EN
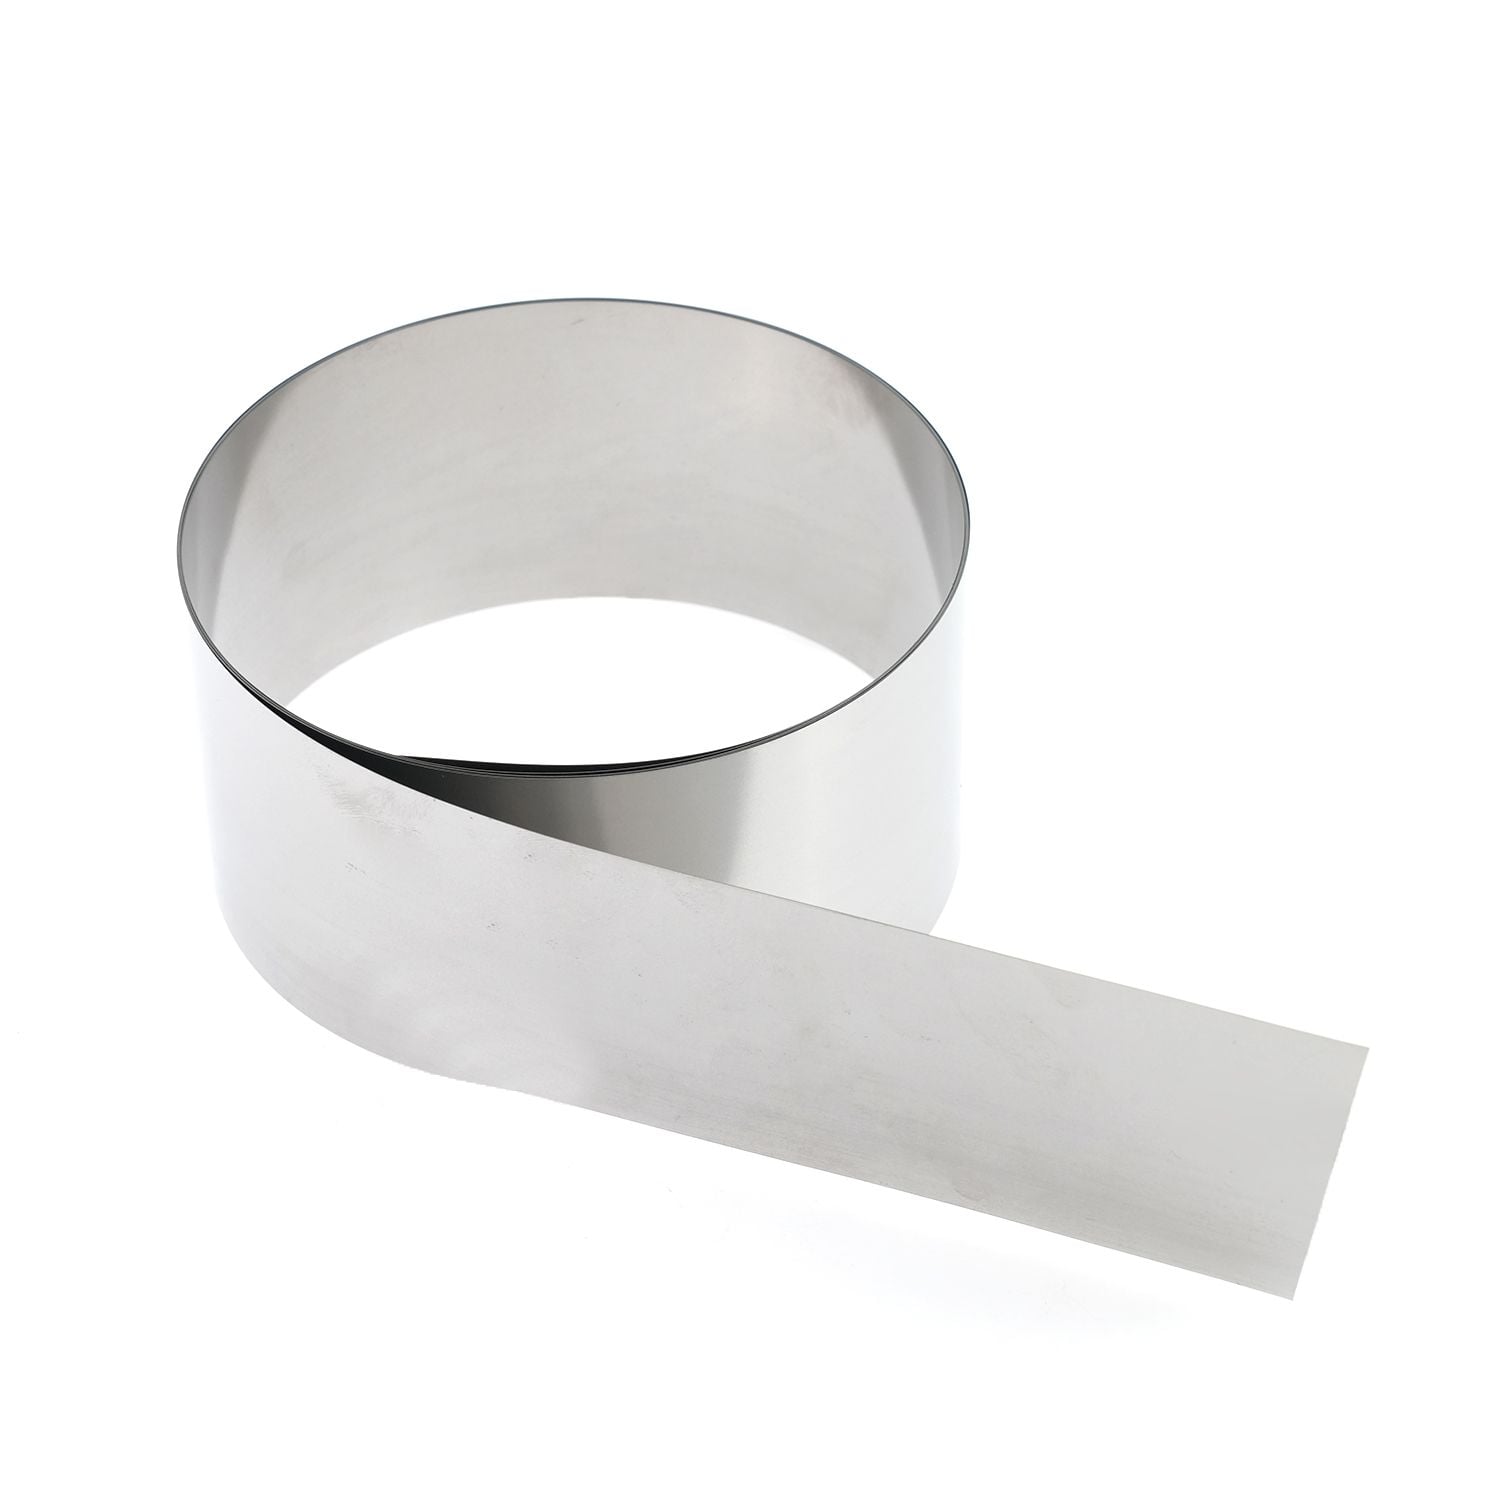
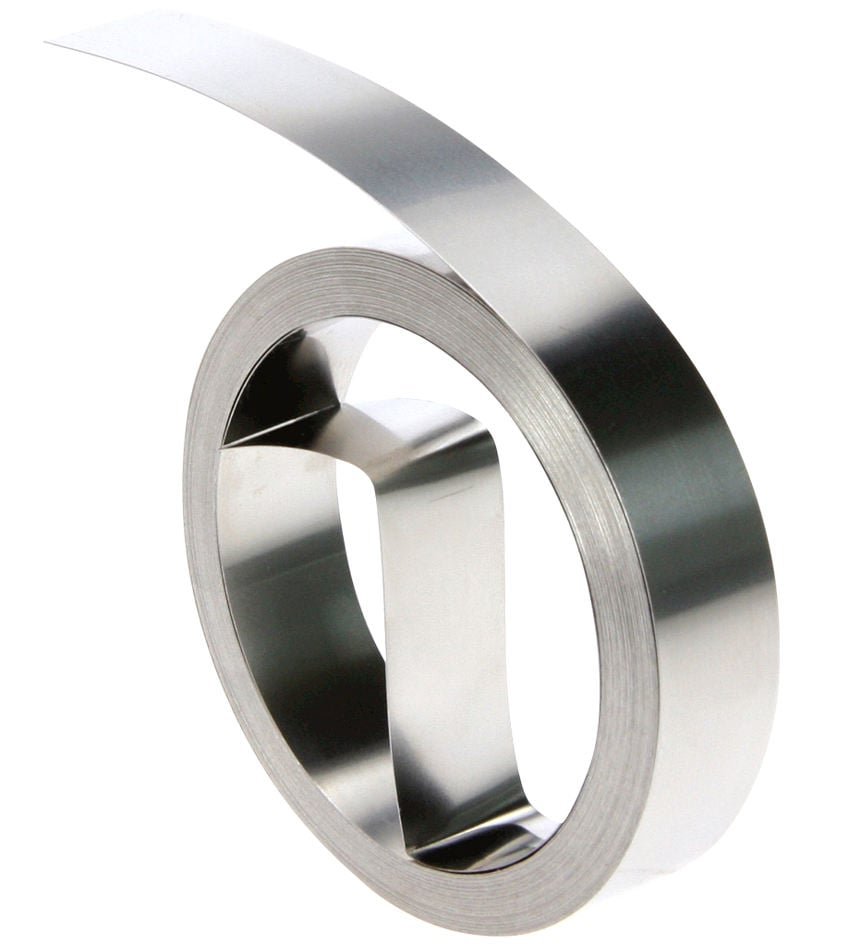
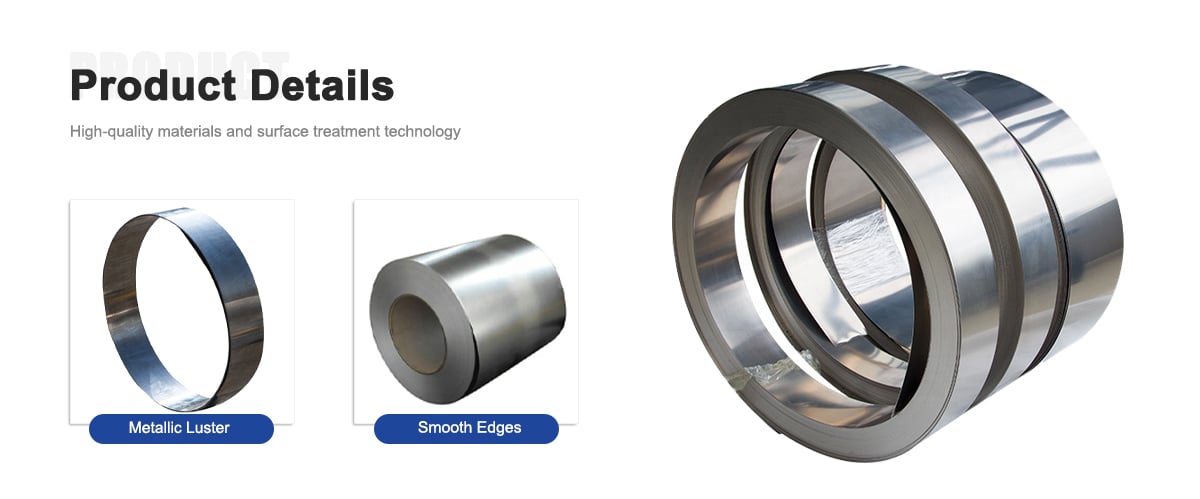
Bande d’alliage NiCr Cr30Ni70 pour éléments chauffants haute température de four à moufle
Conçu pour le traitement thermique industriel, le ruban en alliage NiCr DLX Cr30Ni70 offre une résistance supérieure à l’oxydation à haute température et une durée de vie prolongée dans les fours à moufle, les lignes de recuit continu et les systèmes de traitement thermique sous atmosphère contrôlée. Doté d’un équilibre métallurgique composé de 70 % de nickel et de 30 % de chrome, ce ruban chauffant par résistance forme une couche auto-régénératrice d’oxyde de chrome, capable de résister aux cycles thermiques et aux atmosphères corrosives jusqu’à 1250 °C.
- Aperçu
- Spécifications
- Caractéristiques
- Applications
- Avantages
- FAQ
- Produits recommandés
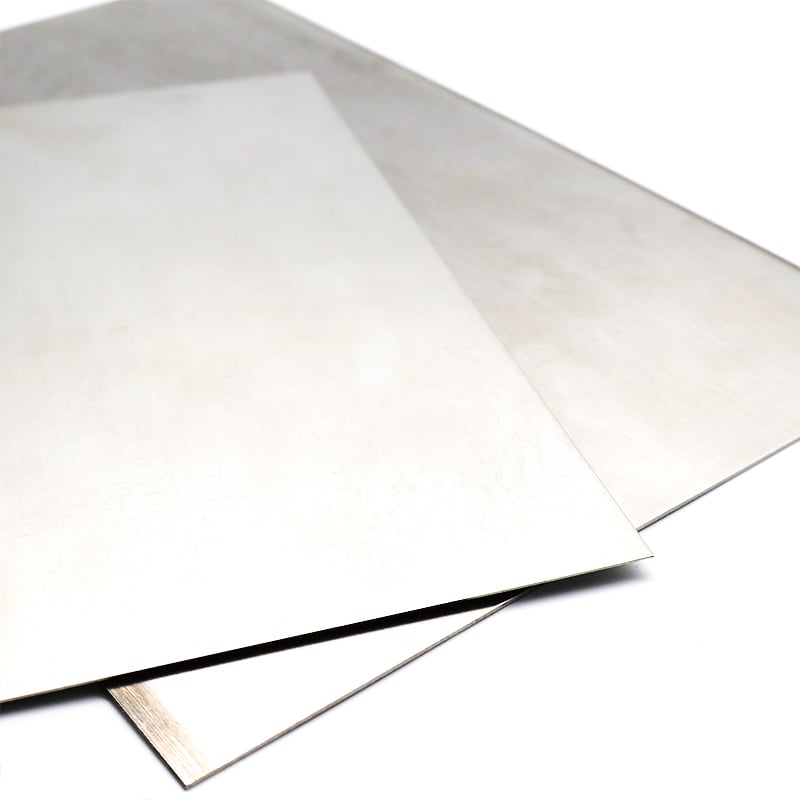
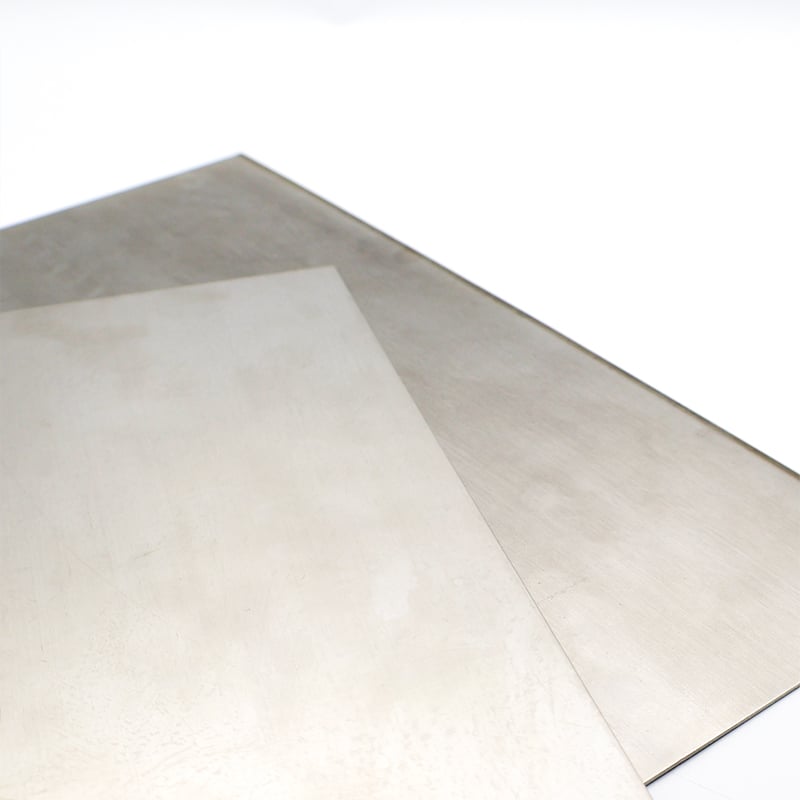
Bande d’alliage résistif de précision Cr30Ni70 (NiCr 70/30), conçue pour les fours à moufle à haute température et les équipements industriels de traitement thermique. Formulée avec 30 % de chrome pour une excellente résistance à l’oxydation jusqu’à 1250 °C, une forte résistivité électrique et une dilatation thermique stable. Disponible à l’état recuit à froid avec finition de surface brillante, épaisseurs personnalisables de 0,05 mm à 3,0 mm, largeurs découpées de 2,0 mm à 250 mm, et quantité minimale de commande de seulement 5 kg.
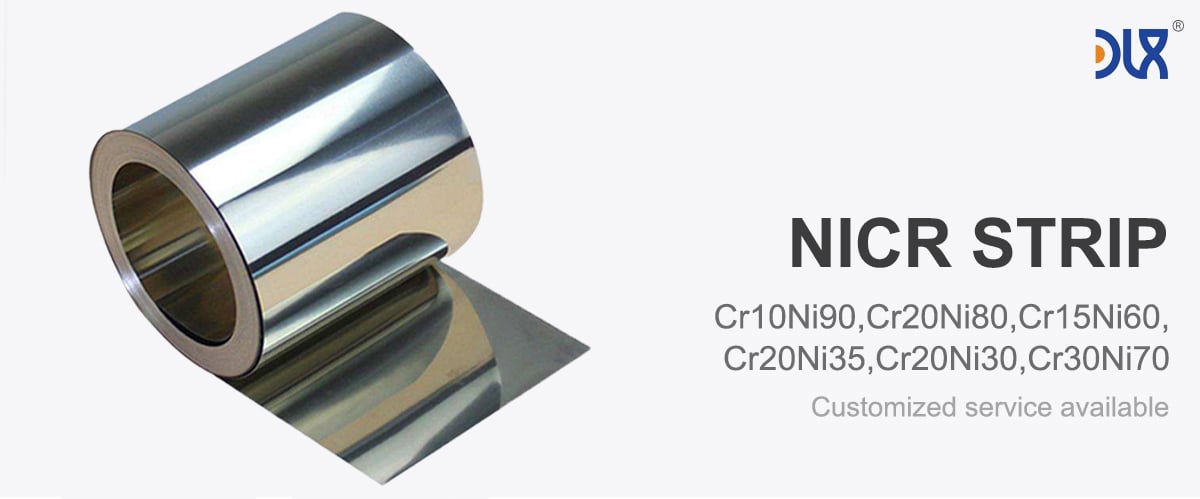
Aperçu du produit
DLX Cr30Ni70 est un alliage résistant à l’électricité en nickel-chrome austénitique haut de gamme, spécifiquement conçu pour des applications industrielles exigeantes dans les fours, là où les alliages classiques Ni-Cr subissent une oxydation accélérée ou une dégradation atmosphérique.
Ce mécanisme protecteur assure une résistance supérieure à l’oxydation à haute température, aux écaillages cycliques et à l’attaque sélective par rouille verte dans les fours à moufle à atmosphère contrôlée et les chambres thermiques étanches. Grâce à sa capacité de fonctionnement continu jusqu’à 1250 °C, les rubans chauffants en Cr30Ni70 conservent leur intégrité mécanique et leur stabilité électrique sur de longues campagnes de production, réduisant ainsi les temps d’arrêt liés au remplacement des éléments chauffants et abaissant les coûts totaux d’exploitation sur l’ensemble du cycle de vie pour les fabricants de fours et les installations de traitement thermique.
Composition chimique de référence
| Élément | Contenu (%) |
|---|---|
| Nickel (Ni) | Équilibre (68,0 - 71,0) |
| Chrome (Cr) | 28,0 - 31,0 |
| Fer (Fe) | ≤ 1,0 |
| Silicium (Si) | 0,70 - 1,50 |
| Manganèse (Mn) | ≤ 0,60 |
| Carbone (C) | ≤ 0,06 |
| Phosphore (P) | <= 0,020 |
| Soufre (S) | ≤ 0,015 |
Propriétés physiques et électriques
| Propriété | Valeur | Unité |
|---|---|---|
| Température maximale de fonctionnement continu | 1250 | °C |
| Résistivité électrique à 20 °C | 1.18 | μΩ·m |
| Densité | 8.10 | g/cm³ |
| Point de fusion | 1380 - 1400 | °C |
| Capacité thermique massique (20 °C) | 0.46 | kJ/(kg·K) |
| Conductivité thermique (20 °C) | 13.5 | W/(m·K) |
| Coefficient de dilatation thermique (20 - 1000 °C) | 16,5 × 10⁻⁶ | 1/K |
| Microstructure | Austénitique (non magnétique) | - |
Propriétés mécaniques à l’état recuit mou
| Paramètre | Plage standard |
|---|---|
| Résistance à la traction (Rm) | 650 à 850 MPa |
| Allongement à la rupture (A50) | >= 25 % |
| Dureté | 140 – 180 HV |
| Finition de surface | Recuit brillant / décapé / mat |
| Condition du bord | Bord coupé / ébavuré / arrondi |
Caractéristiques du produit : résistance à l’oxydation améliorée et performances en four
Formation supérieure de couche de chromine pour une durée de vie prolongée des éléments. La matrice enrichie à 30 % de chrome forme une barrière d’oxyde de chrome adhérente et à croissance lente, qui résiste à l’écaillage sous cyclage thermique rapide, prolongeant ainsi significativement la durée de vie des éléments dans les chambres de four à haute température.
Résistance exceptionnelle à la rouille verte et aux atmosphères carburantes. Dans les fours à atmosphère contrôlée, où des pressions partielles d’oxygène variables déclenchent l’oxydation interne (rouille verte), Cr30Ni70 présente une stabilité métallurgique supérieure à celle des alliages à teneur inférieure en chrome.
Résistivité électrique constante et répartition uniforme de la chaleur. Un contrôle chimique rigoureux et une fusion par induction avancée garantissent une résistivité transversale uniforme (1,18 microohm mètre) sur l’ensemble des bobines de bande, éliminant ainsi les points chauds localisés et la défaillance prématurée des éléments chauffants.
Excellente aptitude à la mise en forme pour des géométries d’éléments chauffants sur mesure. Fourni à l’état entièrement recuit mou avec une ductilité élevée (allongement ≥ 25 %), ce qui permet un pliage net, une ondulation, une perforation et un façonnage en ondes pour réaliser des éléments chauffants en forme de serpent ou en spirale, sans fissuration des bords.
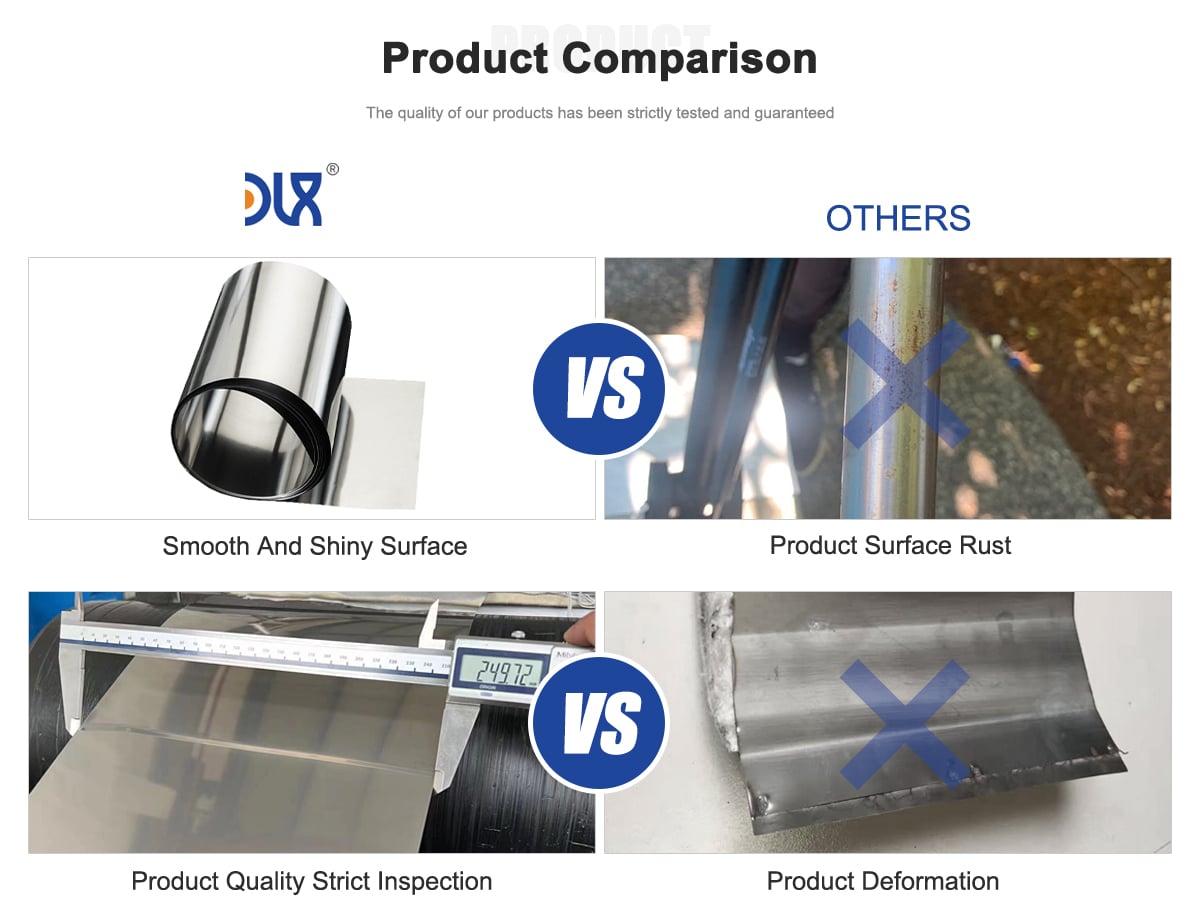
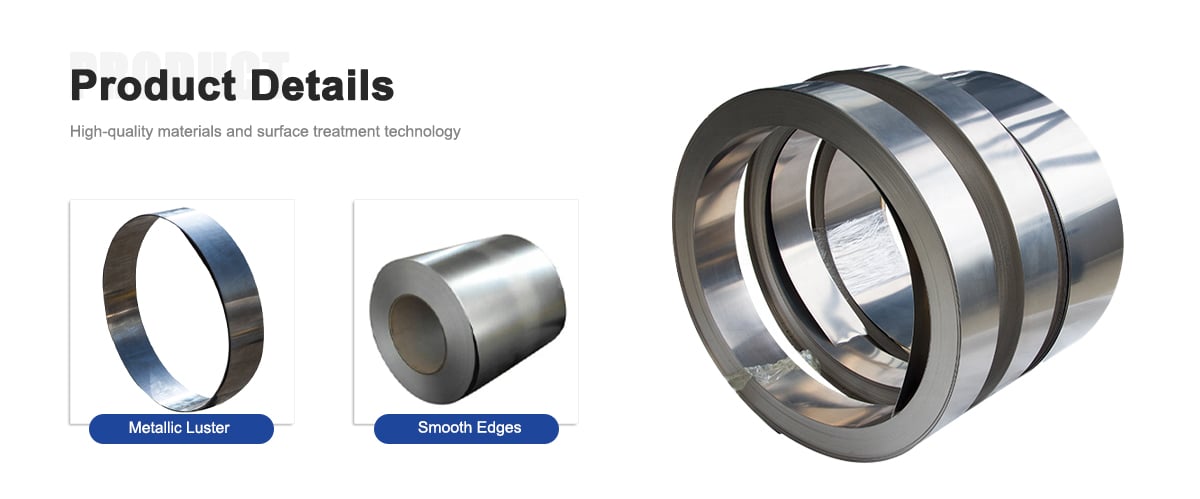
Précision dimensionnelle et faible taux de défauts de surface. Laminé à froid sur des laminoirs multipasses haute précision afin d’atteindre des tolérances d’épaisseur serrées (± 0,005 mm) et des surfaces brillantes propres, exemptes d’oxyde, prêtes pour l’assemblage automatisé des éléments.
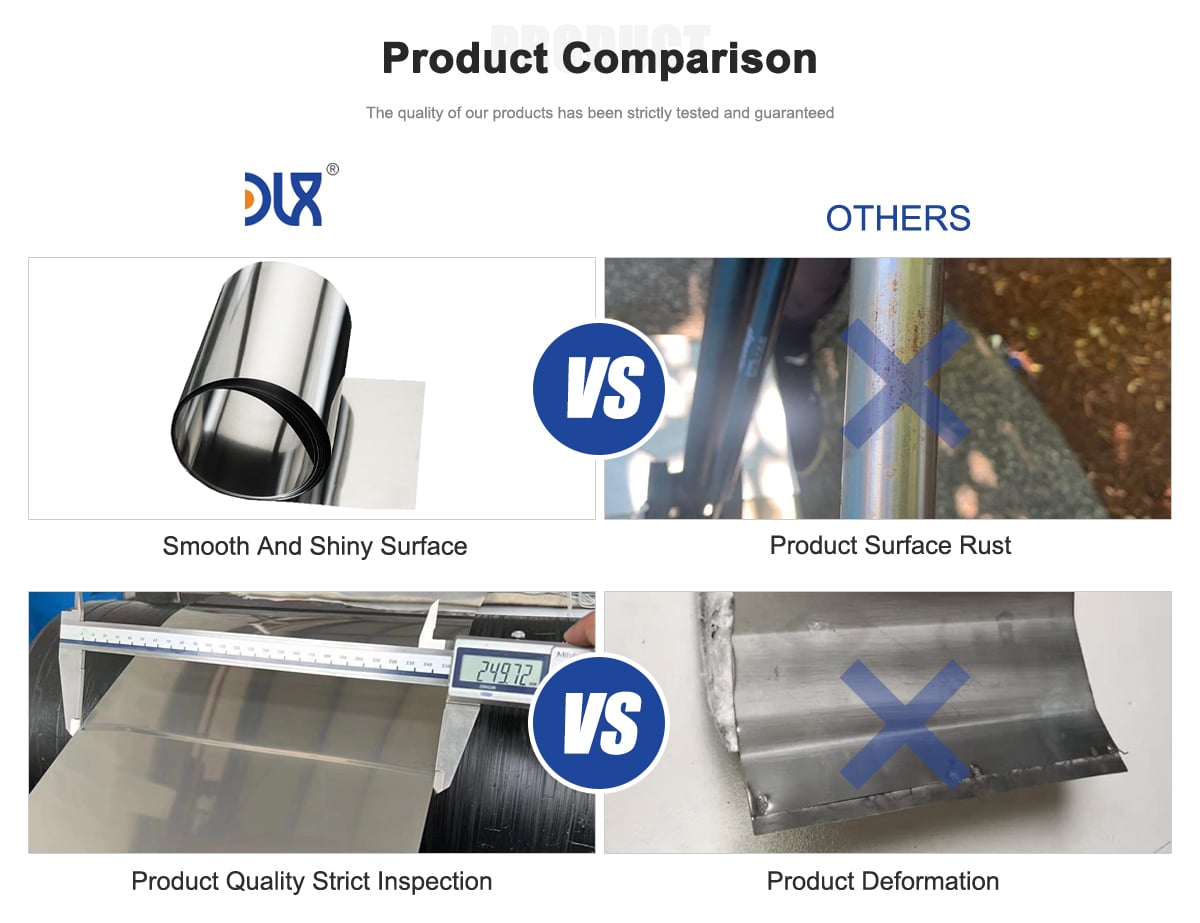
Applications du produit : traitement thermique industriel et fours à moufle
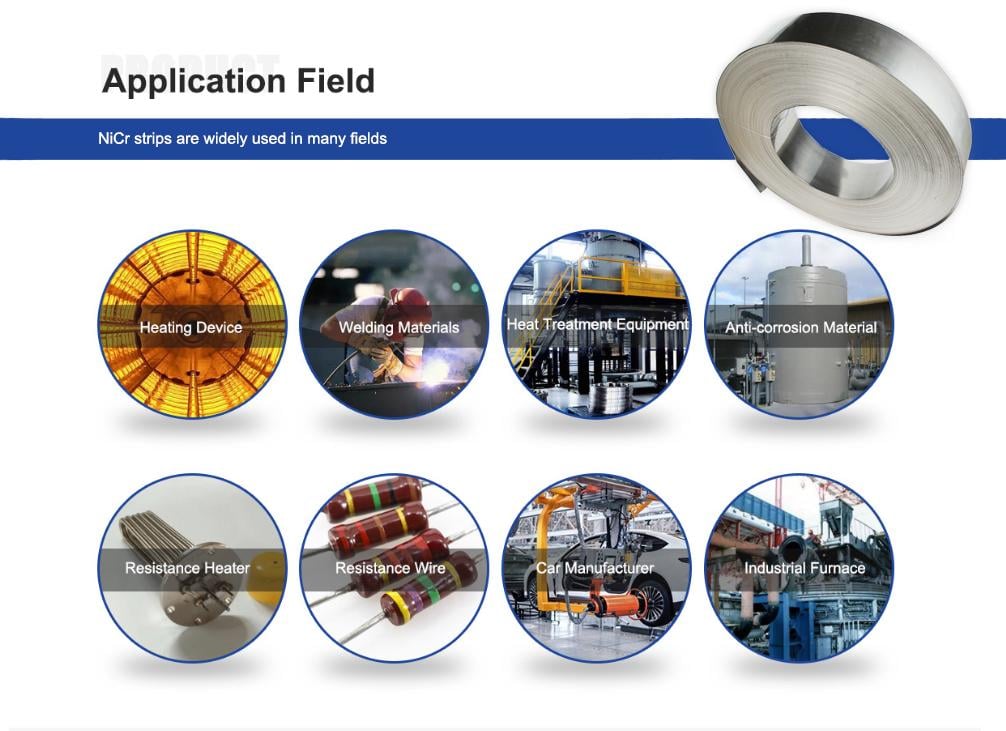
Laboratoires industriels et fours à moufle à haute température. Éléments chauffants résistifs principaux pour fours à boîte, fours tubulaires et fours de frittage céramique fonctionnant entre 900 °C et 1200 °C.
Équipements de traitement thermique en atmosphère contrôlée. Rubans chauffants et éléments pliés pour lignes de recuit brillant, chambres de cémentation, fours de brasage et bandes de frittage en métallurgie des poudres.
Éléments chauffants électriques pour fours destinés aux semi-conducteurs et à l’électronique. Zones thermiques à haute pureté pour fours de diffusion, cuisson de substrats céramiques et traitement de circuits hybrides à couches épaisses.
Banques résistives industrielles robustes et résistances de charge. Résistances de freinage dynamique, bancs de charge pour ponts roulants et cadres de charge électriques haute capacité nécessitant des rubans résistifs stables à fort courant.
Traitement thermique dans les industries chimique et pétrochimique. Chauffages à brides, chauffages par circulation et enveloppes de chauffage par traçage pour réacteurs exposés à des atmosphères industrielles corrosives.
Pourquoi choisir l’alliage DLX : capacité de production, qualité et assistance technique
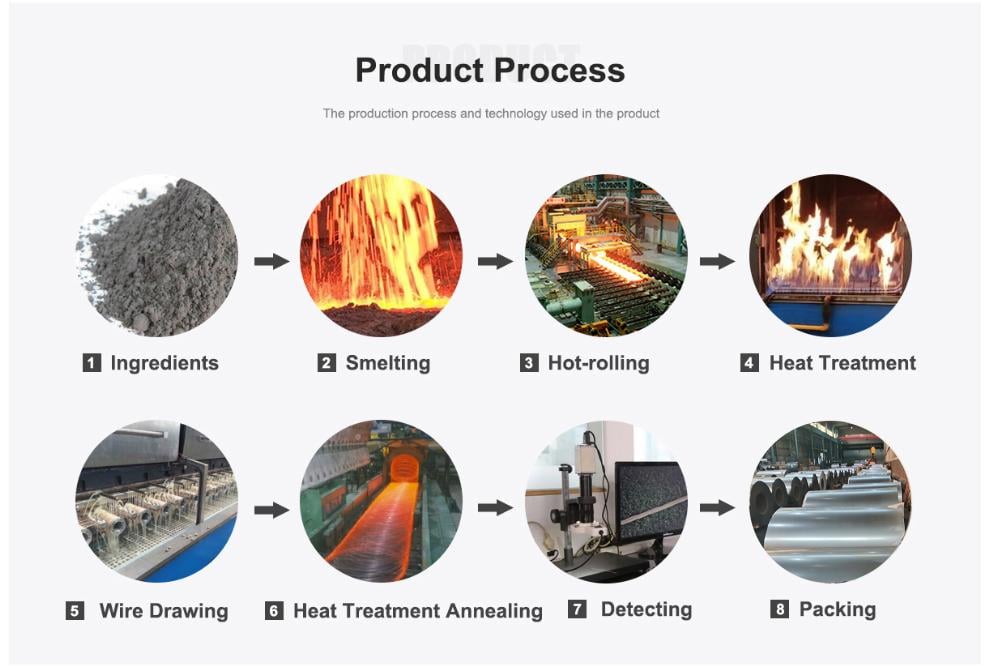
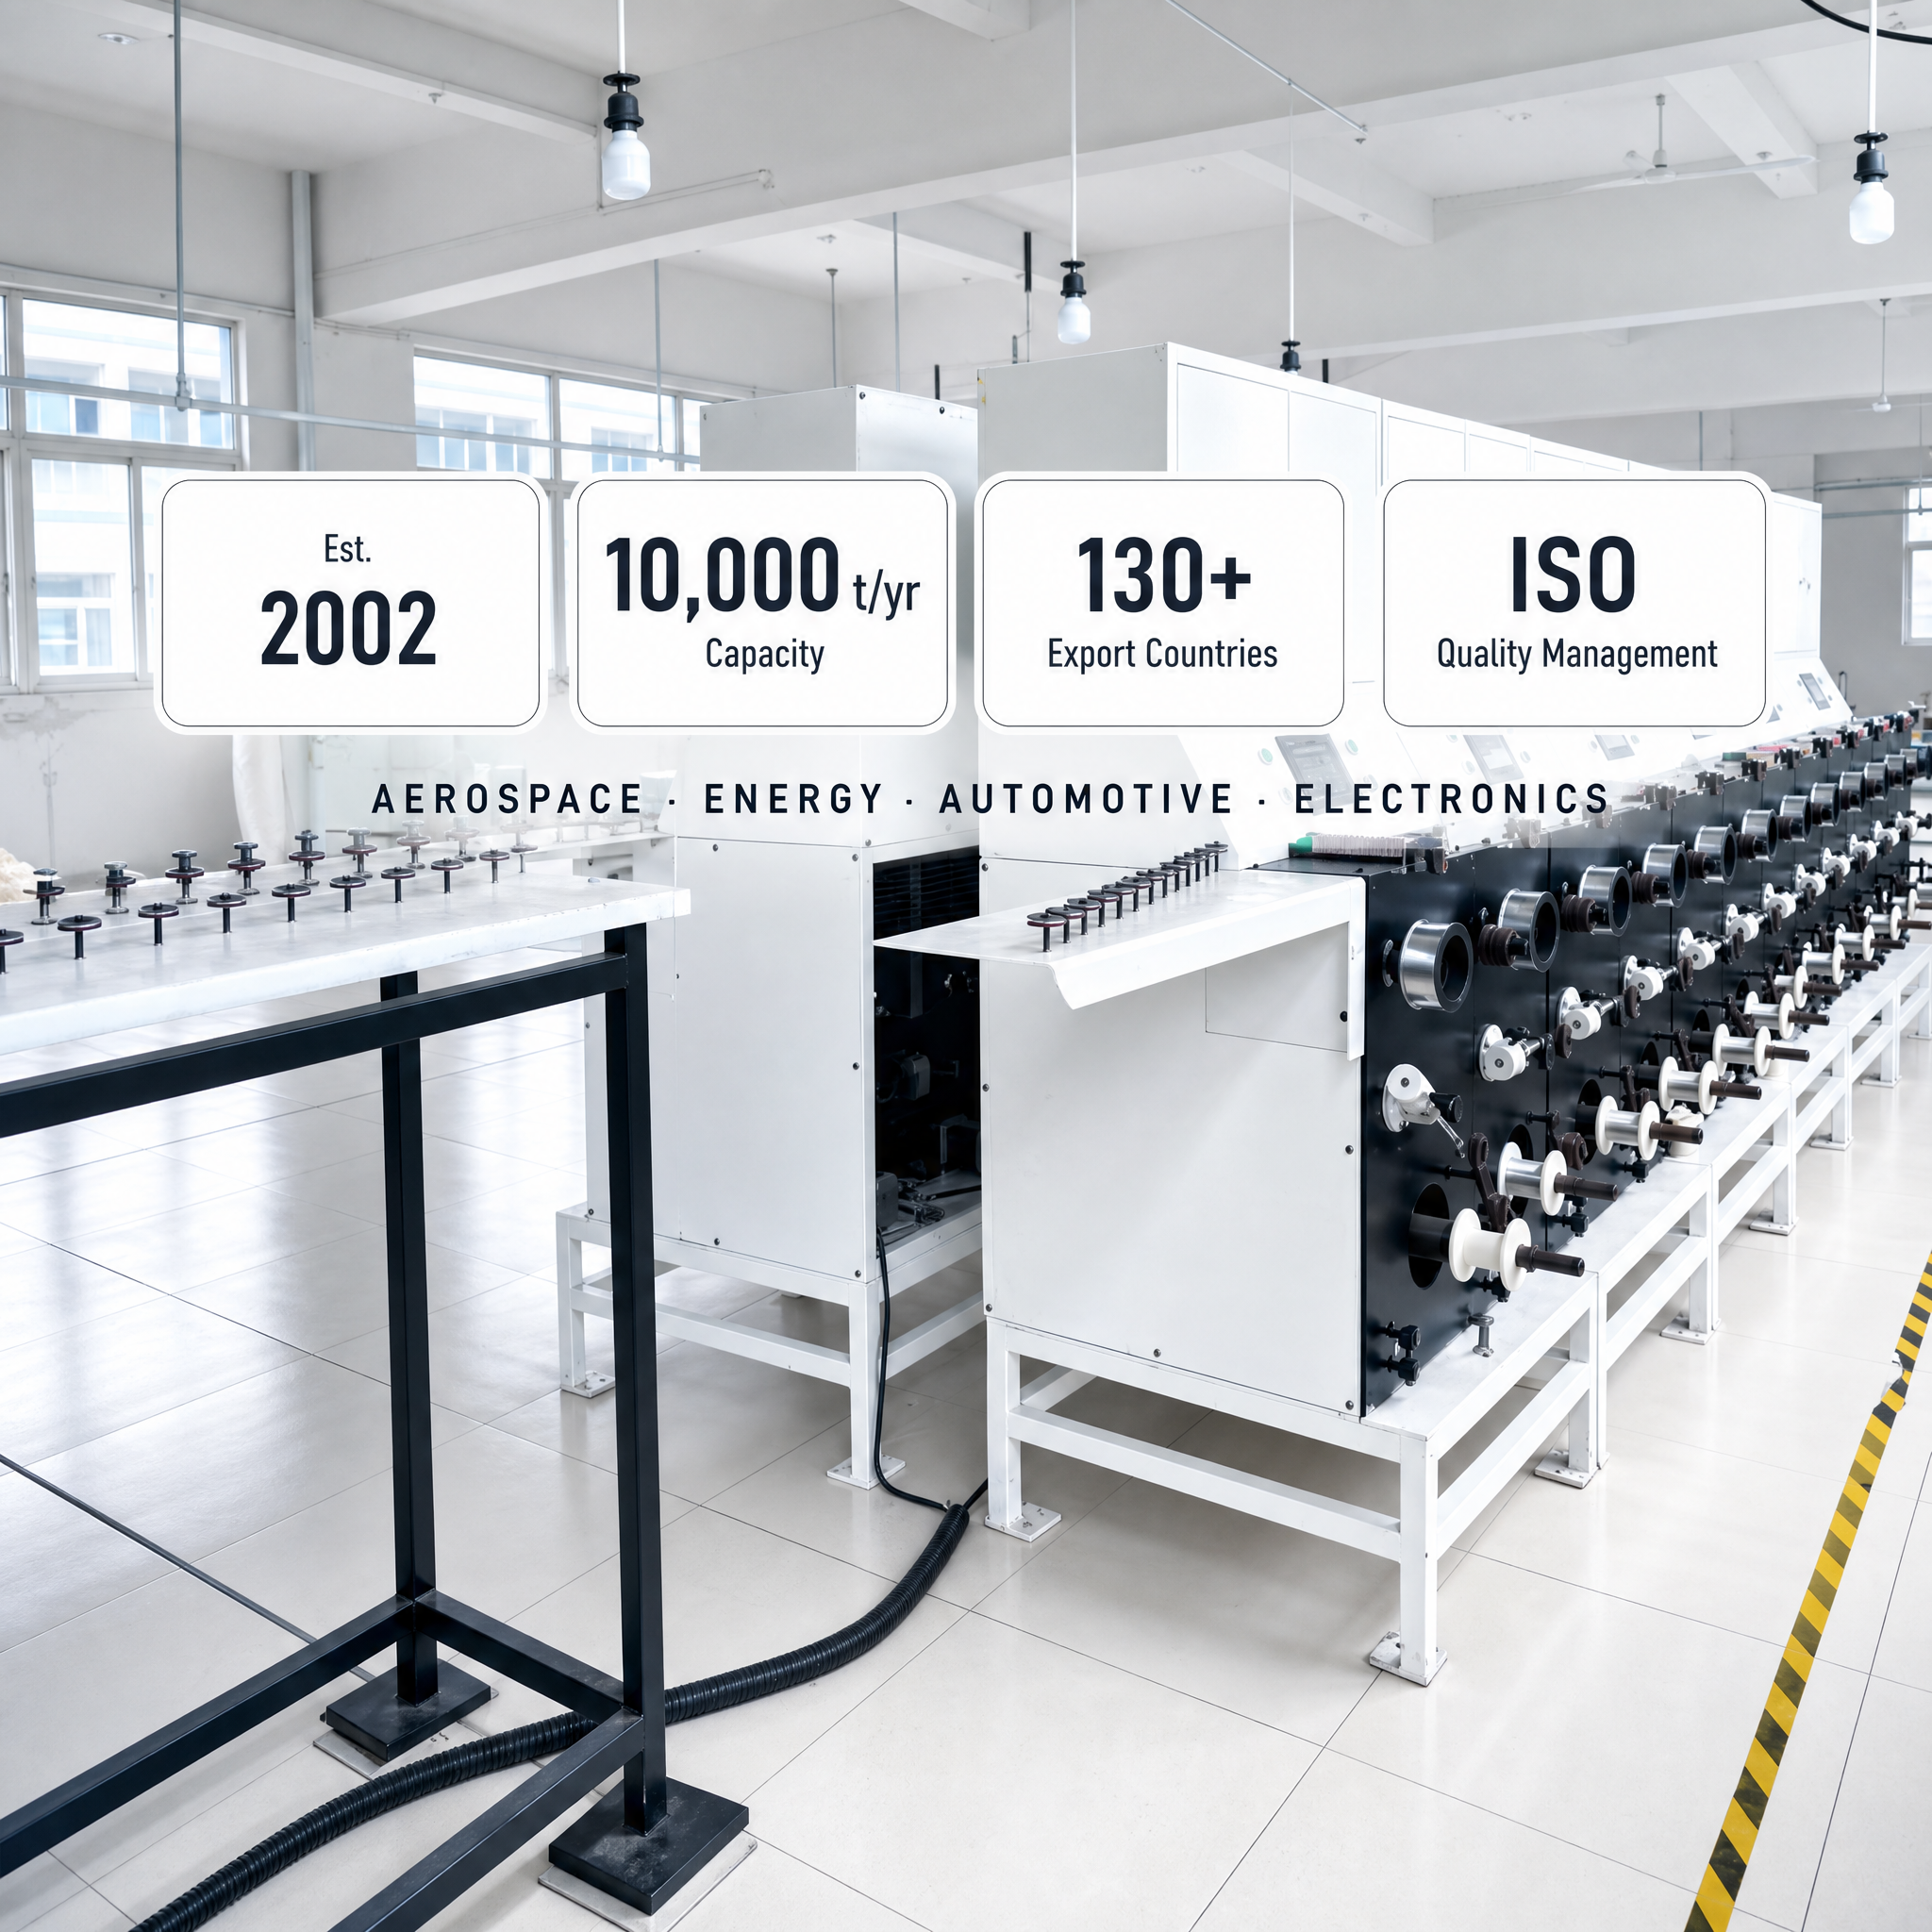
Installation de production intégrée avec une capacité mensuelle de 1 200 tonnes : DLX exploite des lignes de production complètes couvrant la fusion sous vide par induction (VIM), la refusion à l’égoutte électro-slag (ESR), le forgeage à chaud, le laminage à froid de précision, le recuit continu brillant et la découpe à grande vitesse, tout en maintenant une capacité de production mensuelle de 1 200 tonnes métriques.
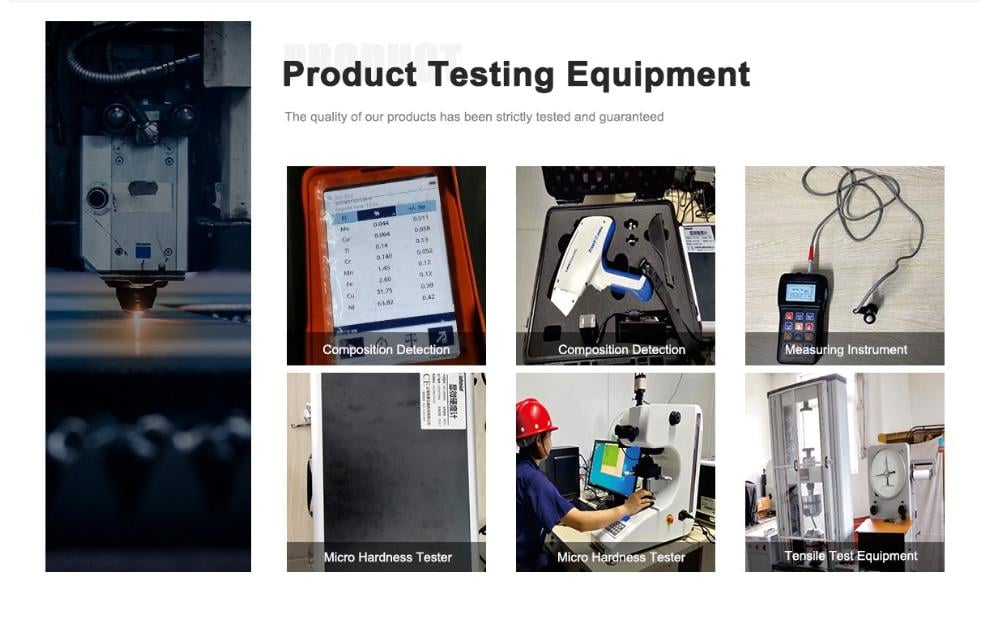
Inspection qualité complète et traçabilité des matériaux : chaque fusion subit une analyse chimique par spectrométrie d’émission optique (OES), une vérification de la résistance électrique au micro-ohmmètre, des essais de traction, un contrôle dimensionnel au laser et une inspection des défauts de surface ; des certificats d’essai d’usine sont fournis pour chaque lot.
Conditions d’approvisionnement B2B flexibles pour les achats mondiaux : seuil bas pour les commandes d’essai, avec une quantité minimale de commande (QMC) de 5 kg. Des dimensions standard de bandes sont maintenues en stock sur bobines afin d’assurer une expédition rapide sous 7 à 15 jours.
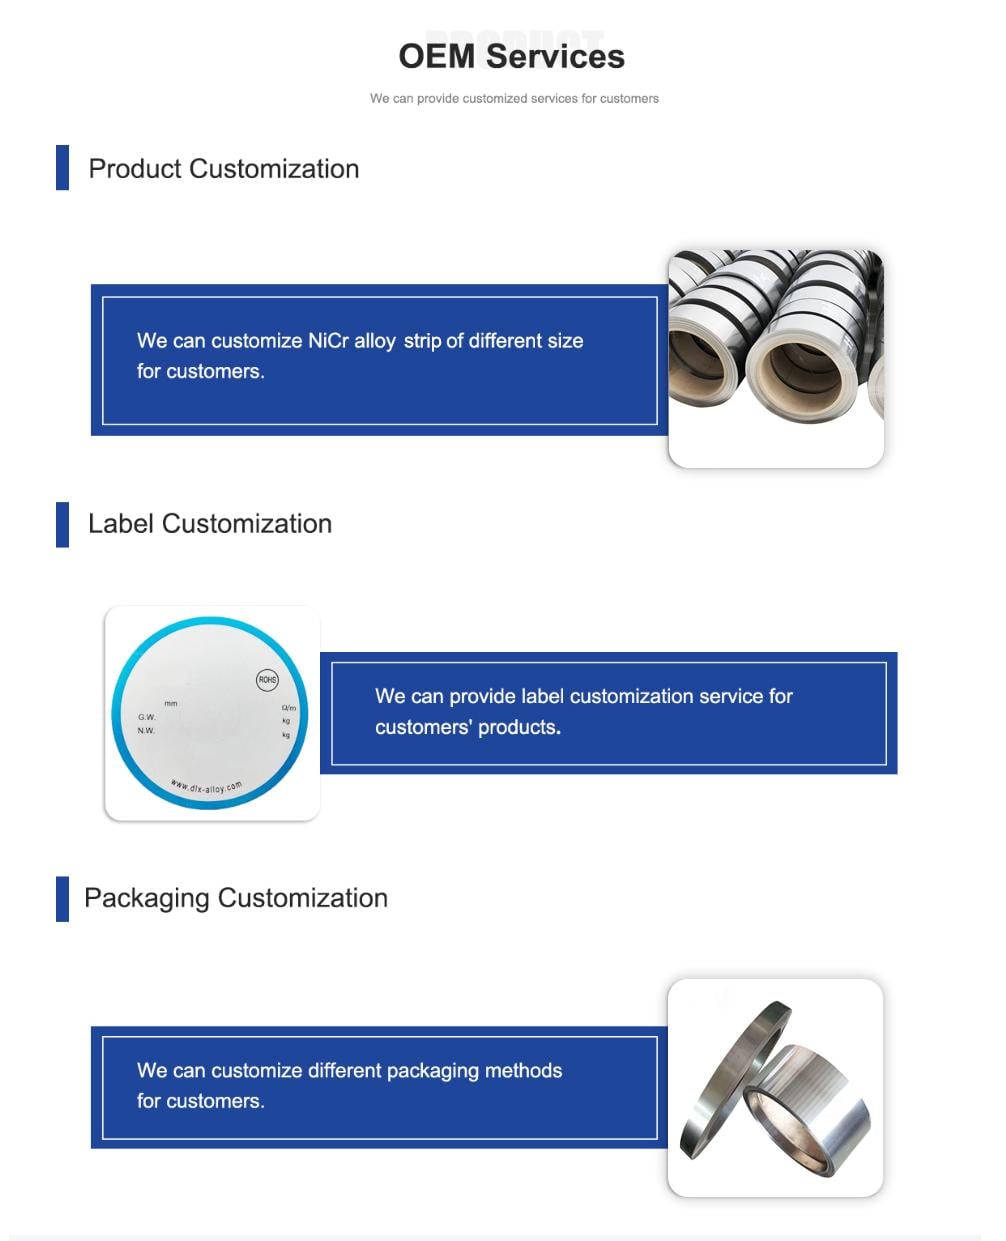
Personnalisation sur mesure et transformation secondaire : découpe sur mesure en bandes étroites jusqu’à 2,0 mm de largeur, conditionnement précis des bords, poids sur bobine personnalisés (bobines enroulées ou en galette) et fabrication d’éléments chauffants préformés selon les plans techniques fournis par le client.
Questions fréquentes sur le produit
Q : Quelle est la principale différence de fonctionnement entre la bande alliage Cr30Ni70 et la bande alliage Ni80Cr20 dans les fours à moufle ?
R : La Cr30Ni70 contient 30 % de chrome contre 20 % dans la Ni80Cr20. Cette teneur plus élevée en chrome confère une résistance supérieure à l’oxydation et aux attaques atmosphériques, notamment dans les fours à moufle fonctionnant aux alentours de 1100 °C à 1200 °C dans des atmosphères intermittentes ou exposés au risque de « green rot ». La Ni80Cr20 présente des limites de température maximale légèrement supérieures, mais la Cr30Ni70 assure une durée de vie plus longue des éléments chauffants dans les environnements de four où l’atmosphère évolue d’oxydante à réductrice.
Q : Quelles épaisseurs et largeurs sont disponibles pour la bande Cr30Ni70 ?
R. : DLX fabrique des bandes en alliage Cr30Ni70 d’une épaisseur comprise entre 0,05 mm et 3,0 mm et d’une largeur comprise entre 2,0 mm et 250 mm. Des options personnalisées de découpe longitudinale et de bobinage peuvent être adaptées pour correspondre aux équipements automatisés de poinçonnage, d’enroulement ou de formage manuel des éléments.
Q. : Comment les bandes en alliage Cr30Ni70 sont-elles conditionnées pour le transport maritime et aérien international ?
R. : Les bobines de bande sont enveloppées dans un film plastique étanche à l’humidité, protégées par une mousse amortissante et placées dans des caisses en bois renforcées, conformes aux normes d’exportation, avec des sachets dessiccants internes. Les bobines peuvent être fournies sur des bobines en plastique, sur des mandrins en carton ou sous forme de bobines plates autoportantes, configurées en palette « œil vers le ciel » ou « œil vers le mur ».
Q. : Quelle est la quantité minimale de commande (QMC) et le délai de livraison pour des dimensions personnalisées ?
R. : Pour les bobines disponibles en stock standard, la quantité minimale de commande est de 5 kg. Pour des coulées spécifiques ou des épaisseurs non standard, la QMC habituelle varie entre 20 kg et 50 kg, avec des délais de production compris entre 10 et 20 jours ouvrables. Un échantillonnage accéléré (0,5 kg) est disponible à des fins de vérification.
Q : Le Cr30Ni70 nécessite-t-il un traitement de pré-oxydation avant l’installation dans le four ?
R : Bien que le Cr30Ni70 forme naturellement une couche oxyde protectrice lors du chauffage initial, l’exécution d’un cycle de pré-oxydation contrôlé dans de l’air pur à 1050 °C pendant 2 à 4 heures avant la mise en charge complète permet d’établir une couche dense et uniforme de chromia, optimisant ainsi la durée de vie en service dans des atmosphères de four sévères.