EN

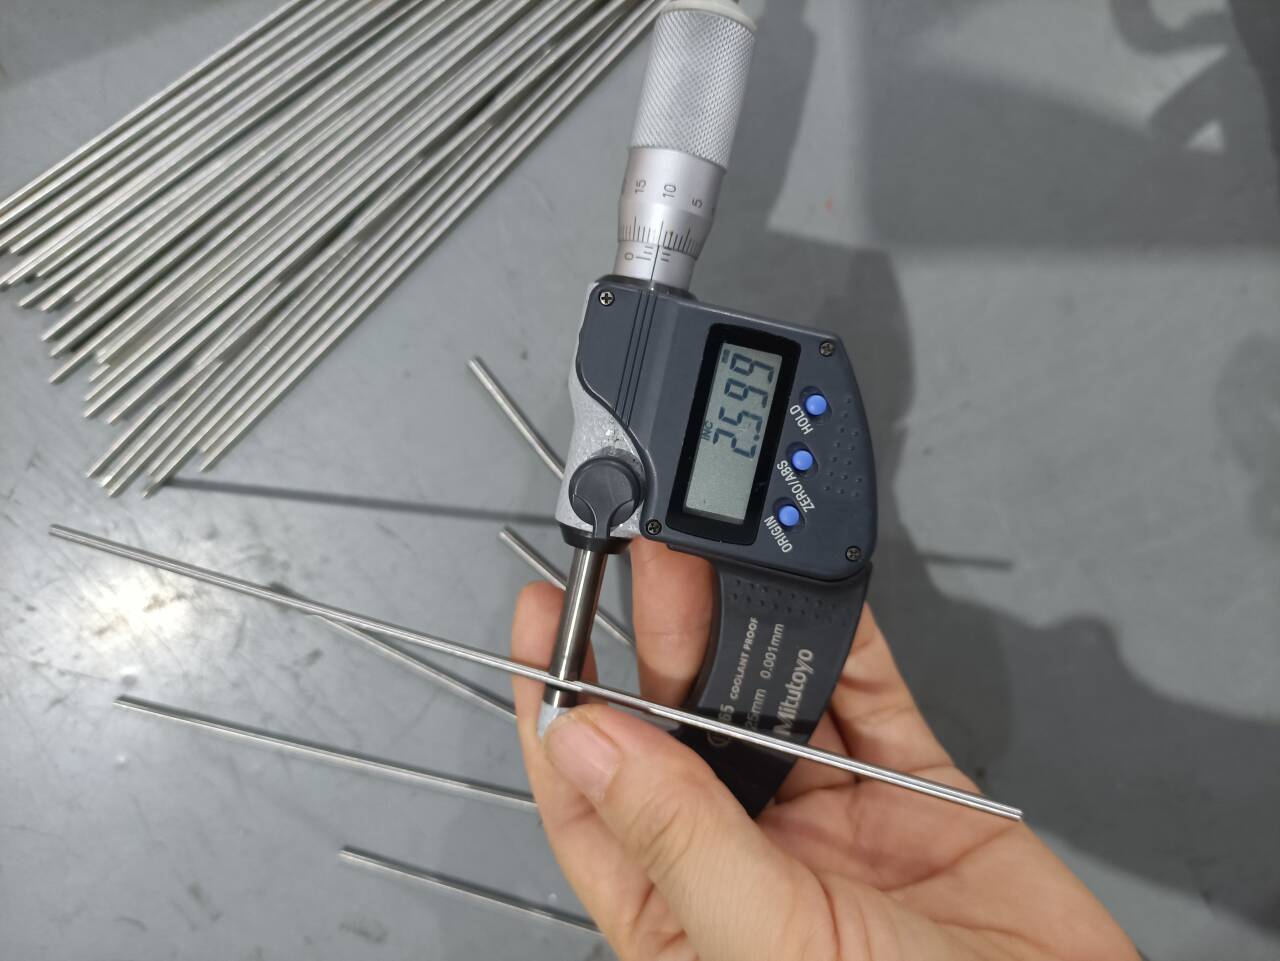
Fil à souder TIG ERNiCu-7 Monel AWS A5.14 (2,4 mm) pour le revêtement des arbres d’hélices marines et la protection contre la corrosion en eau de mer
Fil à souder TIG ERNiCu-7 haut de gamme (Monel 60 / UNS N04060), conçu pour le revêtement anticorrosion des arbres marins, les surépaisseurs de valves offshore et l’assemblage hétérogène Monel-acier. Désossidé au titane/manganèse pour des soudures GTAW saines et sans fissures dans des environnements sévères d’eau de mer.
- Aperçu
- Spécifications techniques et tableaux de données
- Scénarios d'application du produit
- FAQ
- Produits recommandés
- Soudage du Monel 400 (UNS N04400) et du Monel R-405 sur eux-mêmes.
- Revêtement de plaques de Monel sur des aciers au carbone structurels et des aciers faiblement alliés.
- Assemblage du Monel 400 à des alliages cuivre-nickel (90/10 et 70/30) et à des aciers inoxydables.
- Revêtement de sièges de valves marines, de plaques tubulaires d’échangeurs thermiques et de composants de pompes pour plates-formes offshore.
Aperçu du produit
Consommable GTAW ERNiCu-7 Monel 60 à haut rendement pour service sévère en eau de mer
Dans la fabrication offshore et maritime, l’intégrité des soudures sur les composants rotatifs, tels que les arbres d’hélice et les saillies de gouvernail, détermine la durée de vie opérationnelle. Le métal d’apport ERNiCu-7 constitue une barrière métallurgique étanche et résistante à la corrosion, protégeant contre la corrosion localisée (piquage), l’attaque en fissure et la corrosion sous contrainte induite par les chlorures en milieu marin. Sa composition équilibrée s’ajuste aux caractéristiques de dilatation thermique des aciers à haute résistance utilisés pour les arbres, tout en assurant des couches de buttering et de revêtement ductiles et exemptes de fissures.
Composition ingénieuse : désocxydation au titane pour un métal de soudure sans porosité
Contrairement aux alliages de métal d’apport nickel standard, l’ERNiCu-7 conforme à la norme AWS A5.14 contient des teneurs maîtrisées de titane (1,5–3,0 %) et d’aluminium (≤ 1,25 %). Lors du procédé de soudage TIG (GTAW), ces éléments actifs agissent comme des désocxydants puissants et des pièges à l’azote, neutralisant la contamination atmosphérique et éliminant pratiquement les micropores et la porosité dans les soudures de recouvrement multipasses.
Compatibilité métallurgique avec les alliages Monel et les assemblages de métaux hétérogènes
ERNiCu-7 est conçu pour les assemblages homogènes ainsi que pour les transitions complexes entre métaux dissimilaires :
Avantages de performance de la baguette d’apport TIG Monel ERNiCu-7 de 2,4 mm
Résistance supérieure à l’eau de mer et à l’érosion par cavitation
Offre une résistance inégalée aux eaux de mer à haute vitesse, aux eaux saumâtres et aux courants marins turbulents. Forme un film ténace et autorégénératif d’oxyde cuivreux/nickelique qui résiste à l’encrassement biologique, à la corrosion micro-galvanique et aux attaques par impact marin.
Caractéristiques stables de l’arc GTAW et mouillage propre de la coulée de soudure
Le tracé précis de la surface et le dégraissage automatisé garantissent une alimentation uniforme du fil, une ignition stable de l'arc, une fluidité régulière du bain de fusion et un éclaboussement minimal. Produit un aspect ondulé uniforme nécessitant un minimum d’habillage post-soudure.
Haute ductilité et résistance aux fissures en revêtement multi-passes
Une excellente allongement (≥ 30 %) et une ténacité élevée aux entailles garantissent une forte tolérance aux cycles thermiques, aux contraintes de flexion rotative de l’arbre et aux fortes contraintes structurelles, sans fissuration à la solidification.
Traçabilité complète et conformité aux certifications
Fourni avec des certificats d’essai d’usine EN 10204 3.1 (MTC), documentant les analyses chimiques exactes par fournée, les essais mécaniques de traction et la vérification de la ferrite / porosité conformément aux exigences AWS A5.14 et ASME Section IX.
Composition chimique (AWS A5.14 ERNiCu-7 / UNS N04060)
| Élément | Norme AWS A5.14 (%) | Valeur typique sur certificat (%) |
|---|---|---|
| Nickel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Cuivre (Cu) | Reste | 29.80 |
| Titane (Ti) | 1,50 – 3,00 | 2.35 |
| Manganèse (Mn) | ≤ 4,00 | 3.20 |
| Fer (Fe) | ≤ 2,50 | 1.10 |
| Silicium (Si) | ≤ 1,25 | 0.45 |
| Aluminium (Al) | ≤ 1,25 | 0.30 |
| Carbone (C) | ≤ 0.15 | 0.04 |
| Phosphore (P) | ≤ 0,020 | 0.008 |
| Soufre (S) | ≤ 0,015 | 0.003 |
Propriétés mécaniques du métal de soudure non dilué
| Paramètre | Exigence minimale AWS A5.14 | Valeur typique à température ambiante |
|---|---|---|
| Résistance à la traction (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Limite d'élasticité (Rp0,2) | Non spécifié | 280 – 330 MPa |
| Allongement (A5 / 4d) | ≥ 30 % | 35 % – 42 % |
| Résistance aux chocs (essai Charpy avec entaille en V à 20 °C) | Essai obligatoire disponible | ≥ 100 J |
| Dureté (à l’état soudé) | 140 – 170 HB | 150 HB |
| Plage de fusion | 1300 – 1350 °C | 1300 – 1350 °C |
| Densité | 8,80 g/cm³ | 8,80 g/cm³ |
Dimensions standard des produits et état de livraison
| Diamètre (mm / pouce) | Longueur standard | Processus de soudage | Recommandation concernant le gaz de protection | Type d'emballage |
|---|---|---|---|---|
| 2,4 mm (3/32 po) | 1000 mm (36 po) / Sur mesure | TIG (GTAW) | argon à haute pureté à 100 % (99,999 %) / Ar+He | tube de 5 kg / Carton de 10 kg / Boîte en bois |
| En option : 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 po) / Sur mesure | TIG (GTAW) | argon à haute pureté à 100 % (99,999 %) | tube de 5 kg / Carton de 10 kg / Boîte en bois |
Applications industrielles pour le revêtement et la fabrication ERNiCu-7 Monel
Revêtement de l’arbre d’hélice et de la tige de gouvernail marins
Utilisé pour le soudage par passes multiples en « beurrage » et en revêtement sur les arbres de propulsion marins en acier au carbone, les manchons de tube d’étambot et les axes de gouvernail afin d’empêcher la corrosion galvanique et l’usure mécanique dans les zones d’éclaboussures et immergées.
Pompes à eau de mer, vannes et systèmes de tuyauterie
Protège les équipements de manutention de fluides à forte usure sur les navires de marine, dans les usines de dessalement et sur les plates-formes offshore, notamment les roues de pompes, les bagues de corps de pompe, les sièges de valves et les collecteurs d’admission d’eau de mer.
Composants de la zone d’éclaboussure pour l’industrie pétrolière et gazière offshore
Offre une protection contre la corrosion dans les zones de serrage des risers, aux joints des risers marins, sur les éléments de fixation sous-marins et aux joints entre tubes et plaques tubulaires des échangeurs thermiques exposés à des saumures turbulentes.
Équipements de traitement chimique et pétrochimique
Idéal pour la fabrication et la réparation des unités d’alkylation à l’acide fluorhydrique (HF), des cuves de traitement de solvants chlorés, des évaporateurs d’acides gras et des canalisations de cargaison des pétroliers chimiques maritimes.

Questions fréquemment posées concernant le fil de soudage TIG AWS A5.14 ERNiCu-7 Monel
Q1 : Pourquoi l’ERNiCu-7 est-il privilégié par rapport aux fils d’apport en nickel pur ou en acier inoxydable pour le revêtement des arbres d’hélices marines ?
A : L’ERNiCu-7 (Monel 60) allie à la fois la forte résistance à la corrosion des alliages nickel-cuivre et le profil de dilatation thermique de l’acier structural pour arbres. Il empêche le couplage galvanique et élimine la fissuration par corrosion sous contrainte chlorurée, qui provoque fréquemment des défaillances catastrophiques dans les revêtements standard en acier inoxydable austénitique.
Q2 : Comment l’ERNiCu-7 élimine-t-il la porosité de soudure lors du soudage TIG (GTAW) ?
R : L’ERNiCu-7 contient de 1,5 % à 3,0 % de titane ainsi que du manganèse. Ces éléments agissent comme des désoxydants chimiques actifs dans la flaque fondue, capturant les impuretés d’oxygène et d’azote et empêchant ainsi la formation de porosités gazeuses dans la passe de soudure en cours de solidification.
Q3 : Quel gaz de protection et quels paramètres de soudage sont recommandés pour le fil ERNiCu-7 de 2,4 mm ?
A : On recommande de l’argon à haute pureté (≥ 99,999 %) à un débit de 12 à 16 L/min. Pour une pénétration plus profonde lors du revêtement de shafts en acier massif, on peut utiliser un mélange argon-hélium (75 % Ar / 25 % He). Le courant continu à électrode négative (DCEN), avec un courant de 120 à 160 A, est la norme pour les baguettes de 2,4 mm. Maintenez un arc court et des températures interpasses propres inférieures à 150 °C.
Q4 : Le fil ERNiCu-7 peut-il être utilisé pour souder le Monel 400 à de l’acier au carbone (soudage hétérogène) ?
R : Oui. Le fil ERNiCu-7 est le métal d’apport standard pour assembler le Monel 400 (UNS N04400) à l’acier au carbone, à l’acier faiblement allié et à l’acier inoxydable. Pour les couches de buttering sur acier au carbone, il est essentiel de maîtriser la dilution : appliquez la première couche en cordons filiformes et avec une entrée thermique minimale afin de limiter la teneur en fer à moins de 5 %.
Q5 : Quelle est la quantité minimale de commande (QMC), ainsi que les modalités d’emballage et d’échantillonnage pour les acheteurs internationaux ?
A : Notre QCM standard est de 5 kg. Nous fournissons gratuitement des échantillons d’évaluation de 0,5 kg aux entrepreneurs en ingénierie maritime qualifiés et aux laboratoires d’essais de soudage. L’emballage standard à l’exportation comprend des tubes rigides en plastique étanches à l’humidité de 5 kg, placés à l’intérieur de cartons d’exportation amortissants et regroupés sur des caisses en bois palettisées.