EN

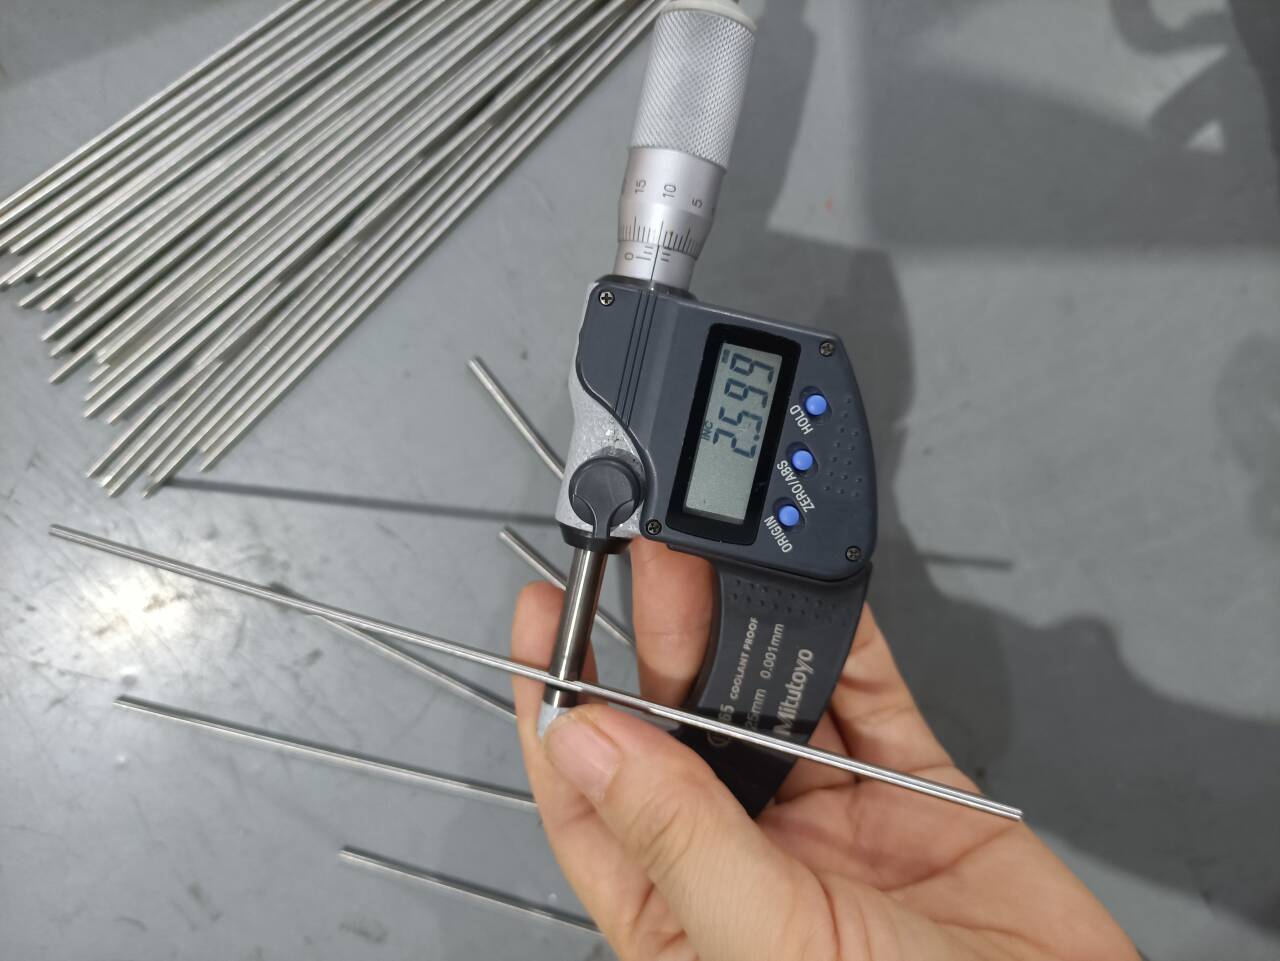
Arame de soldagem TIG ERNiCu-7 Monel (2,4 mm) para revestimento de eixos de hélices marítimas e proteção contra corrosão em água do mar
Arame de soldagem TIG ERNiCu-7 (Monel 60 / UNS N04060) premium projetado para revestimento anticorrosivo de eixos marítimos, sobreposições em válvulas offshore e união dissimilar entre Monel e aço. Desoxidado com titânio/manganês para soldas GTAW íntegras e sem trincas em ambientes severos de água do mar.
- Visão Geral
- Especificações técnicas e tabelas de dados
- Cenários de aplicação do produto
- Perguntas Frequentes
- Produtos recomendados
- Soldagem de Monel 400 (UNS N04400) e Monel R-405 a si mesmos.
- Revestimento de chapas de Monel sobre aços-carbono estruturais e aços de baixa liga.
- Junção de Monel 400 a ligas cobre-níquel (90/10 e 70/30) e aços inoxidáveis.
- Revestimento de assentos de válvulas marítimas, chapas tubulares de trocadores de calor e componentes de bombas em plataformas offshore.
Visão geral do produto
Consumível GTAW ERNiCu-7 Monel 60 de alta deposição para serviço severo em água do mar
Na fabricação offshore e marítima, a integridade da solda em componentes rotativos, como eixos de hélices e hastes de leme, determina a vida útil operacional. O metal de adição ERNiCu-7 fornece uma barreira metalúrgica impermeável e resistente à corrosão contra a corrosão por pites marinhos, ataques por fendas e corrosão sob tensão induzida por cloretos. A sua composição equilibrada corresponde às características de expansão térmica dos aços de alta resistência utilizados em eixos, ao mesmo tempo que garante camadas dúcteis e livres de fissuras para buttering e revestimento.
Química projetada: desoxidação com titânio para metal de solda isento de porosidade
Diferentemente das ligas padrão de níquel para adição, a AWS A5.14 ERNiCu-7 contém níveis controlados de titânio (1,5–3,0%) e alumínio (≤1,25%). Durante o processo de soldagem GTAW/TIG, esses elementos ativos funcionam como potentes desoxidantes e sequestradores de nitrogênio, neutralizando a contaminação atmosférica e eliminando praticamente os orifícios e a porosidade em soldas sobrepostas de múltiplas passes.
Compatibilidade metalúrgica com ligas Monel e união de metais dissimilares
ERNiCu-7 é projetado tanto para uniões homogêneas quanto para transições desafiadoras entre metais dissimilares:
Vantagens de desempenho da haste de enchimento TIG ERNiCu-7 Monel de 2,4 mm
Resistência superior à erosão por água do mar e à cavitação
Oferece resistência incomparável à água do mar em alta velocidade, água salobra e correntes marinhas turbulentas. Forma uma película tenaz e autorreparável de óxido cúprico/níquel que resiste ao bioincrustamento, à corrosão microgalvânica e ao ataque por impingimento marinho.
Características estáveis do arco GTAW e molhamento limpo da cordão de solda
O desenho de superfície preciso e a desengorduragem automatizada asseguram uma alimentação uniforme do arame, uma ignição estável do arco, uma fluidez suave da poça e uma mínima projeção de respingos. Produz um aspecto ondulado uniforme, exigindo mínimo acabamento pós-soldagem.
Alta ductilidade e resistência à fissuração em revestimentos multicamadas
Excelente alongamento (≥30 %) e tenacidade ao entalhe garantem alta tolerância a ciclos térmicos, tensões de flexão rotacional do eixo e restrições estruturais pesadas, sem fissuração por solidificação.
Total rastreabilidade e conformidade com certificações
Fornecido com Certificados de Ensaio de Fábrica (MTC) conforme EN 10204 3.1, documentando exatamente os lotes químicos, ensaios mecânicos de tração e verificação de ferrita/porosidade, conforme exigido pelas normas AWS A5.14 e ASME Sec. IX.
Composição química (AWS A5.14 ERNiCu-7 / UNS N04060)
| Elemento | Norma AWS A5.14 (%) | Valor típico no certificado (%) |
|---|---|---|
| Níquel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Cobre (Cu) | Restante | 29.80 |
| Titânio (Ti) | 1,50 – 3,00 | 2.35 |
| Manganês (Mn) | ≤ 4,00 | 3.20 |
| Ferro (Fe) | ≤ 2,50 | 1.10 |
| Silício (Si) | ≤ 1,25 | 0.45 |
| Alumínio (Al) | ≤ 1,25 | 0.30 |
| Carbono (C) | ≤ 0.15 | 0.04 |
| Fósforo (P) | ≤ 0,020 | 0.008 |
| Enxofre (S) | ≤ 0,015 | 0.003 |
Propriedades Mecânicas do Metal de Solda Não Diluído
| Parâmetro | Requisito Mínimo AWS A5.14 | Valor Típico à Temperatura Ambiente |
|---|---|---|
| Resistência à Tração (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Limite de Escoamento (Rp0,2) | Não especificado | 280 – 330 MPa |
| Alongamento (A5 / 4d) | ≥ 30% | 35% – 42% |
| Tenacidade ao Impacto (Entalhe Charpy V a 20 °C) | Ensaio Obrigatório Disponível | ≥ 100 J |
| Dureza (Após Soldagem) | 140 – 170 HB | 150 HB |
| Faixa de fusão | 1300 – 1350 °C | 1300 – 1350 °C |
| Densidade | 8,80 g/cm³ | 8,80 g/cm³ |
Dimensões-Padrão do Produto e Condição de Fornecimento
| Diâmetro (mm / polegada) | Comprimento Padrão | Processo de Soldagem | Recomendação de Gás de Proteção | Tipo de embalagem |
|---|---|---|---|---|
| 2,4 mm (3/32 pol) | 1000 mm (36 pol) / Sob encomenda | TIG (GTAW) | argônio de alta pureza 100 % (99,999 %) / Ar+He | tubo de 5 kg / Caixa de papelão de 10 kg / Caixa de madeira |
| Opcional: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 pol) / Sob encomenda | TIG (GTAW) | argônio de alta pureza 100 % (99,999 %) | tubo de 5 kg / Caixa de papelão de 10 kg / Caixa de madeira |
Aplicações industriais para revestimento e fabricação ERNiCu-7 Monel
Revestimento de eixo de hélice marítima e haste de leme
Utilizado para soldagem em múltiplas passes (buttering) e revestimento em eixos de propulsão marítima de aço carbono, luvas de tubo de popa e pinos de leme, a fim de evitar corrosão galvânica e desgaste mecânico nas zonas de respingo e submersas.
Bombas, válvulas e sistemas de tubulação para água do mar
Protege equipamentos de manuseio de fluidos de alto desgaste em embarcações navais, instalações de dessalinização e plataformas offshore, incluindo rotores de bombas, anéis de carcaça, assentos de válvulas e colectores de admissão de água do mar.
Componentes para a zona de salpicos de petróleo e gás offshore
Fornece proteção contra corrosão em áreas de fixação de risers, juntas de risers marinhos, fixadores submarinos e juntas entre tubos e chapa-tubular de trocadores de calor expostas a salmoura turbulenta.
Equipamentos para processamento químico e petroquímico
Ideal para fabricação e reparação de unidades de alquilação com ácido fluorídrico (HF), vasos para processamento de solventes clorados, evaporadores de ácidos graxos e tubulações de carga para navios-tanque químicos marítimos.

Perguntas frequentes sobre o arame TIG AWS A5.14 ERNiCu-7 Monel
P1: Por que o ERNiCu-7 é preferido em vez de arame de enchimento de níquel puro ou de aço inoxidável para revestimento de eixos de hélices marinhas?
R: ERNiCu-7 (Monel 60) corresponde tanto à alta resistência à corrosão das ligas níquel-cobre quanto ao perfil de expansão térmica do aço estrutural para eixos. Isso evita o acoplamento galvânico e elimina a fissuração por corrosão sob tensão causada por cloretos, que frequentemente provoca falhas catastróficas em revestimentos padrão de aço inoxidável austenítico.
P2: Como o ERNiCu-7 elimina a porosidade na solda durante a soldagem TIG (GTAW)?
R: O ERNiCu-7 contém de 1,5% a 3,0% de titânio, juntamente com manganês. Esses elementos atuam como desoxidantes químicos ativos na poça fundida, capturando impurezas de oxigênio e nitrogênio e impedindo a formação de porosidade gasosa no cordão de solda em solidificação.
P3: Qual gás de proteção e quais parâmetros de soldagem são recomendados para arame ERNiCu-7 de 2,4 mm?
R: Recomenda-se Argônio de alta pureza (≥99,999%) a uma taxa de fluxo de 12–16 L/min. Para penetração mais profunda em revestimentos de eixos de aço pesado, pode-se utilizar uma mistura de Argônio-Hélio (75% Ar / 25% He). Corrente contínua com eletrodo negativo (DCEN), entre 120–160 A, é padrão para varetas de 2,4 mm. Mantenha um arco curto e temperaturas interpassagem limpas abaixo de 150 °C.
P4: É possível usar ERNiCu-7 para soldar Monel 400 a aço carbono (soldagem dissimilar)?
R: Sim. ERNiCu-7 é o metal de adição padrão para unir Monel 400 (UNS N04400) a aços carbono, baixa liga e inoxidáveis. Para camadas de buttering sobre aço carbono, é essencial controlar a diluição; aplique a primeira camada com cordões retos e entrada mínima de calor, limitando a incorporação de ferro abaixo de 5%.
P5: Qual é a quantidade mínima de pedido (MOQ), as condições de embalagem e a política de amostras para compradores internacionais?
A: Nossa quantidade mínima de pedido (MOQ) padrão é de 5 kg. Fornecemos amostras gratuitas para avaliação, de 0,5 kg, destinadas a empreiteiros qualificados em engenharia marítima e laboratórios de ensaio de soldagem. A embalagem padrão para exportação inclui tubos rígidos plásticos à prova de umidade de 5 kg, acondicionados em caixas de exportação absorventes de choque e empilhados em caixotes de madeira.