EN

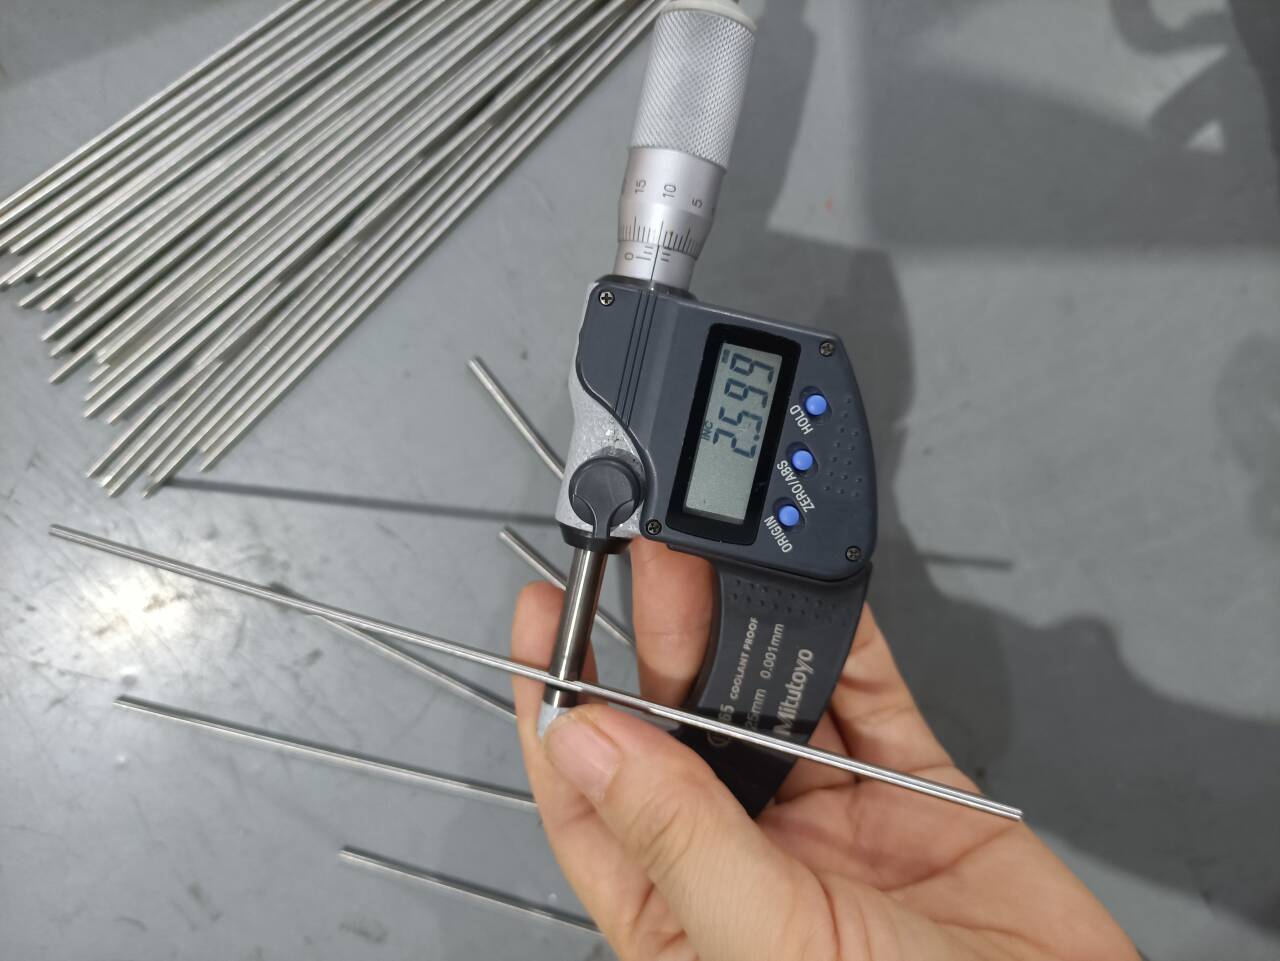
Filamento TIG ERNiCu-7 Monel (2,4 mm) per rivestimento di alberi di elica marina e protezione contro la corrosione da acqua di mare
Filamento TIG ERNiCu-7 di alta qualità (Monel 60 / UNS N04060), progettato per rivestimenti anticorrosivi su alberi marini, sovrapposizioni su valvole offshore e giunzioni dissimili tra Monel e acciaio. Deossidato con titanio/manganese per ottenere saldature GTAW sane e prive di cricche in ambienti severi con acqua di mare.
- Panoramica
- Specifiche tecniche e tabelle dati
- Scenari di applicazione del prodotto
- FAQ
- Prodotti consigliati
- Saldatura di Monel 400 (UNS N04400) e Monel R-405 su se stessi.
- Rivestimento con sovrapposizione di Monel su acciai strutturali al carbonio e su acciai bassolegati.
- Giunzione di Monel 400 con leghe rame-nichel (90/10 e 70/30) e acciai inossidabili.
- Rivestimento superficiale di sedi valvole marine, pannelli tubieri di scambiatori di calore e componenti di pompe per piattaforme offshore.
Panoramica prodotto
Consumabile GTAW ERNiCu-7 Monel 60 ad alta deposizione per servizi gravosi in acqua di mare
Nella fabbricazione offshore e marina, l’integrità del saldatura su componenti rotanti, come alberi dell’elica e supporti del timone, determina la durata operativa. Il materiale d’apporto ERNiCu-7 fornisce una barriera metallurgica impermeabile e resistente alla corrosione contro la corrosione localizzata (pitting), la corrosione da fessura e la corrosione sotto sforzo indotta dai cloruri in ambiente marino. La sua composizione bilanciata corrisponde alle caratteristiche di dilatazione termica degli acciai ad alta resistenza per alberi, garantendo strati duttili e privi di cricche per la buttering e la cladizzazione.
Chimica progettata: disossidazione con titanio per un metallo saldato esente da porosità
A differenza delle comuni leghe di nichel per saldatura, l’ERNiCu-7 conforme alla norma AWS A5.14 contiene livelli controllati di titanio (1,5–3,0%) e alluminio (≤1,25%). Durante il processo di saldatura GTAW/TIG, questi elementi attivi agiscono come potenti disossidanti e catturatori di azoto, neutralizzando le contaminazioni atmosferiche ed eliminando quasi del tutto pori e microfori nei cordoni di sovrapposizione multistrato.
Compatibilità metallurgica con leghe Monel e giunzione di metalli dissimili
ERNiCu-7 è progettato sia per giunzioni omogenee sia per transizioni eterogenee tra metalli impegnative:
Vantaggi prestazionali della barra di riempimento TIG ERNiCu-7 Monel da 2,4 mm
Resistenza superiore all’erosione da acqua di mare e da cavitazione
Offre una resistenza senza pari all’acqua di mare ad alta velocità, all’acqua salmastra e alle correnti marine turbolente. Forma un film ossidico tenace e autoriparante a base di rame e nichel, che resiste all’incrostazione biologica, alla corrosione microgalvanica e agli attacchi da impingement marino.
Caratteristiche stabili dell’arco GTAW e bagnatura pulita del cordone di saldatura
La lavorazione precisa della superficie e la sgrassatura automatizzata garantiscono un’alimentazione uniforme del filo, un’accensione stabile dell’arco, una fluidità regolare del bagno di fusione e una minima proiezione di schizzi. Produce un aspetto ondulato uniforme che richiede una rifinitura post-saldatura minima.
Elevata duttilità e resistenza alla fessurazione nella sovrapposizione multi-pass
L’eccellente allungamento (≥30%) e la tenacità all’impatto garantisco un’elevata tolleranza ai cicli termici, alle sollecitazioni flessionali rotazionali dell’albero e ai forti vincoli strutturali, senza fessurazione da solidificazione.
Tracciabilità completa e conformità alle normative di certificazione
Fornito con certificati di prova di laminatoio EN 10204 3.1 (MTC) che documentano esattamente le analisi chimiche per caldaia, i test meccanici di trazione e la verifica della ferrite/porosità secondo i requisiti AWS A5.14 e ASME Sezione IX.
Composizione chimica (AWS A5.14 ERNiCu-7 / UNS N04060)
| Elemento | Standard AWS A5.14 (%) | Valore tipico riportato sul certificato (%) |
|---|---|---|
| Nichel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Rame (Cu) | Resto | 29.80 |
| Titanio (Ti) | 1,50 – 3,00 | 2.35 |
| Manganese (Mn) | ≤ 4,00 | 3.20 |
| Ferro (Fe) | ≤ 2,50 | 1.10 |
| Silicio (Si) | ≤ 1,25 | 0.45 |
| Alluminio (Al) | ≤ 1,25 | 0.30 |
| Carbonio (C) | ≤ 0.15 | 0.04 |
| Fosforo (P) | ≤ 0,020 | 0.008 |
| Zolfo (S) | ≤ 0,015 | 0.003 |
Proprietà meccaniche del metallo di saldatura non diluito
| Parametro | Requisito minimo AWS A5.14 | Valore tipico a temperatura ambiente |
|---|---|---|
| Resistenza a Trazione (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Limite di Snervamento (Rp0,2) | Non specificato | 280 – 330 MPa |
| Allungamento (A5 / 4d) | ≥ 30% | 35% – 42% |
| Tenacità all’urto (prova Charpy con intaglio a V a 20 °C) | Prova obbligatoria disponibile | ≥ 100 J |
| Durezza (senza trattamento termico post-saldatura) | 140 – 170 HB | 150 HB |
| Intervallo di fusione | 1300 – 1350 °C | 1300 – 1350 °C |
| Densità | 8,80 g/cm³ | 8,80 g/cm³ |
Dimensioni standard del prodotto e condizione di fornitura
| Diametro (mm / pollici) | Lunghezza standard | Processo di saldatura | Gas di protezione consigliato | Tipo di imballaggio |
|---|---|---|---|---|
| 2,4 mm (3/32 pollici) | 1000 mm (36 pollici) / Su misura | TIG (GTAW) | argon ad alta purezza al 100% (99,999%) / Ar+He | bombola da 5 kg / Cartone da 10 kg / Cassa di legno |
| Opzionale: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 pollici) / Su misura | TIG (GTAW) | argon ad alta purezza al 100% (99,999%) | bombola da 5 kg / Cartone da 10 kg / Cassa di legno |
Applicazioni industriali per sovrapposizione e fabbricazione ERNiCu-7 Monel
Rivestimento di alberi portaelica e supporti del timone marini
Utilizzato per saldatura a strati multipli di buttering e sovrapposizione su alberi di propulsione marina in acciaio al carbonio, manicotti di tubi di poppa e perni del timone, per prevenire la corrosione galvanica e l’usura meccanica nelle zone di spruzzo e sommerse.
Pompe per acqua di mare, valvole e sistemi di tubazioni
Protegge le attrezzature per la gestione di fluidi soggette ad elevata usura su navi da guerra, impianti di dissalazione e piattaforme offshore, inclusi gli impeller delle pompe, gli anelli di alloggiamento, i sedili delle valvole e i collettori di presa dell’acqua di mare.
Componenti per la zona di spruzzo nell’industria offshore del petrolio e del gas
Fornisce protezione contro la corrosione nelle aree delle fascette dei riser, nei giunti dei riser marini, negli elementi di fissaggio subacquei e nei giunti tra tubi e lamiera forata degli scambiatori di calore esposti a salamoia turbolenta.
Attrezzature per la lavorazione chimica e petrolchimica
Ideale per la fabbricazione e la riparazione di unità di alchilazione con acido fluoridrico (HF), di recipienti per la lavorazione di solventi clorurati, di evaporatori per acidi grassi e di tubazioni per carico su petroliere chimiche marine.

Domande frequenti sul filo TIG AWS A5.14 ERNiCu-7 Monel
D1: Perché ERNiCu-7 è preferito rispetto ai fili di riempimento in nichel puro o in acciaio inossidabile per la rivestitura di alberi portaelica marini?
A: ERNiCu-7 (Monel 60) soddisfa sia l’elevata resistenza alla corrosione delle leghe nichel-rame sia il profilo di espansione termica dell’acciaio strutturale per alberi. Impedisce l’accoppiamento galvanico ed elimina la corrosione da tensione indotta da cloruri, che spesso causa guasti catastrofici nei rivestimenti standard in acciaio inossidabile austenitico.
D2: In che modo ERNiCu-7 elimina la porosità del cordone saldato durante la saldatura TIG (GTAW)?
R: ERNiCu-7 contiene dal 1,5% al 3,0% di titanio insieme a manganese. Questi elementi agiscono come disossidanti chimici attivi nella pozzetta fusa, catturando le impurità di ossigeno e azoto ed evitando la formazione di porosità gassosa nel cordone saldato in fase di solidificazione.
D3: Quali gas di protezione e parametri di saldatura sono raccomandati per il filo ERNiCu-7 da 2,4 mm?
A: Si raccomanda Argon ad alta purezza al 100% (≥99,999%) con una portata di 12–16 L/min. Per una maggiore penetrazione nella rivestitura di alberi in acciaio pesante, è possibile utilizzare una miscela Argon-Elio (75% Ar / 25% He). La corrente continua con elettrodo negativo (DCEN) a 120–160 A è la configurazione standard per elettrodi da 2,4 mm. Mantenere un arco corto e temperature interpassaggio pulite inferiori a 150 °C.
D4: È possibile utilizzare ERNiCu-7 per saldare Monel 400 a acciaio al carbonio (saldatura eterogenea)?
R: Sì. ERNiCu-7 è il metallo d’apporto standard per unire Monel 400 (UNS N04400) ad acciaio al carbonio, ad acciaio bassolegato e ad acciaio inossidabile. Per gli strati di buttering sull’acciaio al carbonio, è essenziale controllare la diluizione; applicare il primo strato con cordoni a stringer e con minimo apporto termico, in modo da limitare l’assorbimento di ferro al di sotto del 5%.
D5: Quali sono il MOQ, l’imballaggio e la politica campioni per gli acquirenti internazionali?
A: Il nostro MOQ standard è di 5 kg. Forniamo campioni gratuiti per valutazione da 0,5 kg a contractor qualificati nel settore dell’ingegneria marittima e a laboratori per test di saldatura. L’imballaggio standard per l’esportazione comprende tubi rigidi in plastica antigoccia da 5 kg, confezionati all’interno di scatole per esportazione ammortizzanti e imballati su casse di legno pallettizzate.