EN

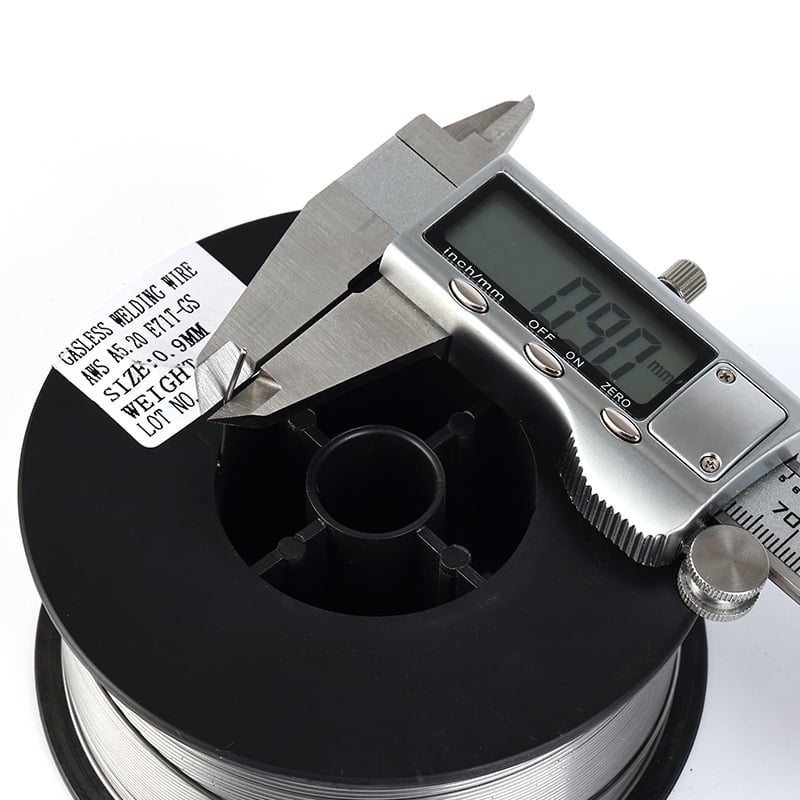
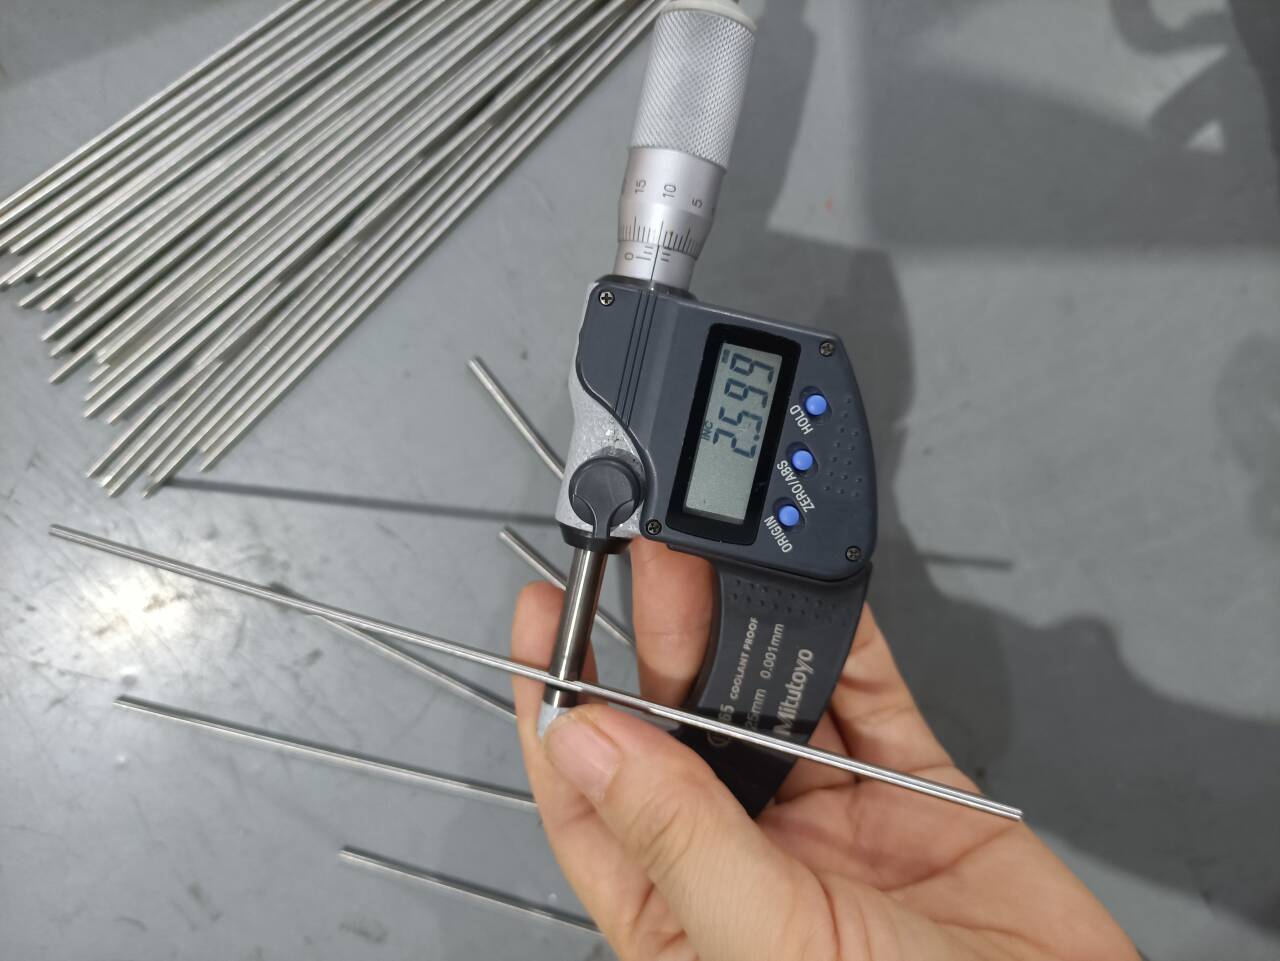
AWS A5.14 ERNiCu-7 Monel TIG Welding Wire (2.4mm) para sa Marine Propeller Shaft Cladding at Seawater Corrosion Protection
Premium ERNiCu-7 (Monel 60 / UNS N04060) TIG welding wire na idinisenyo para sa marine shaft corrosion-resistant cladding, offshore valve overlays, at dissimilar Monel-to-steel joining. Titanium/Manganese deoxidized para sa solid, crack-free GTAW welds sa matitinding seawater environments.
- Pangkalahatang-ideya
- Mga Teknikal na Spesipikasyon at Data na Talahanayan
- Mga Senaryo sa Paggamit ng Produkto
- Mga Madalas Itanong
- Mga Inirerekomendang Produkto
- Pagsasama ng Monel 400 (UNS N04400) at Monel R-405 sa sarili nila.
- Paglalagay ng Monel cladding sa mga istruktural na carbon steels at low-alloy steels.
- Pagsasama ng Monel 400 sa copper-nickel alloys (90/10 at 70/30) at stainless steels.
- Pagpapahusay ng mga marine valve seats, heat exchanger tube sheets, at mga bahagi ng pump sa offshore platform.
Buod ng Produkto
High-Deposition ERNiCu-7 Monel 60 GTAW Consumable para sa Matinding Serbisyo sa Tubig-dagat
Sa offshore at marine fabrication, ang kahusayan ng pagweld sa mga umiikot na bahagi tulad ng propeller shafts at rudder stocks ang nagsisilbing determinante sa operasyonal na buhay ng mga ito. Ang ERNiCu-7 filler metal ay nagbibigay ng isang hindi napapasukang, anti-corrosion na metallurgical barrier laban sa marine pitting, crevice attack, at chloride-induced stress corrosion. Ang balanseng komposisyon nito ay sumasalamin sa thermal expansion characteristics ng mataas na lakas na shaft steels habang nag-aambag ng ductile at walang crack na buttering at cladding layers.
Inhenyeriyang Komposisyon: Titanium Deoxidation para sa Weld Metal na walang porosity
Kabila ng mga karaniwang nickel filler alloys, ang AWS A5.14 ERNiCu-7 ay may kontroladong antas ng Titanium (1.5–3.0%) at Aluminum (≤1.25%). Sa panahon ng GTAW/TIG arc process, ang mga aktibong elementong ito ay gumagana bilang malakas na deoxidizers at nitrogen scavengers, na pinapawi ang atmospheric contamination at halos ganap na nilalabanan ang pagkakaroon ng pinholes at porosity sa multi-pass overlay welds.
Metallurgical Compatibility para sa Monel Alloys at Dissimilar Metal Joining
Ang ERNiCu-7 ay idinisenyo para sa parehong homogeneous na pagsasama at sa mahihirap na paglipat sa magkakaibang metal:
Mga Panlaban sa Pagganap ng 2.4mm ERNiCu-7 Monel TIG Filler Rod
Nakakagawa ng labis na paglaban sa seawater at cavitation erosion
Nagbibigay ng hindi maikakailang paglaban sa seawater na may mataas na bilis, brackish water, at turbulent marine currents. Gumagawa ng matibay at kusang nagrerepair na cuprous/nickel oxide film na tumutol sa biofouling, micro-galvanic corrosion, at marine impingement attack.
Matatag na GTAW Arc Characteristics at malinis na wetting ng weld bead
Ang eksaktong pagguhit sa ibabaw at awtomatikong pag-alis ng langis ay nagpapagarantiya ng pantay na pagpapasok ng wire, matatag na pagsimula ng arko, maayos na daloy ng kumukulo, at pinakamababang pagkalat ng mga sira. Nagbubunga ito ng pantay na gusali ng weld na nangangailangan lamang ng kaunting pagpapaganda pagkatapos ng welding.
Matataas na Duktilidad at Paglaban sa Pumutak sa Maraming Layer ng Cladding
Ang mahusay na paglalawig (≥30%) at katatagan sa pagkakahati ay nagpapagarantiya ng mataas na pagtitiis sa pagbabago ng temperatura, stress mula sa pag-ikot ng shaft, at matinding paghahadlang sa istruktura nang walang pagkakahati habang natutunaw.
Kumpletong Pagsubaybay at Pagkakasunod-sunod sa Sertipikasyon
Ipinapadala kasama ang EN 10204 3.1 Mill Test Certificates (MTC) na nagrerehistro ng eksaktong komposisyong kimiko, pagsusuri sa tensile strength, at pagpapatunay sa ferrite/porosity ayon sa mga kinakailangan ng AWS A5.14 at ASME Sec. IX.
Komposisyong Kimiko (AWS A5.14 ERNiCu-7 / UNS N04060)
| Element | Standard ng AWS A5.14 (%) | Kadalasang Halaga sa Sertipiko (%) |
|---|---|---|
| Nickel (Ni) + Co | 62.00 – 69.00 | 65.20 |
| Copper (Cu) | Natitira | 29.80 |
| Titanium (Ti) | 1.50 – 3.00 | 2.35 |
| Manganese (Mn) | ≤ 4.00 | 3.20 |
| Tolang (Fe) | ≤ 2.50 | 1.10 |
| Silicon (Si) | ≤ 1.25 | 0.45 |
| Aluminum (Al) | ≤ 1.25 | 0.30 |
| Buhangin (C) | ≤ 0.15 | 0.04 |
| Phosphorus (P) | ≤ 0.020 | 0.008 |
| Sulfur (S) | ≤ 0.015 | 0.003 |
Mga Katangian na Mekanikal ng Metal na Weld na Hindi Pinaghalo
| Parametro | Pinakamababang Kinakailangan ng AWS A5.14 | Karakteristikong Halaga sa Temperatura ng Silid |
|---|---|---|
| Lakas sa Tensile (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Lakas sa Pagkabali (Rp0.2) | Hindi Tinukoy | 280 – 330 MPa |
| Pagpapahaba (A5 / 4d) | ≥ 30% | 35% – 42% |
| Kakayahang Tumagal sa Pagkabigat (Charpy V-Notch sa 20°C) | Nagagawa ang Pilit na Pagsusuri | ≥ 100 J |
| Kakatagan (Na-weld na) | 140 – 170 HB | 150 HB |
| Saklaw ng pagkatunaw | 1300 – 1350 °C | 1300 – 1350 °C |
| Kapal | 8.80 g/cm³ | 8.80 g/cm³ |
Karaniwang Sukat ng Produkto at Kalagayan ng Pagkakaloob
| Diyametro (mm / pulgada) | Pamantayang Habang | Proseso ng Welding | Mungkahi sa Gas na Nagpapakalas | Uri ng packaging |
|---|---|---|---|---|
| 2.4 mm (3/32 pulgada) | 1000 mm (36 pulgada) / Pasadya | TIG (GTAW) | 100% Argon na Mataas ang Kalinisan (99.999%) / Ar+He | tubo na 5 kg / Karton na 10 kg / Kahoy na Kaban |
| Opsiyonal: 1.6 mm / 2.0 mm / 3.2 mm / 4.0 mm | 1000 mm (36 pulgada) / Pasadya | TIG (GTAW) | 100% Argon na Mataas ang Kalinisan (99.999%) | tubo na 5 kg / Karton na 10 kg / Kahoy na Kaban |
Mga Industriyal na Paggamit para sa ERNiCu-7 Monel Overlay at Pagmamanupaktura
Panghuling Panlabas na Takip at Tindig ng Rudder sa Bangka
Ginagamit para sa maramihang pagpapakalas at overlay welding sa carbon steel na bahagi ng pampasok na sistema ng bangka, mga sleeve ng stern tube, at mga pasak ng rudder upang pigilan ang galvanic corrosion at mekanikal na pagsuot sa mga lugar na nababasa at lubog.
Mga Bomba ng Tubig-dagat, Mga Balbula, at mga Sistema ng Piping
Nagpaprotekta sa mga kagamitan sa paghawak ng likido na may mataas na pagsuot sa mga barkong pandagat, mga halaman ng desalinisasyon, at mga offshore platform, kabilang ang mga impeller ng bomba, mga singsing ng casing, mga upuan ng balbula, at mga manifold ng pasok ng tubig-dagat.
Mga Bahagi ng Splash Zone para sa Offshore Oil at Gas
Nagbibigay ng proteksyon laban sa korosyon sa mga lugar ng riser clamp, mga sambungan ng marine riser, mga fastener sa ilalim ng dagat, at mga sambungan ng tube-to-tubesheet ng heat exchanger na nakakalantad sa turbulent na brine.
Mga Kagamitan sa Paggamit ng Kemikal at Petrokemikal
Kadalasang ginagamit sa paggawa at pagre-repair ng mga yunit ng hydrofluoric (HF) acid alkylation, mga sisidlang pangproseso ng chlorinated solvent, mga evaporator ng fatty acid, at mga tubo ng kargamento ng mga tanker ng kemikal na pandagat.

Mga Madalas Itanong Tungkol sa AWS A5.14 ERNiCu-7 Monel TIG Wire
Tanong 1: Bakit mas pinipili ang ERNiCu-7 kaysa sa purong nikel o stainless filler wire para sa cladding ng shaft ng marine propeller?
A: Ang ERNiCu-7 (Monel 60) ay sumasalamin sa mataas na paglaban sa korosyon ng mga alloy na nikel-koper at sa profile ng thermal expansion ng structural shaft steel. Ito ay nagpipigil sa galvanic coupling at tinatanggal ang chloride stress corrosion cracking, na kadalasang nagdudulot ng pangkalahatang kabiguan sa karaniwang austenitic stainless steel overlays.
Tanong 2: Paano inaalis ng ERNiCu-7 ang weld porosity sa panahon ng TIG (GTAW) welding?
A: Ang ERNiCu-7 ay may lamang 1.5% hanggang 3.0% na Titanium kasama ang Manganese. Ang mga elementong ito ay gumagana bilang aktibong chemical deoxidizers sa molten puddle, kumukuha ng mga impurity na oksiheno at nitrogen, at pinipigilan ang pagbuo ng gas porosity sa solidifying weld bead.
Tanong 3: Anong shielding gas at welding parameters ang inirerekomenda para sa 2.4mm na ERNiCu-7 wire?
A: Inirerekomenda ang 100% mataas na kalinisan ng Argon (≥99.999%) sa daloy na bilis na 12–16 L/min. Para sa mas malalim na pagpasok sa pagkakapal ng bakal na shaft, maaaring gamitin ang halo ng Argon at Helium (75% Ar / 25% He). Ang Direct Current Electrode Negative (DCEN) na may 120–160 Amps ay karaniwang ginagamit para sa mga 2.4mm na rod. Panatilihin ang maikli ang arc at ang temperatura sa pagitan ng mga layer ay dapat nasa ilalim ng 150°C.
Tanong 4: Maaari bang gamitin ang ERNiCu-7 para sa pagsasalansan ng Monel 400 sa Carbon Steel (Dissimilar Welding)?
Sagot: Oo. Ang ERNiCu-7 ang karaniwang filler metal para sa pagsasalansan ng Monel 400 (UNS N04400) sa carbon steel, low-alloy steel, at stainless steel. Para sa buttering layers sa carbon steel, mahalaga ang kontrol sa dilution; ilagay ang unang layer gamit ang stringer beads at pinakamababang heat input upang limitahan ang pagkuha ng iron sa ilalim ng 5%.
Tanong 5: Ano ang Minimum Order Quantity (MOQ), packaging, at sample policy para sa mga internasyonal na buyer?
A: Ang aming karaniwang minimum order quantity (MOQ) ay 5 kg. Nagbibigay kami ng libreng sample para sa pagsusuri na may timbang na 0.5 kg para sa mga kwalipikadong kontratista sa marine engineering at mga laboratoryo para sa pagsusuri ng pag-weld. Ang karaniwang packaging para sa export ay binubuo ng 5 kg na moisture-proof na rigid plastic tubes na nakapaloob sa mga shock-absorbing na export cartons at naka-pallet sa mga kahoy na crate.