EN

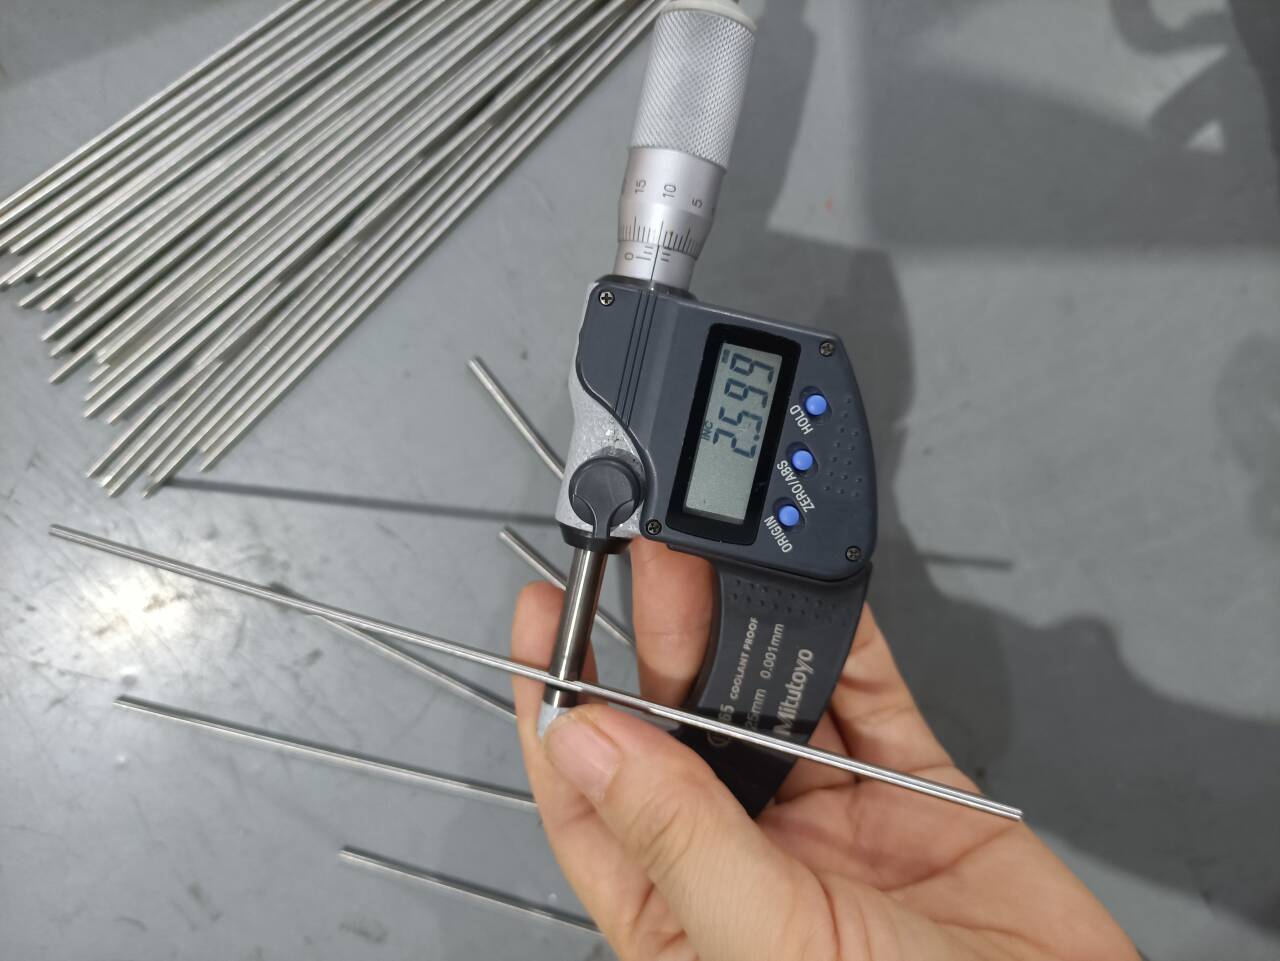
سیم جوشکاری تیگ Monel ERNiCu-7 (قطر ۲٫۴ میلیمتر) برای پوششدهی محور پروانههای دریایی و محافظت از خوردگی در آب دریا
سیم جوشکاری تیگ ERNiCu-7 با کیفیت بالا (Monel 60 / UNS N04060)، طراحیشده برای پوششدهی مقاوم در برابر خوردگی محورهای دریایی، روکشدهی شیرهای فراساحلی و اتصال مواد ناهمسان Monel به فولاد. دارای عناصر بازدارنده اکسیداسیون تیتانیوم و منگنز، جهت ایجاد جوشهای GTAW بدون ترک و با کیفیت در محیطهای سخت آب دریا
- مرور کلی
- مشخصات فنی و جداول دادهها
- پیشنهاد کاربردهای محصول
- پرسشهای متداول
- محصولات توصیهشده
- جوشکاری مونل ۴۰۰ (UNS N04400) و مونل R-405 به خودشان.
- پوششدهی مونل روی فولادهای کربنی سازهای و فولادهای کمآلیاژ.
- اتصال مونل ۴۰۰ به آلیاژهای مس-نیکل (۹۰/۱۰ و ۷۰/۳۰) و فولادهای ضدزنگ.
- پوششدهی صندلیهای شیرهای دریایی، صفحات لولهای مبدلهای حرارتی و قطعات پمپهای پلتفرمهای دریایی.
خلاصه ی محصول
مصرفکننده GTAW مونل ERNiCu-7 با ظرفیت رسوب بالا (مدل ۶۰) برای کاربردهای سخت در آب دریا
در ساخت تجهیزات دریایی و فراساحلی، صحت جوشکاری قطعات دوار مانند شفتهای پروانه و محورهای فرمان، عمر عملیاتی را تعیین میکند. فلز پرکننده ERNiCu-7 یک سد متالورژیکی نفوذناپذیر و مقاوم در برابر خوردگی ایجاد میکند که در برابر حفرهزدن دریایی، حمله شکافی و خوردگی تنشی ناشی از کلریدها مقاومت میکند. ترکیب متعادل آن با ویژگیهای انبساط حرارتی فولادهای با استحکام بالا سازگاندار است و لایههای نرمکاری و روکشی انعطافپذیر و بدون ترک تولید میکند.
شیمی مهندسیشده: کاهش اکسیژن توسط تیتانیوم برای تولید فلز جوش بدون تخلخل
برخلاف آلیاژهای نیکلی معمولی، فلز پرکننده استاندارد AWS A5.14 ERNiCu-7 حاوی سطوح کنترلشدهای از تیتانیوم (۱٫۵ تا ۳٫۰ درصد) و آلومینیوم (حداکثر ۱٫۲۵ درصد) است. در فرآیند قوس تنگستنی با گاز محافظ (GTAW/TIG)، این عناصر فعال بهعنوان بازدارندههای قوی اکسیژن و جاذبهای نیتروژن عمل میکنند و آلودگیهای جوی را خنثی کرده و تقریباً تمامی حفرههای نقطهای و تخلخلها را در جوشهای چندپاسه روکشی از بین میبرند.
سازگانپذیری متالورژیکی با آلیاژهای مونل و اتصال فلزات ناهمگون
الکترود ERNiCu-7 برای اتصال همگن و همچنین اتصالات چالشبرانگیز بین فلزات ناهمگن طراحی شده است:
مزایای عملکردی الکترود جوش TIG مونل ERNiCu-7 با قطر ۲٫۴ میلیمتر
مقاومت عالی در برابر آب دریا و فرسایش حبابی
مقاومت بینظیری در برابر آب دریا با سرعت بالا، آب شور و جریانهای دریایی متلاطم ارائه میدهد. لایهای محکم و خودترمیمشونده از اکسید مس/نیکل تشکیل میدهد که در برابر زیستپوشش، خوردگی گالوانیک ریز و حملهی تهاجمی دریایی مقاوم است.
ویژگیهای قوس GTAW پایدار و ترکیب مناسب حوضچهی جوش
کشیدن سطحی دقیق و چربیزدایی خودکار، تغذیهٔ یکنواخت سیم را تضمین میکند و اشتعال پایدار قوس، جریان هموار حوضچهٔ ذوب و پاشش بسیار کمی را فراهم میسازد. این فرآیند ظاهری یکنواخت از امواج جوش ایجاد میکند که نیاز به پرداخت پسازجوش بسیار اندکی دارد.
شکلپذیری بالا و مقاومت عالی در برابر ترک در روکشدهی چندپاسه
کشیدگی عالی (≥۳۰٪) و استحکام ضربهای بریدگی، تحمل بالایی را در برابر چرخههای حرارتی، تنشهای خمشی دورانی شفت و محدودیتهای سازهای سنگین بدون ترکخوردگی انجمادی فراهم میکنند.
ردیابی کامل و انطباق با گواهیها
با گواهیهای آزمون کارخانهای EN 10204 نوع ۳.۱ (MTC) ارائه میشود که شامل اطلاعات دقیق دربارهٔ دفعات ترکیبی شیمیایی، آزمونهای کششی مکانیکی و تأیید فریت/تخلخل مطابق با الزامات AWS A5.14 و ASME Sec. IX است.
ترکیب شیمیایی (AWS A5.14 ERNiCu-7 / UNS N04060)
| عنصر | استاندارد AWS A5.14 (%) | مقدار معمول در گواهی (%) |
|---|---|---|
| نیکل (Ni) + کبالت (Co) | ۶۲٫۰۰ تا ۶۹٫۰۰ | 65.20 |
| مس (Cu) | باقیمانده | 29.80 |
| تیتانیوم (Ti) | ۱٫۵۰ تا ۳٫۰۰ | 2.35 |
| منگنز (Mn) | ≤ ۴٫۰۰ | 3.20 |
| آهن (Fe) | ≤ ۲٫۵۰ | 1.10 |
| سیلیکون (Si) | ≤ 1.25 | 0.45 |
| آلومینیوم (Al) | ≤ 1.25 | 0.30 |
| کربن (C) | ≤ 0.15 | 0.04 |
| فسفور (P) | ≤ ۰٫۰۲۰ | 0.008 |
| گوگرد (S) | ≤ 0.015 | 0.003 |
ویژگیهای مکانیکی فلز جوش خالص
| پارامتر | حداقل الزامات استاندارد اِیدبلیواس اِی۵٫۱۴ | مقدار معمول در دمای اتاق |
|---|---|---|
| استحکام کششی (Rm) | ≥ ۴۸۰ مگاپاسکال (۷۰ کیلوپوند-نیرو بر اینچ مربع) | ۵۳۰ تا ۵۸۰ مگاپاسکال |
| استحکام تسلیم (Rp0.2) | مشخص نشده | ۲۸۰ تا ۳۳۰ مگاپاسکال |
| درصد افزایش طول (A5/4d) | ≥ ۳۰ درصد | ۳۵٪ تا ۴۲٪ |
| استحکام ضربهای (چارپی وی-ناتچ در دمای ۲۰ درجه سانتیگراد) | آزمون اجباری موجود است | ≥ ۱۰۰ ژول |
| سختی (بدون پرداخت بعد از جوشکاری) | ۱۴۰ تا ۱۷۰ اچبی | ۱۵۰ اچبی |
| محدوده ذوب | ۱۳۰۰ تا ۱۳۵۰ درجه سانتیگراد | ۱۳۰۰ تا ۱۳۵۰ درجه سانتیگراد |
| چگالی | ۸٫۸۰ گرم بر سانتیمتر مکعب | ۸٫۸۰ گرم بر سانتیمتر مکعب |
ابعاد محصول استاندارد و شرایط تأمین
| قطر (میلیمتر / اینچ) | طول استاندارد | فرآیند جوشکاری | توصیهشده برای گاز محافظ | نوع بستهبندی |
|---|---|---|---|---|
| ۲٫۴ میلیمتر (۳/۳۲ اینچ) | ۱۰۰۰ میلیمتر (۳۶ اینچ) / سفارشی | TIG (GTAW) | ۱۰۰ درصد آرگون با خلوص بالا (۹۹٫۹۹۹ درصد) / Ar+He | لولهی ۵ کیلوگرمی / جعبهی کارتنی ۱۰ کیلوگرمی / جعبهی چوبی |
| اختیاری: ۱٫۶ میلیمتر / ۲٫۰ میلیمتر / ۳٫۲ میلیمتر / ۴٫۰ میلیمتر | ۱۰۰۰ میلیمتر (۳۶ اینچ) / سفارشی | TIG (GTAW) | ۱۰۰ درصد آرگون با خلوص بالا (۹۹٫۹۹۹ درصد) | لولهی ۵ کیلوگرمی / جعبهی کارتنی ۱۰ کیلوگرمی / جعبهی چوبی |
کاربردهای صنعتی برای پوشش و ساخت ERNiCu-7 Monel
پوشش لایهای محور پروانهی دریایی و ساقهی فرمان
برای جوشکاری چندمرحلهای و روکشدهی بر روی شفتهای پیشرانه دریایی فولاد کربنی، آستینهای لوله دم، و سوزنهای فرمان بهمنظور جلوگیری از خوردگی گالوانیک و سایش مکانیکی در مناطق پاشیدهشده و غوطهور استفاده میشود.
پمپهای آب دریا، شیرها و سیستمهای لولهکشی
تجهیزات کنترل جریان با سایش بالا را در کشتیهای نظامی، نیروگاههای شیرینسازی آب دریا و پلتفرمهای فراساحلی محافظت میکند؛ از جمله پروانههای پمپ، حلقههای پوسته، صندلیهای شیر و مانیفلدهای ورودی آب دریا.
اجزای منطقه پاشیدهشده در صنعت نفت و گاز فراساحلی
محافظت در برابر خوردگی را در نواحی بستهای خطوط بالابر، اتصالات خطوط بالابر دریایی، اتصالدهندههای زیرآبی و اتصالات لولهبهصفحه تبادلگر حرارتی که در معرض آب شور متلاطم قرار دارند، فراهم میکند.
تجهیزات فرآورش شیمیایی و پتروشیمی
برای ساخت و تعمیر واحدهای آلکیلهکننده اسید هیدروفلوریک (HF)، مخازن فرآورش حلالهای کلردار، تبخیرکنندههای اسیدهای چرب و لولهکشی بار انبار کشتیهای حمل مواد شیمیایی دریایی بسیار مناسب است.

پرسشهای متداول درباره سیم جوش تیگ AWS A5.14 ERNiCu-7 مونل
سوال ۱: چرا از سیم جوشکاری ERNiCu-7 بهجای نیکل خالص یا سیم جوش استنلس استیل برای پوششدهی شفتهای پروانههای دریایی استفاده میشود؟
پاسخ: سیم جوش ERNiCu-7 (مونل ۶۰) هم مقاومت بالایی در برابر خوردگی آلیاژهای نیکل-مس دارد و هم با ضریب انبساط حرارتی فولاد سازهای شفت سازگان دارد. این سیم جوش از ایجاد جفت گالوانیک جلوگیری کرده و ترکخوردگی ناشی از تنش خوردگی کلرید را حذف میکند که عامل اصلی شکستهای مهلک در روکشهای استاندارد استنلس استیل اوتنتیک است.
سوال ۲: ERNiCu-7 چگونه حفرهداری جوش را در جوشکاری TIG (GTAW) از بین میبرد؟
پاسخ: ERNiCu-7 حاوی ۱٫۵ تا ۳٫۰ درصد تیتانیوم و منگنز است. این عناصر در حوضچه مذاب بهعنوان بازدارندههای شیمیایی فعال اکسیژن عمل کرده و ناخالصیهای اکسیژن و نیتروژن را جذب میکنند و از تشکیل حفرههای گازی در جوش سردشده جلوگیری میکنند.
سوال ۳: گاز محافظ و پارامترهای جوشکاری توصیهشده برای سیم جوش ERNiCu-7 با قطر ۲٫۴ میلیمتر کداماند؟
الف: استفاده از آرگون با خلوص بالا (≥۹۹٫۹۹۹ درصد) با نرخ جریان ۱۲ تا ۱۶ لیتر بر دقیقه توصیه میشود. برای نفوذ عمیقتر در روکشدهی شفتهای فولادی سنگین، میتوان از مخلوط آرگون-هلیوم (۷۵ درصد آرگون و ۲۵ درصد هلیوم) بهره برد. جریان مستقیم با قطب منفی الکترود (DCEN) و جریان ۱۲۰ تا ۱۶۰ آمپر استاندارد برای الکترودهای ۲٫۴ میلیمتری است. قوس را کوتاه نگه دارید و دمای بین لایهها را زیر ۱۵۰ درجه سانتیگراد نگه دارید.
سوال ۴: آیا سیم جوش ERNiCu-7 برای جوشکاری مونل ۴۰۰ به فولاد کربنی (جوشکاری ناهمگن) قابل استفاده است؟
پاسخ: بله. سیم جوش ERNiCu-7 فلر متال استاندارد برای اتصال مونل ۴۰۰ (UNS N04400) به فولاد کربنی، فولاد کمآلیاژ و فولاد ضدزنگ است. برای لایههای «بَترینگ» روی فولاد کربنی، کنترل رقیقسازی ضروری است؛ بنابراین اولین لایه را با جوشهای خطی و حداقل ورودی حرارتی اجرا کنید تا جذب آهن زیر ۵ درصد محدود شود.
سوال ۵: حداقل مقدار سفارش (MOQ)، بستهبندی و سیاست نمونهگیری برای خریداران بینالمللی چیست؟
الف: حداقل مقدار سفارش استاندارد ما پنج کیلوگرم است. ما نمونههای ارزیابی رایگان به مقدار نیم کیلوگرم برای پیمانکاران معتبر مهندسی دریایی و آزمایشگاههای تست جوشکاری فراهم میکنیم. بستهبندی استاندارد صادراتی شامل لولههای پلاستیکی سفت و ضد رطوبت به ظرفیت پنج کیلوگرم است که درون جعبههای کارتنی مقاوم در برابر ضربه و روی پالتهای چوبی بستهبندی میشوند.