EN

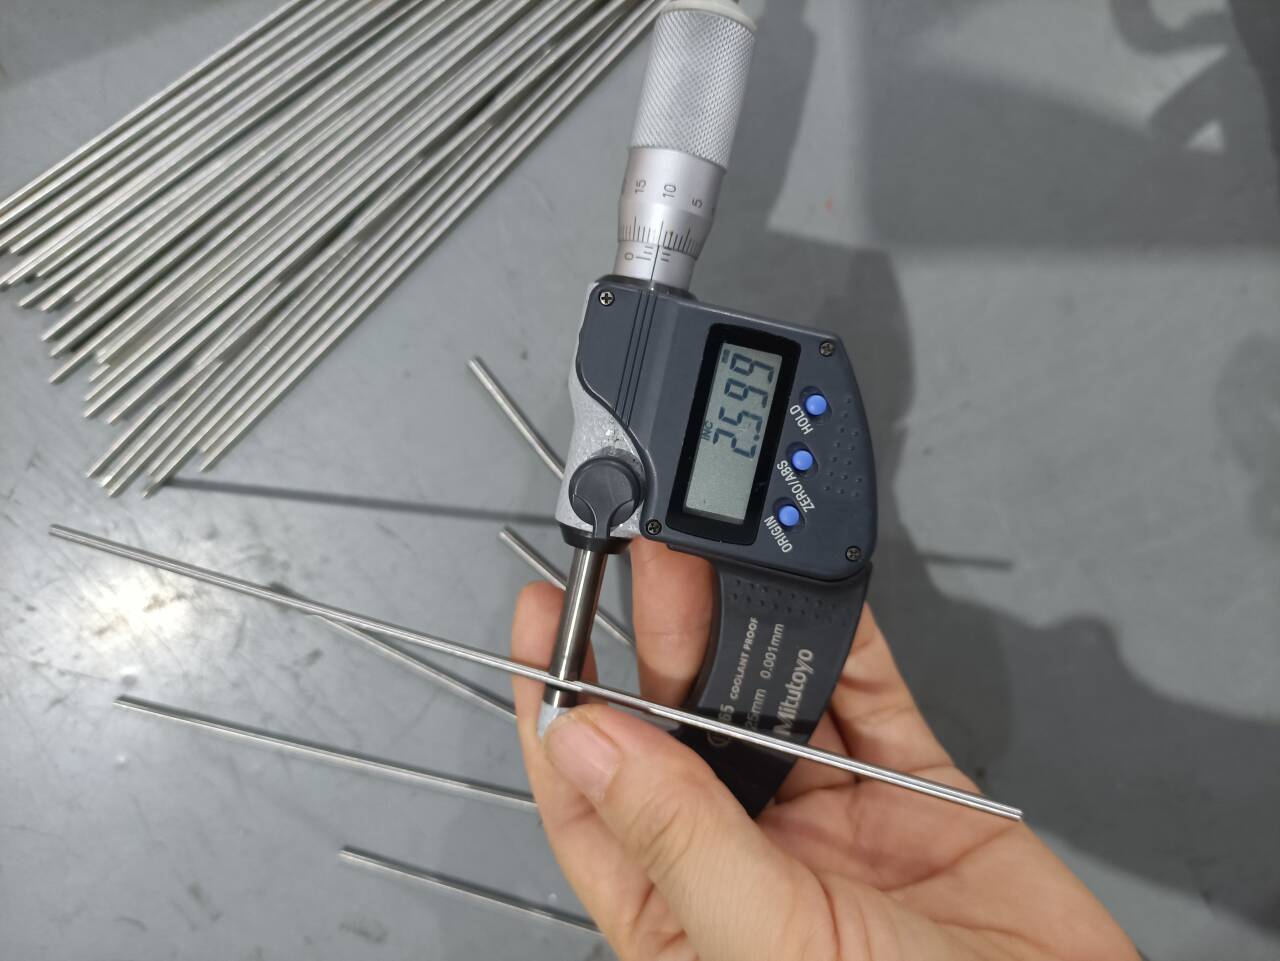
Svařovací drát ERNiCu-7 (Monel) pro TIG svařování podle normy AWS A5.14, průměr 2,4 mm, určený pro povrchové navařování lodních hřídelí a ochranu proti korozi v mořské vodě
Vysoce kvalitní svařovací drát ERNiCu-7 (Monel 60 / UNS N04060) pro TIG svařování, navržený pro povrchové navařování lodních hřídelí s odolností proti korozi, navařování uzavíracích prvků pro offshore aplikace a spojování různých materiálů – Monel se střídkou. Obsahuje titan a mangan jako deoxidanty, aby byly zajištěny bezchybné, trhlinami neohrožené svařovací švy metodou GTAW v extrémně agresivním prostředí mořské vody.
- Přehled
- Technické specifikace a tabulky údajů
- SCÉNÁŘE UPOTŘEBENÍ PRODUKTU
- Často kladené otázky
- Doporučené produkty
- Svařování slitin Monel 400 (UNS N04400) a Monel R-405 sebe sama.
- Navařování obložení z Monelu na konstrukční uhlíkové oceli a nízkolegované oceli.
- Spojování slitiny Monel 400 s měď-niklovými slitinami (90/10 a 70/30) a nerezovými oceli.
- Povrchové úpravy sedel mořských uzávěrů, desek trubkových výměníků tepla a součástí čerpadel na offshore platformách.
Přehled produktu
ERNiCu-7 Monel 60 GTAW spotřební materiál s vysokým výtěžkem pro náročné provozy v mořské vodě
V oblasti výroby zařízení pro námořní a pobřežní aplikace rozhoduje celistvost svarů na rotujících komponentách, jako jsou lodní hřídele vrtulí a kormidlové hřídele, o provozní životnosti. Svařovací materiál ERNiCu-7 vytváří nepropustnou, korozivzdornou kovovou bariéru proti mořské pite (bodové korozi), korozi v štěrbinách a napěťové korozi vyvolané chloridy. Jeho vyvážená chemická složení odpovídá koeficientu tepelné roztažnosti vysoce pevných ocelí pro hřídele a zároveň zajišťuje tažné, prasklinami nezatížené vrstvy podkladního a obkladového svařování.
Inženýrsky navržená chemická složení: odkysličování titanem pro svařovací kov bez pórovitosti
Na rozdíl od běžných niklových svařovacích slitin obsahuje svařovací materiál AWS A5.14 ERNiCu-7 řízené množství titanu (1,5–3,0 %) a hliníku (≤1,25 %). Během procesu svařování metodou GTAW/TIG tyto aktivní prvky působí jako účinné odkysličovadla a zachytavače dusíku, které neutralizují kontaminaci z atmosféry a téměř úplně eliminují vpichy a pórovitost u vícevrstvých překryvných svarů.
Metalurgická kompatibilita s litinami Monel a svařování různorodých kovů
ERNiCu-7 je navržen pro homogenní svařování i náročné přechody mezi různými kovy:
Výhody výkonu ERNiCu-7 Monel TIG plnidla o průměru 2,4 mm
Vynikající odolnost proti mořské vodě a kavitací
Poskytuje nekonkurovatelnou odolnost proti vodě mořské, brakické a turbulentním mořským proudům vysoké rychlosti. Vytváří pevnou, samoopravnou vrstvu oxidu mědi a niklu, která odolává biofoulingu, mikrogalvanické korozi a úderovému působení mořské vody.
Stabilní charakteristiky oblouku GTAW a čisté smáčení svarového švu
Přesné povrchové tažení a automatické odmašťování zajišťují rovnoměrnou přívodnost drátu, stabilní zapalování oblouku, hladký tok taveniny a minimální rozstřik. Vytváří rovnoměrný vlnitý povrch vyžadující minimální dokončování po svařování.
Vysoká tažnost a odolnost proti trhlinám při víceprůchodovém navařování
Vynikající prodloužení (≥ 30 %) a houževnatost při rázu zajišťují vysokou odolnost vůči tepelným cyklům, ohybovým napětím způsobeným rotací hřídele a silnému konstrukčnímu omezení bez vzniku tuhnutím podmíněných trhlin.
Úplná sledovatelnost a soulad s certifikačními požadavky
Dodáváno s certifikáty zkoušek výrobního listu EN 10204 3.1, které dokumentují přesné chemické složení tavby, mechanické tahové zkoušky a ověření feritického obsahu / pórů podle požadavků AWS A5.14 a ASME Sec. IX.
Chemické složení (AWS A5.14 ERNiCu-7 / UNS N04060)
| Prvek | Standard AWS A5.14 (%) | Typická hodnota uvedená v certifikátu (%) |
|---|---|---|
| Nikl (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Měď (Cu) | Zbytek | 29.80 |
| Titán (Ti) | 1,50 – 3,00 | 2.35 |
| Mangan (Mn) | ≤ 4,00 | 3.20 |
| Železo (Fe) | ≤ 2,50 | 1.10 |
| Křemík (Si) | ≤ 1,25 | 0.45 |
| Hliník (Al) | ≤ 1,25 | 0.30 |
| Uhlík (C) | ≤ 0.15 | 0.04 |
| Fosfor (P) | ≤ 0,020 | 0.008 |
| Síra (S) | ≤ 0,015 | 0.003 |
Mechanické vlastnosti neroředěného svařovacího kovu
| Parametr | Minimální požadavek AWS A5.14 | Typická hodnota při pokojové teplotě |
|---|---|---|
| Pevnost v tahu (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Mez kluzu (Rp0,2) | Není uvedeno | 280 – 330 MPa |
| Prodloužení (A5 / 4d) | ≥ 30 % | 35 % – 42 % |
| Úderová houževnatost (Charpy V–drážka při 20 °C) | Povinný test k dispozici | ≥ 100 J |
| Tvrdost (bez tepelného zpracování po svařování) | 140 – 170 HB | 150 HB |
| Rozsah tání | 1300 – 1350 °C | 1300 – 1350 °C |
| Hustota | 8,80 g/cm³ | 8,80 g/cm³ |
Standardní rozměry výrobku a dodací stav
| Průměr (mm / palce) | Standardní délka | Proces svařování | Doporučení pro ochranný plyn | Typ balení |
|---|---|---|---|---|
| 2,4 mm (3/32 palce) | 1000 mm (36 palců) / dle zákaznické specifikace | TIG (GTAW) | 100 % vysokoryzí argon (99,999 %) / Ar+He | 5 kg trubka / 10 kg karton / dřevěná krabice |
| Volitelně: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 palců) / dle zákaznické specifikace | TIG (GTAW) | 100 % vysokoryzí argon (99,999 %) | 5 kg trubka / 10 kg karton / dřevěná krabice |
Průmyslové aplikace pro navařování a výrobu z ERNiCu-7 Monel
Potahování lodních hřídelí lodních šroubů a kormidel
Používá se pro víceprůchodové navařování a potahování uhlíkových ocelí lodních pohonných hřídelí, pouzder zadních ložisek a čepů kormidel za účelem zabránění galvanické korozi a mechanickému opotřebení v oblastech stříkající a ponořené vody.
Čerpadla pro mořskou vodu, ventily a potrubní systémy
Chrání vysoce namáhané zařízení pro manipulaci s kapalinami na námořních lodích, zařízeních pro sladění mořské vody a offshore platformách, včetně oběžných kol čerpadel, kroužků tělesa, sedel ventilů a sběrných potrubí pro přívod mořské vody.
Komponenty pro zónu postřiku (splash zone) v offshore ropném a plynárenském průmyslu
Zajišťuje ochranu proti korozi v oblastech svorek výstupních potrubí (riser clamps), spojů námořních výstupních potrubí (marine riser joints), podmořských spojovacích prvků (subsea fasteners) a spojů trubek s deskou tepelního výměníku (heat exchanger tube-to-tubesheet joints), které jsou vystaveny turbulentnímu slanému roztoku.
Zařízení pro chemický a petrochemický průmysl
Ideální pro výrobu a opravy jednotek pro alkylači kyselinou fluorovodíkovou (HF), nádob pro zpracování chlorovaných rozpouštědel, odpařovačů mastných kyselin a potrubí pro náklad na námořních chemických tankerech.

Nejčastěji kladené otázky k TIG drátu AWS A5.14 ERNiCu-7 Monel
Otázka 1: Proč je ERNiCu-7 upřednostňován před plnícím drátem z čistého niklu nebo nerezové oceli pro povrchové pokrytí lodních hřídelí šroubových lodí?
A: ERNiCu-7 (Monel 60) splňuje jak vysokou odolnost vůči korozi slitin niklu a mědi, tak profil tepelné roztažnosti konstrukční oceli hřídelí. Zabraňuje galvanickému spojení a eliminuje trhliny způsobené napěťovou korozi chloridy, které často způsobují katastrofální poruchy u standardních navařovaných vrstev z austenitické nerezové oceli.
Q2: Jak ERNiCu-7 eliminuje pórovitost svaru při TIG-svařování (GTAW)?
A: ERNiCu-7 obsahuje 1,5 až 3,0 % titanu spolu s manganem. Tyto prvky působí jako aktivní chemické dezoxidanty v tavenině, vážou nečistoty kyslíku a dusíku a zabrání vzniku plynové pórovitosti v tuhnoucím svarovém švu.
Q3: Jaký ochranný plyn a jaké svařovací parametry se doporučují pro svařovací drát ERNiCu-7 o průměru 2,4 mm?
A: Doporučuje se 100% argon vysoké čistoty (≥99,999 %) s průtokem 12–16 L/min. Pro hlubší průnik při potahování těžkých ocelových hřídelí lze použít směs argonu a helia (75 % Ar / 25 % He). Standardním postupem pro tyčinky průměru 2,4 mm je stejnosměrný proud s negativní elektrodou (DCEN) v rozmezí 120–160 A. Udržujte krátký oblouk a teplotu mezi jednotlivými vrstvami pod 150 °C.
Otázka 4: Lze ERNiCu-7 použít k svařování Monel 400 s uhlíkovou ocelí (nesourodé svařování)?
A: Ano. ERNiCu-7 je standardní přídavný materiál pro spojování Monel 400 (UNS N04400) s uhlíkovou, nízkolegovanou a nerezovou ocelí. Při nanášení podvrstvy na uhlíkovou ocel je nezbytné kontrolovat míru roztavení základního materiálu; první vrstvu nanášejte řetězcovými svary a s minimálním tepelným vstupem, aby byl obsah železa omezen na méně než 5 %.
Otázka 5: Jaká je minimální objednávková velikost (MOQ), balení a politika vzorků pro mezinárodní zákazníky?
A: Naše standardní minimální objednávací množství (MOQ) činí 5 kg. Kvalifikovaným dodavatelům námořního strojírenství a laboratořím pro svařovací zkoušky poskytujeme bezplatné zkušební vzorky o hmotnosti 0,5 kg. Standardní exportní balení zahrnuje vlhkovzdorné tuhé plastové tuby o obsahu 5 kg, které jsou umístěny v exportních kartonových krabicích se šokopohltivým výplňovým materiálem a dále paletizovány do dřevěných beden.