EN

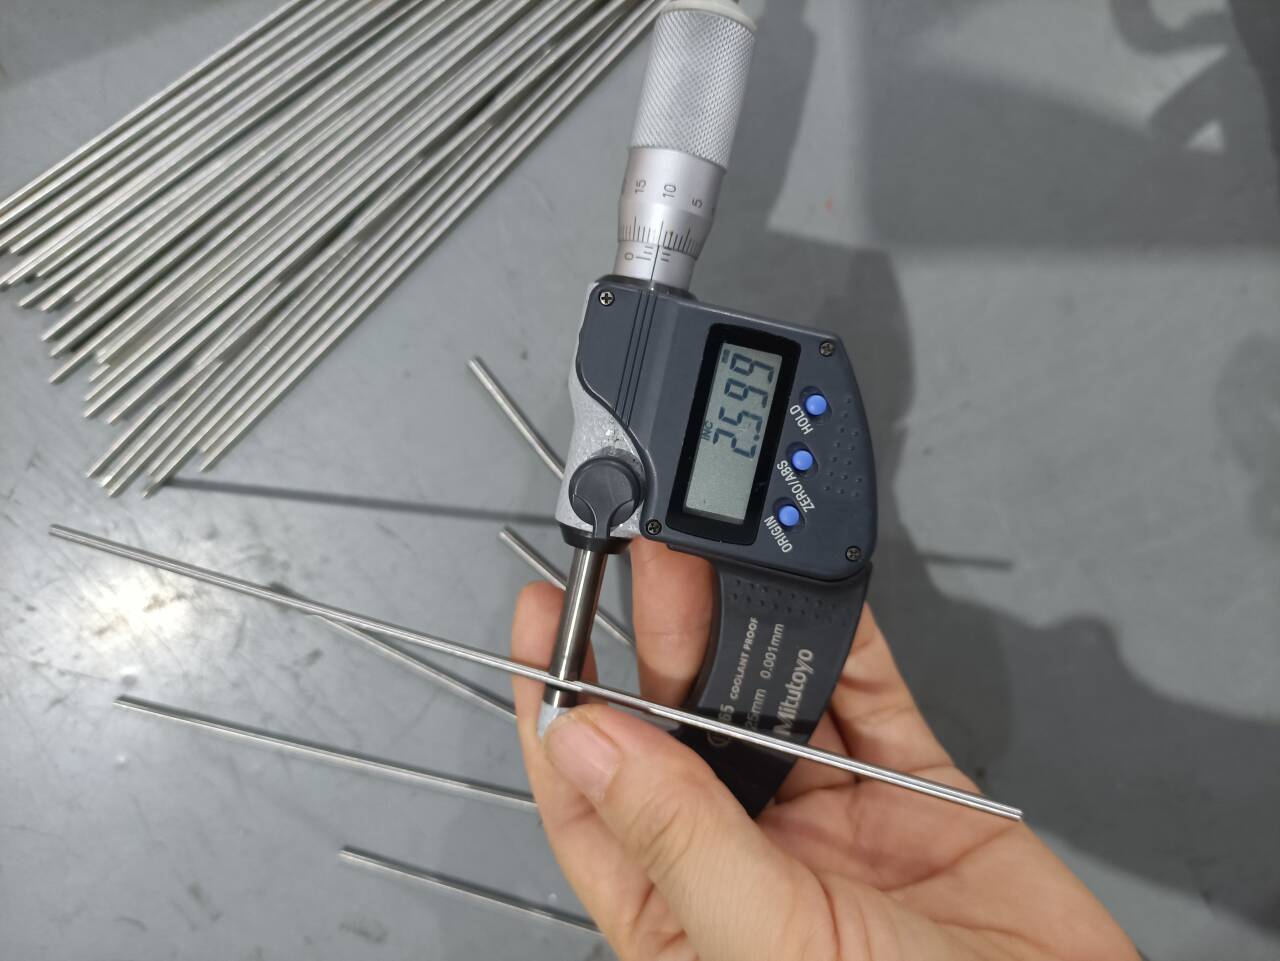
TIG-зварювальний дріт ERNiCu-7 (Monel), 2,4 мм, для наплавлення морських гвинтових валів та захисту від корозії в морській воді
Преміальний TIG-зварювальний дріт ERNiCu-7 (Monel 60 / UNS N04060), розроблений для корозійностійкого наплавлення морських валів, наплавлення клапанів у офшорних установках та з’єднання різнорідних матеріалів — Monel і сталі. Дезоксидований титаном і марганцем для отримання щільних, безтріщинних GTAW-швів у надзвичайно агресивних середовищах морської води.
- Огляд
- Технічні специфікації та таблиці даних
- СЦЕНАРІЇ ЗАСТОСУВАННЯ ПРОДУКТУ
- Часті запитання
- Рекомендовані товари
- Зварювання сплаву Monel 400 (UNS N04400) та Monel R-405 із самими собою.
- Нанесення покриття з Monel на конструкційні вуглецеві сталі та низьколеговані сталі.
- З’єднання Monel 400 із мідно-нікелевими сплавами (90/10 та 70/30) і нержавіючими сталями.
- Нанесення поверхневих шарів на сідла морських клапанів, трубні решітки теплообмінників та компоненти насосів офшорних платформ.
Огляд продукту
ERNiCu-7 Monel 60 з високим відсотком наплавлення як споживчий матеріал для GTAW у важких умовах експлуатації у морській воді
У виробництві офшорних та морських конструкцій цілісність зварних швів на обертових компонентах, таких як гвинтові валів та рульові стовпи, визначає термін експлуатації. Заповнювальний матеріал ERNiCu-7 утворює непроникний, корозійностійкий металургійний бар’єр проти морської точкової корозії, щілинної корозії та хлорид-індукованої корозії під напруженням. Його збалансований хімічний склад відповідає характеристикам теплового розширення сталей високої міцності для валів і забезпечує пластичні, безтріщинні шари підкладання та облицювання.
Інженерна хімія: дезоксидація титаном для отримання зварного металу без пор.
На відміну від типових нікелевих заповнювальних сплавів, AWS A5.14 ERNiCu-7 містить контрольовані кількості титану (1,5–3,0 %) та алюмінію (≤1,25 %). Під час процесу зварювання неплавким вольфрамовим електродом у середовищі інертного газу (GTAW/TIG) ці активні елементи виступають потужними дезоксидаторами та «ловцями» азоту, нейтралізуючи забруднення з атмосфери й практично повністю усуваючи мікропори та пористість у багатошарових наплавних зварних швах.
Металургійна сумісність із сплавами Monel та зварювання різнорідних металів
ERNiCu-7 розроблено для однорідного зварювання та складних з’єднань різнорідних металів:
Експлуатаційні переваги TIG-наповнювального дроту ERNiCu-7 діаметром 2,4 мм із Monel
Виняткова стійкість до морської води та кавітаційного ерозійного впливу
Забезпечує неперевершену стійкість до високошвидкісної морської води, брудної води та турбулентних морських течій. Утворює міцну, самовідновлювальну плівку з оксидів міді й нікелю, яка запобігає біозаселенню, мікрогальванічній корозії та ерозії під впливом струменя.
Стабільні характеристики дуги при GTAW та чисте змочування шва
Точне формування поверхні та автоматичне обезжирення забезпечують рівномірну подачу дроту, стабільне запалювання дуги, плавне розтікання ванночки та мінімальне бризкання. Забезпечує рівномірний хвилястий вигляд шва, що вимагає мінімальної післязварювальної обробки.
Висока пластичність і стійкість до тріщин у багатошаровому наплавленні
Відмінна подовження (≥30 %) та ударна в’язкість забезпечують високу стійкість до термічних циклів, згинних напружень при обертанні валів та значних конструкційних обмежень без тріщин у процесі кристалізації.
Повна слідкість і відповідність сертифікаційним вимогам
Поставляється з заводськими сертифікатами випробувань EN 10204 типу 3.1 (MTC), які документують точний хімічний склад плавок, механічні випробування на розтяг та перевірку фериту/пористості відповідно до вимог AWS A5.14 та ASME Sec. IX.
Хімічний склад (AWS A5.14 ERNiCu-7 / UNS N04060)
| Елемент | Стандарт AWS A5.14 (%) | Типове значення за сертифікатом (%) |
|---|---|---|
| Нікель (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Мідь (Cu) | Решта | 29.80 |
| Титан (Ti) | 1,50 – 3,00 | 2.35 |
| Манган (Mn) | ≤ 4,00 | 3.20 |
| Железо (Fe) | ≤ 2,50 | 1.10 |
| Кремній (Si) | ≤ 1,25 | 0.45 |
| Алюміній (Al) | ≤ 1,25 | 0.30 |
| Вуглець (C) | ≤ 0.15 | 0.04 |
| Фосфор (P) | ≤ 0,020 | 0.008 |
| Сір (S) | ≤ 0.015 | 0.003 |
Механічні властивості нерозбавленого зварного металу
| Параметр | Мінімальні вимоги AWS A5.14 | Типове значення при кімнатній температурі |
|---|---|---|
| Межа міцності (Rm) | ≥ 480 МПа (70 ksi) | 530 – 580 МПа |
| Межа текучості (Rp0,2) | Не вказано | 280 – 330 МПа |
| Видовження (A5 / 4d) | ≥ 30% | 35 % – 42 % |
| Ударна міцність (випробування за Шарпі з V-подібним надрізом при 20 °C) | Обов’язкове випробування доступне | ≥ 100 Дж |
| Твердість (без термообробки) | 140 – 170 HB | 150 HB |
| Діапазон плавлення | 1300 – 1350 °C | 1300 – 1350 °C |
| Щільності | 8,80 г/см³ | 8,80 г/см³ |
Стандартні розміри продукту та стан поставки
| Діаметр (мм / дюйм) | Стандартна довжина | Процес сварки | Рекомендації щодо захисного газу | Тип упаковки |
|---|---|---|---|---|
| 2,4 мм (3/32 дюйма) | 1000 мм (36 дюймів) / за замовленням | TIG (GTAW) | 100 % аргон високої чистоти (99,999 %) / Ar+He | циліндр на 5 кг / коробка на 10 кг / дерев'яний ящик |
| Додатково: 1,6 мм / 2,0 мм / 3,2 мм / 4,0 мм | 1000 мм (36 дюймів) / за замовленням | TIG (GTAW) | 100 % аргон високої чистоти (99,999 %) | циліндр на 5 кг / коробка на 10 кг / дерев'яний ящик |
Промислові застосування для наплавлення та виготовлення ERNiCu-7 Monel
Наплавлення гвинтових валів і рульових балок у морських суднах
Використовується для багатопрохідного наплавлення підшару та поверхневого наплавлення на валах морських рушійних систем із вуглецевої сталі, рукавах кормових труб та рульових штирях з метою запобігання гальванічній корозії та механічному зносу в зонах бризок і занурення.
Насоси для морської води, клапани та трубопровідні системи
Захищає обладнання для роботи з рідинами в умовах інтенсивного зносу на військових кораблях, установках з опріснення води та морських платформах, у тому числі робочі колеса насосів, кільця корпусів, сідла клапанів та колектори для прийому морської води.
Компоненти для зони бризків у морській нафтогазовій галузі
Забезпечує захист від корозії в зонах затиску трубопроводів-підйомників, з’єднань морських підйомників, підводних кріпильних елементів та з’єднань труб і трубних решіток теплообмінників, що піддаються впливу турбулентного розсолу.
Обладнання для хімічної та нафтопереробної промисловості
Ідеально підходить для виготовлення та ремонту установок алкилювання за допомогою фтористоводневої (HF) кислоти, посудин для обробки хлорованих розчинників, випарників жирних кислот та трубопроводів для вантажних цистерн морських хімічних танкерів.

Поширені запитання щодо TIG-дроту AWS A5.14 ERNiCu-7 Monel
Питання 1: Чому ERNiCu-7 переважають перед чистим нікелем або нержавіючим наповнювальним дротом для наплавлення морських гвинтових валів?
A: ERNiCu-7 (Monel 60) відповідає як високій корозійній стійкості нікель-мідних сплавів, так і профілю теплового розширення сталевих конструкційних валів. Він запобігає гальванічному з’єднанню та усуває корозію під напруженням хлоридів, що часто призводить до катастрофічного руйнування стандартних аустенітних нержавіючих сталей у вигляді наплавленого шару.
П2: Як ERNiCu-7 усуває пористість зварного шву під час зварювання TIG (GTAW)?
A: ERNiCu-7 містить 1,5–3,0 % титану разом із марганцем. Ці елементи діють як активні хімічні знешкоджувачі в розплавленій ванночці, зв’язуючи домішки кисню й азоту й запобігаючи утворенню газової пористості в затвердіваючому зварному шві.
П3: Який захисний газ і параметри зварювання рекомендуються для дроту ERNiCu-7 діаметром 2,4 мм?
A: Рекомендовано використовувати 100 % аргон високої чистоти (≥99,999 %) з витратою 12–16 л/хв. Для глибшого проплавлення при наплавленні важких сталевих валів можна застосовувати суміш аргону й гелію (75 % Ar / 25 % He). Стандартним є постійний струм з негативним електродом (DCEN) у діапазоні 120–160 А для електродів діаметром 2,4 мм. Підтримуйте коротку дугу й температуру між проходами нижче 150 °C.
П4: Чи можна використовувати ERNiCu-7 для зварювання сплаву Monel 400 із вуглецевою сталью (різнорідне зварювання)?
A: Так. ERNiCu-7 — це стандартний наповнювальний матеріал для з’єднання сплаву Monel 400 (UNS N04400) з вуглецевою, низьколегованою та нержавіючою сталями. При нанесенні підшару на вуглецеву сталь контроль розбавлення є обов’язковим: перший шар слід наносити у вигляді окремих валиків із мінімальним тепловкладенням, щоб обмежити забруднення залізом до менше ніж 5 %.
П5: Який мінімальний обсяг замовлення (MOQ), упаковка та політика щодо зразків для міжнародних покупців?
A: Наш мінімальний обсяг замовлення — 5 кг. Ми надаємо безкоштовні зразки для оцінки вагою 0,5 кг кваліфікованим підрядникам у галузі морського машинобудування та лабораторіям з випробування зварювання. Стандартна експортна упаковка включає вологозахисні жорсткі пластикові трубки по 5 кг, які розміщені всередині експортних картонних коробок із амортизуючим наповнювачем та дерев’яних палетованих ящиків.