EN

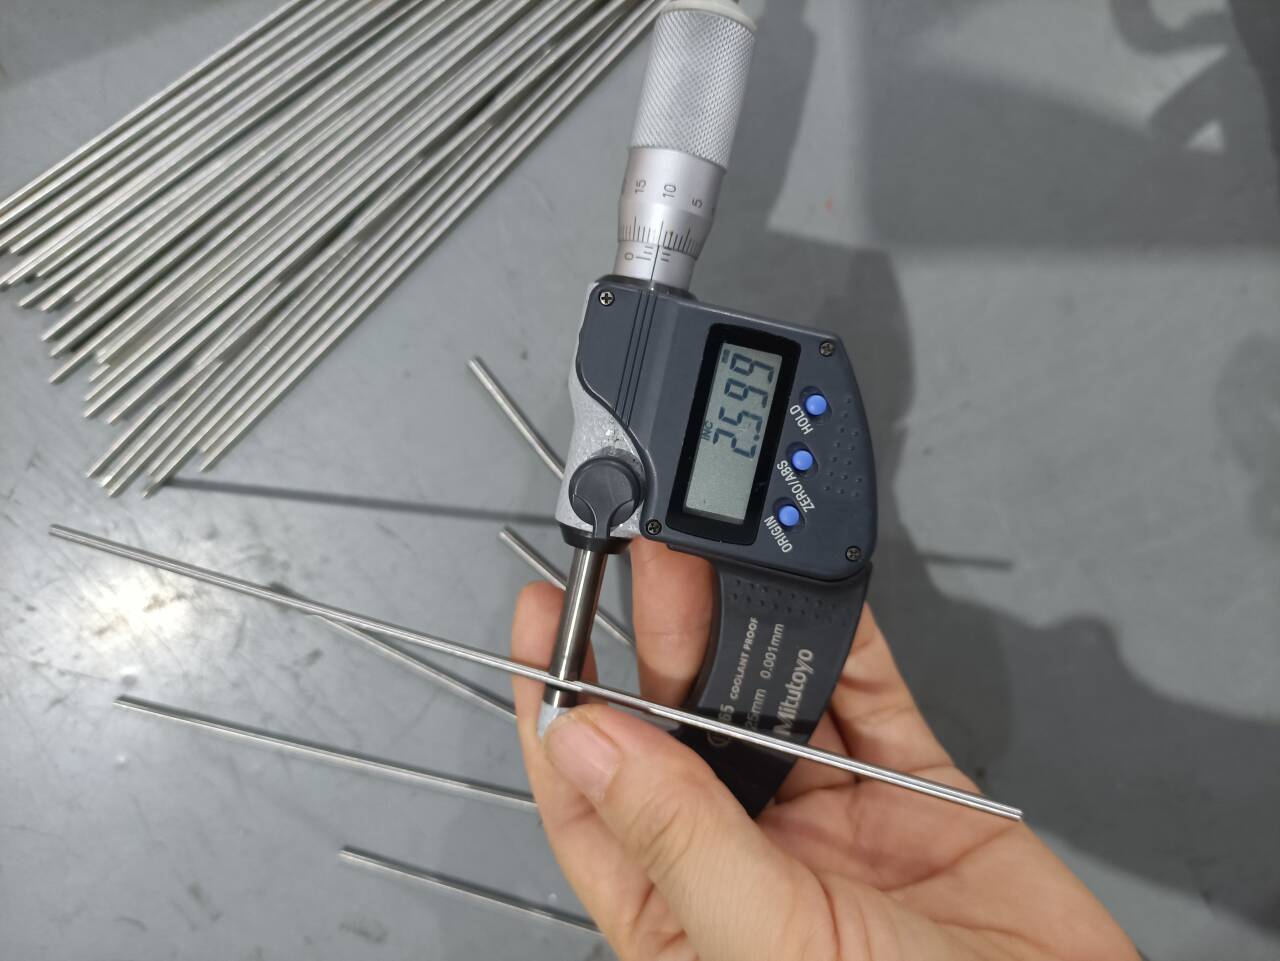
Drut do spawania TIG ERNiCu-7 Monel (średnica 2,4 mm) przeznaczony do napawania wałów śrubowych statków oraz ochrony przed korozją w wodzie morskiej
Wysokiej klasy drut do spawania TIG ERNiCu-7 (Monel 60 / UNS N04060), zaprojektowany do napawania wałów morskich zapewniającego odporność na korozję, nakładek na zawory morskie oraz łączenia materiałów różnorodnych – Monel ze stalą. Zdeuteryzowany tytanem i manganem w celu uzyskania bezpękniętych, jednorodnych spoin GTAW w ekstremalnych warunkach działania wody morskiej.
- Przegląd
- Specyfikacje techniczne i tabele danych
- Scenariusze zastosowania produktu
- Często zadawane pytania
- Zalecane produkty
- Spawanie stopów Monel 400 (UNS N04400) i Monel R-405 z samymi sobą.
- Nakładanie warstwy ochronnej z Monelu na stal węglową konstrukcyjną oraz stali niskostopowe.
- Łączenie stopu Monel 400 ze stopami miedzi i niklu (90/10 i 70/30) oraz ze stalami nierdzewnymi.
- Nakładanie warstw ochronnych na siedziska zaworów morskich, płyty czołowe wymienników ciepła oraz elementy pomp platform morskich.
Przegląd produktu
Wysokowydajny przewód spawalniczy GTAW ERNiCu-7 Monel 60 do ekstremalnych warunków eksploatacji w wodzie morskiej
W przemyśle offshoreowym i morskim integralność spawów na elementach obrotowych, takich jak wały śrubowe i trzpienie sterów, decyduje o czasie użytkowania urządzeń. Pręt spawalniczy ERNiCu-7 tworzy nieprzeniknioną, odporną na korozję barierę metalurgiczną chroniącą przed lokalną korozją punktową, korozją szczelinową oraz napięciową korozją indukowaną chlorkami w środowisku morskim. Zrównoważony skład chemiczny tego materiału odpowiada współczynnikowi rozszerzalności cieplnej wysokowytrzymałych stali wałowych, zapewniając jednocześnie plastyczne, bezpękaniowe warstwy podkładowe i powłokowe.
Zaprojektowany skład chemiczny: dezoksydacja tytanem dla metalu spawanego wolnego od porów
W przeciwieństwie do typowych stopów niklu przeznaczonych do spawania, pręt spawalniczy zgodny ze standardem AWS A5.14 ERNiCu-7 zawiera kontrolowane ilości tytanu (1,5–3,0%) oraz glinu (≤1,25%). W trakcie procesu spawania metodą TIG/GTAW te aktywne pierwiastki działają jako skuteczne środki dezoksydacyjne i wiążące azot, eliminując zanieczyszczenia pochodzące z atmosfery oraz niemal całkowicie zapobiegając powstawaniu porów i mikropęknięć w wielowarstwowych napawaniach.
Zgodność metalurgiczna z stopami Monel oraz łączenie metali różnorodnych
ERNiCu-7 został zaprojektowany zarówno do spawania jednorodnego, jak i trudnych połączeń między różnymi metalami:
Zalety eksploatacyjne pręta do spawania TIG ERNiCu-7 Monel o średnicy 2,4 mm
Wysoka odporność na erozję w wodzie morskiej i kawitacyjną
Zapewnia nieporównywaną odporność na działanie szybko przepływającej wody morskiej, wody słonowato-słodkiej oraz burzliwych prądów morskich. Tworzy trwałą, samo-regenerującą się warstwę tlenków miedzi i niklu, która hamuje osadzanie się organizmów morskich, korozję mikrogalwaniczną oraz uszkodzenia spowodowane uderzeniem strumienia morskiego.
Stabilne charakterystyki łuku przy spawaniu metodą GTAW oraz czyste zwilżanie spoiny
Precyzyjne szlifowanie powierzchni i zautomatyzowane odtłuszczanie zapewniają jednolitą podawalność drutu, stabilne zapłon łuku, gładką płynność spawanej masy i minimalne rozpryskiwanie. Powoduje to jednolity wygląd grzebieniowy szwu, który wymaga minimalnej obróbki końcowej.
Wysoka plastyczność i odporność na pęknięcia przy wielowarstwowym napawaniu
Doskonała wydłużalność (≥30 %) oraz odporność na udar zapewniają wysoką tolerancję wobec cykli termicznych, naprężeń zginania obrotowego wału oraz dużego ograniczenia konstrukcyjnego bez występowania pęknięć krzepnięcia.
Pełna śledzilność i zgodność z wymaganiami certyfikacyjnymi
Dostarczane z certyfikatami badania hutniczego zgodnie z normą EN 10204 typu 3.1 (MTC), dokumentującymi dokładny skład chemiczny partii, badania wytrzymałościowe na rozciąganie oraz weryfikację zawartości ferrytu/porowatości zgodnie z wymaganiami AWS A5.14 i ASME Sec. IX.
Skład chemiczny (AWS A5.14 ERNiCu-7 / UNS N04060)
| Element | Norma AWS A5.14 (%) | Typowa wartość certyfikatu (%) |
|---|---|---|
| Nikiel (Ni) + kobalt (Co) | 62,00 – 69,00 | 65.20 |
| Miedź (Cu) | Pozostałe | 29.80 |
| Titaniel (Ti) | 1,50 – 3,00 | 2.35 |
| Mangan (Mn) | ≤ 4,00 | 3.20 |
| Żelazo (Fe) | ≤ 2,50 | 1.10 |
| Krzem (Si) | ≤ 1,25 | 0.45 |
| Aluminium (Al) | ≤ 1,25 | 0.30 |
| Węgiel (C) | ≤ 0.15 | 0.04 |
| Fosfor (P) | ≤ 0,020 | 0.008 |
| Siarka (S) | ≤ 0,015 | 0.003 |
Właściwości mechaniczne nierozcieńczonego metalu spoiny
| Parametr | Minimalne wymagania normy AWS A5.14 | Typowa wartość w temperaturze pokojowej |
|---|---|---|
| Wytrzymałość na rozciąganie (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Wytrzymałość na rozciąganie (Rp0,2) | Nie Określono | 280 – 330 MPa |
| Wydłużenie (A5 / 4d) | ≥ 30% | 35% – 42% |
| Wytrzymałość na uderzenie (wg Charpy, karb V, w temperaturze 20 °C) | Obowiązkowy test dostępny | ≥ 100 J |
| Twardość (po spawaniu) | 140 – 170 HB | 150 HB |
| Zakres topnienia | 1300 – 1350 °C | 1300 – 1350 °C |
| Gęstość | 8,80 g/cm³ | 8,80 g/cm³ |
Standardowe wymiary produktu i stan dostawy
| Średnica (mm / cal) | Standardowa Długość | Proces spawania | Zalecana gazowa osłona spawania | Rodzaj opakowania |
|---|---|---|---|---|
| 2,4 mm (3/32 cala) | 1000 mm (36 cali) / na zamówienie | TIG (GTAW) | 100 % argon o wysokiej czystości (99,999 %) / Ar+He | butelka 5 kg / karton 10 kg / skrzynia drewniana |
| Opcjonalnie: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 cali) / na zamówienie | TIG (GTAW) | 100 % argon o wysokiej czystości (99,999 %) | butelka 5 kg / karton 10 kg / skrzynia drewniana |
Zastosowania przemysłowe drutu ERNiCu-7 do nakładania warstwy Monel i wykonywania połączeń
Pokrywanie wałów śrub okrętowych i trzpieni sterów
Stosowany do wieloprzechodowego nakładania warstwy wstępnej i nakładania warstwy ochronnej na stal węglową wałów napędowych okrętów, rękawów tulei sternowych oraz trzpieni sterów w celu zapobiegania korozji galwanicznej i zużyciu mechanicznemu w strefach chlupających i zanurzonych.
Pompy, zawory i systemy rurociągów do wody morskiej
Chroni sprzęt do obsługi cieczy narażony na intensywne zużycie na pokładach okrętów wojskowych, w zakładach odzyskiwania wody z morza oraz na platformach morskich, w tym wirniki pomp, pierścienie obudowy, siedziska zaworów oraz kolektory ssawne wody morskiej.
Elementy strefy chlupania w przemyśle naftowym i gazowniczym morskim
Zapewnia ochronę przed korozją obszarów zacisków rur wznoszących, połączeń rur wznoszących morskich, elementów łączących podmorskich oraz połączeń rur wymienników ciepła z płytkami tubowymi narażonych na turbulencje roztworu solnego.
Sprzęt do przetwarzania chemicznego i petrochemicznego
Idealny do wykonywania i naprawy jednostek alkilacji kwasem fluorowodorowym (HF), zbiorników do przetwarzania rozpuszczalników chlorkowych, parowników kwasów tłuszczowych oraz rurociągów ładunkowych w morskich tankowcach chemicznych.

Najczęściej zadawane pytania dotyczące drutu spawalniczego TIG AWS A5.14 ERNiCu-7 marki Monel
Pytanie 1: Dlaczego drut ERNiCu-7 jest preferowany w stosunku do drutu wypełniaczy z czystej niklu lub stali nierdzewnej przy napawaniu wałów śrub okrętowych?
A: ERNiCu-7 (Monel 60) odpowiada zarówno wysokiej odporności na korozję stopów niklu i miedzi, jak i profilowi rozszerzalności cieplnej stali konstrukcyjnej wałów. Zapobiega sprzężeniu galwanicznemu oraz eliminuje pęknięcia spowodowane napięciem w środowisku chlorkowym, które często powodują katastrofalne uszkodzenia standardowych nakładek ze stali nierdzewnej austenitycznej.
Q2: W jaki sposób ERNiCu-7 eliminuje porowatość spawu podczas spawania metodą TIG (GTAW)?
A: ERNiCu-7 zawiera od 1,5 % do 3,0 % tytanu oraz mangan. Te pierwiastki działają jako aktywne chemiczne odtleniacze w stopionej kałużce, wiążąc zanieczyszczenia tlenu i azotu oraz zapobiegając powstawaniu porowatości gazowej w krzepnącym szwie.
Q3: Jakie gazy osłonowe oraz parametry spawania zaleca się dla drutu ERNiCu-7 o średnicy 2,4 mm?
A: Zalecany jest 100-procentowy argon o wysokiej czystości (≥99,999 %) przy przepływie 12–16 L/min. W przypadku głębszego wtopienia przy napawaniu ciężkich wałów stalowych można stosować mieszaninę argonu z heliem (75 % Ar / 25 % He). Standardowym prądem jest prąd stały z ujemnym elektrodą (DCEN) w zakresie 120–160 A dla drutów o średnicy 2,4 mm. Należy utrzymywać krótką długość łuku oraz temperaturę między warstwami poniżej 150 °C.
P4: Czy drut spawalniczy ERNiCu-7 może być używany do spawania stopu Monel 400 ze stali węglowej (spawanie materiałów różnorodnych)?
O: Tak. ERNiCu-7 jest standardowym materiałem dodatkowym do łączenia stopu Monel 400 (UNS N04400) ze stalą węglową, niskostopową oraz stalą nierdzewną. Przy nanoszeniu warstw buforowych na stal węglową kluczowe jest kontrolowanie rozcieńczenia; pierwszą warstwę należy wykonać za pomocą szwów liniowych i przy minimalnym dopływie ciepła, aby ograniczyć pobór żelaza do mniej niż 5 %.
P5: Jaka jest minimalna ilość zamówienia (MOQ), sposób opakowania oraz polityka dotycząca próbek dla zakupów międzynarodowych?
A: Nasze standardowe MOQ wynosi 5 kg. Dostarczamy bezpłatne próbki oceniane w ilości 0,5 kg dla kwalifikowanych kontraktorów z zakresu inżynierii morskiej oraz laboratoriów testowych spawalnictwa. Standardowe opakowanie eksportowe obejmuje 5-kg wilgotnościoodporne sztywne rury plastikowe zapakowane w tekturowe pudełka eksportowe z amortyzacją uderzeń oraz drewniane skrzynie paletowe.