EN

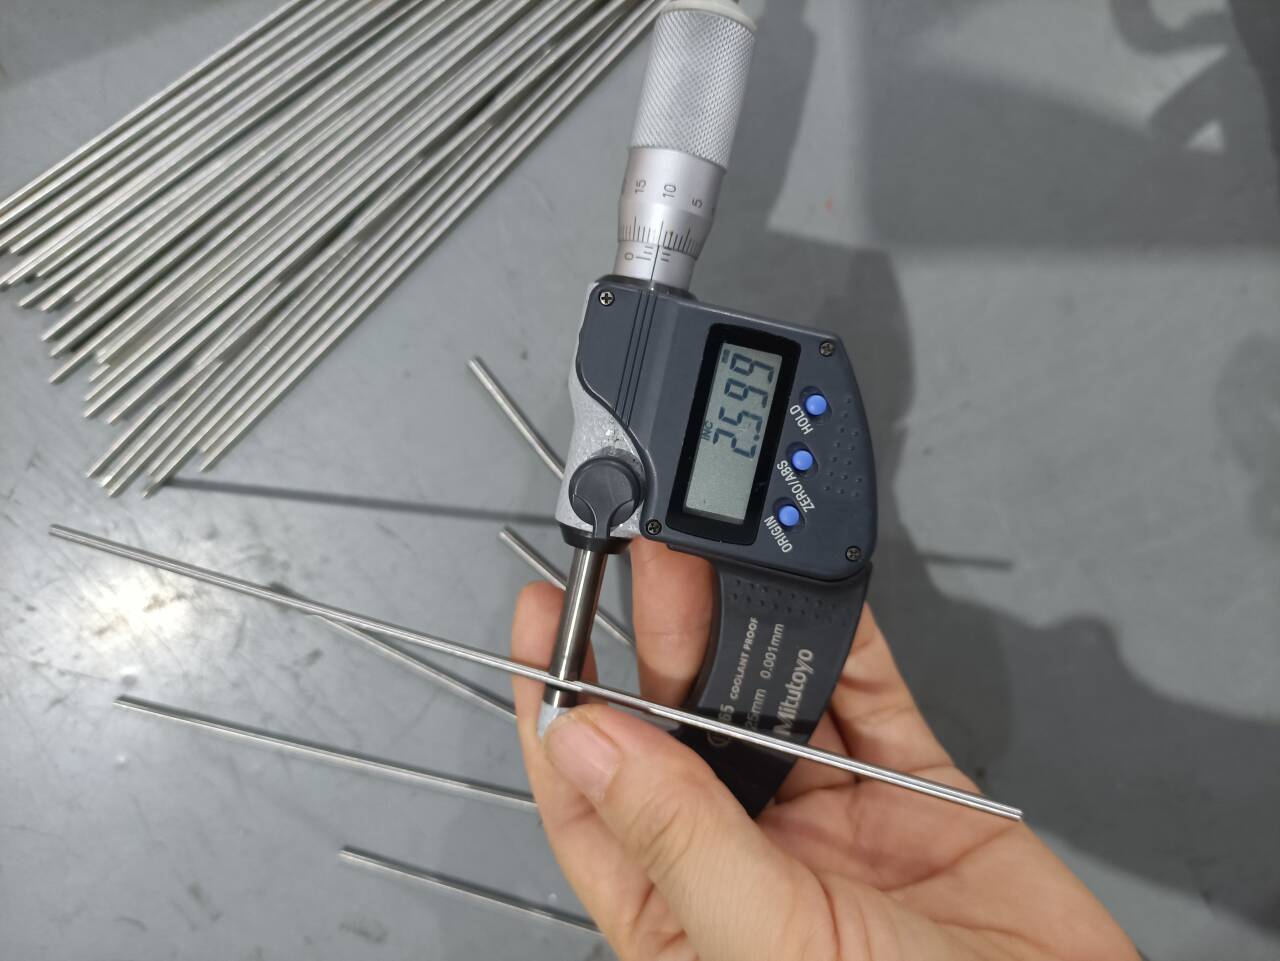
AWS A5.14 ERNiCu-7 Monel TIG-hegesztődrót (2,4 mm) tengeri hajócsavar tengelyek felületi bevonásához és tengervíz-korrodálódás elleni védelemhez
Kiváló minőségű ERNiCu-7 (Monel 60 / UNS N04060) TIG-hegesztődrót, amelyet tengeri tengelyek korroziónálló felületi bevonására, tengerentúli szelepek felületi rétegezésére és különböző anyagú Monel–acél kapcsolatok létrehozására fejlesztettek ki. Titán/mangán redukálás biztosítja a hangos, repedésmentes GTAW-hegesztési varratokat súlyos tengervíz-környezetben.
- Áttekintés
- Műszaki adatok és táblázatok
- TERMÉK ALKALMAZÁSI FELÜLETEK
- GYIK
- Ajánlott termékek
- Monel 400 (UNS N04400) és Monel R-405 önmagukhoz való hegesztésére.
- Monel bevonat felvitele szerkezeti szénacélra és alacsonyan ötvözött acélra.
- Monel 400 és réz-nikkel ötvözetek (90/10 és 70/30), valamint rozsdamentes acélok összekötésére.
- Tengeri szelephelyek, hőcserélő csövek lemezeinek és tengeri platformok szivattyúalkatrészeinek felületkezelésére.
Termék áttekintése
Nagy lerakódási sebességű ERNiCu-7 Monel 60 GTAW-fogyóeleme súlyos tengervíz-terhelés alatt működő alkalmazásokhoz
Tengeri és tengeri környezetben végzett gyártás esetén a forgó alkatrészek – például hajócsavar-tengelyek és kormányoszlopok – hegesztési minősége meghatározza az üzemelési élettartamot. Az ERNiCu-7 hozzáhegesztő anyag tökéletesen záródó, korrózióálló fémügyi gátat képez a tengeri környezet okozta pittings, résekben lejátszódó korrózió és klórindukálta feszültségkorrodíció ellen. Kiegyensúlyozott kémiai összetétele illeszkedik a nagy szilárdságú tengelyacélok hőtágulási jellemzőihez, miközben rugalmas, repedésmentes alapréteget és bevonatot biztosít.
Mérnöki szempontból tervezett kémiai összetétel: titános redukálás porózusítás-mentes hegesztési fémes réteg érdekében
A szokásos nikkel-alapú hozzáhegesztő ötvözetekkel ellentétben az AWS A5.14 ERNiCu-7 szabályozott mennyiségű titánt (1,5–3,0 %) és alumíniumot (≤1,25 %) tartalmaz. A GTAW/TIG ívhegesztési folyamat során ezek az aktív elemek hatékony redukálóként és nitrogén-kötőként működnek, semlegesítve a levegőből származó szennyeződéseket, és gyakorlatilag megszüntetve a lyukacsosságot és a porózitást a többrétegű felületi hegesztési varratokban.
Fémügyi kompatibilitás Monel ötvözetekhez és különböző fémek egyesítéséhez
Az ERNiCu-7 ötvözetet egyaránt homogén és különösen nehéz, különböző fémek közötti kötésekre fejlesztették ki:
A 2,4 mm-es ERNiCu-7 Monel TIG-hegesztőhuzal teljesítményelőnyei
Kiemelkedő ellenállás tengervíz és kavitációs kopás szemben
Kiváló ellenállást nyújt nagy sebességű tengervíz, brakkvíz és turbulens tengeri áramlatokkal szemben. Egy ragadós, öngyógyuló réz–nikkel-oxid réteget képez, amely ellenáll a biofoulingnak, a mikro-galvános korróziónak és a tengeri impingement támadásnak.
Stabil GTAW ívkarakterisztika és tiszta hegesztési varrat nedvesedése
A pontos felületi húzás és az automatizált zsírtalanítás biztosítja az egyenletes huzaladagolást, a stabil ívgyújtást, a sima folyadékfolt-mozgást és a minimális szikrázást. Egyenletes hullámzó felületet eredményez, amely minimális utófeldolgozást igényel.
Magas nyújthatóság és repedésállóság többszörös bevonatolásnál
Kiváló nyúlás (≥30 %) és horpadási szívósság biztosítja a magas hőciklus-tűrőképességet, a tengely forgó hajlítási feszültségeit és a nagy szerkezeti megkötést szilárdulási repedés nélkül.
Teljes nyomon követhetőség és tanúsítási megfelelőség
EN 10204 3.1-es gyári vizsgálati tanúsítvánnyal (MTC) szállítva, amely dokumentálja a pontos kémiai összetételt, a mechanikai húzóvizsgálatokat, valamint az AWS A5.14 és az ASME Sec. IX előírásainak megfelelő ferrit/porozitás-ellenőrzést.
Kémiai összetétel (AWS A5.14 ERNiCu-7 / UNS N04060)
| Elemens | AWS A5.14 szabvány (%) | Tipikus tanúsítványérték (%) |
|---|---|---|
| Nikkel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Réz (Cu) | Maradék | 29.80 |
| Titaán (Ti) | 1,50 – 3,00 | 2.35 |
| Mangan (Mn) | ≤ 4,00 | 3.20 |
| Vas (Fe) | ≤ 2,50 | 1.10 |
| Silícium (Si) | ≤ 1,25 | 0.45 |
| Alumínium (Al) | ≤ 1,25 | 0.30 |
| Kén (C) | ≤ 0.15 | 0.04 |
| Foszfor (P) | ≤ 0,020 | 0.008 |
| Szén (S) | ≤ 0,015 | 0.003 |
A hígítatlan hegesztési fémmel szemben támasztott mechanikai követelmények
| Paraméter | AWS A5.14 minimális követelményei | Tipikus szobahőmérsékleten mért érték |
|---|---|---|
| Szakítószilárdság (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Folyáshatár (Rp0,2) | Nem megadott | 280 – 330 MPa |
| Megnyúlás (A5 / 4d) | ≥ 30% | 35% – 42% |
| Ütőszilárdság (Charpy-V-metszet, 20 °C-on) | Kötelező vizsgálat elérhető | ≥ 100 J |
| Keménység (hegesztés után) | 140 – 170 HB | 150 HB |
| Olvadási tartomány | 1300 – 1350 °C | 1300 – 1350 °C |
| Sűrűség | 8,80 g/cm³ | 8,80 g/cm³ |
Szabványos termékméretek és szállítási állapot
| Átmérő (mm / hüvelyk) | Szabványos hossz | Hegesztési folyamat | Védőgáz-ajánlás | A csomagolás típusa |
|---|---|---|---|---|
| 2,4 mm (3/32 hüvelyk) | 1000 mm (36 hüvelyk) / Egyedi kérés szerinti hossz | TIG (GTAW) | 100 % nagyon tiszta argon (99,999 %) / Ar+He | 5 kg-os tekercs / 10 kg-os karton doboz / Fa doboz |
| Opcionális: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 hüvelyk) / Egyedi kérés szerinti hossz | TIG (GTAW) | 100 % nagyon tiszta argon (99,999 %) | 5 kg-os tekercs / 10 kg-os karton doboz / Fa doboz |
ERNiCu-7 Monel felületi réteg és gyártás ipari alkalmazásai
Tengeri hajócsavar-tengely és kormánylapát-tengely burkolása
Többszörös elővarratásra és felületi réteg-varratásra használják szénacél tengeri hajtótengelyekre, farokcsöves hüvelyekre és kormánytengely-csavarokra a galvánelemes korrózió és a mechanikai kopás megelőzése érdekében a vízfelületi és teljesen víz alatti zónákban.
Tengeri víz szivattyúk, szelepek és csővezetékrendszerek
Védett a nagy kopásnak kitett folyadékkezelő berendezéseket hadihajókon, desztillációs üzemekben és tengeri platformokon, beleértve a szivattyú impellerjeit, a burkolatgyűrűket, a szelepszékek, valamint a tengeri víz bevezető elosztócsöveket.
Tengeri olaj- és gázipari fröccsenő zóna alkatrészek
Korrózióvédelmet nyújt a felszálló cső rögzítő területein, a tengeri felszálló cső illesztéseiben, a tenger alatti rögzítőelemeken és a hőcserélő cső–csőlemez illesztéseken, amelyek turbulens sóoldatnak vannak kitéve.
Kémiai és petrokémiai feldolgozóberendezések
Ideális hidrogén-fluorid (HF) sav alkylláló egységek gyártásához és javításához, klórozott oldószerek feldolgozó edényeihez, zsírsav-elgőzőkhöz és tengeri vegyi anyagot szállító tartályhajók rakományvezetékeihez.

Gyakran ismétlődő kérdések az AWS A5.14 ERNiCu-7 Monel TIG-hegesztődrótról
K1: Miért előnyösebb az ERNiCu-7 a tiszta nikkelnél vagy a rozsdamentes töltődrótnál a tengeri hajócsavar-tengelyek felületi bevonásánál?
A: Az ERNiCu-7 (Monel 60) ötvözet egyaránt megfelel a nikkel–réz ötvözetek magas korrózióállóságának és a szerkezeti tengelyacél hőtágulási profiljának. Megakadályozza a galváni csatolást, és kizárja a klórtartalmú feszültségkorrodíciós repedéseket, amelyek gyakran katasztrofális meghibásodást okoznak szokásos ausztenites rozsdamentes acél felületi rétegek esetében.
K2: Hogyan szünteti meg az ERNiCu-7 a hegesztési pórusosságot a TIG-(GTAW-)hegesztés során?
A: Az ERNiCu-7 1,5–3,0 tömegszázalék titániumot és mangánt tartalmaz. Ezek az elemek aktív kémiai redukálóként működnek a olvadt fémfürdőben, megkötik az oxigén- és nitrogén-szennyeződéseket, és megakadályozzák a gázos pórusosság kialakulását a szilárduló hegesztési varratban.
K3: Milyen védőgáz és hegesztési paraméterek ajánlottak a 2,4 mm-es ERNiCu-7 huzalhoz?
A: Ajánlott a 100% tisztaságú argon (≥99,999%) 12–16 L/perc áramlási sebességgel. A vastag acél tengelyek bevonásához mélyebb behatolás érdekében argon-hélium keverék (75% Ar / 25% He) használható. A 2,4 mm-es rúdokhoz szokásos a közvetlen áram negatív elektródával (DCEN) 120–160 A erősség mellett. Rövid ív és tiszta közbeeső hőmérséklet (150 °C alatt) fenntartása szükséges.
K4: Használható-e az ERNiCu-7 a Monel 400 és az acél ötvözetek (különböző anyagok hegesztése) összekötésére?
A: Igen. Az ERNiCu-7 a szokásos hozzáhegesztő anyag a Monel 400 (UNS N04400) és az acél, alacsonyan ötvözött acél, valamint rozsdamentes acél összekötéséhez. Az acél alapanyag felületének előhegesztésénél (buttering) a hígulás szabályozása elengedhetetlen; az első réteget egyenes vonalú varratokkal és minimális hőbevitellel kell kialakítani, hogy az vasfelvétel 5%-nál kevesebb legyen.
K5: Mi a minimális rendelési mennyiség (MOQ), a csomagolás és a minta politika nemzetközi vásárlók számára?
A: A szokásos minimális rendelési mennyiségünk 5 kg. Minősített hajóépítési vállalkozók és hegesztési vizsgáló laboratóriumok számára ingyenes, 0,5 kg-os értékelési mintát biztosítunk. A szokásos exportcsomagolás 5 kg nedvességálló, merev műanyag csöveket tartalmaz, amelyeket ütésálló exportkartonokba, majd fa raklapos dobozokba helyezünk.