EN

AWS-A5.14-ERNiCu-7-Monel-TIG-Schweißdraht (2,4 mm) für die Auftragsschweißung von Schiffswellen und den Korrosionsschutz in Meerwasser
Hochwertiger ERNiCu-7-(Monel-60/UNS-N04060)-TIG-Schweißdraht, entwickelt für die korrosionsbeständige Auftragsschweißung von Schiffswellen, Überzüge an Offshore-Ventilen sowie das Schweißen ungleichartiger Verbindungen aus Monel und Stahl. Titan/Mangan-deoxydiert für poren- und rissfreie GTAW-Schweißnähte in extremen Meerwasserumgebungen.
- Übersicht
- Technische Spezifikationen und Datenblätter
- Produktanwendungsszenarien
- FAQ
- Empfohlene Produkte
- Schweißen von Monel 400 (UNS N04400) und Monel R-405 mit sich selbst.
- Auftragschweißen von Monel-Auflagen auf strukturelle Kohlenstoffstähle und niedriglegierte Stähle.
- Verbinden von Monel 400 mit Kupfer-Nickel-Legierungen (90/10 und 70/30) sowie mit Edelstählen.
- Auftragschweißen von Meerwasser-Ventilsitzen, Wärmeaustauscher-Rohrplatten und Pumpenkomponenten für Offshore-Plattformen.
PRODUKTOVERSICHT
Hochabscheidender ERNiCu-7 Monel 60 WIG-Verbrauchswerkstoff für extrem beanspruchte Meerwasseranwendungen
Bei der Offshore- und Marinefertigung bestimmt die Schweißnahtintegrität an rotierenden Komponenten wie Propellerwellen und Ruderstock die Betriebslebensdauer. Der Zusatzwerkstoff ERNiCu-7 bildet eine undurchlässige, korrosionsbeständige metallurgische Barriere gegen Meerespitting, Spaltangriff und chloridinduzierte Spannungsrisskorrosion. Seine ausgewogene chemische Zusammensetzung passt sich den thermischen Ausdehnungseigenschaften hochfester Wellenstähle an und liefert gleichzeitig duktile, rissefreie Auftragsschichten und Beschichtungen.
Technisch optimierte Chemie: Titan-Desoxidation für porenfreies Schweißgut
Im Gegensatz zu Standard-Nickel-Zusatzlegierungen enthält AWS A5.14 ERNiCu-7 gezielte Mengen Titan (1,5–3,0 %) und Aluminium (≤1,25 %). Während des GTAW-/TIG-Lichtbogenprozesses wirken diese aktiven Elemente als leistungsfähige Desoxidationsmittel und Stickstofffänger, neutralisieren atmosphärische Verunreinigungen und eliminieren nahezu vollständig Lunker und Poren in mehrlagigen Überzugsschweißnähten.
Metallurgische Verträglichkeit mit Monel-Legierungen und Verbindungen ungleichartiger Metalle
ERNiCu-7 ist sowohl für homogene Verbindungen als auch für anspruchsvolle heterogene Metallübergänge konzipiert:
Leistungsvorteile des 2,4-mm-ERNiCu-7-Monel-WIG-Zusatzdrahts
Überlegener Schutz vor Meerwasser- und Kavitationserosion
Bietet unübertroffene Beständigkeit gegenüber Hochgeschwindigkeits-Meerwasser, Brackwasser und turbulenten Meeresströmungen. Bildet einen zähen, selbstheilenden kupfer-/nickeloxidischen Film, der Biofouling, mikro-galvanische Korrosion und Anströmkorrosion im marinen Bereich widersteht.
Stabile Lichtbogeneigenschaften beim GTAW-Verfahren und saubere Benetzung der Schweißnaht
Präzise Oberflächenbearbeitung und automatisierte Entfettung gewährleisten eine gleichmäßige Drahtzuführung, stabile Lichtbogenzündung, ruhige Schmelzbadströmung und minimale Spritzerbildung. Erzeugt ein gleichmäßiges Wellenmuster, das nur geringe Nachbearbeitung nach dem Schweißen erfordert.
Hohe Duktilität und Rissbeständigkeit beim mehrschichtigen Auftragschweißen
Ausgezeichnete Dehnung (≥ 30 %) und Kerbschlagzähigkeit gewährleisten eine hohe Toleranz gegenüber thermischen Wechselbelastungen, Biegespannungen durch Wellendrehung sowie starker konstruktiver Einspannung ohne Erstarrungsrisse.
Vollständige Rückverfolgbarkeit und Zertifizierungskonformität
Wird mit EN-10204-3.1-Werkstoffprüfzeugnissen (MTC) geliefert, die exakte chemische Chargen, mechanische Zugversuche sowie Ferrit-/Porositätsprüfung gemäß den Anforderungen von AWS A5.14 und ASME Sec. IX dokumentieren.
Chemische Zusammensetzung (AWS A5.14 ERNiCu-7 / UNS N04060)
| Elemente | AWS-A5.14-Norm (%) | Typischer Zertifikatswert (%) |
|---|---|---|
| Nickel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Kupfer (Cu) | Rest | 29.80 |
| Titan (Ti) | 1,50 – 3,00 | 2.35 |
| Mangan (Mn) | ≤ 4,00 | 3.20 |
| Eisen (Fe) | ≤ 2,50 | 1.10 |
| Silicium (Si) | ≤ 1,25 | 0.45 |
| Aluminium (Al) | ≤ 1,25 | 0.30 |
| Kohlenstoff (C) | ≤ 0.15 | 0.04 |
| Phosphor (P) | ≤ 0,020 | 0.008 |
| Schwefel (S) | ≤ 0,015 | 0.003 |
Mechanische Eigenschaften des unverdünnten Schweißguts
| Parameter | AWS A5.14 Mindestanforderung | Typischer Wert bei Raumtemperatur |
|---|---|---|
| Zugfestigkeit (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Dehngrenze (Rp0,2) | Nicht spezifiziert | 280 – 330 MPa |
| Dehnung (A5 / 4d) | ≥ 30 % | 35 % – 42 % |
| Schlagzähigkeit (Charpy-V-Nut bei 20 °C) | Obligatorischer Test verfügbar | ≥ 100 J |
| Härte (im Schweißzustand) | 140 – 170 HB | 150 HB |
| Schmelzbereich | 1300 – 1350 °C | 1300 – 1350 °C |
| Dichte | 8,80 g/cm³ | 8,80 g/cm³ |
Standard-Produktabmessungen und Lieferzustand
| Durchmesser (mm / Zoll) | Standardlänge | Schweißprozess | Empfohlenes Schutzgas | Verpackungsart |
|---|---|---|---|---|
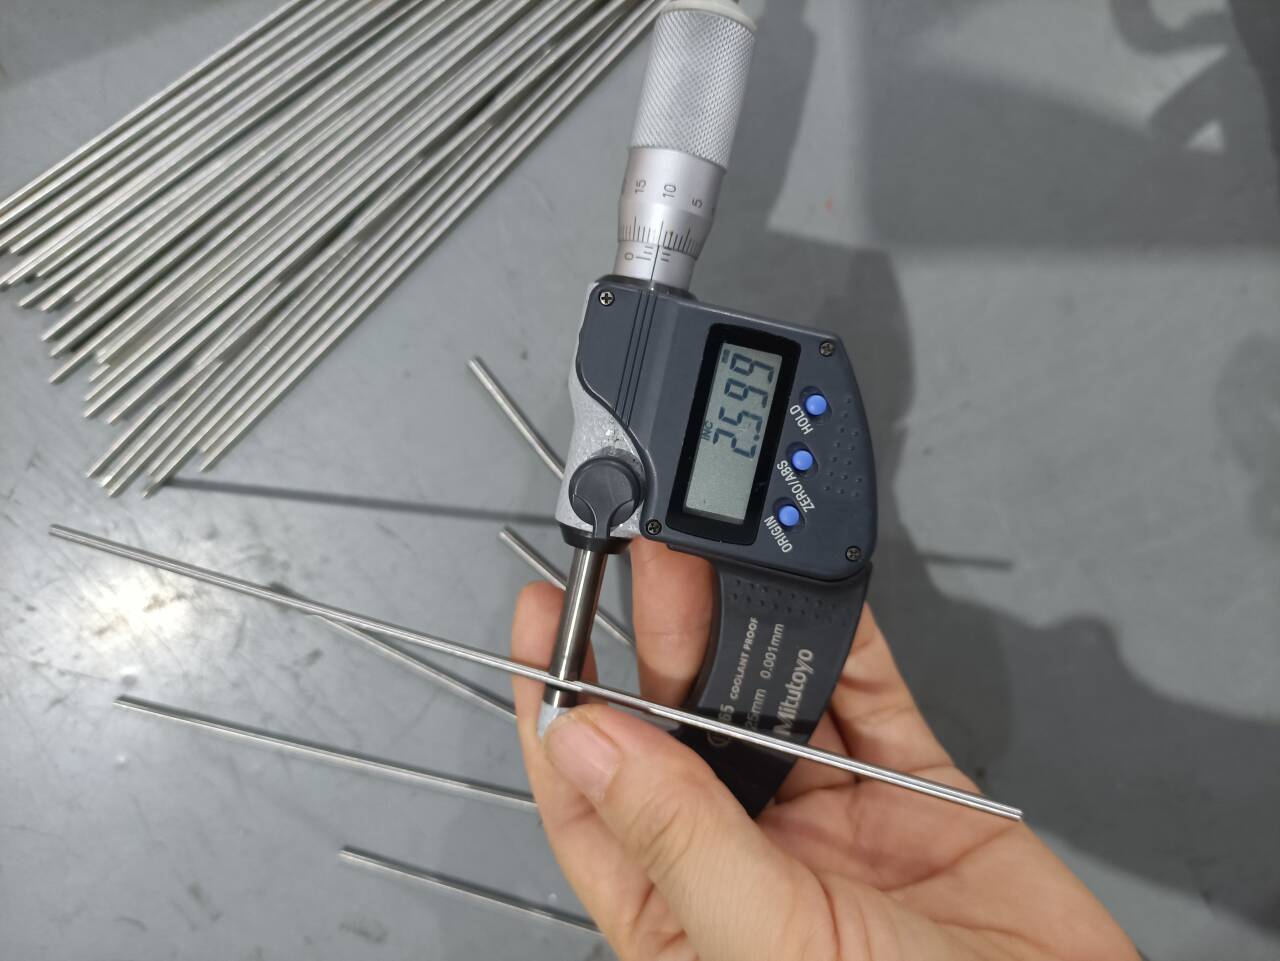
| 2,4 mm (3/32 Zoll) | 1000 mm (36 Zoll) / Kundenspezifisch | TIG (WIG) | 100 % hochreines Argon (99,999 %) / Ar+He | 5-kg-Rohr / 10-kg-Karton / Holzkiste |
| Optional: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 Zoll) / Kundenspezifisch | TIG (WIG) | 100 % hochreines Argon (99,999 %) | 5-kg-Rohr / 10-kg-Karton / Holzkiste |
Industrielle Anwendungen für ERNiCu-7-Monel-Auftragsschweißung und -Fertigung
Beschichtung von Schiffsschraubenwellen und Ruderstock
Wird für mehrlagige Auftragsschweißungen und Überzugsschweißungen an kohlenstoffstahlernen Schiffsantriebswellen, Spiegelrohrmuffen und Ruderbolzen eingesetzt, um galvanische Korrosion und mechanischen Verschleiß in Spritz- und Unterwasserzonen zu verhindern.
Meerwasserpumpen, Ventile und Rohrleitungssysteme
Schützt hochbeanspruchte Fluidhandhabungsanlagen in Marinefahrzeugen, Entsalzungsanlagen und Offshore-Plattformen, darunter Pumpenläufer, Gehäuseringe, Ventilsitze und Meerwassereinlässe.
Offshore-Öl- und -Gas-Spritzwasserzone-Komponenten
Bietet Korrosionsschutz für Bereiche von Aufstiegsrohrklemmen, marinen Aufstiegsrohrverbindungen, Unterwasser-Befestigungselementen und Rohr-zu-Rohrboden-Verbindungen von Wärmeaustauschern, die turbulentem Sole ausgesetzt sind.
Chemische und petrochemische Verarbeitungsanlagen
Ideal für die Herstellung und Reparatur von Hydrofluorwasserstoffsäure-(HF-)Alkylierungsanlagen, Behältern zur Verarbeitung chlorierter Lösungsmittel, Fettsäureverdampfern und Ladungsleitungen mariner Chemietanker.

Häufig gestellte Fragen zu AWS A5.14 ERNiCu-7 Monel WIG-Schweißdraht
Frage 1: Warum wird ERNiCu-7 gegenüber reinem Nickel oder rostfreiem Fülldraht für die Beschichtung mariner Propellerwellen bevorzugt?
A: ERNiCu-7 (Monel 60) erfüllt sowohl die hohe Korrosionsbeständigkeit von Nickel-Kupfer-Legierungen als auch das thermische Ausdehnungsprofil von Bauchwellenstahl. Es verhindert galvanische Kopplung und beseitigt chloridinduzierte Spannungsrisskorrosion, die häufig zu katastrophalen Ausfällen bei Standard-Austenit-Edelstahloberflächen führt.
F2: Wie beseitigt ERNiCu-7 die Schweißporosität beim WIG-Schweißen (GTAW)?
A: ERNiCu-7 enthält 1,5 bis 3,0 Gewichtsprozent Titan sowie Mangan. Diese Elemente wirken als aktive chemische Desoxidationsmittel in der geschmolzenen Pfütze, binden Sauerstoff- und Stickstoffverunreinigungen und verhindern so die Bildung von Gasporen in der erstarrnden Schweißnaht.
F3: Welches Schutzgas und welche Schweißparameter werden für ERNiCu-7-Draht mit einem Durchmesser von 2,4 mm empfohlen?
A: Für die Schweißung wird reiner Argon (≥99,999 %) mit einer Durchflussrate von 12–16 L/min empfohlen. Bei tieferem Eindringen bei der Auftragsschweißung schwerer Stahlwellen kann ein Argon-Helium-Gemisch (75 % Ar / 25 % He) verwendet werden. Gleichstrom mit negativer Elektrode (DCEN) und 120–160 A ist Standard für 2,4-mm-Stäbe. Halten Sie einen kurzen Lichtbogen und saubere Zwischentemperaturen unter 150 °C ein.
F4: Kann ERNiCu-7 zum Schweißen von Monel 400 mit Kohlenstoffstahl (ungleichartiges Schweißen) verwendet werden?
A: Ja. ERNiCu-7 ist das Standard-Füllmaterial zum Verbinden von Monel 400 (UNS N04400) mit Kohlenstoffstahl, niedriglegiertem Stahl und rostfreiem Stahl. Bei Auftragsschichten („Buttering“) auf Kohlenstoffstahl ist die Kontrolle der Verdünnung entscheidend; tragen Sie die erste Schicht mit geraden Nähten und geringer Wärmezufuhr auf, um den Eisenanteil unter 5 % zu halten.
F5: Was sind MOQ, Verpackung und Musterregelung für internationale Käufer?
A: Unser Standard-Mindestbestellmenge (MOQ) beträgt 5 kg. Wir stellen qualifizierten Marine-Engineering-Unternehmen und Schweißprüflaboratorien kostenlose Bewertungsproben zu je 0.5 kg zur Verfügung. Die Standard-Exportverpackung umfasst 5-kg-feuchtigkeitsgeschützte starre Kunststoffrohre, die in stoßdämpfende Exportkartons verpackt und auf holzernen Palettenkisten gestapelt werden.