EN

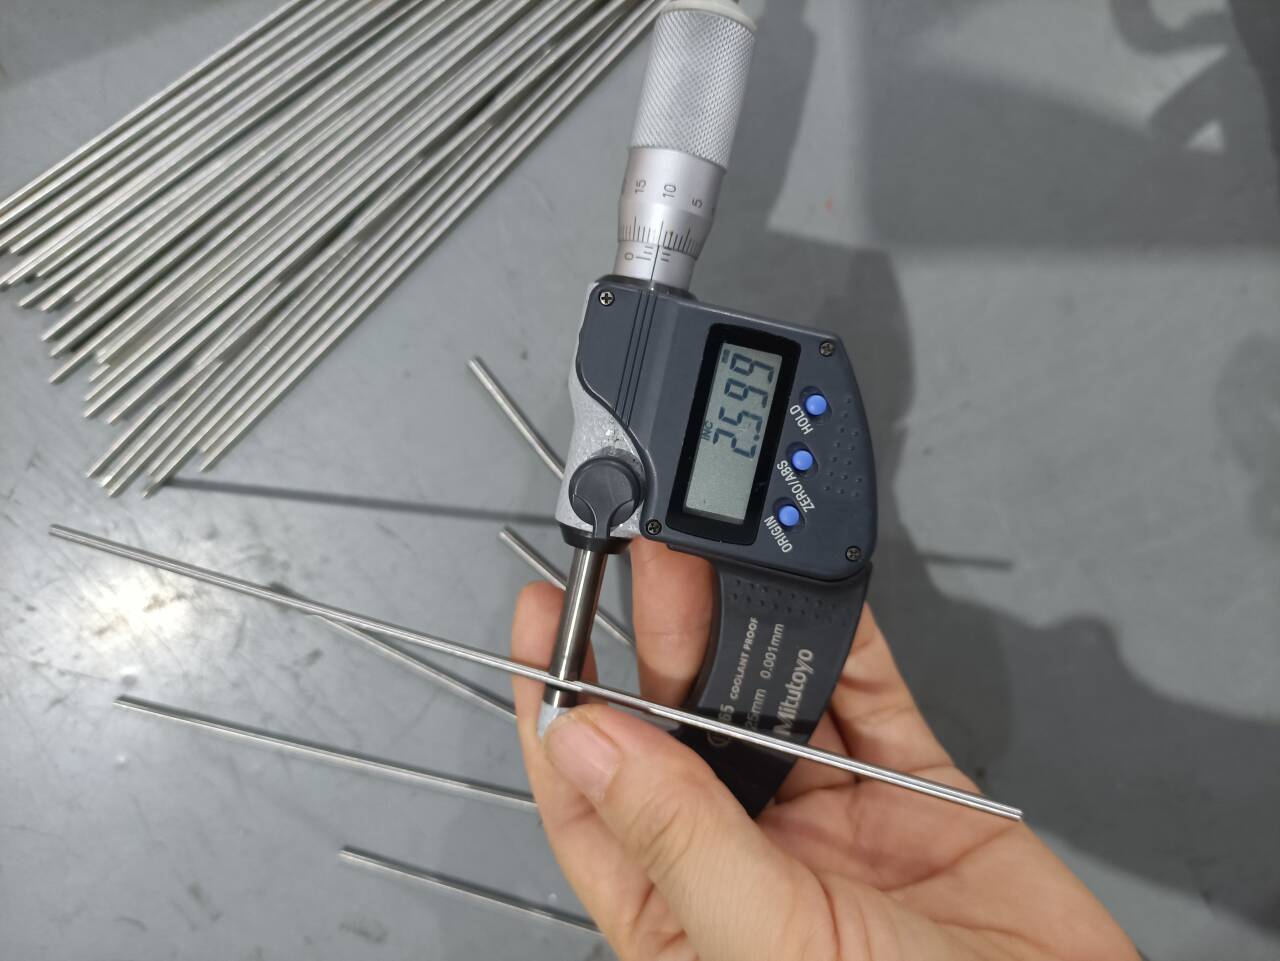
AWS A5.14 ERNiCu-7 Monel TIG-svetstråd (2,4 mm) för beläggning av marin propelleraxel och korrosionsskydd i saltvatten
Premium ERNiCu-7 (Monel 60 / UNS N04060) TIG-svetstråd utvecklad för korrosionsbeständig beläggning av marin axel, överläppning av offshoreventiler och sammanfogning av olika material (Monel till stål). Avsyret med titan/mangan för ljudstarka, sprickfria GTAW-svetsar i hårda saltvattensmiljöer.
- Översikt
- Tekniska specifikationer och data tabeller
- Scenarier för produktansökningar
- Vanliga frågor
- Rekommenderade produkter
- Svetsning av Monel 400 (UNS N04400) och Monel R-405 till sig själva.
- Överläppning av Monel-klädningslager på strukturella kolstål och låglegerade stål.
- Fogning av Monel 400 till koppar-nickel-legeringar (90/10 och 70/30) samt rostfria stål.
- Ytbeläggning av marinventilsäten, värmeväxlarrörplattor och pumpkomponenter för offshoreplattformar.
Produktöversikt
Högavkastnings-ERNiCu-7 Monel 60 GTAW-konsumabel för extremt saltvattenanvändning
I offshore- och marin tillverkning avgör svetsintegriteten på roterande komponenter, såsom propellerväxlar och roderstockar, den driftsmässiga livslängden. Fyllmetallet ERNiCu-7 skapar en ogenomtränglig, korrosionsbeständig metallurgisk barriär mot marin pittingkorrosion, sprickkorrosion och kloridinducerad spänningskorrosion. Dess balanserade kemiska sammansättning matchar de termiska expansionskarakteristikerna hos höghållfasta axelstål samtidigt som den ger duktila, sprickfria buttering- och klädskikt.
Konstruerad kemisk sammansättning: Titan som avsyrelement för porfritt svetsmetall
Till skillnad från standardnickelfyllmetalllegeringar innehåller AWS A5.14 ERNiCu-7 kontrollerade mängder titan (1,5–3,0 %) och aluminium (≤1,25 %). Under GTAW/TIG-bågprocessen fungerar dessa aktiva element som kraftfulla avsyrelement och kvävnefångare, vilket neutraliserar atmosfärisk förorening och nästan helt eliminerar prickhål och porositet i flerpassöverläggningsvetsar.
Metallurgisk kompatibilitet för Monel-legeringar och sammansättning av olika metaller
ERNiCu-7 är utvecklad för både homogen fogning och utmanande olika-metallövergångar:
Prestandafördelar med 2,4 mm ERNiCu-7 Monel TIG-tilläggsstång
Överlägsen motstånd mot havsvatten och kavitationserosion
Ererbjuder obestridlig motstånd mot höghastighets-havsvatten, bräckt vatten och turbulenta marina strömmar. Bildar en stadig, självläkande koppar-/nickeloxidfilm som motverkar biobeläggning, mikrogalvanisk korrosion och marin impingementangrepp.
Stabila GTAW-bågegenskaper och ren smältbadvätning
Precisionsslipning av ytan och automatisk avfettningsbehandling säkerställer enhetlig trådtillförsel, stabil bågstart, jämn smältpölens flytbarhet och minimal sprutning. Ger en enhetlig vågformad yta som kräver minimal efterbearbetning av svetsen.
Hög duktilitet och sprickmotstånd vid flerpasstätning
Utmärkt längdändring (≥30 %) och skärhårdhet säkerställer hög tolerans mot termisk cykling, böjspänningar från axelrotation och kraftig konstruktionsspänning utan att solidifikationssprickor uppstår.
Full spårbarhet och certifieringsöverensstämmelse
Levereras med EN 10204 3.1-märkning för mätcertifikat från valsverket (MTC), vilka dokumenterar exakta kemiska smältbatch, mekanisk dragprovning samt verifiering av ferrit/porositet enligt kraven i AWS A5.14 och ASME Sec. IX.
Kemisk sammansättning (AWS A5.14 ERNiCu-7 / UNS N04060)
| Element | AWS A5.14-standard (%) | Typiskt certifikatsvärde (%) |
|---|---|---|
| Nickel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Koppar (Cu) | Resten | 29.80 |
| Titan (Ti) | 1,50 – 3,00 | 2.35 |
| Mangan (Mn) | ≤ 4,00 | 3.20 |
| Järn (Fe) | ≤ 2,50 | 1.10 |
| Silikium (Si) | ≤ 1,25 | 0.45 |
| Aluminium (Al) | ≤ 1,25 | 0.30 |
| Kol (C) | ≤ 0.15 | 0.04 |
| Fosfor (P) | ≤ 0,020 | 0.008 |
| Svavel (S) | ≤ 0,015 | 0.003 |
Mekaniska egenskaper för outförd svetsmetall
| Parameter | AWS A5.14 Minimikrav | Typiskt värde vid rumstemperatur |
|---|---|---|
| Draghållfasthet (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Flödgräns (Rp0,2) | Ej angivet | 280 – 330 MPa |
| Sträckning (A5 / 4d) | ≥ 30 % | 35 % – 42 % |
| Slagfasthet (Charpy V-groov vid 20 °C) | Obligatorisk provning tillgänglig | ≥ 100 J |
| Hårdhet (vid svetsning) | 140 – 170 HB | 150 HB |
| Smältområde | 1300 – 1350 °C | 1300 – 1350 °C |
| Täthet | 8,80 g/cm³ | 8,80 g/cm³ |
Standardproduktdimensioner och leveransstatus
| Diameter (mm / tum) | Standardlängd | Svetsprocess | Rekommendation för skyddsgas | Förpackningsform |
|---|---|---|---|---|
| 2,4 mm (3/32 tum) | 1000 mm (36 tum) / Anpassad längd | TIG (GTAW) | 100 % högpur argon (99,999 %) / Ar+He | 5 kg-rör / 10 kg-kartong / trädlåda |
| Valfritt: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 tum) / Anpassad längd | TIG (GTAW) | 100 % högpur argon (99,999 %) | 5 kg-rör / 10 kg-kartong / trädlåda |
Industriella tillämpningar för ERNiCu-7 Monel-överläppning och tillverkning
Klädningsarbete på marin propelleraxel och roderstock
Används för flerpass-buttering och överläppningssvetsning på kolstålsmarinaxlar, aktertubsläder och roderstift för att förhindra galvanisk korrosion och mekanisk slitage i splashzonen och under vatten.
Sötvattenspumpar, ventiler och rörsystem
Skyddar slitagekänslig utrustning för vätskehantering på örlogsfartyg, avsaltningsanläggningar och offshoreplattformar, inklusive pumpimpeller, kärnringar, ventilstolar och sjövattenintagssamlare.
Offshoreolja och -gas, splashzonskomponenter
Ger korrosionsskydd på områden för upprörklämmor, marina upprörfogningar, undervattensfästdon och värmeväxlarrör-till-rörplåtfogningar som utsätts för turbulent saltvatten.
Kemisk och petrokemisk bearbetningsutrustning
Idealisk för tillverkning och reparation av hydrofluorsyrliga (HF) alkyleringsenheter, klorerade lösningsmedelsbearbetningsbehållare, fettsyraavdunstare och lastledningar för kemikalietankfartyg.

Vanliga frågor om AWS A5.14 ERNiCu-7 Monel TIG-tråd
Fråga 1: Varför föredras ERNiCu-7 framför ren nickel eller rostfritt fyllnadstråd för klädning av marin propellerväxellåda?
A: ERNiCu-7 (Monel 60) motsvarar både den höga korrosionsbeständigheten hos nickel-kopparlegeringar och expansionsprofilen för strukturell axelstål. Det förhindrar galvanisk koppling och eliminerar kloridinducerad spänningskorrosionssprickning, vilket ofta orsakar katastrofala fel i standardaustenitiska rostfria ståloverskikt.
Q2: Hur eliminerar ERNiCu-7 svetsporositet vid TIG-svetsning (GTAW)?
A: ERNiCu-7 innehåller 1,5–3,0 % titan tillsammans med mangan. Dessa element verkar som aktiva kemiska avsyreningar i smältbadet, fångar upp syre- och kväveverkande föroreningar och förhindrar att gasporositet bildas i den stelnande svetsnaden.
Q3: Vilken skyddsgas och vilka svetsparametrar rekommenderas för 2,4 mm ERNiCu-7-tråd?
A: 100 % högpuret argon (≥99,999 %) med en flödeshastighet på 12–16 L/min rekommenderas. För djupare penetrering vid klädningsarbete på tunga stålskruvar kan en blandning av argon och helium (75 % Ar / 25 % He) användas. Likström med elektroden negativ (DCEN) och 120–160 ampere är standard för 2,4 mm stavar. Håll en kort båge och rengör mellanlager till temperaturer under 150 °C.
Q4: Kan ERNiCu-7 användas för att svetsa Monel 400 till kolstål (olikartat svetsning)?
A: Ja. ERNiCu-7 är den standardfyllningsmetall som används för att sammanfoga Monel 400 (UNS N04400) med kolstål, låglegerat stål och rostfritt stål. Vid butteringlager på kolstål är kontroll av utspädning avgörande; applicera det första lagret med strängformade svetsnävar och minimal värmtillförsel för att begränsa järnupptag till under 5 %.
Q5: Vad är MOQ, förpackning och provpolicy för internationella köpare?
A: Vår standard MOQ är 5 kg. Vi tillhandahåller 0,5 kg gratis utvärderingsprover för kvalificerade marin teknikentreprenörer och svetsprovlabar. Standardexportförpackning inkluderar 5 kg fuktsäkra styva plasttuber förpackade i chockabsorberande exportkartonger och pallade träkärl.