EN

AWS A5.14 ERNiCu-7 モネル合金TIG溶接ワイヤ(直径2.4mm)、船舶用プロペラシャフトのクラッド処理および海水腐食防止向け
海洋用シャフトの耐食性クラッド処理、海上プラント用バルブのオーバーレイ、およびモネル合金と鋼材の異種接合に特化して開発された高品質 ERNiCu-7(モネル60/UNS N04060)TIG溶接ワイヤ。厳苛な海水環境下でも健全で割れのないGTAW溶接を実現するため、チタン・マンガン脱酸処理済み。
- 概要
- 技術仕様およびデータ表
- 製品使用シナリオ
- よくある質問
- おすすめ商品
- モンエル400(UNS N04400)およびモンエルR-405の自己溶接。
- 構造用炭素鋼および低合金鋼へのモンエルクラッドのオーバーレイ溶接。
- モンエル400と銅ニッケル合金(90/10および70/30)、ステンレス鋼との接合。
- 船舶用バルブシート、熱交換器のチューブシート、海洋プラットフォーム用ポンプ部品などの表面溶接。
製品概要
過酷な海水環境向け高溶着率ER NiCu-7モネル60 GTAW用消耗材
海洋および海上構造物の製造において、プロペラシャフトや舵柱などの回転部品の溶接品質は、その運用寿命を左右します。ERNiCu-7溶接材は、海水による点食、すき間腐食、塩化物応力腐食に対して不透過性・耐食性に優れた冶金学的バリアを形成します。そのバランスの取れた化学組成は、高強度シャフト用鋼の熱膨張特性と整合し、延性に富み、亀裂のないバタリングおよびクラッド層を実現します。
設計された化学組成:チタン脱酸による気孔のない溶接金属
標準的なニッケル系溶接材とは異なり、AWS A5.14 ERNiCu-7にはチタン(1.5~3.0%)およびアルミニウム(最大1.25%)が制御された濃度で含有されています。GTAW/TIGアーク溶接時に、これらの活性元素は強力な脱酸剤および窒素捕捉剤として機能し、大気中の汚染を中和して、多層オーバーレイ溶接におけるピンホールや気孔を実質的に排除します。
モンエル合金および異種金属接合への冶金学的適合性
ERNiCu-7は、同種金属の溶接だけでなく、異種金属間の困難な接合にも対応するよう設計されています。
2.4mm ERNiCu-7 モンエルTIG溶接用フィラー材の性能上の優位性
優れた海水およびキャビテーション侵食耐性
高速海水、汽水、乱流の激しい海洋水流に対して比類ない耐性を発揮します。生物付着、微小電気化学腐食、海洋流による衝撃腐食に耐える、強固で自己修復性のある銅・ニッケル酸化皮膜を形成します。
安定したGTAWアーク特性と清浄な溶融金属の浸透性
高精度の表面加工および自動脱脂処理により、ワイヤの安定供給性、アークの確実な着火性、溶融池の滑らかな流動性、および飛散の最小化を実現します。溶接後の仕上げ作業を最小限に抑える均一なビード外観が得られます。
多層クラッド溶接における高延性および割れ抵抗性
優れた延性(≥30%)およびノッチ靭性により、熱サイクル、シャフトの回転曲げ応力、および強い構造拘束に対しても凝固割れを起こさない高い耐性を発揮します。
完全なトレーサビリティおよび認証規格への適合
EN 10204 3.1形工場検査証明書(MTC)付きで納入。化学成分のロット情報、引張試験結果、およびAWS A5.14およびASME Section IXに準拠したフェライト/気孔率検証結果が記載されています。
化学成分(AWS A5.14 ERNiCu-7/UNS N04060)
| 元素 | AWS A5.14規格値(%) | 典型的な証明書記載値(%) |
|---|---|---|
| ニッケル(Ni)+コバルト(Co) | 62.00~69.00 | 65.20 |
| 銅 (Cu) | 残部 | 29.80 |
| チタン (Ti) | 1.50~3.00 | 2.35 |
| マンガン (Mn) | ≤4.00 | 3.20 |
| 鉄 (Fe) | ≤ 2.50 | 1.10 |
| シリコン (Si) | ≤ 1.25 | 0.45 |
| アルミニウム (Al) | ≤ 1.25 | 0.30 |
| 炭素 (C) | ≤ 0.15 | 0.04 |
| リン (P) | ≤ 0.020 | 0.008 |
| 硫黄 (S) | ≤ 0.015 | 0.003 |
希釈のない溶接金属の機械的性質
| 仕様 | AWS A5.14 最低要求値 | 常温における代表的な値 |
|---|---|---|
| 引張強度 (Rm) | ≥480 MPa(70 ksi) | 530~580 MPa |
| 降伏強度 (Rp0.2) | 指定されていない | 280~330 MPa |
| 延性(A5/4d) | 30%以上 | 35%~42% |
| 衝撃吸収性(シャルピーVノッチ試験、20°C) | 必須試験対応可 | ≥ 100 J |
| 硬度(溶接後状態) | 140~170 HB | 150 HB |
| 融点範囲 | 1300~1350 °C | 1300~1350 °C |
| 画素密度 | 8.80 g/cm³ | 8.80 g/cm³ |
標準製品寸法および供給状態
| 直径(mm/インチ) | 標準長さ | 溶接プロセス | シールドガス推奨 | 梱包の種類 |
|---|---|---|---|---|
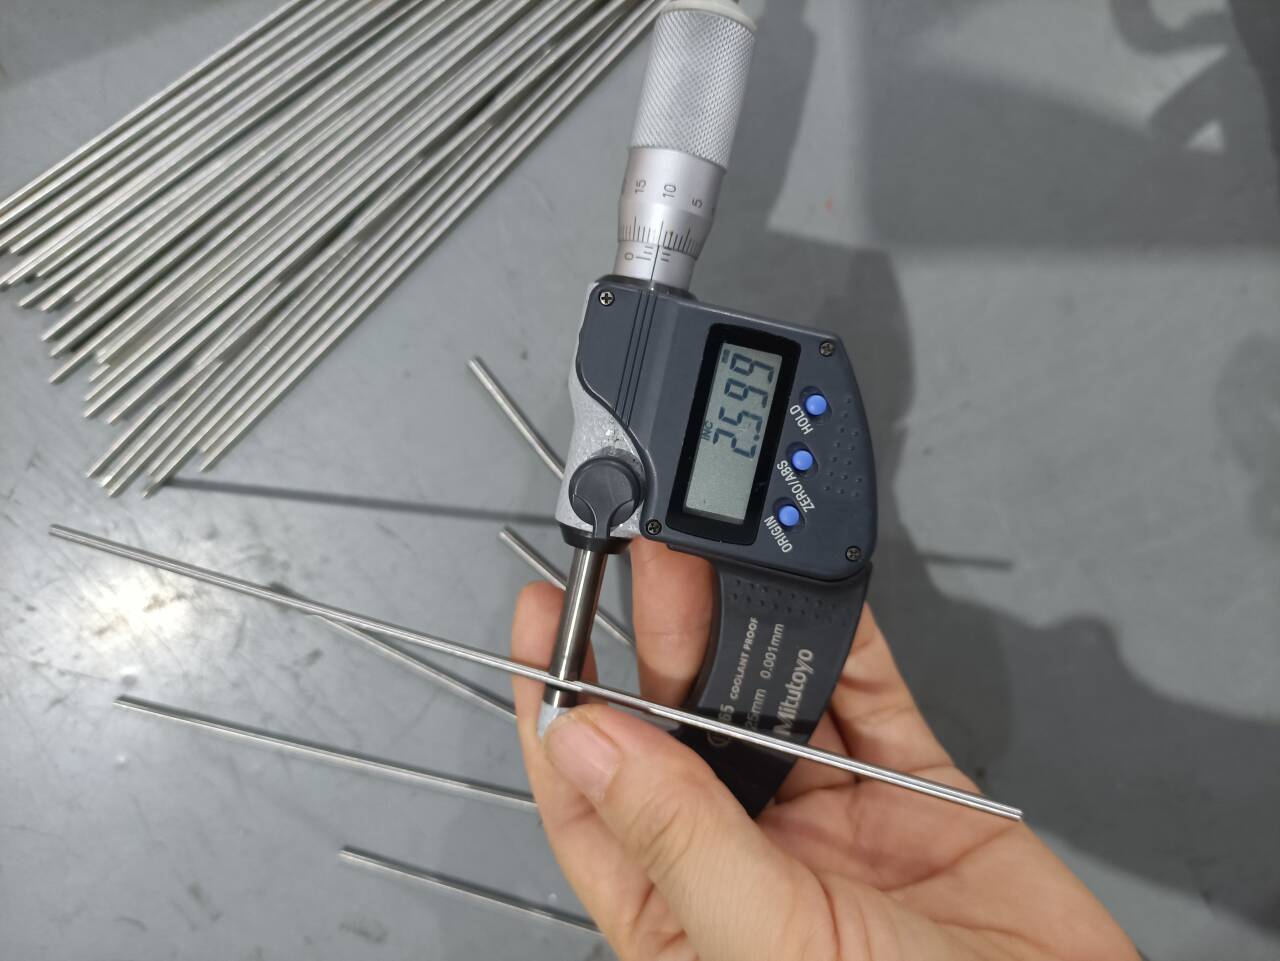
| 2.4 mm(3/32インチ) | 1000 mm(36インチ)/カスタム対応 | TIG(GTAW) | 純度99.999%の高純度アルゴンガス/アルゴン+ヘリウム混合ガス | 5 kgチューブ/10 kg段ボール箱/木箱 |
| オプション:1.6 mm/2.0 mm/3.2 mm/4.0 mm | 1000 mm(36インチ)/カスタム対応 | TIG(GTAW) | 純度99.999%の高純度アルゴンガス | 5 kgチューブ/10 kg段ボール箱/木箱 |
ERNiCu-7(モネル合金)による溶接被覆および製造向け産業用途
船舶用プロペラシャフトおよび舵柱の被覆溶接
炭素鋼製船舶推進シャフト、船尾管ブッシュ、舵ピンへの多層バタリングおよび被覆溶接に使用。飛沫帯および浸水帯における電気化学腐食(異種金属接触腐食)および機械的摩耗を防止します。
海水ポンプ、バルブおよび配管システム
海軍艦艇、淡水化プラント、海上プラットフォームにおける高摩耗性流体取扱機器(ポンプのインペラー、ケーシングリング、バルブシート、海水取水マニホールドなど)を保護します。
海洋石油・ガス産業向けスプラッシュゾーン部品
乱流状態の塩水にさらされるライザーグリップ部、海洋用ライザージョイント、海底用ファスナー、熱交換器の管板と管の接合部などへの腐食防止を提供します。
化学・石油化学プロセス装置
フッ化水素(HF)酸アルキル化装置、塩素化溶剤処理槽、脂肪酸蒸発器、および海上化学タンカーの貨物配管の製造・修理に最適です。

AWS A5.14 ERNiCu-7 モネルTIG溶接ワイヤに関するよくあるご質問
Q1:なぜ海洋用プロペラシャフトのクラッド材として、純ニッケルやステンレス系溶接材ではなくERNiCu-7が好まれるのですか?
A:ERNiCu-7(モネル60)は、ニッケル・銅合金の優れた耐食性と構造用シャフト鋼の熱膨張特性の両方を満たします。これにより、電気化学的腐食(ギャルバニック・カップリング)が防止され、塩化物応力腐食割れ(SCC)が完全に抑制されます。この割れは、標準的なオーステナイト系ステンレス鋼の溶接被覆材で頻繁に発生し、重大な破損を引き起こす原因となります。
Q2:TIG(GTAW)溶接時に、ERNiCu-7はどのようにして溶接部の気孔を防止するのですか?
A:ERNiCu-7にはチタン(1.5~3.0%)およびマンガンが含まれており、これらは溶融プール内で活性な化学的脱酸剤として機能します。酸素や窒素などの不純物を捕捉することで、溶接金属の凝固過程における気孔の発生を防ぎます。
Q3:直径2.4mmのERNiCu-7溶接ワイヤーに推奨されるシールドガスおよび溶接条件は何ですか?
A:鋼軸のクラッド溶接(厚板)では、高純度アルゴン(純度99.999%以上)を12~16 L/分で供給することを推奨します。さらに深い溶け込みが必要な場合は、アルゴン75%+ヘリウム25%の混合ガスを使用できます。2.4mm径の溶接棒には、直流電極負(DCEN)で120~160Aが標準です。アーク長は短く保ち、パス間温度は150℃未満に清掃してください。
Q4:ERNiCu-7をモンエル400と炭素鋼の異種金属溶接に使用できますか?
A:はい。ERNiCu-7は、モンエル400(UNS N04400)と炭素鋼・低合金鋼・ステンレス鋼を接合する際の標準的な溶接材です。炭素鋼へのバタリング(下地盛り)では、溶融金属の混入(ダイルーション)を厳密に制御する必要があります。初層はストリンガー・ビード(直線状ビード)で、熱入力を最小限に抑え、鉄分の混入を5%未満に抑えてください。
Q5:海外向け購入者に対する最小発注数量(MOQ)、包装形態、およびサンプル提供ポリシーはどのようになっていますか?
A:当社の標準最小注文数量(MOQ)は5 kgです。対象となる海洋機械工事請負業者および溶接試験所には、0.5 kgの無料評価用サンプルを提供しています。標準輸出包装は、5 kg入りの湿気防止硬質プラスチックチューブで、さらに衝撃吸収材入りの輸出用段ボール箱に収め、木製パレット付きコンテナで梱包されます。