EN

Alambre de soldadura TIG ERNiCu-7 Monel (2,4 mm) según AWS A5.14 para revestimiento de ejes de hélices marinas y protección contra la corrosión por agua de mar
Alambre de soldadura TIG ERNiCu-7 (Monel 60 / UNS N04060) de alta calidad, diseñado específicamente para revestimientos resistentes a la corrosión en ejes marinos, recubrimientos de válvulas offshore y uniones disímiles entre Monel y acero. Desoxidado con titanio y manganeso para lograr soldaduras GTAW sanas y libres de grietas en entornos severos de agua de mar
- Resumen
- Especificaciones técnicas y tablas de datos
- Escenarios de aplicación del producto
- Preguntas frecuentes
- Productos recomendados
- Soldadura de Monel 400 (UNS N04400) y Monel R-405 a sí mismos.
- Recubrimiento con revestimiento de Monel sobre aceros al carbono estructurales y aceros de baja aleación.
- Unión de Monel 400 con aleaciones de cobre-níquel (90/10 y 70/30) y aceros inoxidables.
- Recargue de asientos de válvulas marinas, placas tubulares de intercambiadores de calor y componentes de bombas para plataformas offshore.
Resumen del producto
Consumible GTAW ERNiCu-7 Monel 60 de alta deposición para servicio severo en agua de mar
En la fabricación offshore y marina, la integridad de las soldaduras en componentes giratorios, como ejes de hélice y cuernos de timón, determina la vida útil operativa. El metal de aportación ERNiCu-7 proporciona una barrera metalúrgica impermeable y resistente a la corrosión frente a la picadura marina, el ataque por grietas y la corrosión por tensión inducida por cloruros. Su composición equilibrada coincide con las características de dilatación térmica de los aceros de alta resistencia para ejes, al tiempo que ofrece capas dúctiles y libres de grietas mediante soldadura de recubrimiento (buttering) y revestimiento (cladding).
Composición ingenierizada: desoxidación con titanio para obtener un metal de soldadura libre de porosidad
A diferencia de las aleaciones estándar de níquel para aportación, el metal de aportación AWS A5.14 ERNiCu-7 contiene niveles controlados de titanio (1,5–3,0 %) y aluminio (≤1,25 %). Durante el proceso de soldadura TIG/GTAW, estos elementos activos actúan como potentes desoxidantes y captadores de nitrógeno, neutralizando la contaminación atmosférica y eliminando prácticamente los poros y la porosidad en soldaduras superpuestas de múltiples pasadas.
Compatibilidad metalúrgica con aleaciones Monel y unión de metales disímiles
ERNiCu-7 está diseñado tanto para uniones homogéneas como para transiciones difíciles entre metales disímiles:
Ventajas de rendimiento de la varilla de aporte TIG ERNiCu-7 Monel de 2,4 mm
Resistencia superior a la erosión por agua de mar y por cavitación
Ofrece una resistencia inigualable al agua de mar a alta velocidad, al agua salobre y a las corrientes marinas turbulentas. Forma una película tenaz y autorreparable de óxido de cobre/níquel que resiste la bioincrustación, la corrosión microgalvánica y los ataques por impacto marino.
Características estables del arco GTAW y buena mojabilidad del cordón de soldadura
El dibujo de superficie de precisión y la desengrasación automatizada garantizan una alimentación uniforme del alambre, una ignición estable del arco, una fluidez suave de la piscina fundida y una salpicadura mínima. Produce un acabado ondulado uniforme que requiere un mínimo acabado posterior a la soldadura.
Alta ductilidad y resistencia a la fisuración en revestimientos multicapas
Una excelente elongación (≥30 %) y tenacidad en entalladura garantizan una alta tolerancia a los ciclos térmicos, a las tensiones de flexión por rotación del eje y a las fuertes restricciones estructurales, sin fisuración por solidificación.
Total trazabilidad y cumplimiento normativo
Se suministra con certificados de ensayo de fábrica EN 10204 tipo 3.1 (MTC), que documentan exactamente los lotes químicos, los ensayos mecánicos de tracción y la verificación de ferrita/porosidad según los requisitos de AWS A5.14 y ASME Sec. IX.
Composición química (AWS A5.14 ERNiCu-7 / UNS N04060)
| Elemento | Norma AWS A5.14 (%) | Valor típico en certificado (%) |
|---|---|---|
| Níquel (Ni) + Co | 62,00 – 69,00 | 65.20 |
| Cobre (Cu) | Resto | 29.80 |
| Titanio (Ti) | 1,50 – 3,00 | 2.35 |
| Manganeso (Mn) | ≤ 4,00 | 3.20 |
| Hierro (Fe) | ≤ 2,50 | 1.10 |
| Silicio (Si) | ≤ 1,25 | 0.45 |
| Aluminio (Al) | ≤ 1,25 | 0.30 |
| Carbono (C) | ≤ 0.15 | 0.04 |
| Fósforo (P) | ≤ 0,020 | 0.008 |
| Azufre (S) | ≤ 0,015 | 0.003 |
Propiedades mecánicas del metal de soldadura sin diluir
| Parámetro | Requisito mínimo AWS A5.14 | Valor típico a temperatura ambiente |
|---|---|---|
| Resistencia a la Tracción (Rm) | ≥ 480 MPa (70 ksi) | 530 – 580 MPa |
| Resistencia al Desgarramiento (Rp0.2) | No especificado | 280 – 330 MPa |
| Alargamiento (A5 / 4d) | ≥ 30 % | 35 % – 42 % |
| Resistencia al impacto (ensayo Charpy con entalla en forma de V a 20 °C) | Ensayo obligatorio disponible | ≥ 100 J |
| Dureza (en estado como soldado) | 140 – 170 HB | 150 HB |
| Rango de fusión | 1300 – 1350 °C | 1300 – 1350 °C |
| Densidad | 8,80 g/cm³ | 8,80 g/cm³ |
Dimensiones estándar del producto y estado de suministro
| Diámetro (mm / pulgadas) | Longitud estándar | Proceso de Soldadura | Recomendación de gas de protección | Tipo de envasado |
|---|---|---|---|---|
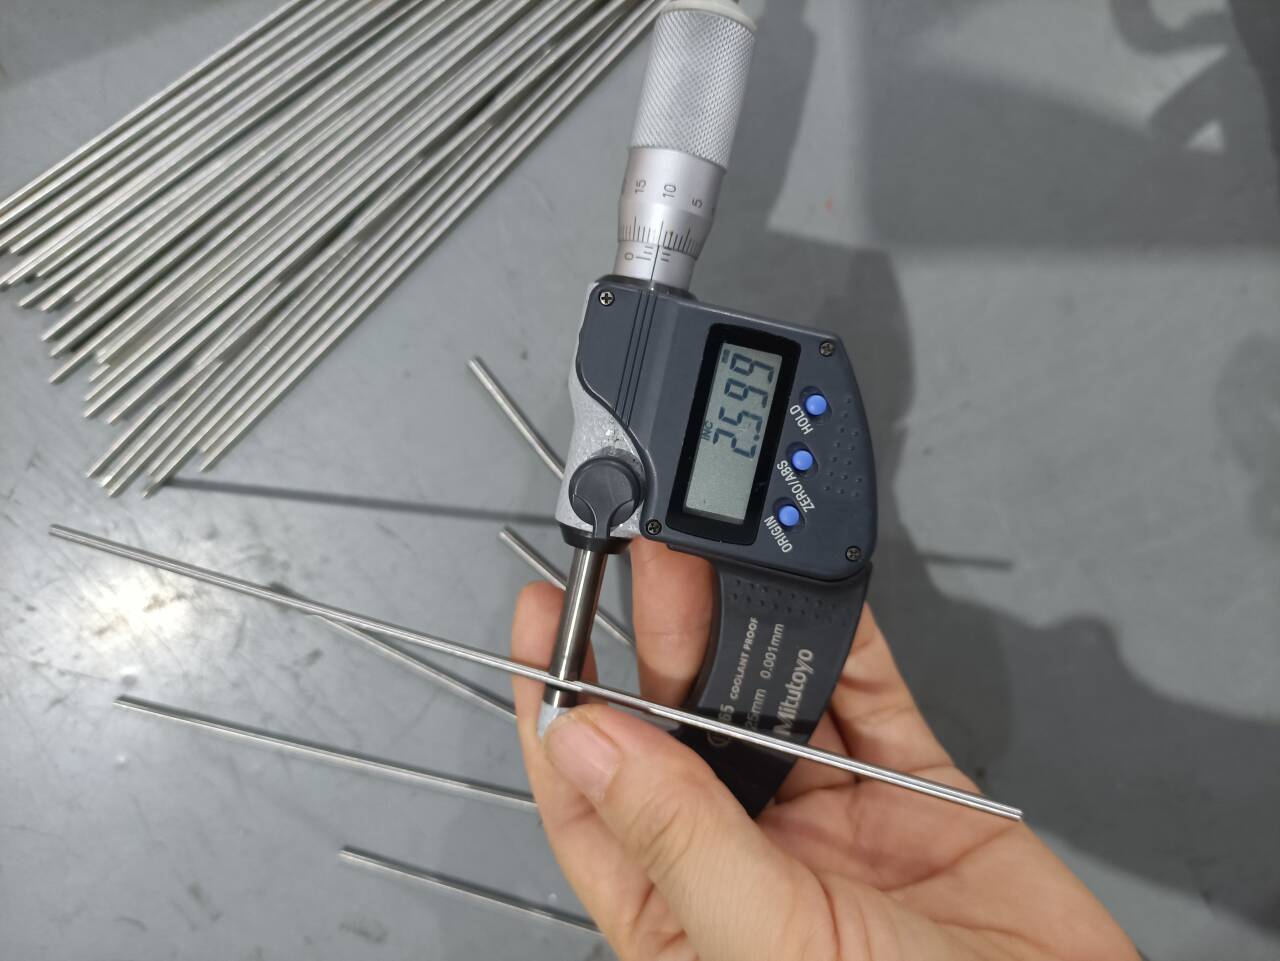
| 2,4 mm (3/32 pulg) | 1000 mm (36 pulg) / Personalizado | TIG (GTAW) | argón de alta pureza al 100 % (99,999 %) / Ar+He | tubo de 5 kg / Caja de cartón de 10 kg / Caja de madera |
| Opcional: 1,6 mm / 2,0 mm / 3,2 mm / 4,0 mm | 1000 mm (36 pulg) / Personalizado | TIG (GTAW) | argón de alta pureza al 100 % (99,999 %) | tubo de 5 kg / Caja de cartón de 10 kg / Caja de madera |
Aplicaciones industriales para recubrimiento y fabricación con ERNiCu-7 Monel
Recubrimiento de ejes de hélices marinas y varillas de timón
Se utiliza para soldadura en múltiples pasadas de recubrimiento y solape sobre ejes de propulsión marina de acero al carbono, fundas de tubos de popa y pernos de timón, con el fin de evitar la corrosión galvánica y el desgaste mecánico en zonas de salpicadura y sumergidas.
Bombas, válvulas y sistemas de tuberías para agua de mar
Protege equipos de manejo de fluidos de alto desgaste en buques navales, plantas desaladoras y plataformas mar adentro, incluidos los rodetes de bombas, anillos de carcasa, asientos de válvulas y colectores de entrada de agua de mar.
Componentes para la zona de salpicadura en el sector petrolero y gasífero mar adentro
Proporciona protección contra la corrosión en zonas de abrazaderas de tuberías ascendentes (risers), juntas de tuberías ascendentes marinas, sujetadores submarinos y juntas entre tubos y placas tubulares de intercambiadores de calor expuestos a salmuera turbulenta.
Equipos para procesamiento químico y petroquímico
Ideal para fabricar y reparar unidades de alquilación con ácido fluorhídrico (HF), recipientes para procesamiento de disolventes clorados, evaporadores de ácidos grasos y tuberías de carga para buques cisterna químicos marinos.

Preguntas frecuentes sobre el alambre TIG AWS A5.14 ERNiCu-7 Monel
P1: ¿Por qué se prefiere ERNiCu-7 frente a alambres de aporte de níquel puro o acero inoxidable para el revestimiento de ejes de hélices marinas?
A: ERNiCu-7 (Monel 60) combina tanto la alta resistencia a la corrosión de las aleaciones níquel-cobre como el perfil de expansión térmica del acero estructural para ejes. Evita el acoplamiento galvánico y elimina la fisuración por corrosión bajo tensión por cloruros, que con frecuencia provoca fallos catastróficos en recubrimientos estándar de acero inoxidable austenítico.
P2: ¿Cómo elimina ERNiCu-7 la porosidad de soldadura durante la soldadura TIG (GTAW)?
A: ERNiCu-7 contiene entre un 1,5 % y un 3,0 % de titanio, junto con manganeso. Estos elementos actúan como desoxidantes químicos activos en la piscina fundida, atrapando impurezas de oxígeno y nitrógeno y evitando así la formación de porosidad gaseosa en la cordón de soldadura en proceso de solidificación.
P3: ¿Qué gas de protección y parámetros de soldadura se recomiendan para alambre ERNiCu-7 de 2,4 mm?
A: Se recomienda argón de alta pureza al 100 % (≥99,999 %) con un caudal de 12–16 L/min. Para una mayor penetración en el revestimiento de ejes de acero grueso, se puede utilizar una mezcla de argón-helio (75 % Ar / 25 % He). El modo de corriente continua con electrodo negativo (DCEN) y una intensidad de 120–160 A es estándar para varillas de 2,4 mm. Mantenga un arco corto y temperaturas interpasadas limpias por debajo de 150 °C.
P4: ¿Se puede usar ERNiCu-7 para soldar Monel 400 a acero al carbono (soldadura disímil)?
R: Sí. ERNiCu-7 es el metal de aportación estándar para unir Monel 400 (UNS N04400) con aceros al carbono, de baja aleación y inoxidables. Para capas de recubrimiento (buttering) sobre acero al carbono, es fundamental controlar la dilución; aplique la primera capa mediante cordones rectos y con entrada mínima de calor, para limitar la incorporación de hierro por debajo del 5 %.
P5: ¿Cuál es la cantidad mínima de pedido (MOQ), el embalaje y la política de muestras para compradores internacionales?
A: Nuestra cantidad mínima de pedido estándar es de 5 kg. Ofrecemos muestras de evaluación gratuitas de 0,5 kg para contratistas calificados de ingeniería marina y laboratorios de ensayo de soldadura. El embalaje estándar para exportación incluye tubos rígidos de plástico impermeables de 5 kg, empaquetados dentro de cajas de cartón para exportación con amortiguación de impactos y paletizados en cajas de madera.