EN
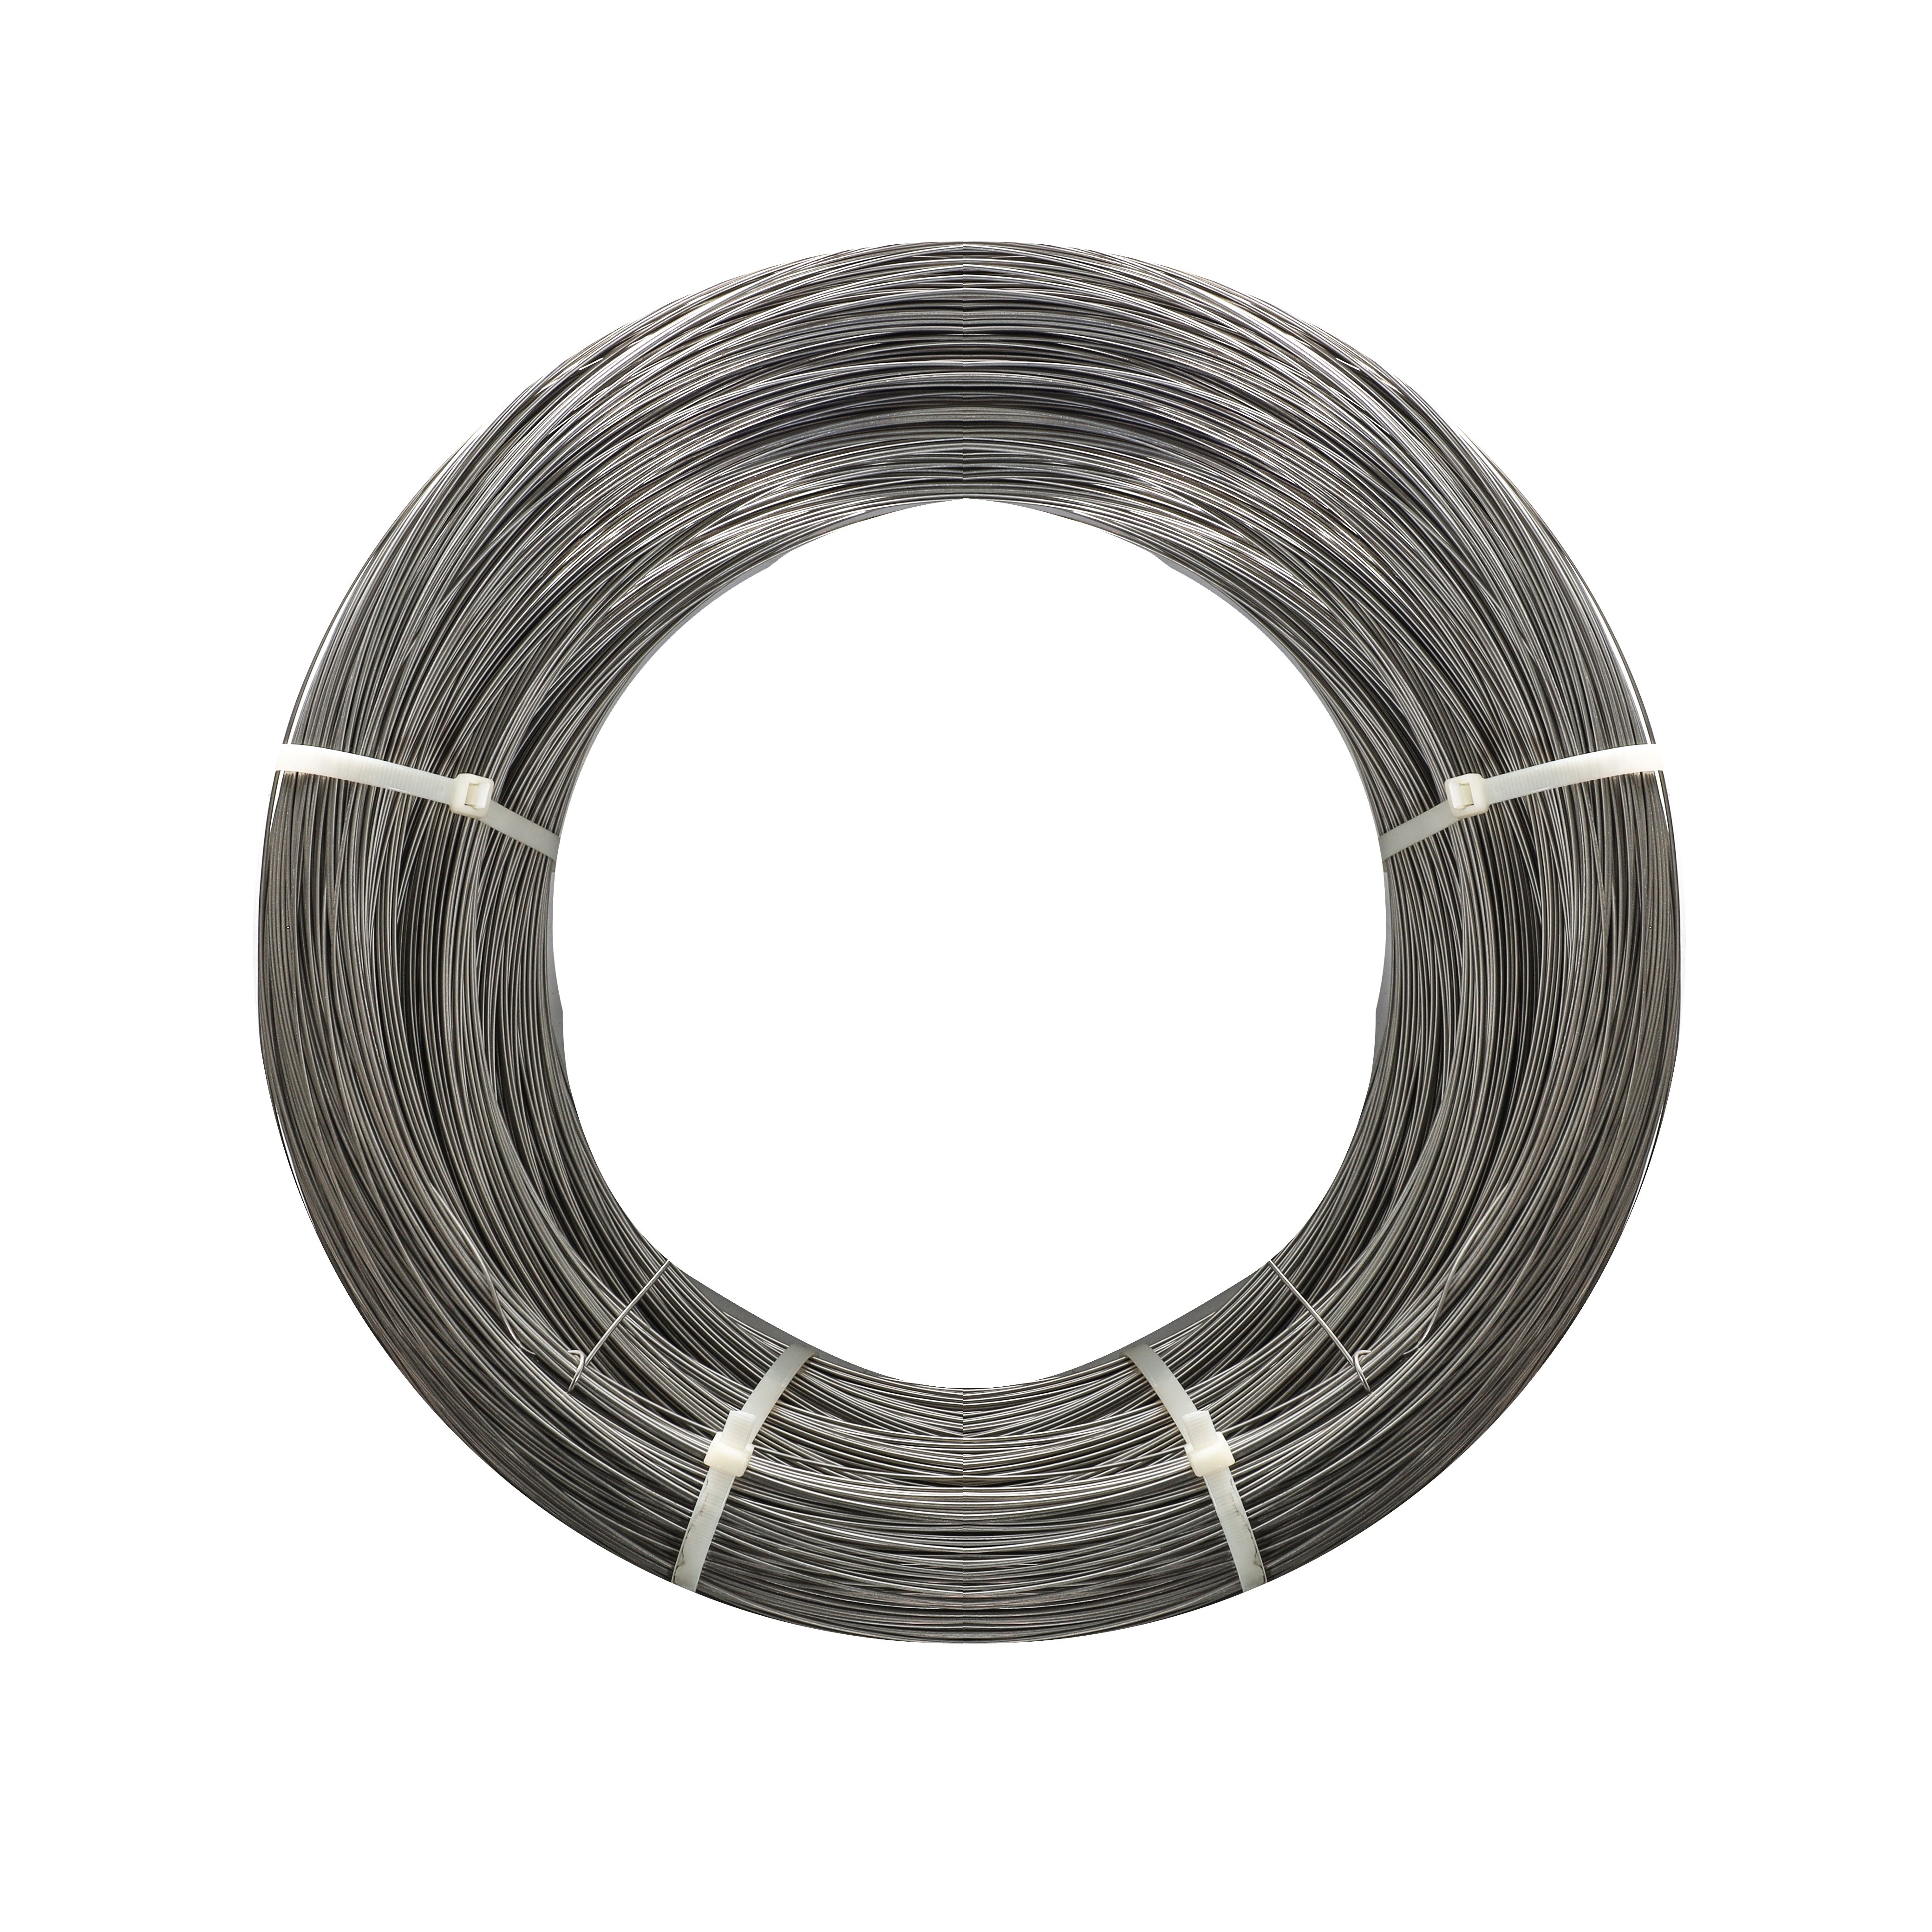
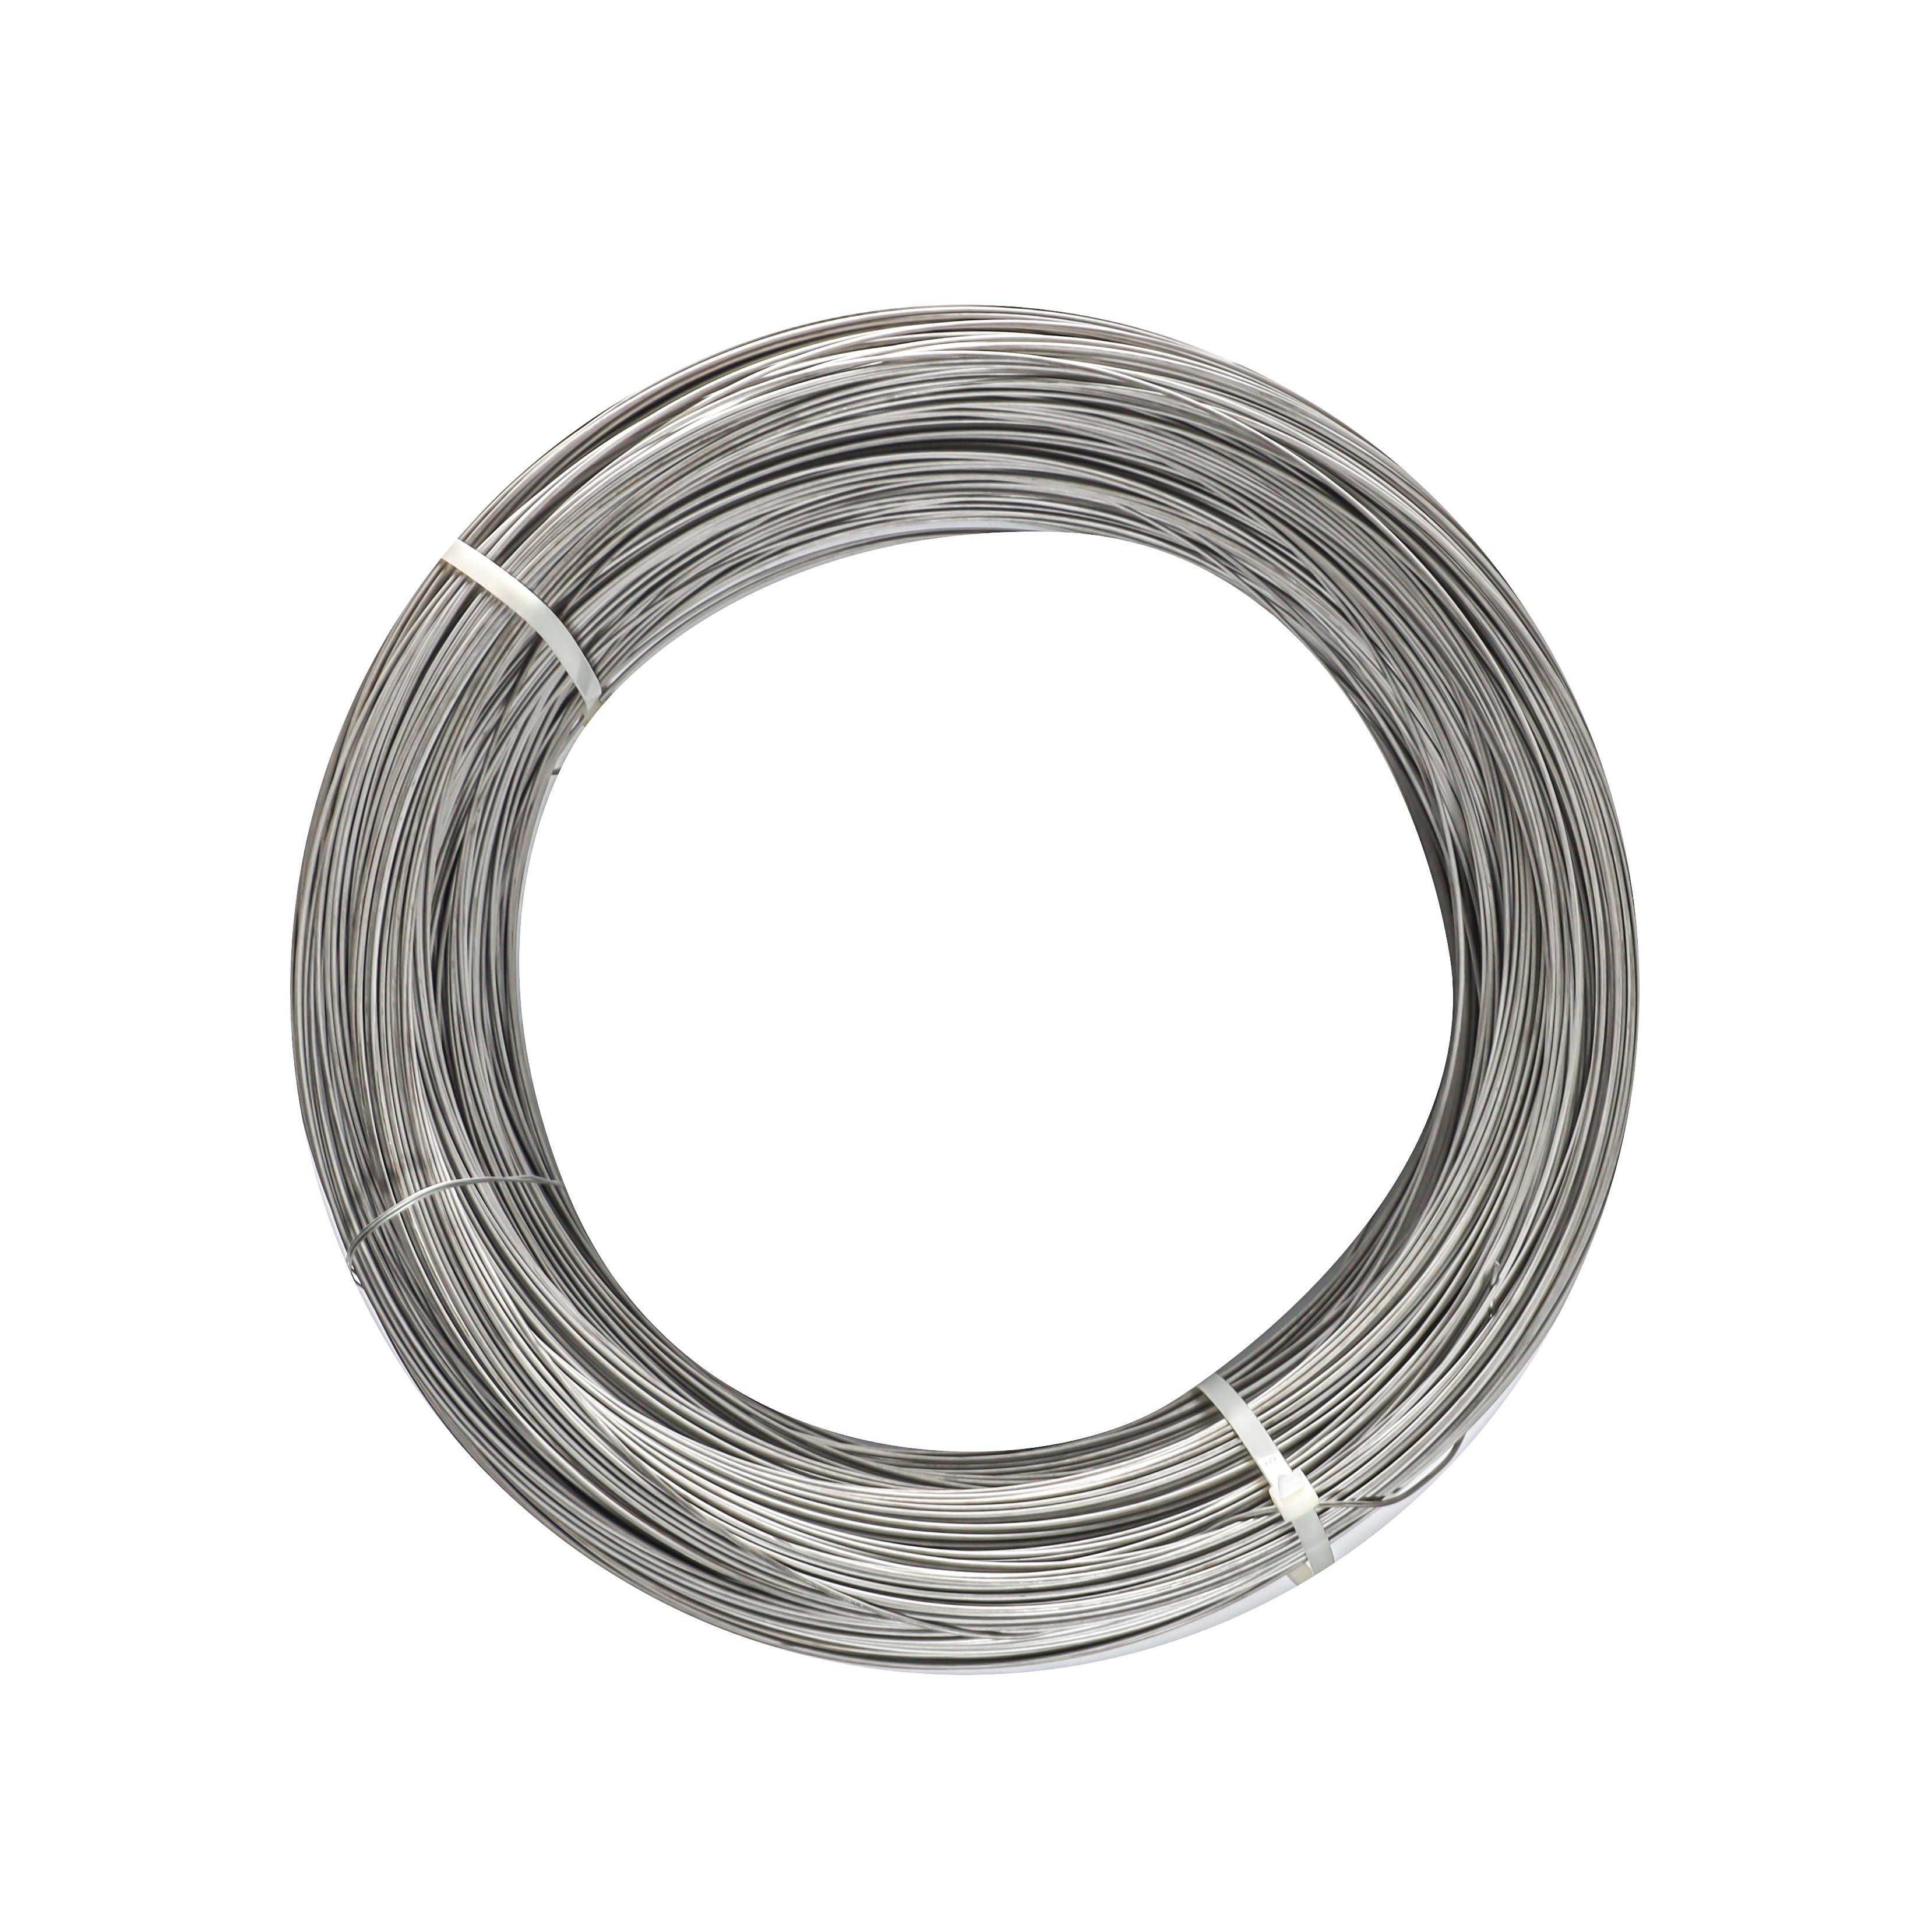
Precyzyjny drut nawijany z Incoloy 800HT w stanie zimno wyciąganym, średnica 0,8–5,0 mm, przeznaczony do wyrobu elementów mocujących pracujących w wysokich temperaturach
Zaprojektowany do ekstremalnych warunków termicznych, nasz drut nawijany z Incoloy 800HT (oznaczenie UNS N08811) w stanie zimno wyciąganym o średnicach od 0,8 do 5,0 mm zapewnia wyjątkową wytrzymałość w wysokich temperaturach, odporność na utlenianie oraz doskonałe właściwości do kucia zimnego przy produkcji przemysłowych elementów mocujących.
- Przegląd
- Właściwości
- Zalety
- Zastosowania
- Dlaczego my
- Często zadawane pytania
- Zalecane produkty
Przegląd produktu
Stopa niklu-żelaza-chromu UNS N08811 przeznaczona na wysokonaprężone elementy złączne
Incoloy 800HT (UNS N08811) to modyfikacja standardowych stopów żelaza, niklu i chromu z kontrolowaną składem chemicznym, zaprojektowana z ściśle regulowaną zawartością węgla oraz precyzyjnie dobraną łączną zawartością tytanu i glinu. To rozwiązanie metalurgiczne gwarantuje stabilną, gruboziarnistą strukturę austenityczną, zapewniającą wyjątkową wytrzymałość na pełzanie i pękanie oraz wysoką integralność konstrukcyjną przy ciągłym obciążeniu termicznym.
W postaci drutu wstępnego w formie cewki poddanego zimnej redukcji materiał przechodzi jednolite odpuszczanie oraz precyzyjne doboru wymiarów, co zapewnia jednorodną strukturę ziarnistą od rdzenia do powierzchni cewki. Eliminuje to ryzyko powstawania mikropęknięć podczas szybkich, zautomatyzowanych operacji zimnego kucia główek, toczenia gwintów oraz gorącego kucia tłoczniowego.
Zakres składu chemicznego (%)
| Element | Zawartość (%) | Funkcja metalurgiczna |
|---|---|---|
| Nikiel (Ni) | 30,00 – 35,00 | Stabilizuje strukturę austenityczną; zapobiega korozji napięciowej |
| Chrom (Cr) | 19,00 – 23,00 | Tworzy ochronną warstwę tlenkową zapewniającą odporność na utlenianie i węglenie w wysokiej temperaturze |
| Żelazo (Fe) | Reszta (≥ 39,50) | Podstawa matrycy |
| Węgiel (C) | 0,06 – 0,10 | Reguluje wytrzymałość i stabilność na pełzanie w wysokiej temperaturze |
| Aluminium (Al) | 0,15 – 0,60 | Wytwarza fazy wzmacniające w postaci osadów tytanu |
| Titaniel (Ti) | 0,15 – 0,60 | Stabilność strukturalna w wysokiej temperaturze |
| Al + Ti (łącznie) | 0,85 – 1,20 | Zoptymalizowany próg wydajności przy zerwaniu spowodowanym pełzaniem w podwyższonej temperaturze |
| Mangan (Mn) | ≤ 1,50 | Usprawnienie odbeztlenu i poprawa obrabialności |
| Krzem (Si) | ≤ 1,00 | Przyczepność warstwy powierzchniowej i odporność piecową |
| Miedź (Cu) | ≤ 0,75 | Kontrola zawartości pierwiastków pozostałych |
| Siarka (S) / Fosfor (P) | ≤ 0,015 każdy | Bardzo niskie śladowe zanieczyszczenia zapobiegające gorącej kruchości |
Kluczowe właściwości techniczne
Wytrzymałość na pełzanie i stabilność termiczna
1. Dane odniesienia dotyczące właściwości fizycznych i mechanicznych
-
Gęstość: 7,94 g/cm³
-
Zakres topnienia: 1357°C – 1385°C (2475°F – 2525°F)
-
Wytrzymałość na rozciąganie (stan odpuszczony/wytłaczany): 550 – 750 MPa
-
Granica plastyczności (przesunięcie 0,2%): 220 – 450 MPa
-
Wydłużenie przy zerwaniu (A5): ≥ 30% – 42%
-
Stabilność w podwyższonej temperaturze: możliwość ciągłej eksploatacji do 1000°C (1832°F)
-
Próg pękania w pełzaniu: zwiększona odporność na pękanie przy utrzymywanych temperaturach powyżej 600°C
2. Tolerancje wymiarowe i zakres dostawy
-
Zakres średnic: od 0,80 mm do 5,00 mm (dostępne niestandardowe średnice dokładne z przyrostem co 0,01 mm)
-
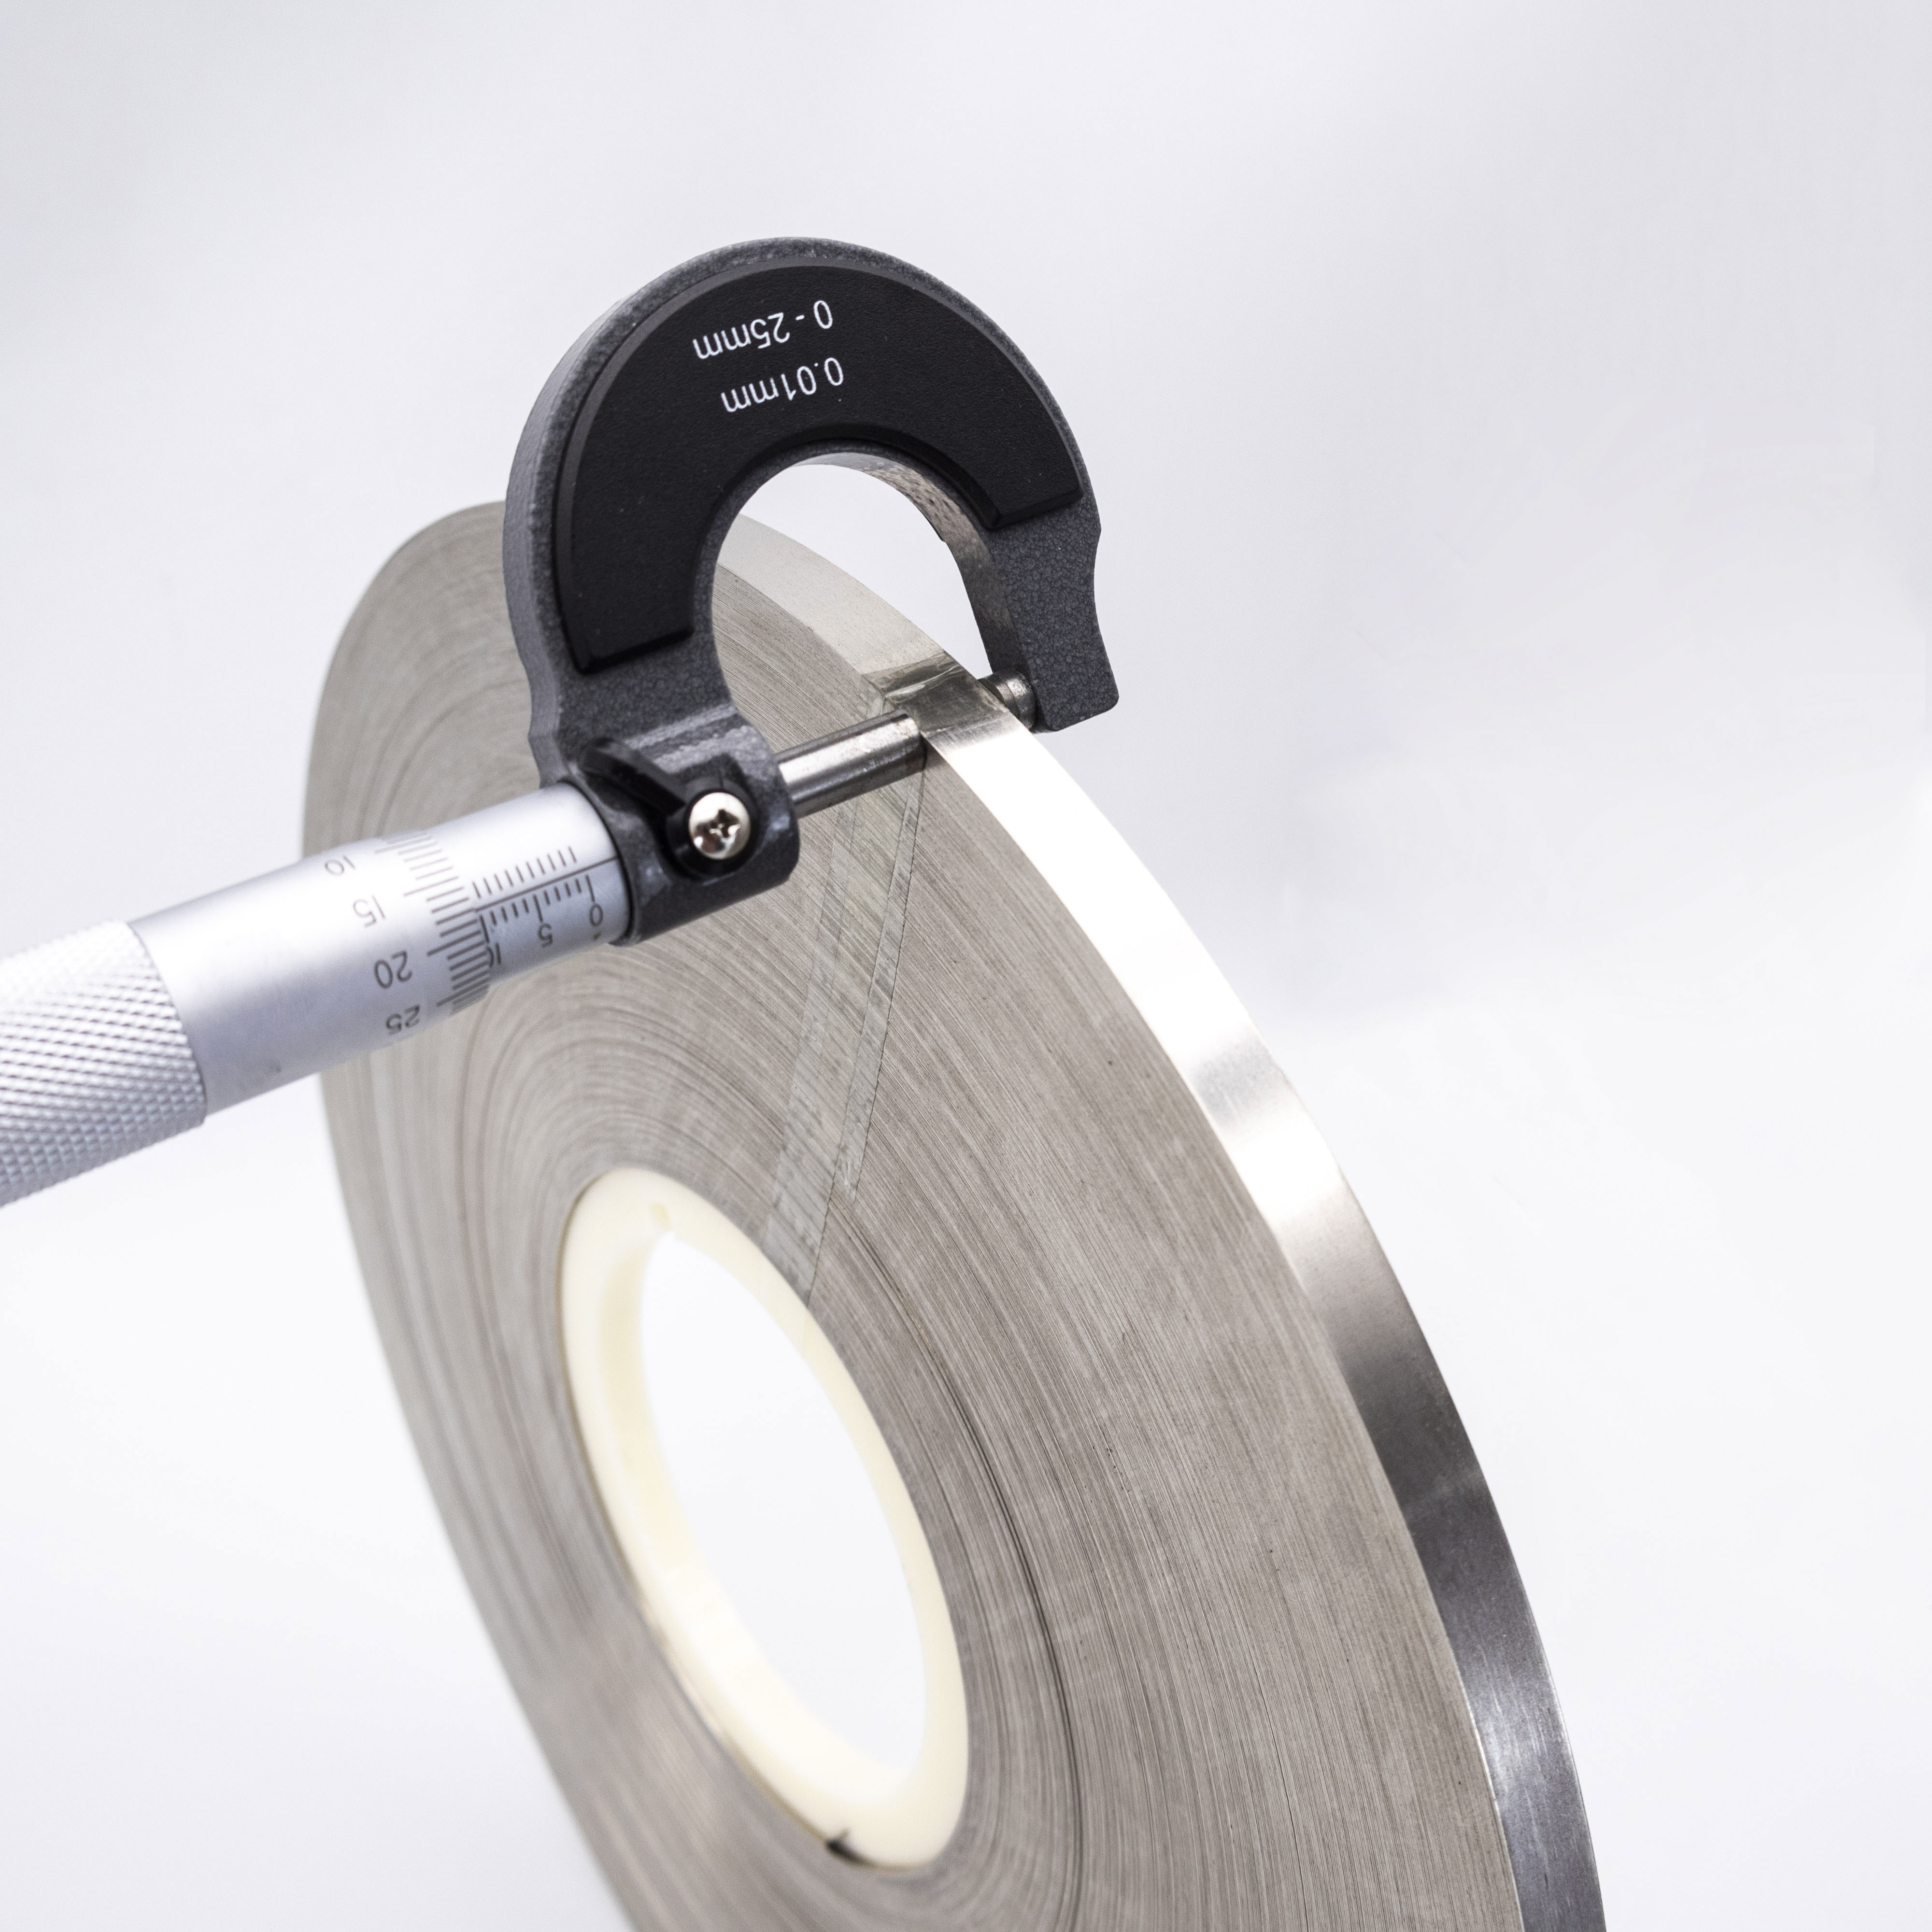
Tolerancja średnicy: ścisła tolerancja precyzyjna w zakresie ±0,015 mm do ±0,025 mm
-
Owalność (odchylenie od okrągłości): ≤ 50 % całkowitej tolerancji średnicy
-
Stan powierzchni: wyżarzona połyskująco (BA), odtłuszczana kwasem lub lekko smarowana w celu ochrony narzędzi do zimnego kucia
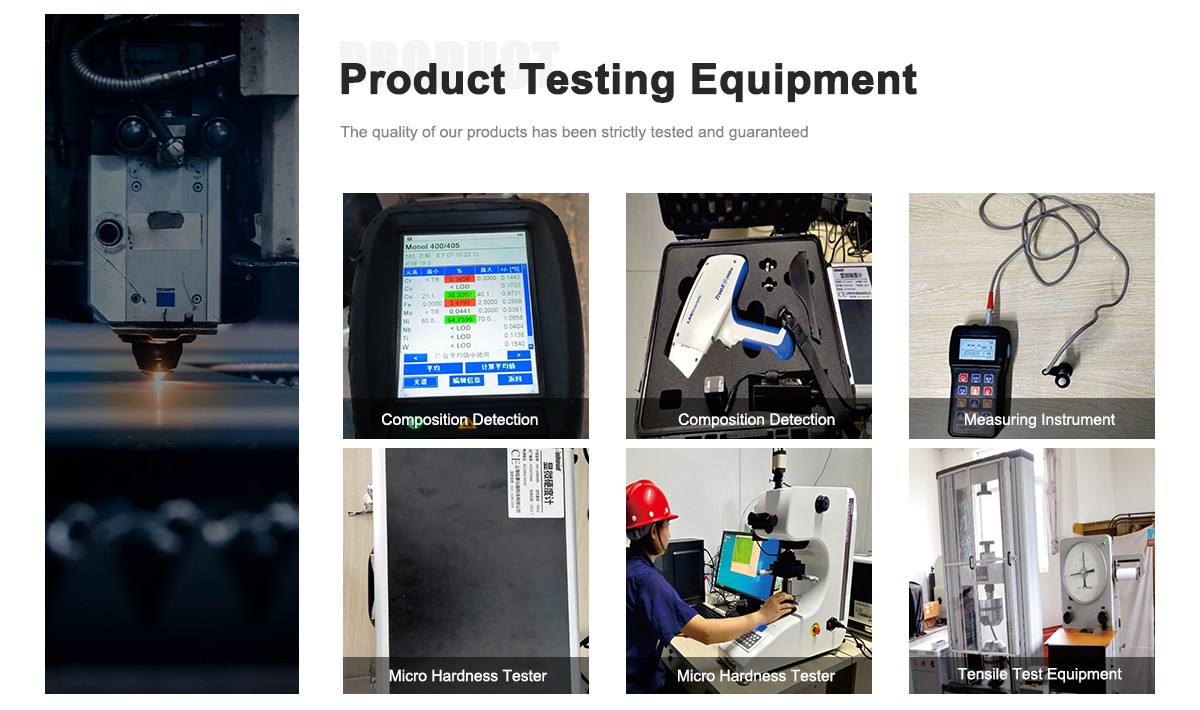
Przewagi produkcyjne
Kuteczność przy zimnym kuciu i toczeniu gwintów
-
Wynikająca zimna kuteczność zrównoważony wyżar zapewnia wysoką plastyczność, zapobiegając pękaniu główki, wybuchom ścinającym lub odkształceniom trzonka podczas wielostanowiskowego zimnego kucia.
-
Bezbłędna wydajność toczenia gwintów : Spójna wytrzymałość na rozciąganie w przekroju poprzecznym oraz minimalne gradienty umocnienia przez odkształcenie zapewniają czyste, ciągłe profile gwintów bez fałd powierzchniowych ani mikropęknięć.
-
Jednolitą strukturę ziarnową : Termiczna obróbka z tworzeniem gruboziarnistej struktury zapewnia izotropowe właściwości mechaniczne na całej długości cewki, maksymalizując trwałość narzędzi i minimalizując przestoje produkcyjne.
-
Ścisła integralność powierzchni : 100-procentowe badanie defektów powierzchni metodą prądów wirowych oraz precyzyjne usuwanie warstwy skalek eliminują linie spoin, wgłębienia i zadrapania.
Główne zastosowania przemysłowe
Produkcja elementów zaciskowych i obróbka cieplna w wysokich temperaturach
-
Elementy zaciskowe i sprzęt przemysłowy : Elementy zaciskowe do wysokich temperatur: śruby gwintowane, śruby sześciokątne, mocne nakrętki, śruby z łbem stożkowym, pręty gwintowane oraz klipsy zabezpieczające do ekstremalnych warunków eksploatacyjnych.
-
Sprzęt petrochemiczny i rafineryjny : Elementy zaciskowe do rur kruszących etylen, pieców reformingowych, jednostek hydroprocesowania oraz kołnierzów rurociągów termicznych.
-
Wytwarzanie energii i kotły : Końcówki strukturalne w nagrzewnicach parowych, osłonach izolacyjnych turbin parowych oraz systemach odzysku ciepła odpadowego.
-
Piece do obróbki cieplnej : Kosze, uchwyty, szczyty elementów grzejnych i śruby zawieszeniowe w ciągłych piecach wyżarzania i węglowania.
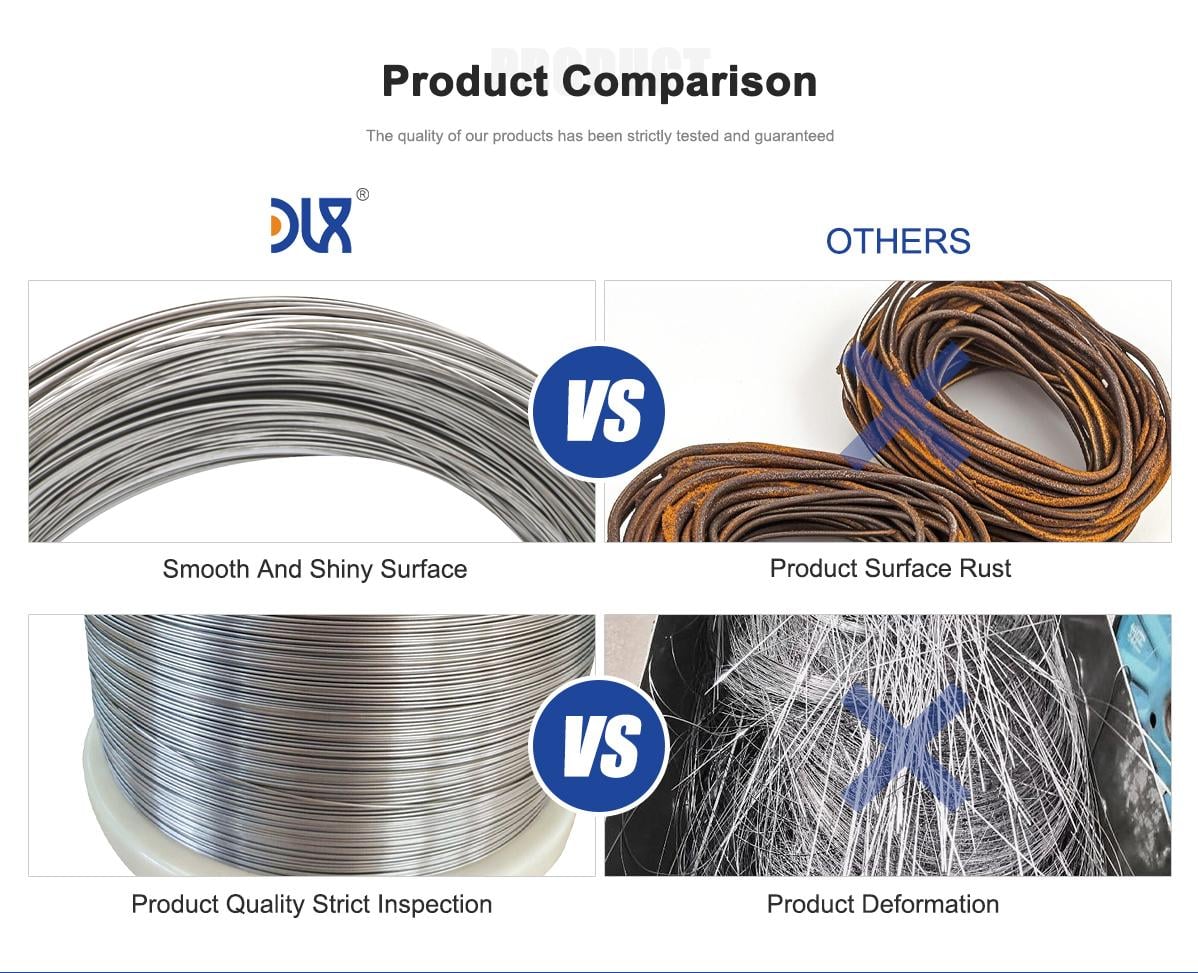
Dlaczego wybrać DLX
Nieodpłatna dostawa bezpośrednio z fabryki oraz niestandardowe opakowanie cewek
-
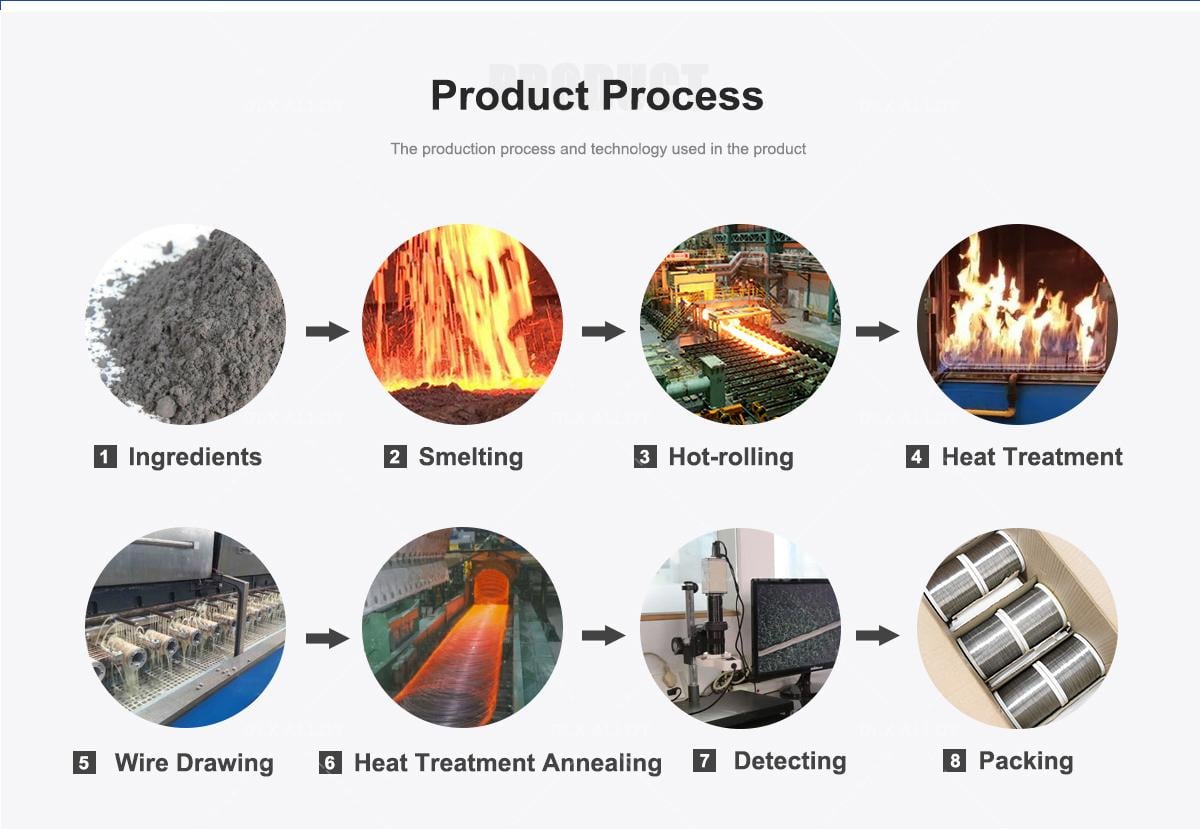
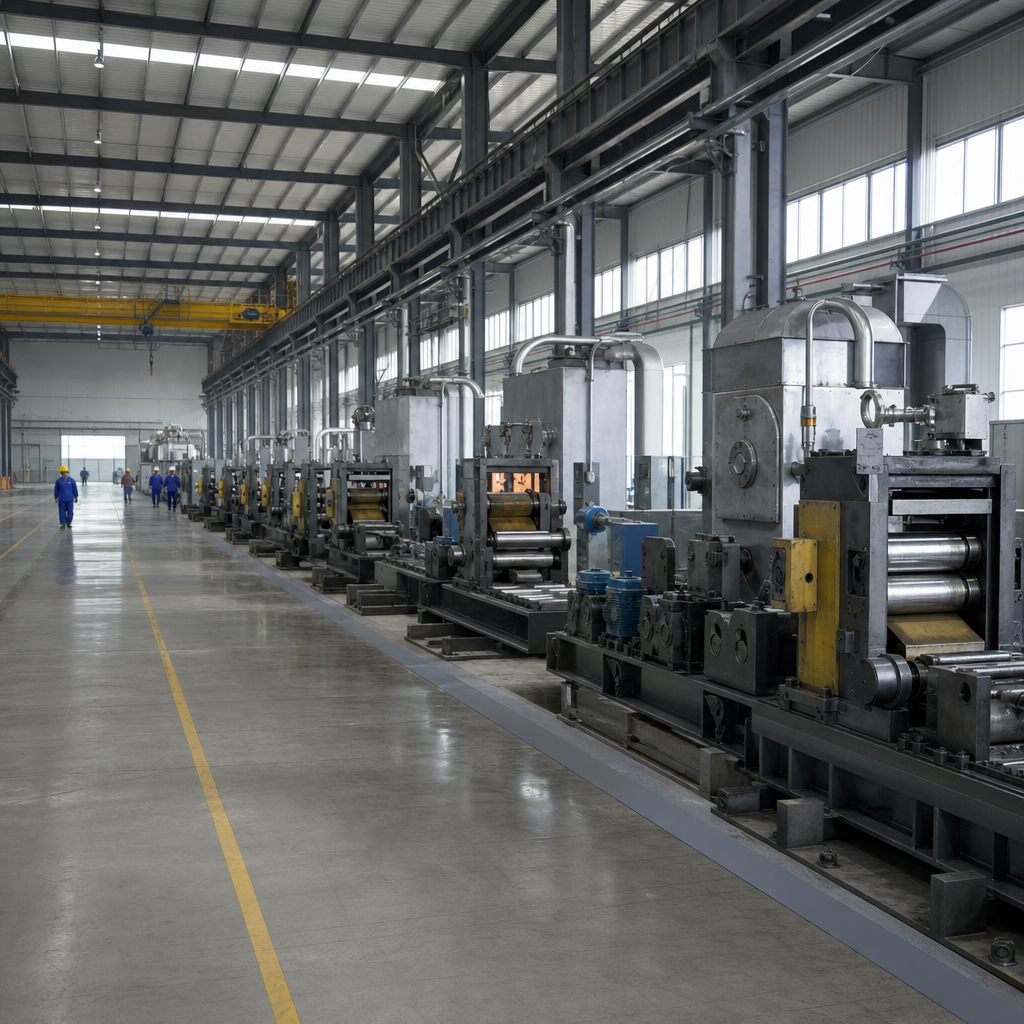
Zintegrowany łańcuch produkcji : Pełna produkcja wewnętrzna – od topienia próżniowego, toczenia na gorąco, odpuszczania drutu, precyzyjnego wyciągania na zimno po końcową kontrolę jakości.
-
Duża miesięczna produkcja : Solidna zdolność produkcyjna sięgająca 1200 ton/miesiąc , co gwarantuje terminową dostawę dla dużych zamówień OEM oraz umów na ciągłą produkcję.
-
Niestandardowe opcje dostawy i opakowania :
-
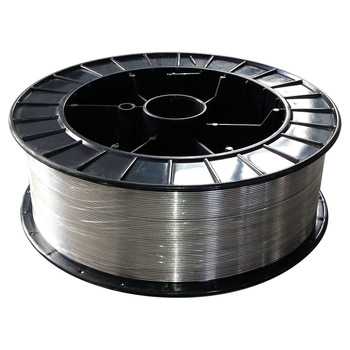
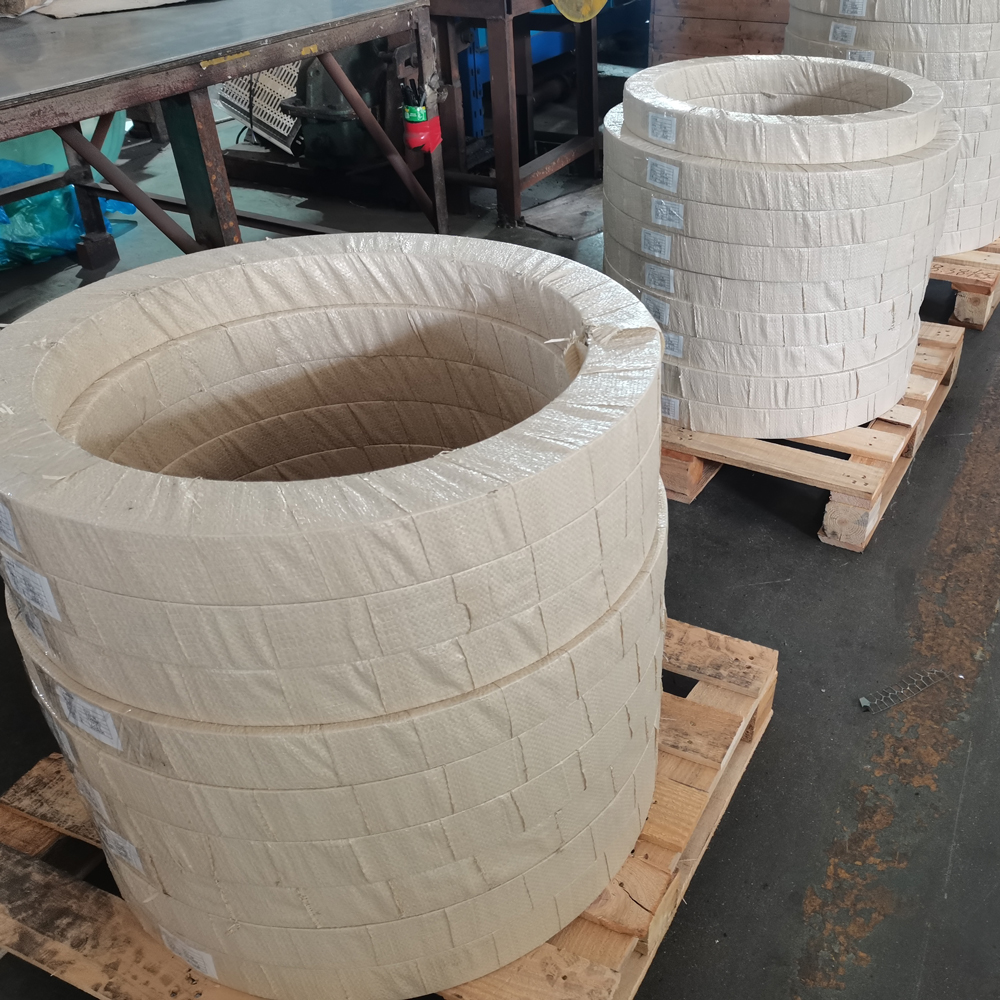
Cewki na szpulkach / nośnikach: dostępne w ciągłych długościach (od 25 kg do 500 kg na cewce) z wytrzymałymi stalowymi rdzeniami nośnymi, wodoodpornym owinięciem oraz niestandardowym paletowaniem dopasowanym do szybkobieżnych urządzeń do rozwijania.
-
Elastyczne wymiary: Dostosowane średnice pośrednie i określone zakresy wytrzymałości na rozciąganie dopasowane do wymagań dotyczących narzędzi do zimnego kucia.
-
-
Bezpośrednie wsparcie inżynieryjne pełna śladowalność metalurgiczna, certyfikaty badawcze hutnicze (MTC) zawierające rzeczywiste wartości składu chemicznego i właściwości mechanicznych oraz dedykowana konsultacja techniczna w celu optymalizacji trwałości narzędzi.
Najczęściej zadawane pytania
Pytanie 1: Dlaczego Incoloy 800HT jest preferowany zamiast standardowego Incoloy 800 w przypadku elementów złącznych przeznaczonych do pracy w wysokich temperaturach?
Aincoloy 800HT charakteryzuje się ściśle kontrolowanym, wyższym zakresem zawartości węgla (0,06–0,10 %), połączonego z obowiązkowym dodatkiem tytanu i glinu (Al+Ti = 0,85–1,20 %) oraz ulepszeniem w postaci wyższotemperaturowego odpuszczania w roztworze. Taka równowaga metalurgiczna zapewnia znacznie wyższą wytrzymałość na pełzanie i pękanie oraz większą stabilność strukturalną w temperaturach powyżej 600 °C (1112 °F) w porównaniu ze standardowymi stopami serii 800.
Pytanie 2: Czy drut w zwojach o średnicy 0,8–5,0 mm można przetwarzać bezpośrednio w szybkobieżnych maszynach do zimnego kucia?
A: Tak. Nasz precyzyjny proces ciągnienia obejmuje dostosowane pośrednie wyżarzanie świeże, zapewniające optymalny wskaźnik wydłużenia (≥30%) oraz zrównoważoną twardość. Pozwala to na intensywne zimne kucie wzdłużne, formowanie kołnierzy oraz toczenie gwintów bez wstępnego nagrzewania, wydłużając żywotność matryc i zapobiegając pękaniu głów śrub.
Pytanie 3: Jak zapewniacie stałe tolerancje średnicy na całej długości cewki drutu o masie przekraczającej 200 kg?
A: Wykorzystujemy dwuosiowe, rzeczywiste pomiary laserowe średnicy w trakcie wielopasowego zimnego ciągnienia. Dzięki temu utrzymujemy stałą zmienność średnicy w zakresie ±0,015 mm oraz tolerancje nieregularności okrągłości poniżej 0,01 mm, eliminując blokady podawania w automatycznych obrabiarkach CNC oraz urządzeniach do produkcji elementów złącznych z wieloma matrycami.
Pytanie 4: Jakie rodzaje wykończenia powierzchni są dostępne dla tego drutu do elementów złącznych?
A: Dostarczamy drut z czystym wykończeniem wyżarzanym świeże, wykończeniem wytrawionym lub z lekkimi, własnymi powłokami nośnymi (bezmiedziowe / bezfosforanowe wysokotemperaturowe smary do ciągnienia), zaprojektowanymi w celu zmniejszenia tarcia i zużycia narzędzi podczas zimnego kształtowania elementów złącznych.
Q5: Jaka jest typowa minimalna ilość zamówienia (MOQ) oraz format opakowania do wysyłki zagranicznej?
A: Minimalne ilości zamówienia są elastycznie konfigurowane w zależności od określonych średnic docelowych i serii produkcyjnych. Opcje opakowania obejmują precyzyjnie nawinięte szpulki, cewki o zmiennej masie na metalowych formach lub drewniane skrzynie owinięte wielowarstwowymi foliami zapobiegającymi wilgoci oraz zabezpieczone stalowymi paskami, aby zapewnić brak uszkodzeń podczas transportu.