EN
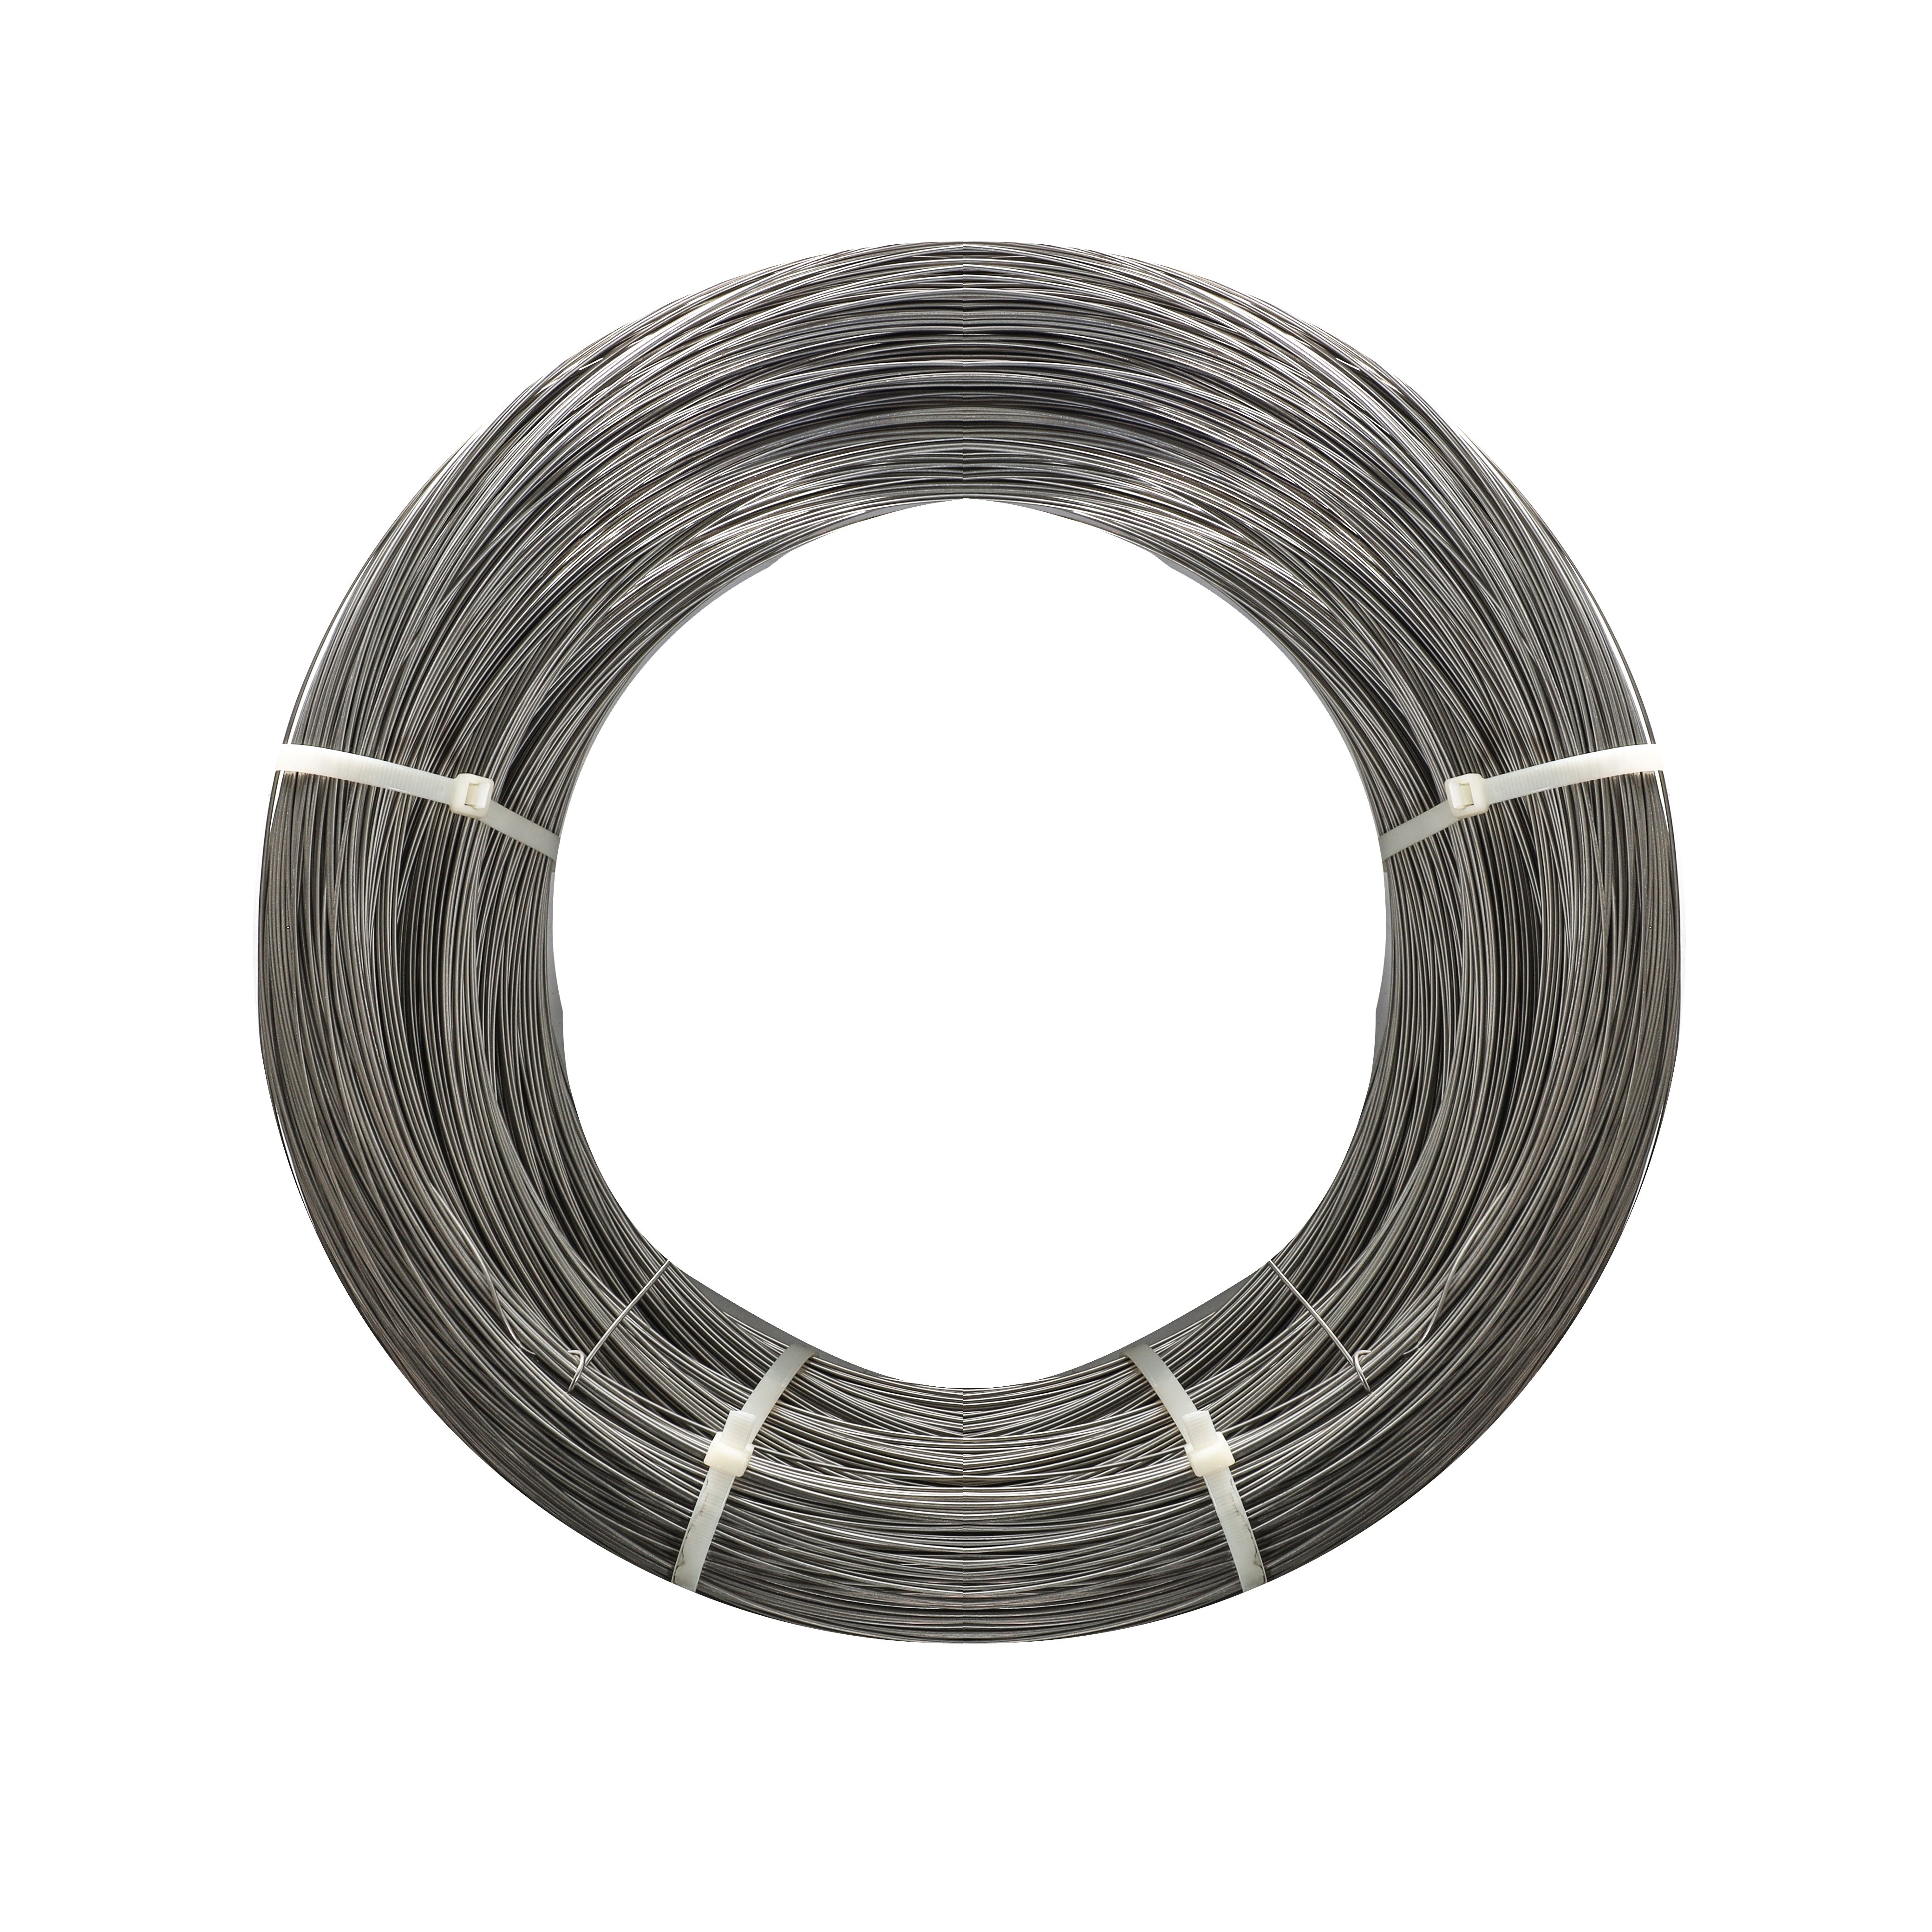
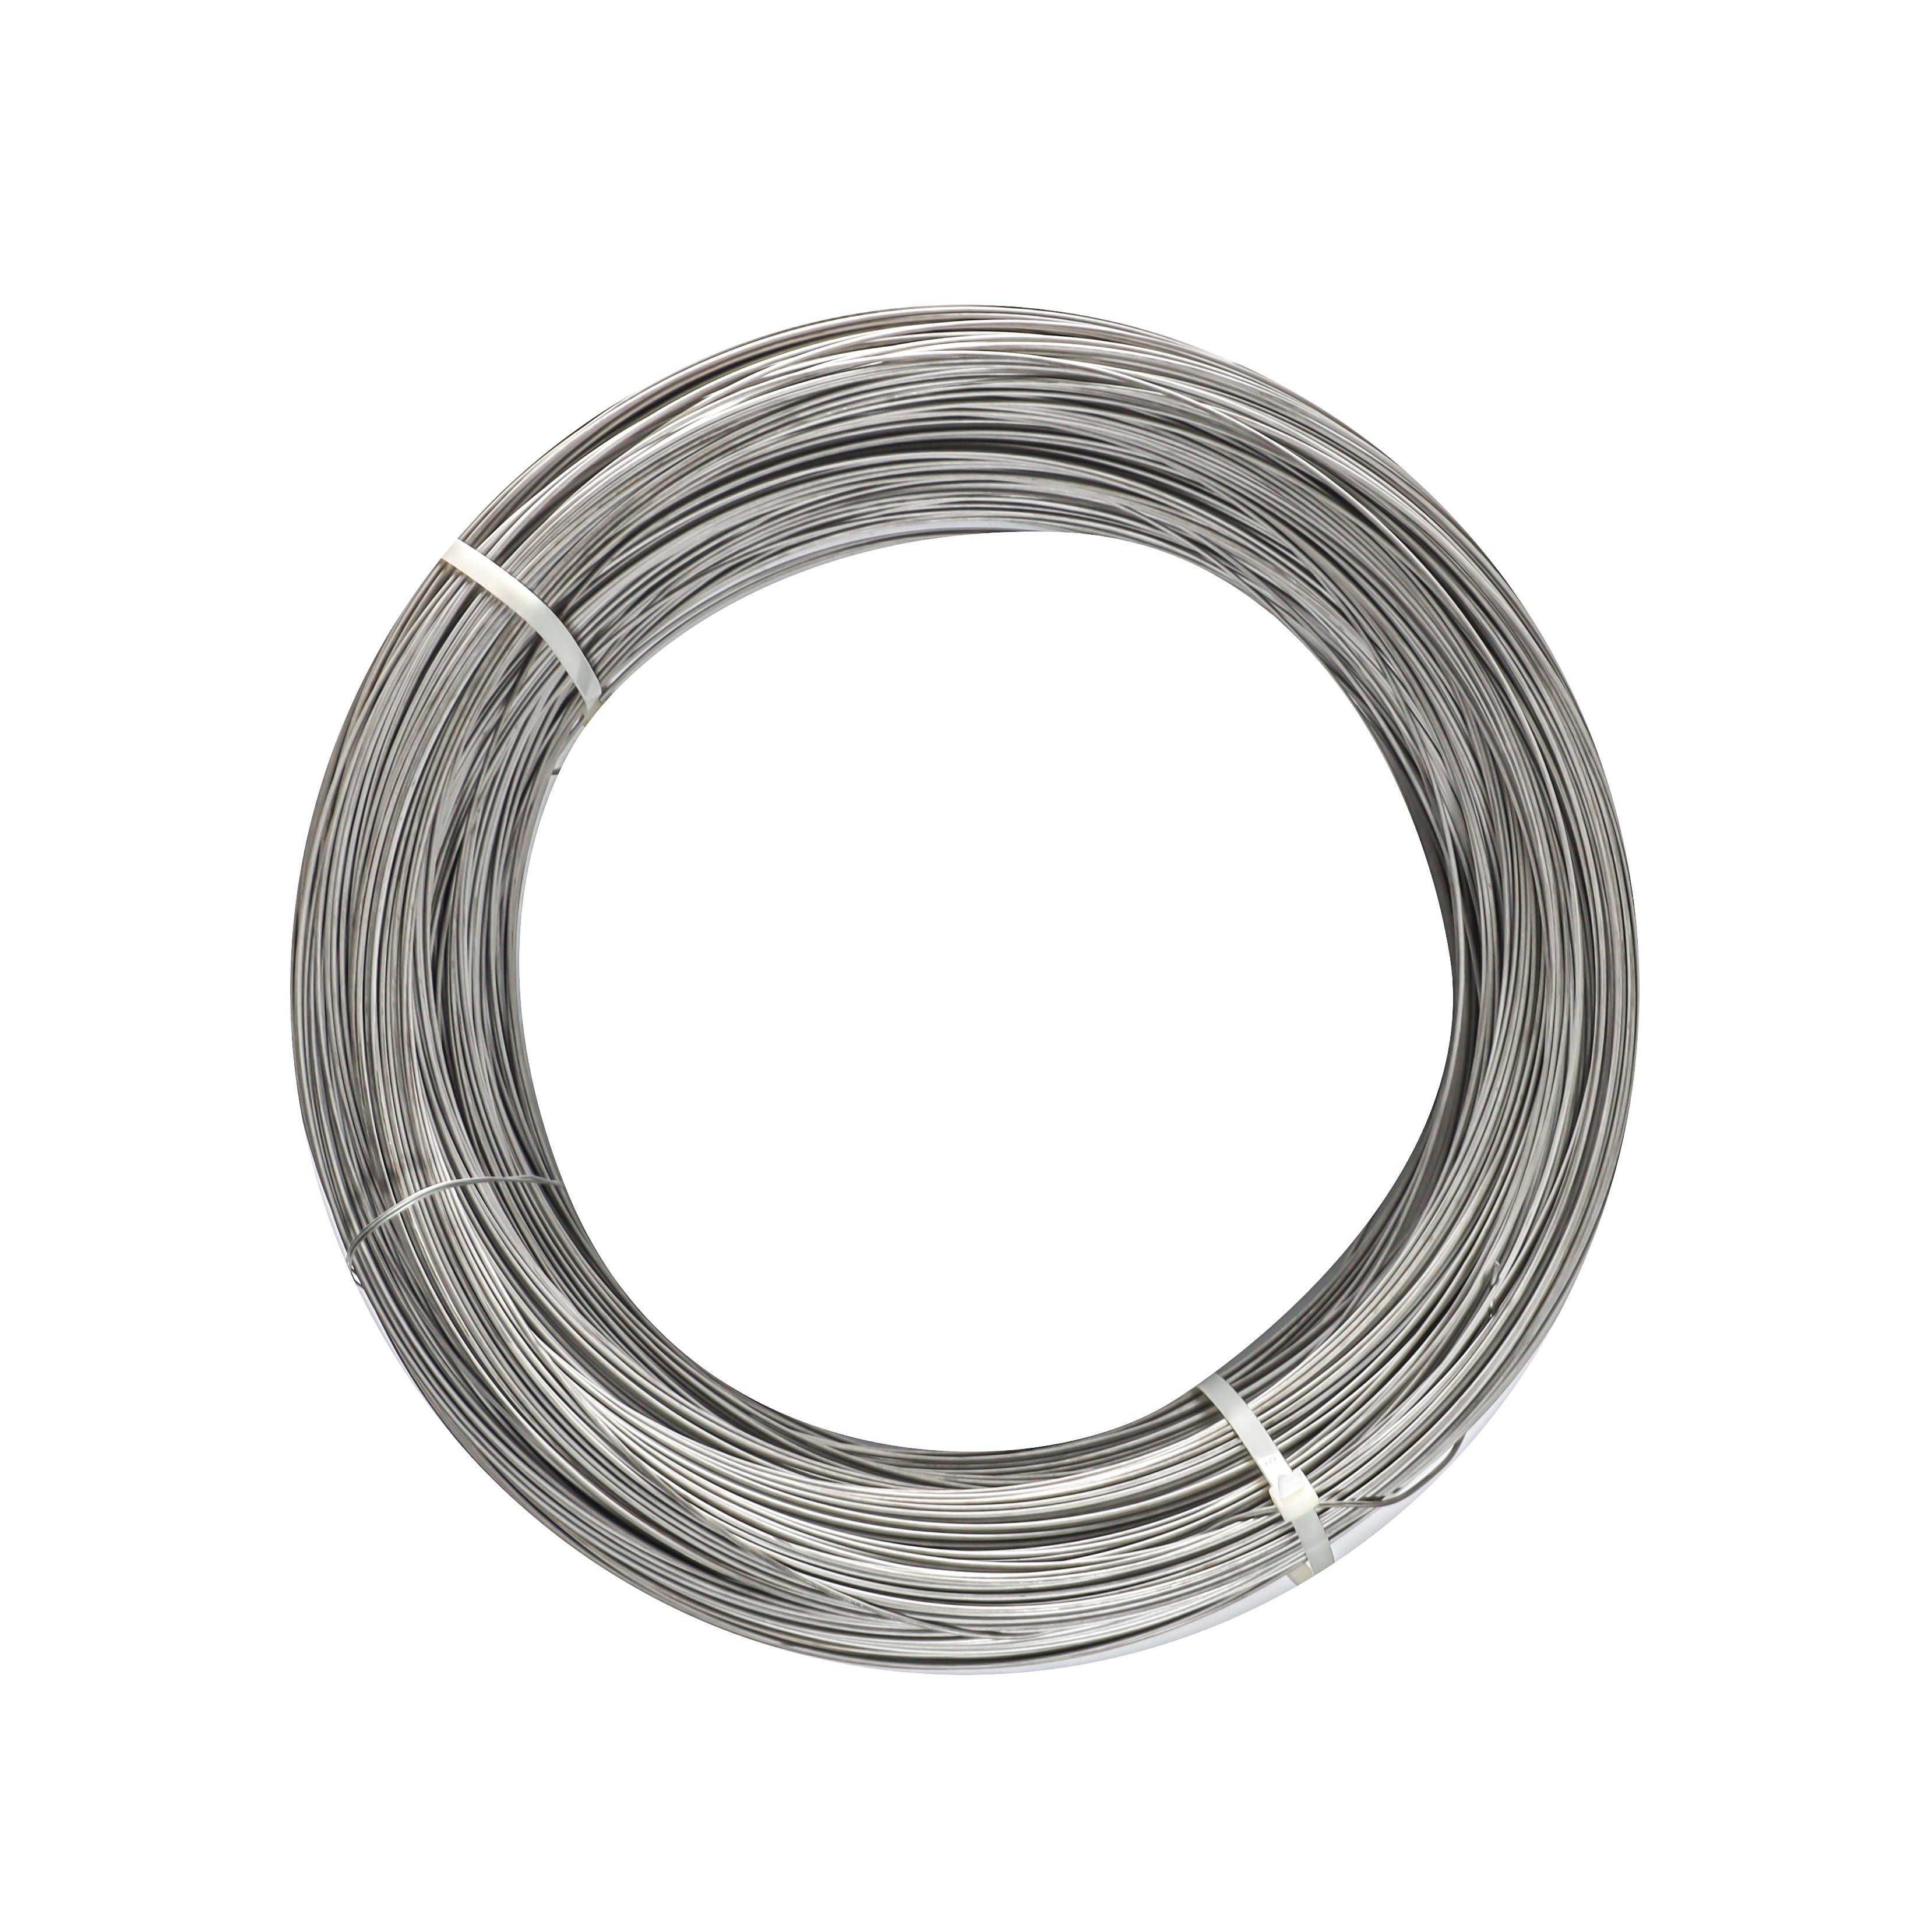
Fil de bobine à tirage à froid en Incoloy 800HT de précision, diamètre 0,8 à 5,0 mm, pour éléments de fixation à haute température
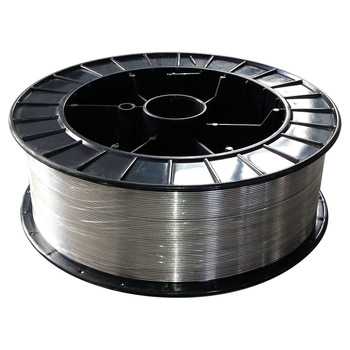
Conçu pour des environnements thermiques exigeants, notre fil de bobine à tirage à froid en Incoloy 800HT (UNS N08811), disponible en diamètres de 0,8 à 5,0 mm, offre une résistance exceptionnelle à haute température, une excellente résistance à l’oxydation et des performances supérieures en emboutissage à froid pour la fabrication industrielle d’éléments de fixation.
- Aperçu
- Propriétés
- Avantages
- Applications
- Pourquoi nous choisir
- FAQ
- Produits recommandés
Aperçu du produit
Alliage nickel-fer-chrome UNS N08811 pour fixations soumises à des contraintes élevées
L’Incoloy 800HT (UNS N08811) est une modification à composition contrôlée des alliages classiques fer-nickel-chrome, conçue avec une teneur en carbone strictement régulée et un équilibre précis entre titane et aluminium cumulés. Cette conception métallurgique garantit une matrice austénitique stable et grossière, offrant une résistance exceptionnelle à la rupture par fluage et une grande intégrité structurelle sous sollicitation thermique continue.
Lorsqu’il est transformé sous forme de fil bobiné à froid, le fil subit un recuit uniforme et un calibrage de précision afin d’assurer une structure de grains homogène, du cœur à la surface de la bobine. Cela élimine les risques de microfissuration durant les opérations automatisées rapides de forgeage à froid, de roulage de filetage et de préformage à chaud.
Fenêtre de composition chimique (%)
| Élément | Contenu (%) | Fonction métallurgique |
|---|---|---|
| Nickel (Ni) | 30,00 – 35,00 | Stabilise la structure austénitique ; résiste à la fissuration par corrosion sous contrainte |
| Chrome (Cr) | 19,00 – 23,00 | Forme une couche oxydée protectrice assurant une résistance élevée à l’oxydation et à la carburation à haute température |
| Fer (Fe) | Équilibre (≥ 39,50) | Équilibre de la matrice |
| Carbone (C) | 0,06 – 0,10 | Régule la résistance et la stabilité au fluage à haute température |
| Aluminium (Al) | 0,15 – 0,60 | Précipite des phases de renforcement avec du titane |
| Titane (Ti) | 0,15 – 0,60 | Stabilité structurelle à haute température |
| Al + Ti (combinés) | 0,85 – 1,20 | Seuil optimisé pour les performances en rupture par fluage à température élevée |
| Manganèse (Mn) | ≤ 1,50 | Amélioration de la désulfuration et de la malléabilité |
| Silicium (Si) | ≤ 1,00 | Adhérence de la couche superficielle d’oxyde et résistance au four |
| Cuivre (Cu) | ≤ 0,75 | Contrôle des éléments résiduels |
| Soufre (S) / Phosphore (P) | ≤ 0,015 chacun | Teneurs extrêmement faibles en impuretés résiduelles afin d'éviter la fragilité à chaud |
Principales caractéristiques techniques
Résistance à la rupture par fluage et stabilité thermique
1. Références relatives aux performances physiques et mécaniques
-
Masse volumique : 7,94 g/cm³
-
Plage de fusion : 1357 °C – 1385 °C (2475 °F – 2525 °F)
-
Résistance à la traction (état recuit / étiré) : 550 – 750 MPa
-
Limite d’élasticité (déformation de 0,2 %) : 220 – 450 MPa
-
Allongement à la rupture (A5) : ≥ 30 % – 42 %
-
Stabilité à haute température : capacité d’utilisation continue jusqu’à 1000 °C (1832 °F)
-
Seuil de rupture par fluage : endurance accrue à la rupture sous sollicitation prolongée à des températures supérieures à 600 °C
2. Tolérances dimensionnelles et étendue de la fourniture
-
Plage de diamètres : 0,80 mm à 5,00 mm (diamètres exacts sur mesure disponibles par incréments de 0,01 mm)
-
Tolérance de diamètre : tolérance de précision stricte comprise entre ±0,015 mm et ±0,025 mm
-
Ovalité (déformation hors rondeur) : ≤ 50 % de la tolérance totale de diamètre
-
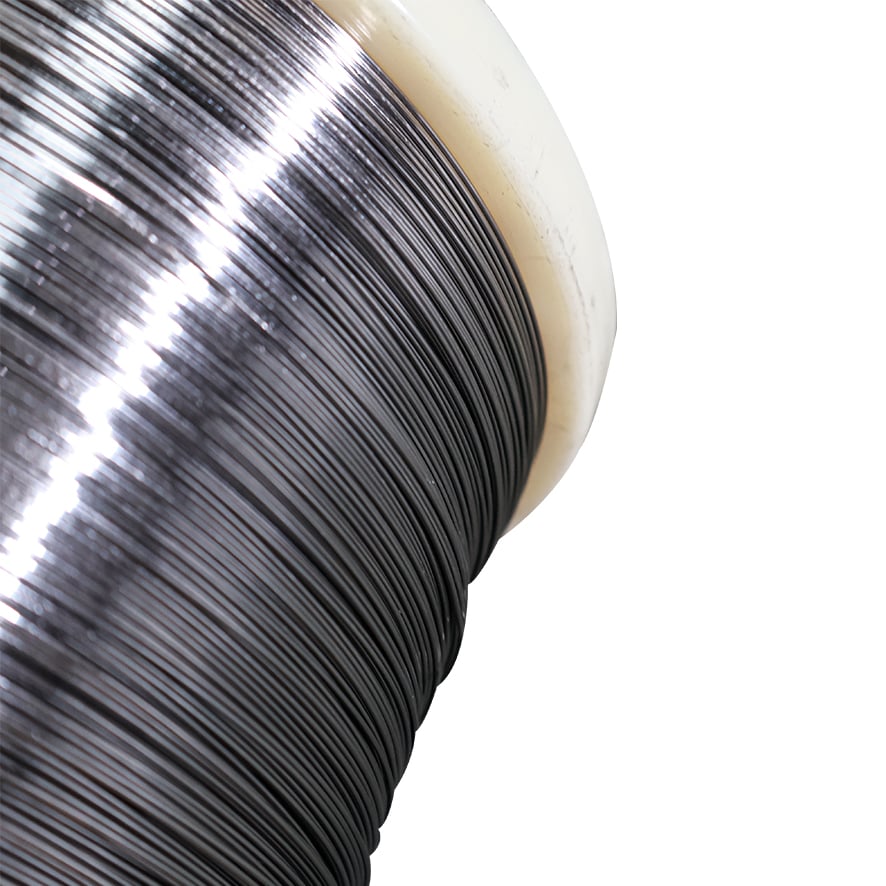
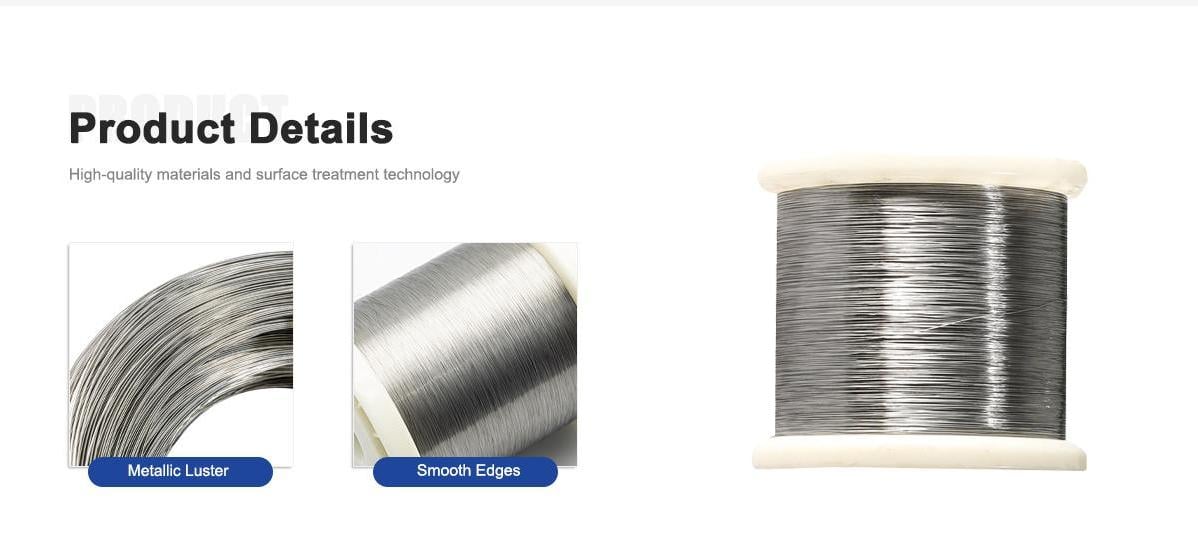
État de surface : recuit brillant (BA), décapé à l’acide ou légèrement lubrifié pour protéger les outils de forgeage à froid
Avantages de fabrication
Ductilité adaptée au forgeage à froid et au roulage de filet
-
Formabilité supérieure au forgeage à froid un recuit équilibré garantit une plasticité élevée, empêchant les fissures en tête, les éclatements par cisaillement ou les déformations de fût lors du forgeage à froid multi-poste.
-
Performance impeccable de roulage de filet une résistance à la traction transversale constante et des gradients minimaux d’écrouissage assurent des profils filetés nets et continus, sans replis superficiels ni microfissures.
-
Une structure de grain uniforme le traitement thermique à gros grains garantit des propriétés mécaniques isotropes sur toute la longueur de la bobine, ce qui maximise la durée de vie des outillages et réduit au minimum les arrêts de production.
-
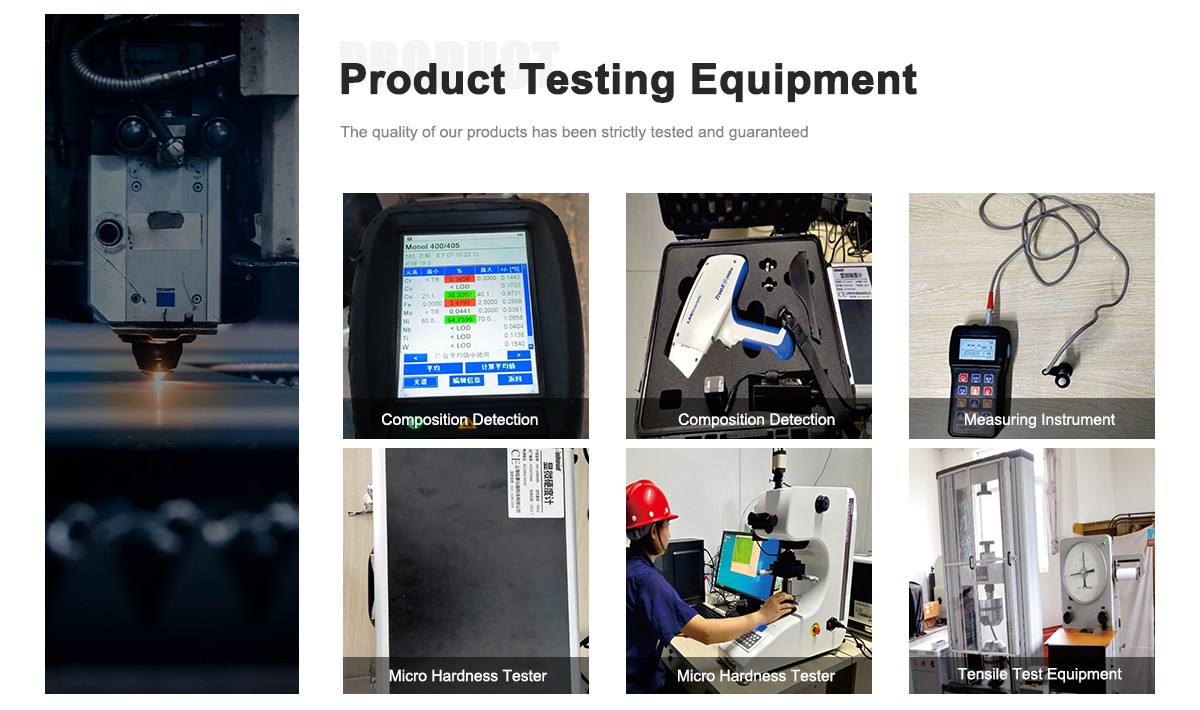
Intégrité stricte de la surface test de défauts de surface par courants de Foucault à 100 % et décapage de précision éliminant les lignes de soudure, les piqûres et les rayures.
Principales applications industrielles
Fabrication de fixations et traitement thermique à haute température
-
Fixations industrielles et quincaillerie goujons, boulons hexagonaux, écrous renforcés, vis à tête cylindrique à six pans creux, tiges filetées et clips de retenue conçus pour des environnements extrêmes.
-
Équipements pétrochimiques et de raffinage fixations pour tubes de craquage d’éthylène, fours de reformage, unités d’hydrotraitement et brides de tuyauteries thermiques.
-
Production d’énergie et chaudières fixations structurelles pour collecteurs de surchauffe, gaines d’isolation de turbines à vapeur et systèmes de récupération de chaleur résiduelle.
-
Fours de traitement thermique : Paniers, dispositifs de fixation, broches d’éléments chauffants et boulons suspendus à l’intérieur des fours de recuit continu et de cémentation.
Pourquoi choisir DLX
Approvisionnement fiable directement depuis l’usine et conditionnement sur mesure des bobines
-
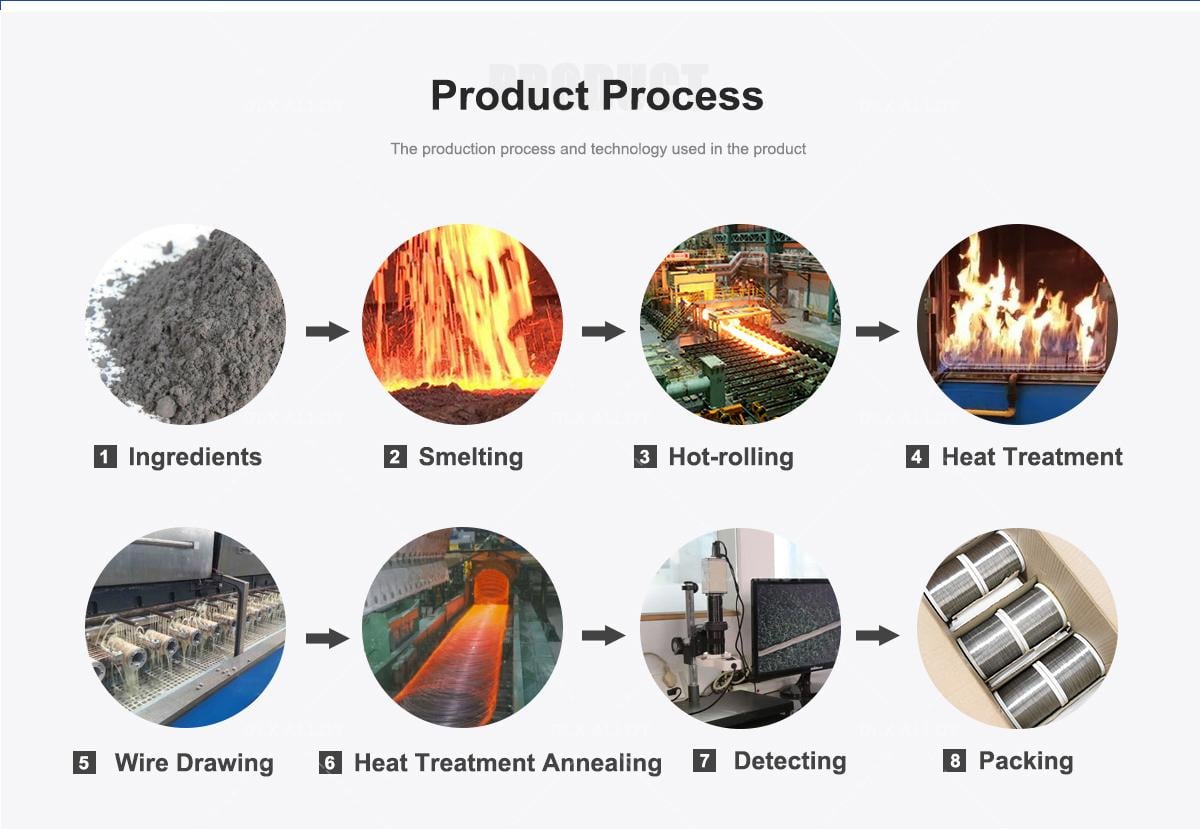
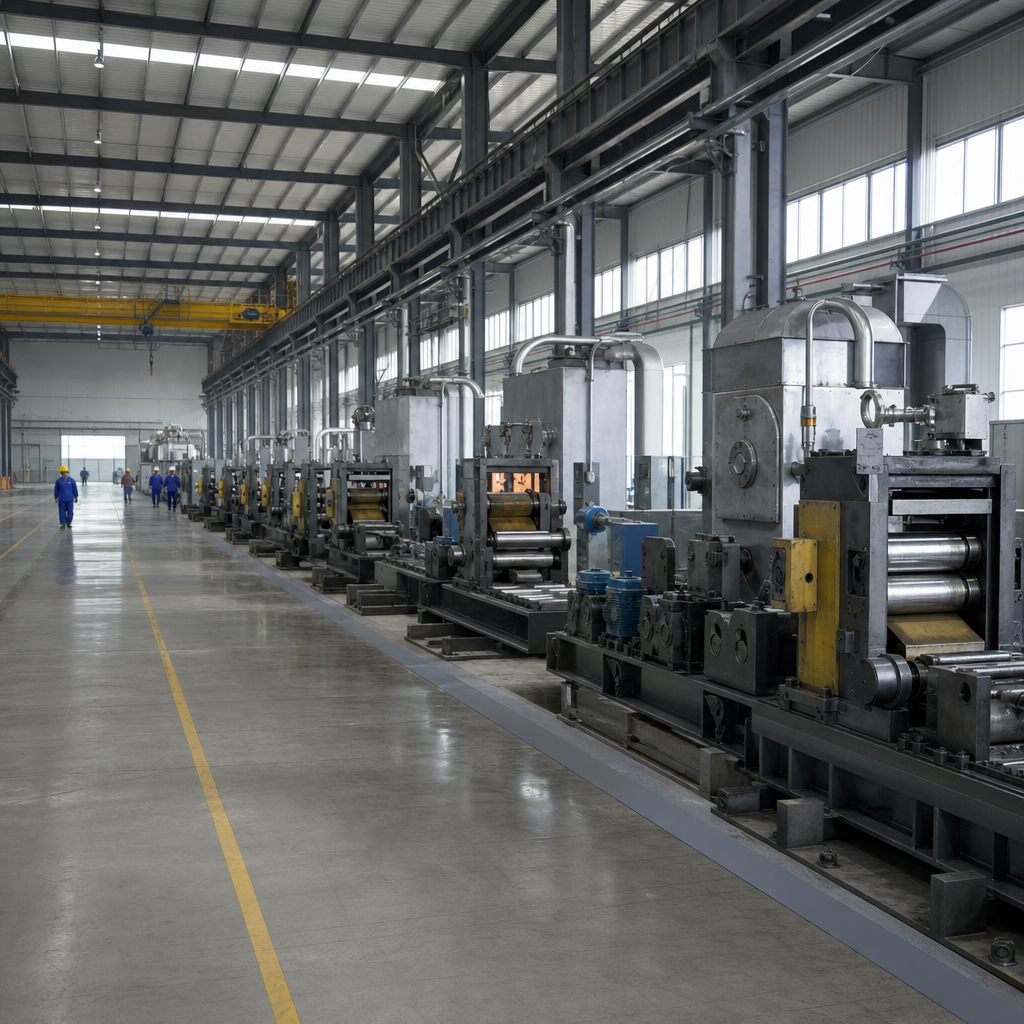
Chaîne de production intégrée : Fabrication entièrement intégrée en interne, depuis la fusion sous vide, le laminage à chaud, le recuit des fils, le tréfilage à froid de précision jusqu’à l’inspection finale.
-
Production mensuelle importante : Capacité de production robuste atteignant 1 200 tonnes/mois , garantissant des livraisons ponctuelles pour les contrats OEM en grandes quantités et pour la fabrication continue.
-
Options personnalisées d’approvisionnement et de conditionnement :
-
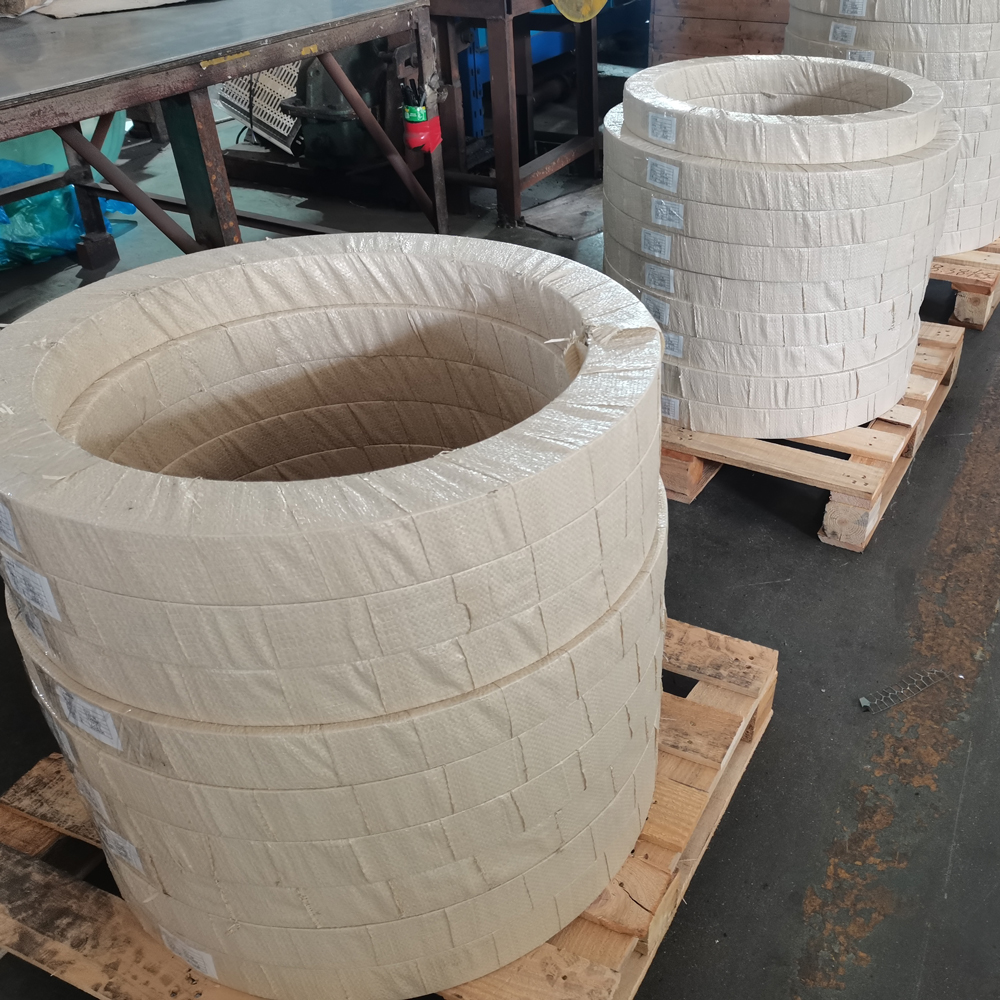
Bobines sur support / sur bobine : disponibles en longueurs continues (bobines de 25 kg à 500 kg) avec supports en acier renforcé, emballage étanche à l’eau et palettisation sur mesure adaptée aux débobineuses à haute vitesse.
-
Dimensions flexibles : diamètres intermédiaires et plages de résistance à la traction spécifiques ajustés précisément aux exigences de vos outillages de forgeage à froid.
-
-
Assistance technique directe : Traçabilité métallurgique complète, certificats de contrôle d’usine (MTC) avec les valeurs réelles de composition chimique et de propriétés mécaniques, ainsi qu’une consultation technique dédiée pour l’optimisation de la durée de vie des outils.
Questions fréquemment posées
Q1 : Pourquoi Incoloy 800HT est-il préférable à l’Incoloy 800 standard pour les éléments de fixation à haute température ?
A: Incoloy 800HT présente une teneur en carbone strictement contrôlée et plus élevée (0,06 %–0,10 %), associée à un ajout obligatoire de titane et d’aluminium (Al + Ti = 0,85 %–1,20 %) et à un recuit de solution à haute température. Cet équilibre métallurgique confère une résistance à la rupture par fluage et une stabilité structurelle nettement supérieures à celles des alliages standard de la série 800, à des températures supérieures à 600 °C (1112 °F).
Q2 : Ce fil en bobine de 0,8 mm à 5,0 mm peut-il être mis en œuvre directement sur des machines à fonderie à froid à grande vitesse ?
A: Oui. Notre procédé de tréfilage de précision inclut un recuit brillant intermédiaire sur mesure, qui assure un taux d’allongement optimal (≥ 30 %) et une dureté équilibrée. Cela permet des opérations de formage à froid sévères — telles que le formage par emboutissage, le formage de collerette et le roulage de filet — sans préchauffage, ce qui prolonge la durée de vie des matrices et évite les fissures en tête.
Q3 : Comment garantissez-vous des tolérances de diamètre constantes sur toute une bobine de fil de plus de 200 kg ?
A: Nous utilisons un contrôle laser en temps réel à deux axes tout au long du procédé de tréfilage à froid multipasse. Ce système maintient une variation constante du diamètre dans une fourchette de ± 0,015 mm et des tolérances de non-rondeur inférieures à 0,01 mm, éliminant ainsi les bourrages d’alimentation sur les équipements automatisés CNC et les machines de formage d’éléments de fixation à multi-matrices.
Q4 : Quelles finitions de surface sont disponibles pour ce fil destiné aux éléments de fixation ?
A: Nous proposons ce fil avec une finition recuite brillante propre, une finition décapée ou avec des revêtements porteurs légers exclusifs (lubrifiants pour tréfilage à haute température, sans cuivre ni phosphate), conçus pour réduire le frottement et l’usure des outillages lors du formage à froid des éléments de fixation.
Q5 : Quelle est la quantité minimale de commande (QMC) typique et le format d’emballage pour les expéditions à l’étranger ?
Ales quantités minimales de commande sont configurées de façon flexible en fonction des spécifications du diamètre cible et des séries de production. Les options d’emballage comprennent des bobines enroulées avec précision, des coils à poids approximatif sur mandrins métalliques ou des caisses en bois enveloppées dans des films barrières multicouches anti-humidité et cerclées d’acier afin d’assurer zéro dommage pendant le transport.