EN
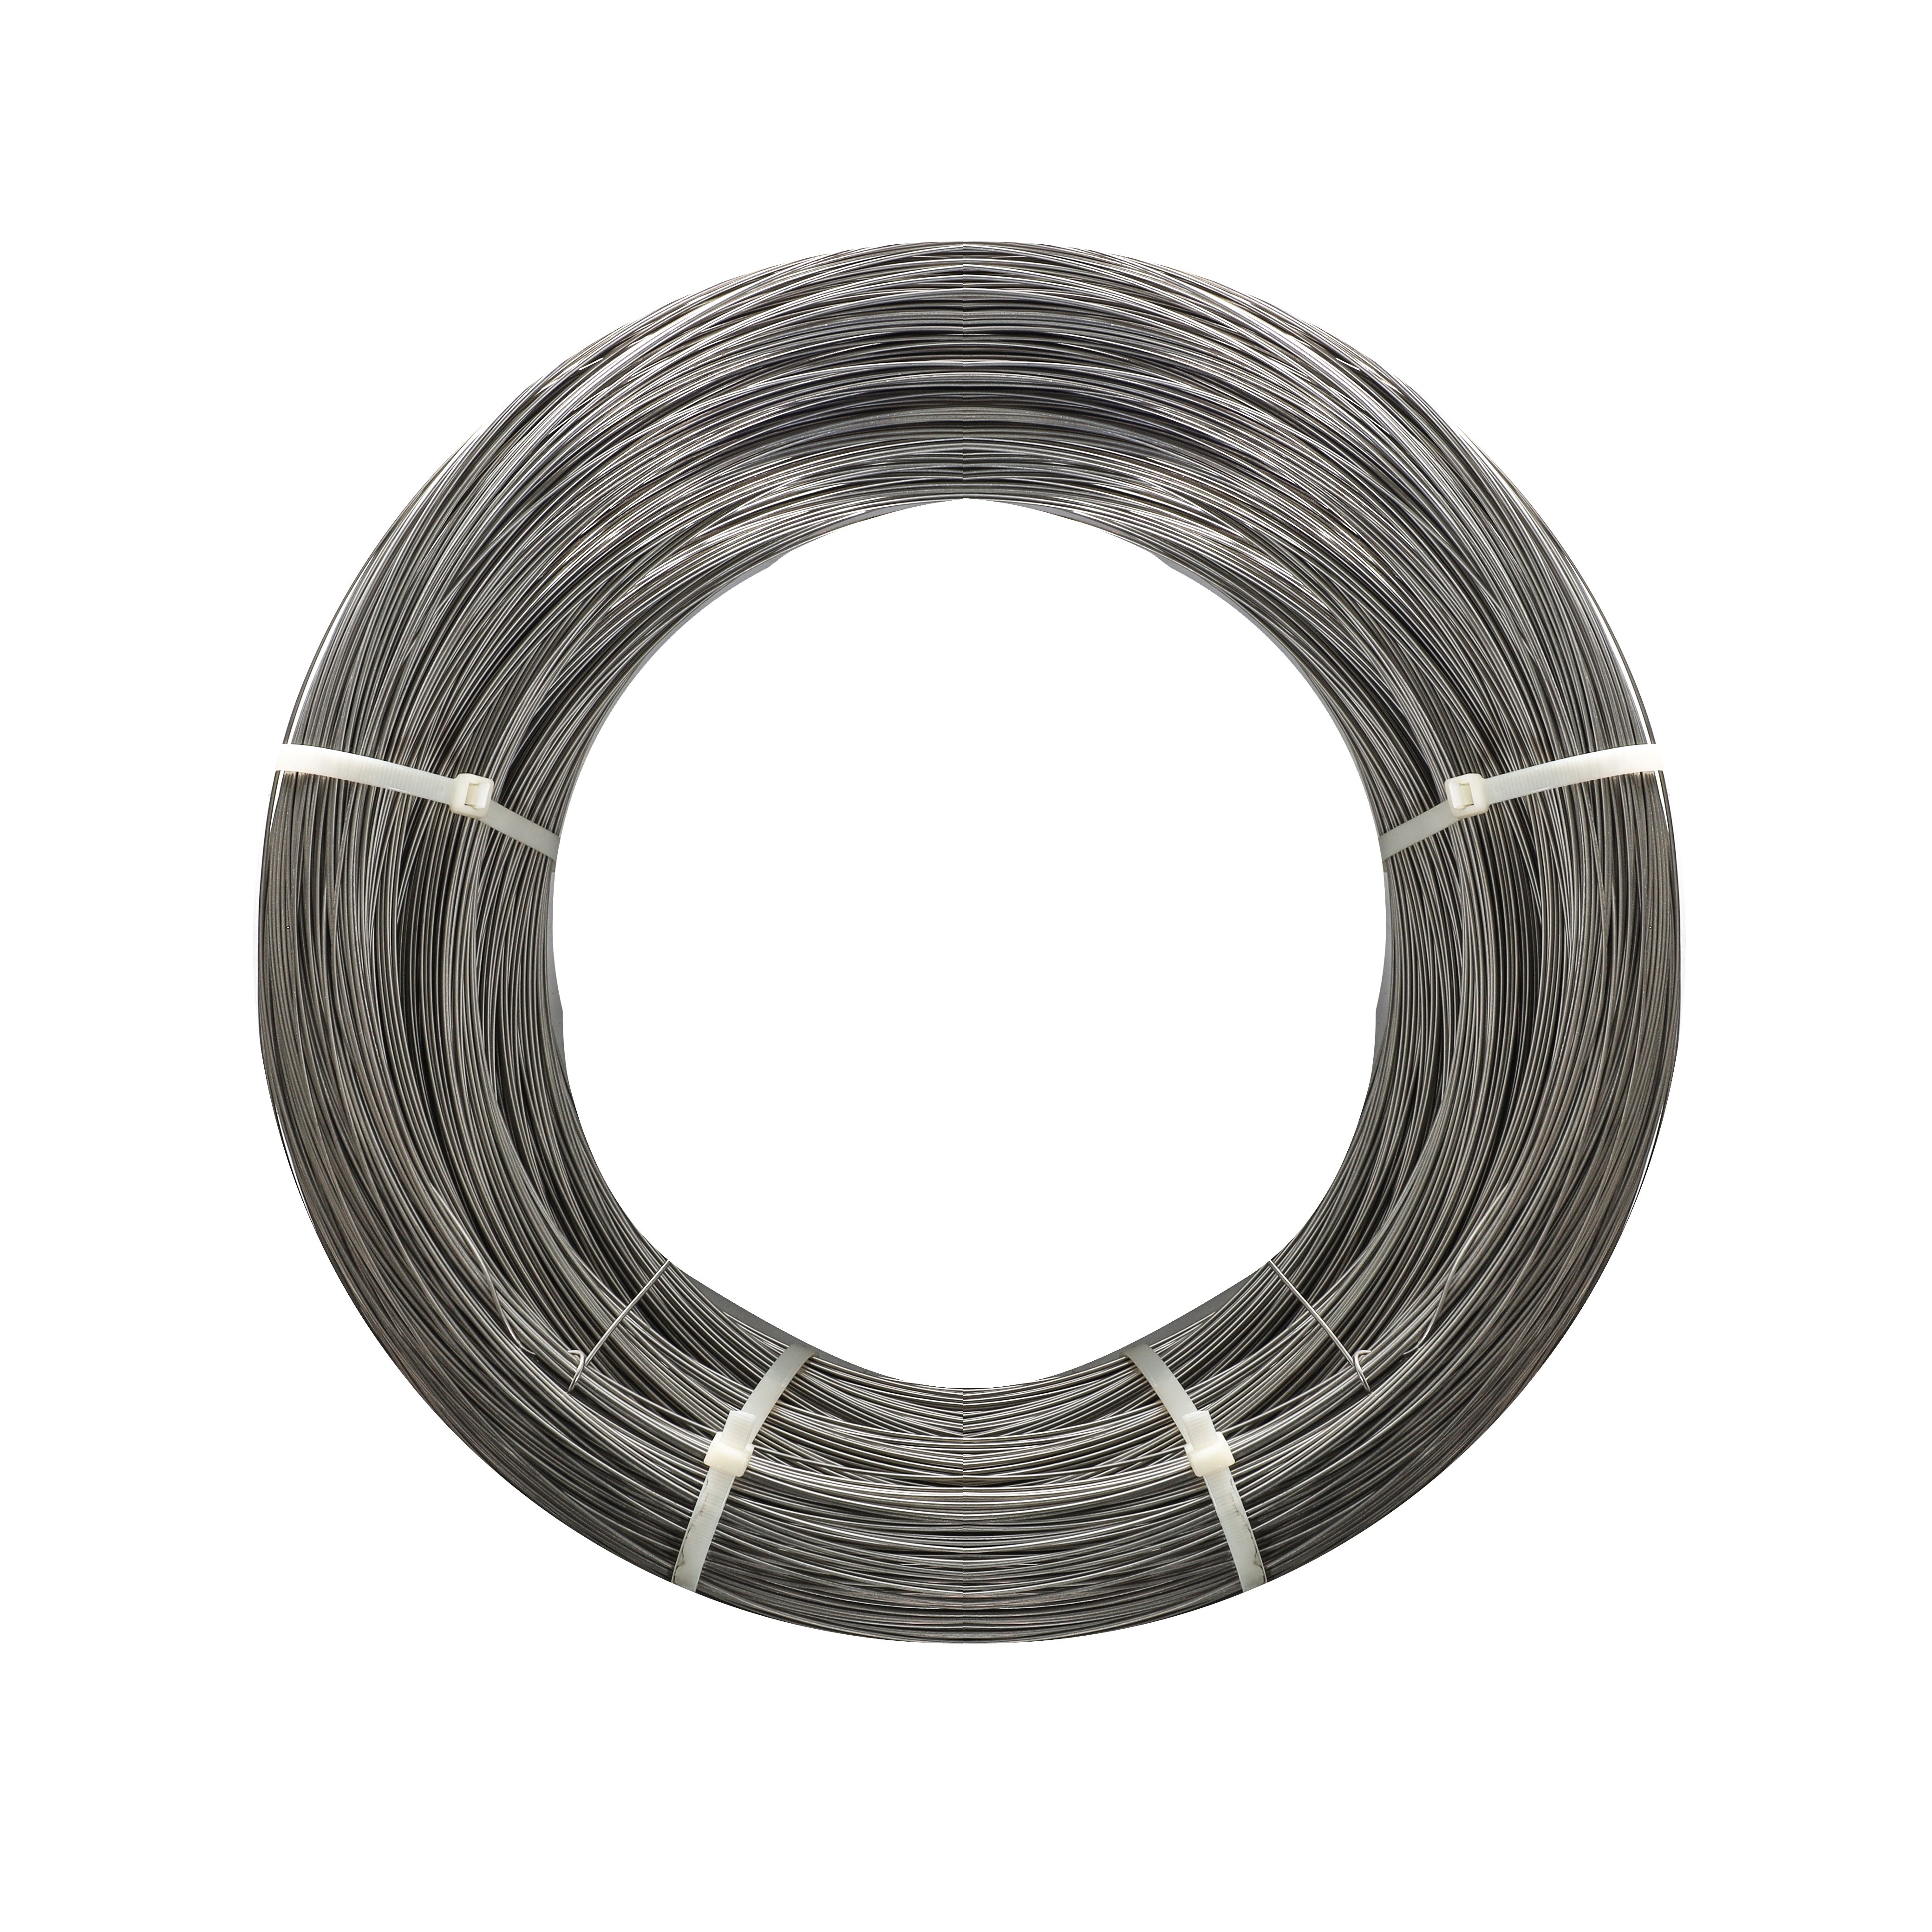
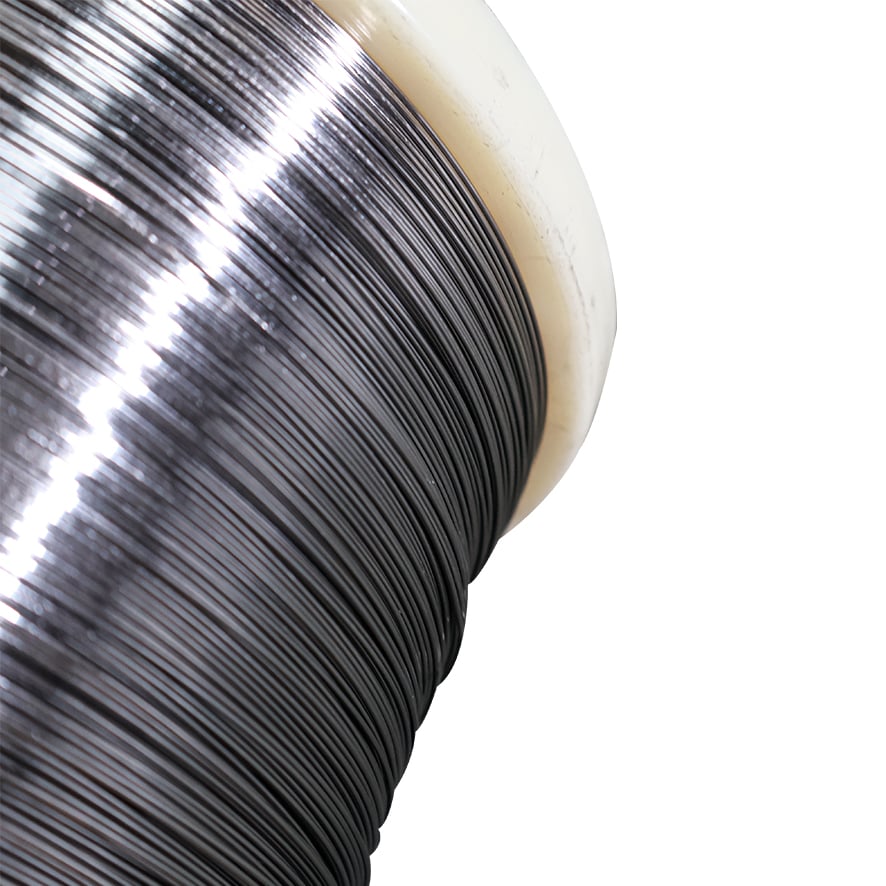
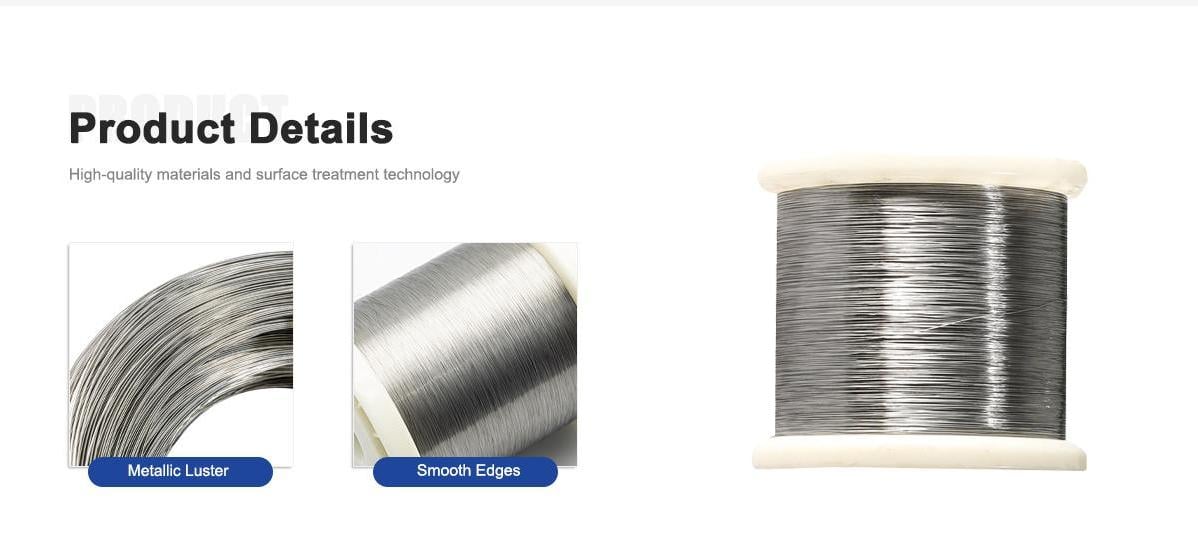
سیم پیچی سردکشیده شده دقیق اینکولوی ۸۰۰HT با قطر ۰٫۸ تا ۵٫۰ میلیمتر برای سرپیچهای کاربرد دماهای بالا
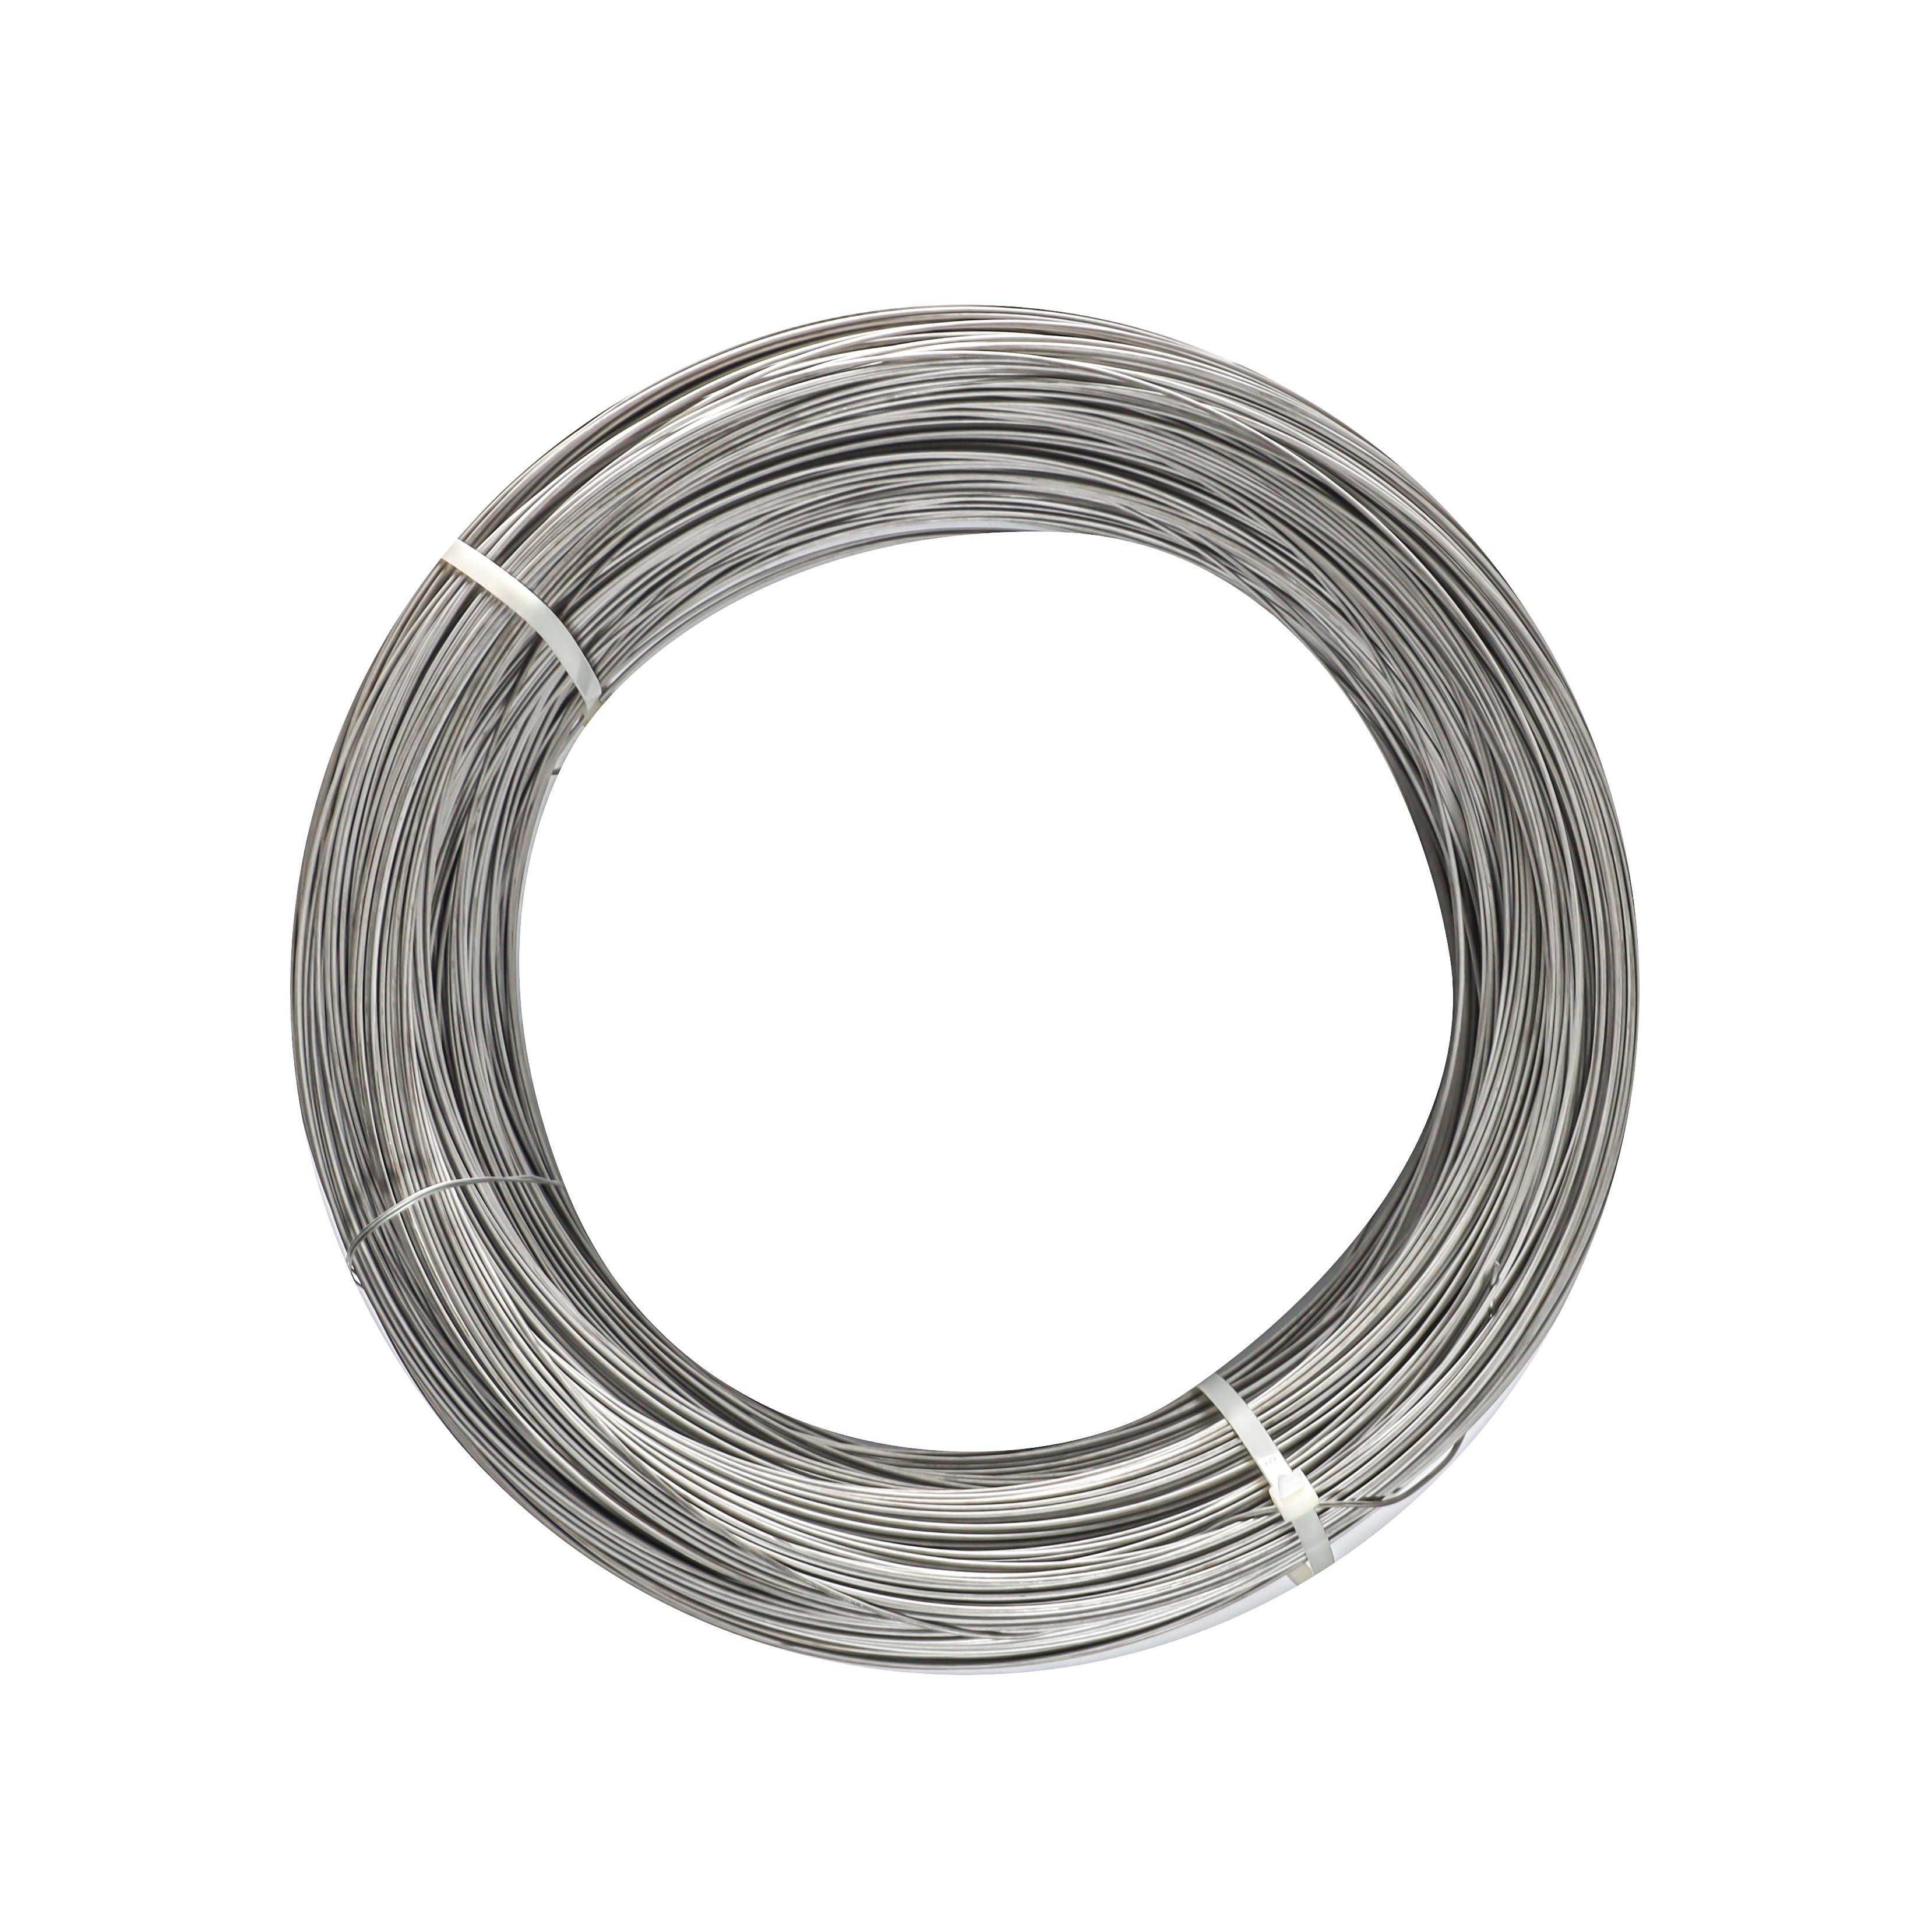
این سیم پیچی سردکشیده شده اینکولوی ۸۰۰HT (استاندارد UNS N08811) با قطرهای ۰٫۸ تا ۵٫۰ میلیمتر بهطور تخصصی برای محیطهای حرارتی پ demanding طراحی شده است و استحکام برجستهای در دماهای بالا، مقاومت عالی در برابر اکسیداسیون و عملکرد برجسته در سرپیچزنی سرد را برای ساخت صنعتی سرپیچها فراهم میکند.
- مرور کلی
- خواص
- مزایا
- کاربردها
- دلایل انتخاب ما
- پرسشهای متداول
- محصولات پیشنهادی
خلاصه ی محصول
آلیاژ نیکل-آهن-کروم با استاندارد یواناس ان۰۸۸۱۱ برای پیچها و بولتهای تحت تنش بالا
اینکولوی ۸۰۰ اچتی (یواناس ان۰۸۸۱۱) اصلاحشدهای از آلیاژهای استاندارد آهن-نیکل-کروم با ترکیب شیمیایی کنترلشده است که محتوای کربن آن بهدقت تنظیم شده و تعادل تیتانیوم-بهعلاوه-آلومینیوم آن با دقت مشخص شده است. این طراحی متالورژیکی، یک ماتریس آستنیتی درشتدانه و پایدار را تضمین میکند که استحکام عالی در برابر خزش-شکست و یکپارچگی سازهای بالا را تحت بارگذاری حرارتی مداوم فراهم میسازد.
هنگامی که بهصورت سیم پیچشده سردکشیده تولید میشود، این سیم تحت عملیات تف جهانی یکنواخت و تنظیم دقیق ابعاد قرار میگیرد تا ساختار دانهای همگنی از مرکز پیچ تا سطح آن حاصل شود. این امر خطر ایجاد ترکهای ریز را در طول عملیات سریع خودکار سرکوب سرد، غلتاندن رزوه و شکلدهی گرم را از بین میبرد.
محدوده ترکیب شیمیایی (درصد)
| عنصر | محتوا (%) | عملکرد متالورژیکی |
|---|---|---|
| نیکل (Ni) | ۳۰٫۰۰ تا ۳۵٫۰۰ | پایدارسازی ساختار آستنیتی؛ مقاومت در برابر ترکخوردگی ناشی از تنش-خوردگی |
| کروم (Cr) | ۱۹٫۰۰ تا ۲۳٫۰۰ | تشکیل لایه اکسیدی محافظ برای مقاومت در برابر اکسیداسیون و کربوراسیون در دمای بالا |
| آهن (Fe) | بقیه (≥ ۳۹٫۵۰) | پایه ماتریس |
| کربن (C) | ۰٫۰۶ تا ۰٫۱۰ | کنترل استحکام خزشی و پایداری در دماهای بالا |
| آلومینیوم (Al) | ۰٫۱۵ تا ۰٫۶۰ | تشکیل فازهای تقویتکننده از طریق تیتانیوم |
| تیتانیوم (Ti) | ۰٫۱۵ تا ۰٫۶۰ | پایداری ساختاری در دمای بالا |
| آلومینیوم + تیتانیوم (ترکیبی) | ۰٫۸۵ تا ۱٫۲۰ | آستانهٔ بهینهشده برای عملکرد شکست خزشی در دماهای بالا |
| منگنز (Mn) | ≤ ۱٫۵۰ | بهبود جذب اکسیژن و قابلیت پردازش |
| سیلیکون (Si) | ≤ 1.00 | چسبندگی لایهٔ سطحی و مقاومت در برابر کوره |
| مس (Cu) | ≤ 0.75 | کنترل ناخالصیهای باقیمانده |
| گوگرد (S) / فسفر (P) | هر کدام حداکثر ۰٫۰۱۵ | نابودی بسیار کم ناخالصیهای ردیابیشدنی برای جلوگیری از شکنندگی در دمای بالا |
ویژگیهای فنی کلیدی
استحکام پارگی خزشی و پایداری حرارتی
۱. مرجع عملکرد فیزیکی و مکانیکی
-
چگالی: ۷٫۹۴ گرم بر سانتیمتر مکعب
-
محدوده ذوب: ۱۳۵۷ تا ۱۳۸۵ درجه سلسیوس (۲۴۷۵ تا ۲۵۲۵ درجه فارنهایت)
-
استحکام کششی (در حالت آنیلشده یا کشیدهشده): ۵۵۰ تا ۷۵۰ مگاپاسکال
-
استحکام تسلیم (با جابهجایی ۰٫۲ درصدی): ۲۲۰ تا ۴۵۰ مگاپاسکال
-
کشیدگی در نقطه پارگی (A5): حداقل ۳۰ تا ۴۲ درصد
-
پایداری در دمای بالا: قابلیت استفاده مداوم تا ۱۰۰۰ درجه سلسیوس (۱۸۳۲ درجه فارنهایت)
-
آستانه پارگی خزشی: افزایش طول عمر پارگی در دماهای پایدار بالاتر از ۶۰۰ درجه سلسیوس
۲. تلرانسهای ابعادی و محدودهٔ تأمین
-
محدودهٔ قطر: ۰٫۸۰ میلیمتر تا ۵٫۰۰ میلیمتر (قطرهای دقیق سفارشی در گامهای ۰٫۰۱ میلیمتری موجود است)
-
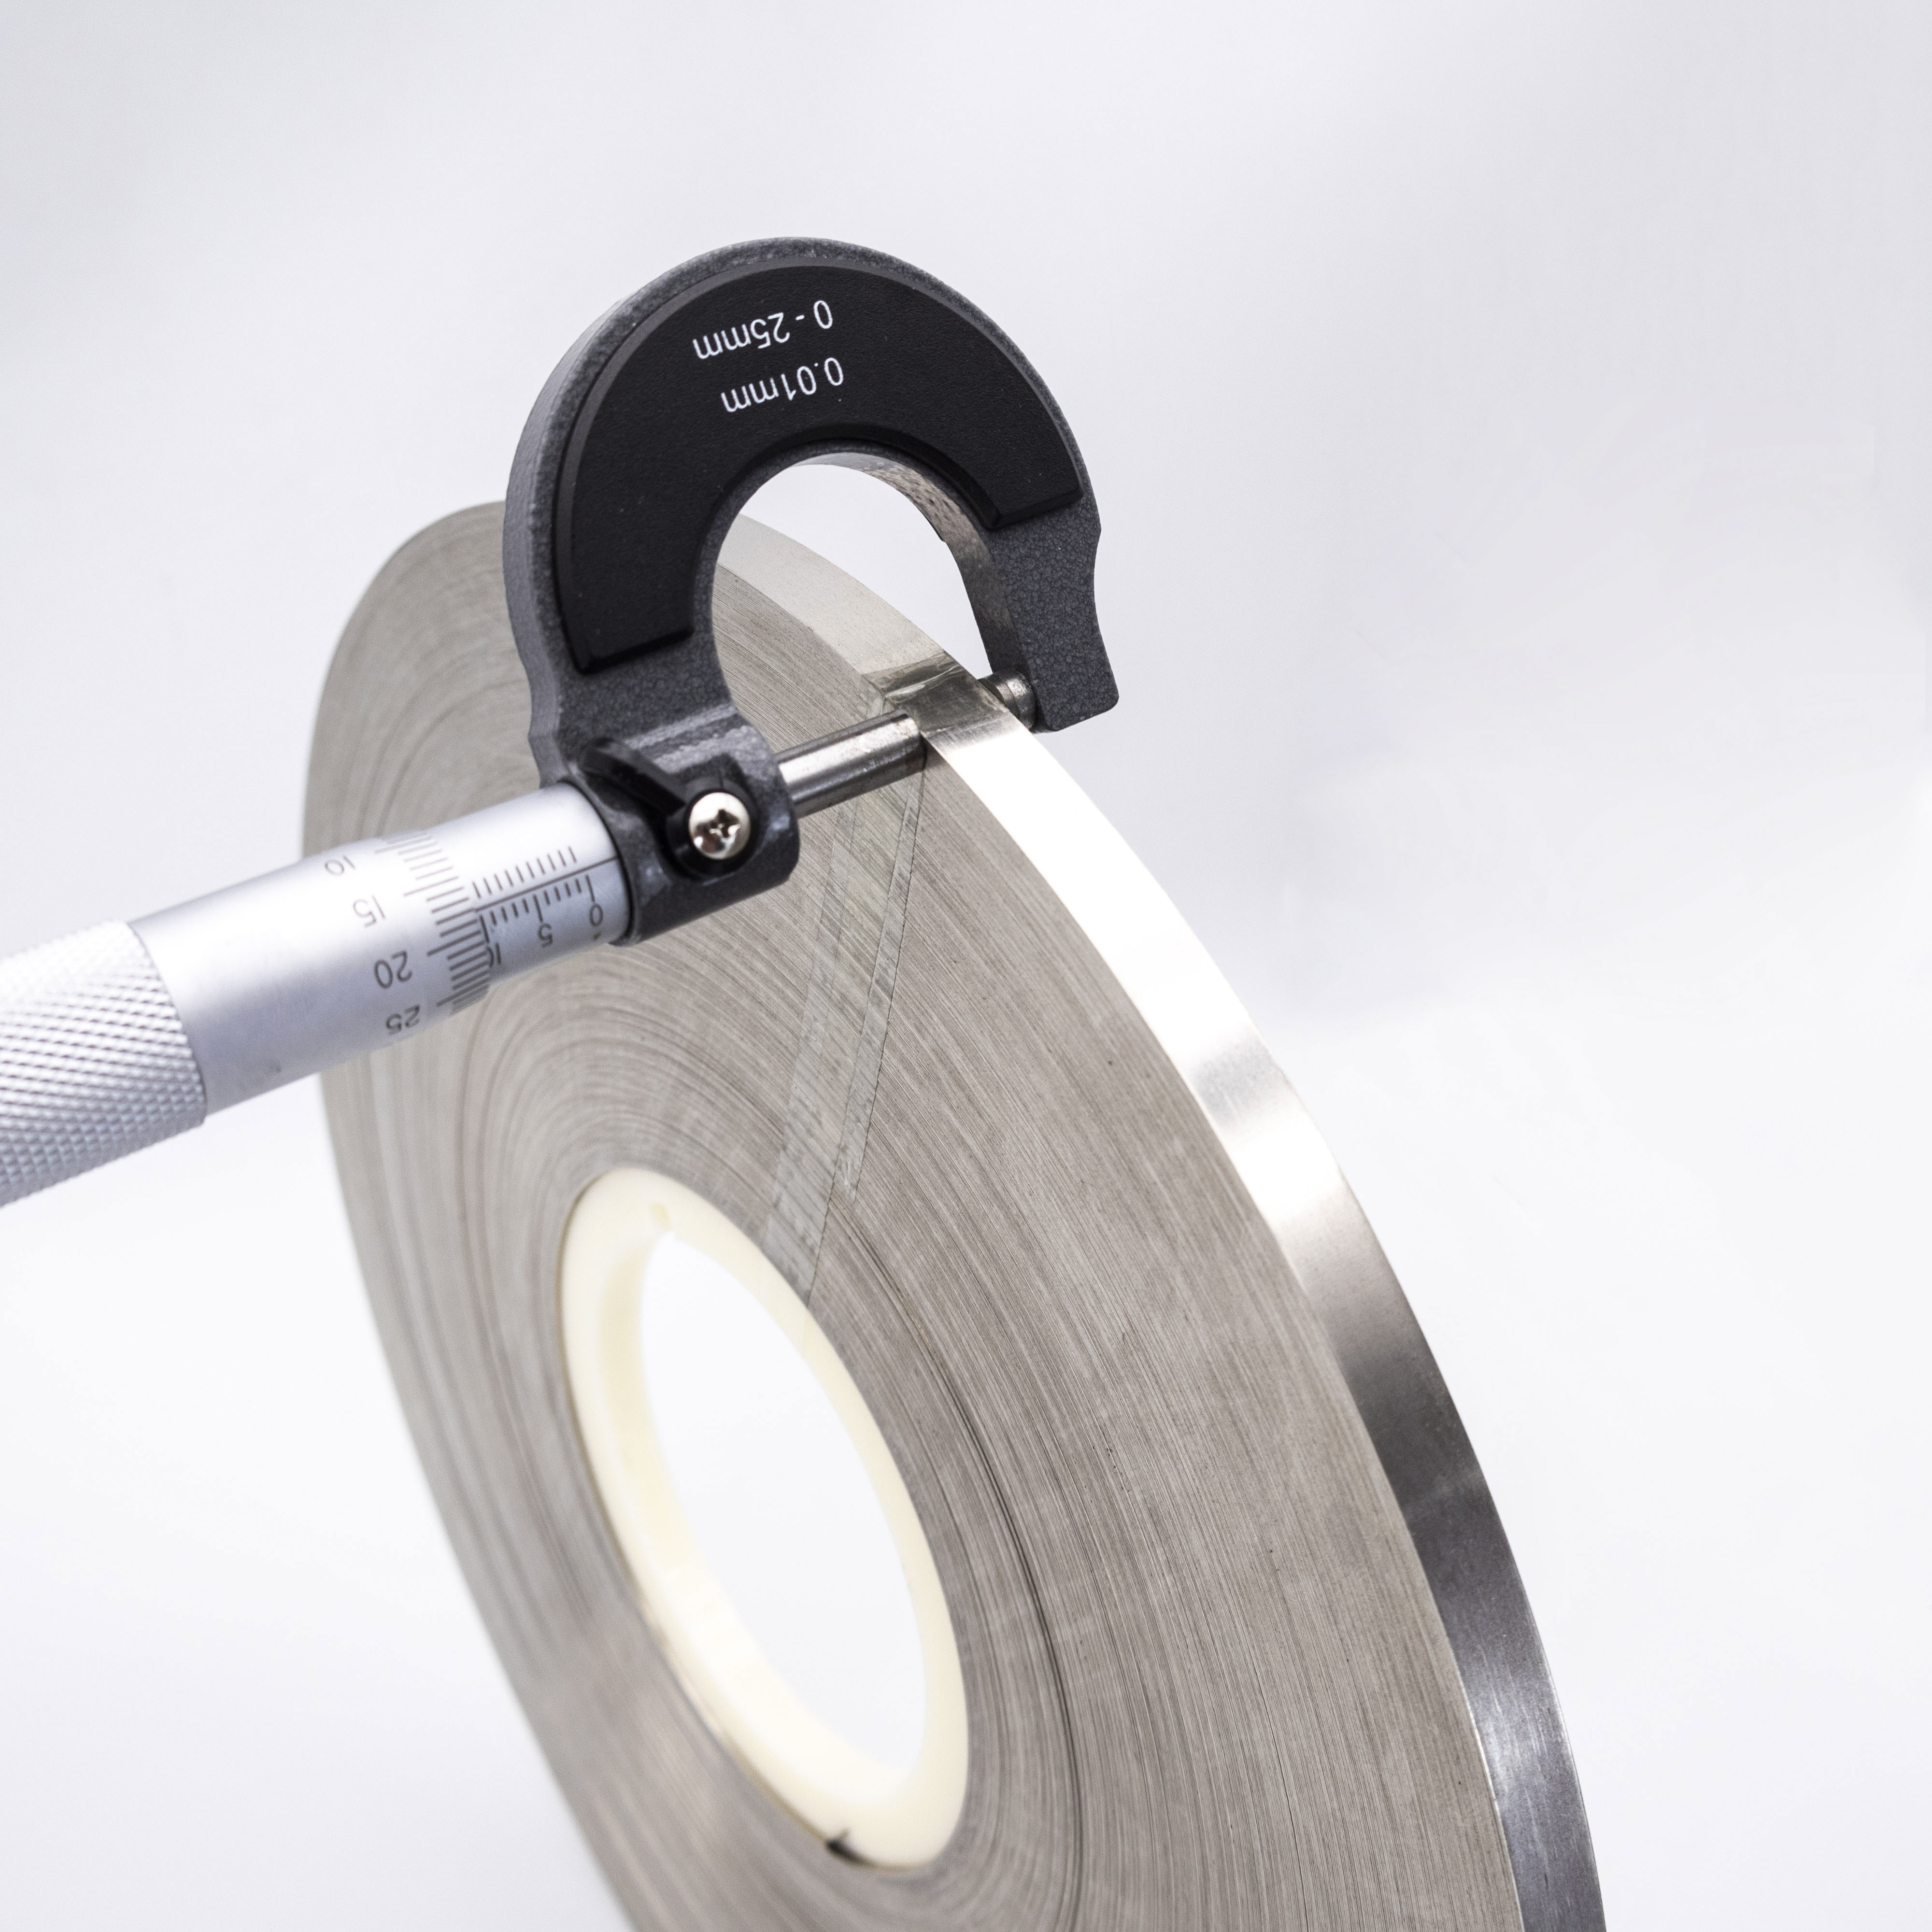
تلرانس قطر: تلرانس دقیق و سفت در محدودهٔ ±۰٫۰۱۵ میلیمتر تا ±۰٫۰۲۵ میلیمتر
-
بیضویبودن (عدم گرد بودن): حداکثر ۵۰٪ از کل تلرانس قطر
-
وضعیت سطح: بازپخت نورانی (BA)، شستشوی اسیدی، یا روغنکاری سبک برای محافظت از ابزارهای سرکوب سرد
مزیت تولید
شکلپذیری سرکوب سرد و غلتاندن ر thread
-
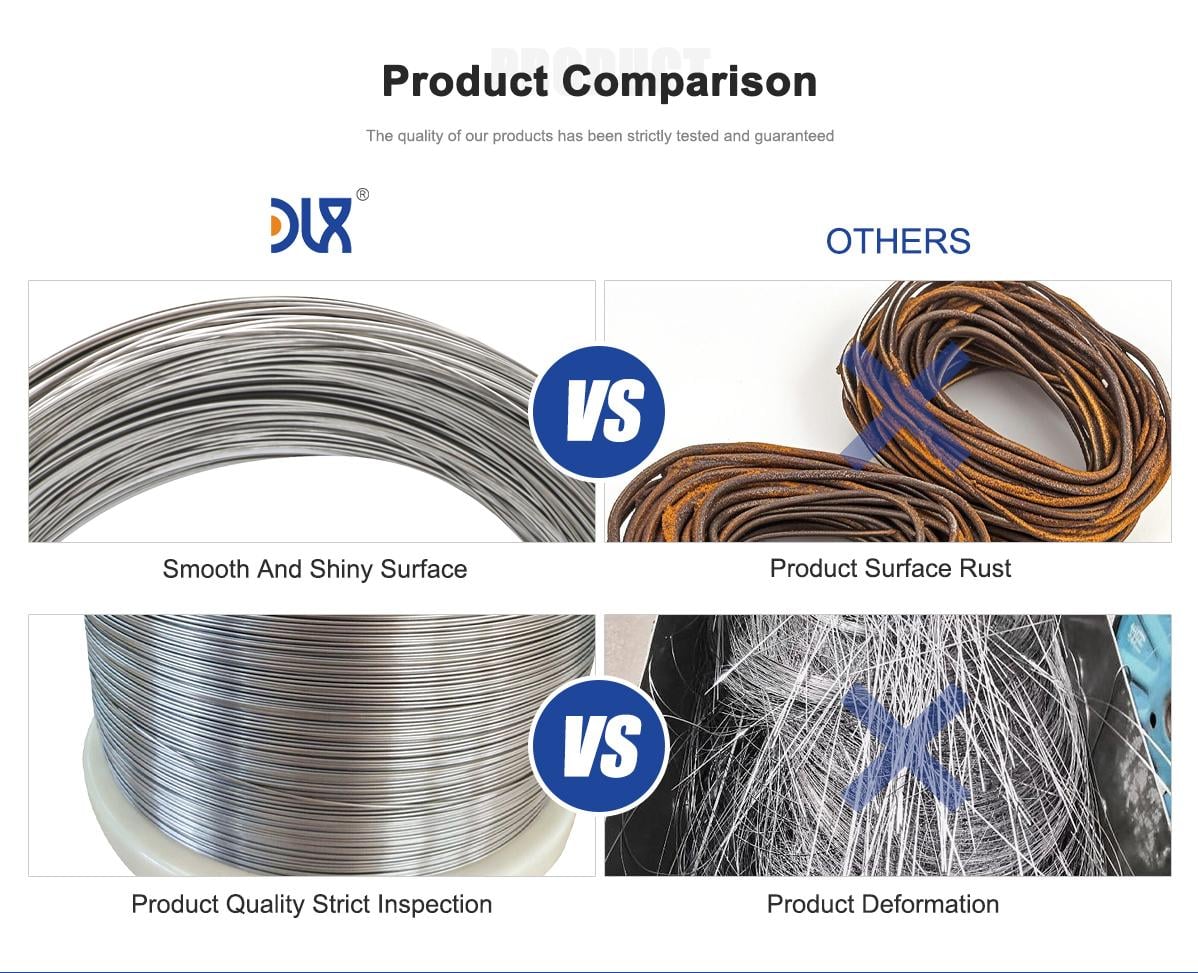
شکلپذیری عالی سرکوب سرد بازپخت متعادل انعطافپذیری بالا را تضمین میکند و از ترک سر، انفجار برشی یا تغییر شکل ساقه در طول سرکوب سرد چندایستگاهی جلوگیری میکند.
-
عملکرد بینقص غلتاندن ر thread استحکام کششی مقطعی یکنواخت و گرادیانهای حداقل سختشدن ناشی از کار، پروفیلهای ر thread تمیز و پیوسته را بدون لایهبرداری سطحی یا ترکهای ریز تضمین میکنند.
-
ساختار دانهای یکنواخت پردازش حرارتی با دانههای درشت، خواص مکانیکی همسان را در سراسر طول کویل تضمین میکند و عمر ابزارها را بیشینه و زمان ایست تولید را کمینه میسازد.
-
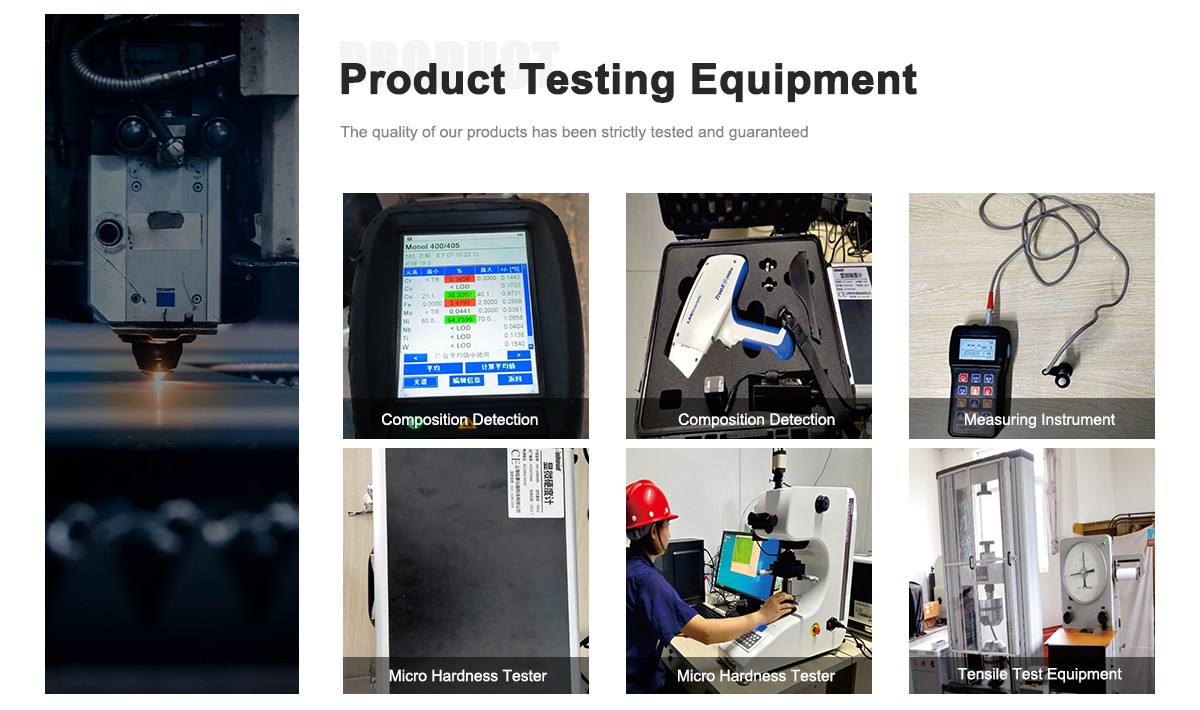
صحت سطحی دقیق آزمون ۱۰۰٪ نقصهای سطحی با جریان مغناطیسی گردابی و پوستهبرداری دقیق، خطوط درز، حفرهها و خراشها را از بین میبرد.
کاربردهای صنعتی اصلی
تولید پیچومهرههای مقاوم در برابر دما بالا و پردازش حرارتی
-
پیچومهرهها و لوازم جانبی صنعتی پیچهای میلهای، پیچهای ششگوش، مهرههای سنگین، پیچهای سرکپسولی، میلههای ر threaded، و کلیپسهای نگهدارنده برای محیطهای بسیار سخت.
-
تجهیزات پتروشیمی و تصفیهگاهی لوازم اتصال برای لولههای ترکزنی اتیلن، کورههای بازسازی، واحدهای هیدروپردازش و فلنجهای لولهکشی حرارتی.
-
تولید انرژی و دیگهای بخار پیچومهرههای سازهای در سردرهای اُورهیتر، روکشهای عایقی توربینهای بخار و سیستمهای بازیافت حرارت زائد.
-
کورههای پردازش حرارتی : سبدها، فیکسچرهای نگهدارنده، پینهای المان گرمایشی و پیچهای آویزن درون کورههای تلیسکشی مداوم و کربندهی.
چرا DLX را انتخاب کنیم؟
تأمین مستقیم از کارخانه با قابلیت اطمینان بالا و بستهبندی سفارشی سیم پیچ
-
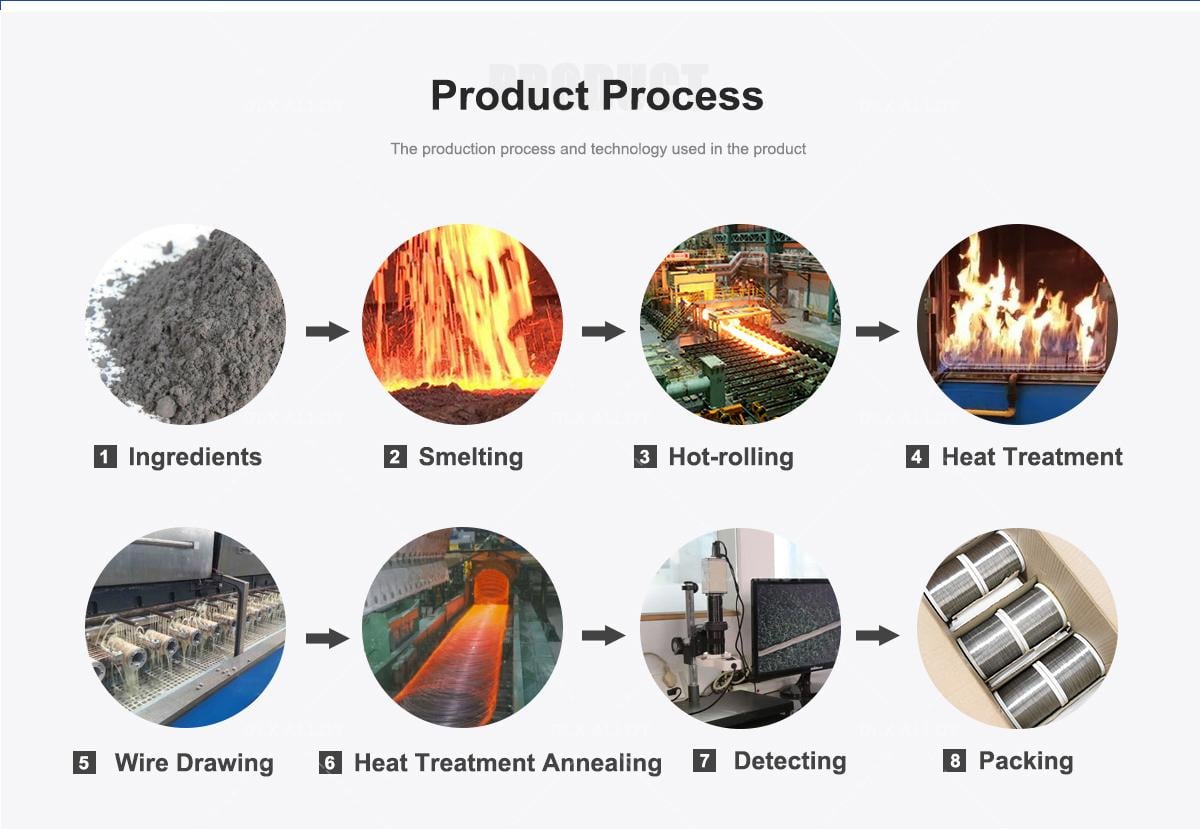
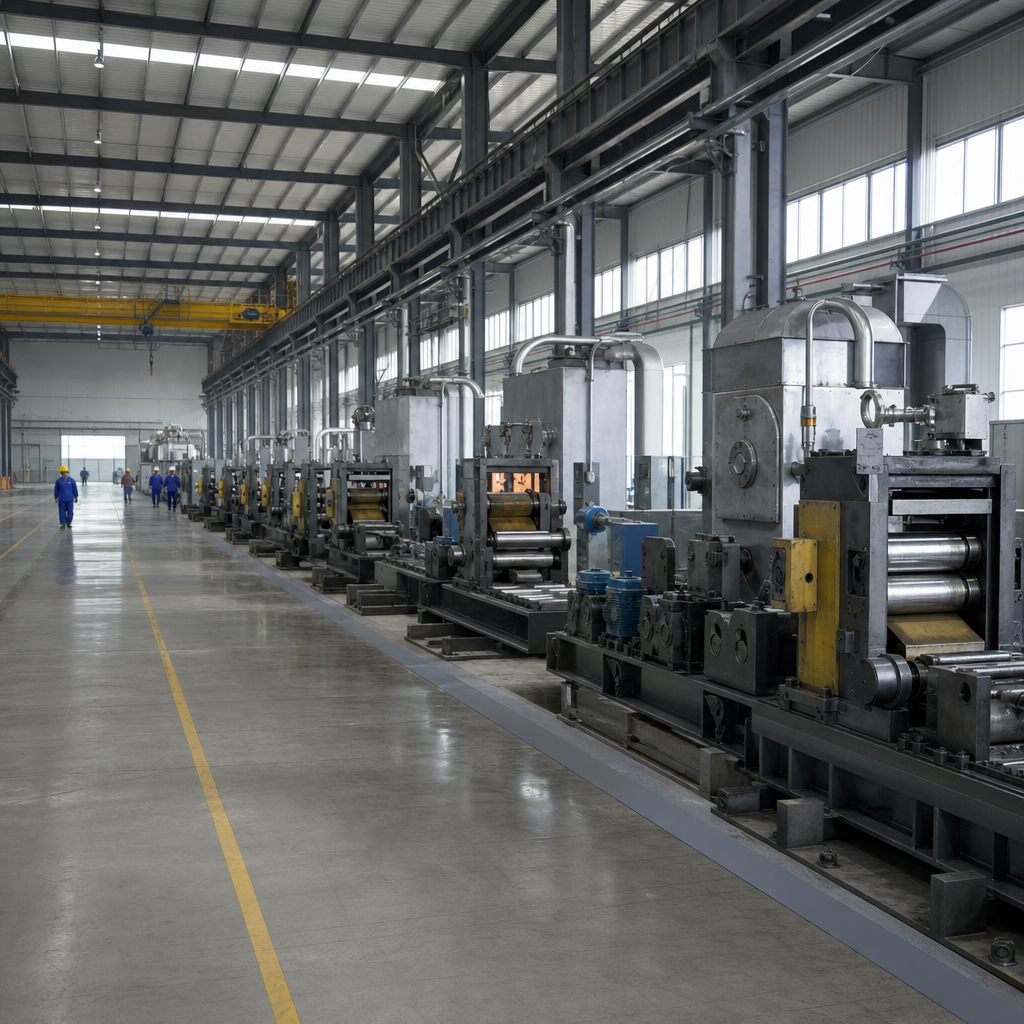
زنجیره تولید یکپارچه : تولید کامل درونی از ذوب خلأ، نورد گرم، تلیسکشی سیم، کشش سرد دقیق تا بازرسی نهایی.
-
خروجی ماهانه قابل توجه : ظرفیت تولید قوی تا ۱۲۰۰ تن در ماه , که تحویل بهموقع را برای قراردادهای حجمی سازندگان تجهیزات اصلی (OEM) و تولید مداوم تضمین میکند.
-
گزینههای تأمین و بستهبندی سفارشی :
-
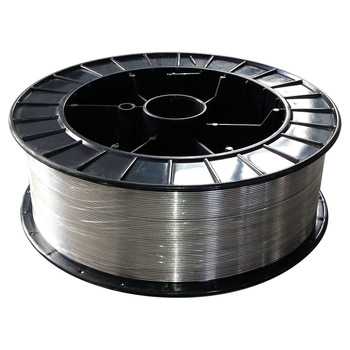
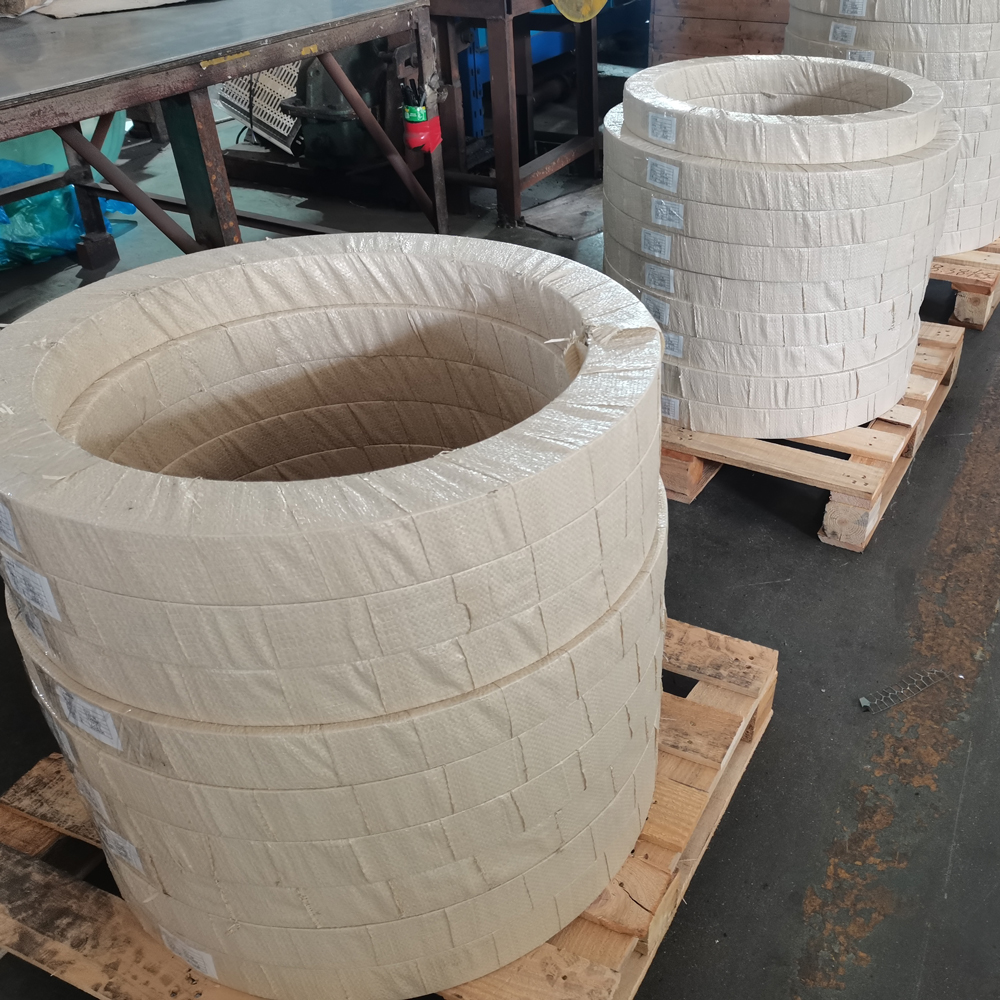
پیچها / سیمپیچهای حامل: در طولهای مداوم موجود است (سیمپیچهای ۲۵ تا ۵۰۰ کیلوگرمی) با هستههای فولادی مقاوم، پوشش ضدآب و چیدمان روی پالت بهصورت سفارشی برای سازگاری با دستگاههای بازکننده سریع.
-
اندازهگیری انعطافپذیر: قطرهای میانی سفارشیشده و پنجرههای کششی خاصی که بهطور دقیق بر اساس نیازهای ابزارکار سردسردکوبی شما تنظیم شدهاند.
-
-
پشتیبانی فنی مستقیم پیگیری فلزشناسی کامل، گواهیهای آزمون کارخانه (MTC) با مقادیر واقعی ترکیب شیمیایی و خواص مکانیکی، و مشاوره فنی اختصاصی برای بهینهسازی طول عمر ابزار.
پرسشهای رایج
سوال ۱: چرا اینکولوی ۸۰۰HT نسبت به اینکولوی استاندارد ۸۰۰ برای سرپیچهای کاربرد دمای بالا مناسبتر است؟
ا اینکولوی ۸۰۰HT دارای پنجره کربن بالاتری با کنترل دقیق (۰٫۰۶٪ تا ۰٫۱۰٪) است که همراه با افزودن اجباری تیتانیوم و آلومینیوم (Al+Ti = ۰٫۸۵٪ تا ۱٫۲۰٪) و عملیات حرارتی حلکردن در دمای بالا انجام میشود. این ترکیب فلزشناسی، استحکام بسیار بالاتری در برابر خزش-شکست و پایداری ساختاری را در دماهای بالاتر از ۶۰۰ درجه سانتیگراد (۱۱۱۲ درجه فارنهایت) نسبت به آلیاژهای استاندارد سری ۸۰۰ فراهم میکند.
سوال ۲: آیا این سیم پیچ با قطر ۰٫۸ تا ۵٫۰ میلیمتر را میتوان مستقیماً در دستگاههای سردسردکوبی با سرعت بالا پردازش کرد؟
ا : بله. فرآیند رسم دقیق ما شامل عملیات بازپخت روشن سفارشی در مراحل میانی است که نرخ افزایش طول بهینهای (≥۳۰٪) و سختی متوازنی ایجاد میکند. این امر امکان شکلدهی سرد شدید (مثل تشکیل گردن پیچ، تشکیل سر و غلتاندن ر thread) را بدون نیاز به گرمسازی پیشین فراهم میسازد و عمر قالبها را افزایش داده و از ترک خوردن سر جلوگیری میکند.
سوال ۳: چگونه تضمین میکنید که تحمل قطر در سراسر کلاف سیمی با وزن ۲۰۰ کیلوگرم یا بیشتر بهطور یکنواخت حفظ شود؟
ا : ما در طول فرآیند کشش سرد چندمرحلهای از اندازهگیری لیزری دو محوره در زمان واقعی استفاده میکنیم. این روش تغییرات قطر را در محدوده ±۰٫۰۱۵ میلیمتر و انحراف از گرد بودن را زیر ۰٫۰۱ میلیمتر نگه میدارد و از قفل شدن سیم در تجهیزات خودکار CNC و تجهیزات ساخت پیچ و مهره با چند قالب جلوگیری میکند.
سوال ۴: چه انواع پرداخت سطحی برای این سیم پیچ و مهره در دسترس است؟
ا : ما سیم را با پرداخت روشن بازپختشده، پرداخت شیمیایی (پیکل)، یا با پوششهای سبک اختصاصی حامل (روغنهای روانکننده کشش با دمای بالا که فاقد مس و فسفات هستند) عرضه میکنیم؛ این پوششها به کاهش اصطکاک و سایش ابزار در فرآیند شکلدهی سرد پیچ و مهره کمک میکنند.
سوال ۵: حداقل مقدار سفارش و فرمت بستهبندی برای حمل و نقل به خارج از کشور چقدر است؟
ا حداقل مقدار سفارش بهصورت انعطافپذیر بر اساس مشخصات قطر هدف و نوبتهای تولید تنظیم میشود. گزینههای بستهبندی شامل پیچهای دقیقپیچیده، ریلهای وزنی متغیر روی قالبهای فلزی یا جعبههای چوبی پوشیدهشده با فیلمهای مانع رطوبت در چند لایه و محکمشده با نوارهای فولادی است تا آسیبی در طول حمل و نقل وارد نشود.