EN
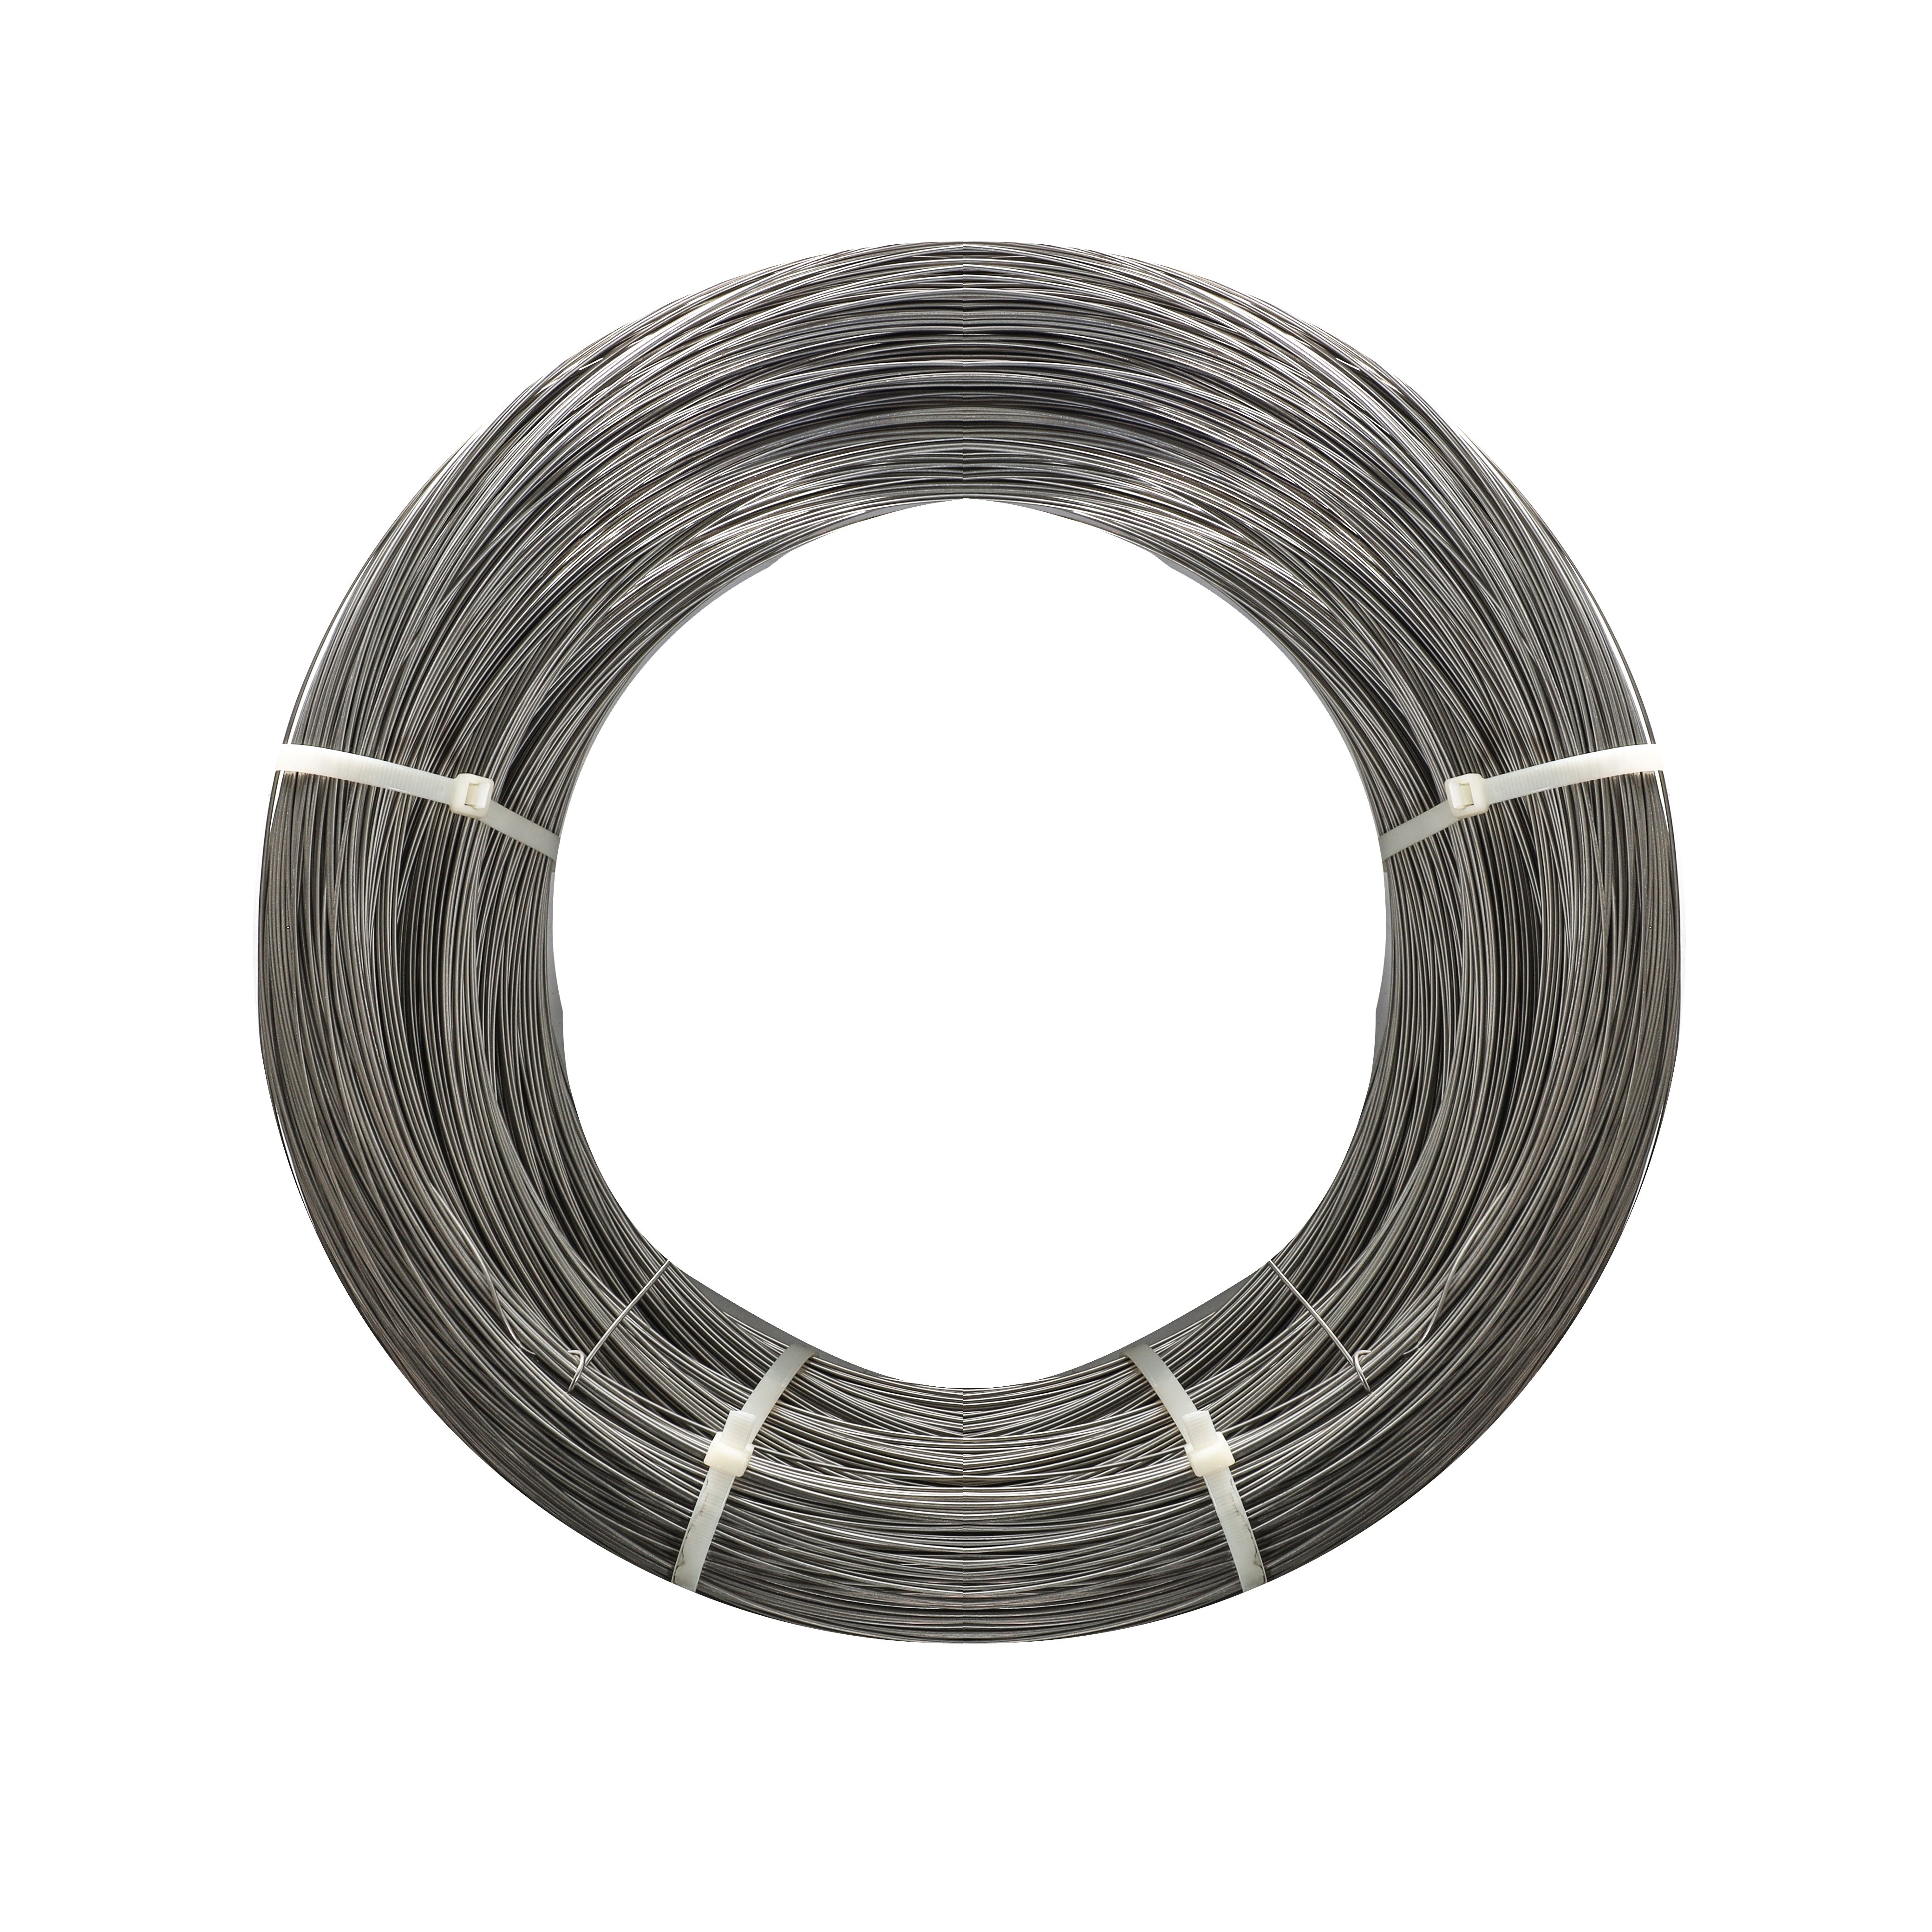
Yüksek Sıcaklıkta Kullanılan Somunlar İçin Hassas Incoloy 800HT Soğuk Çekilmiş Bobin Tel, 0,8–5,0 mm
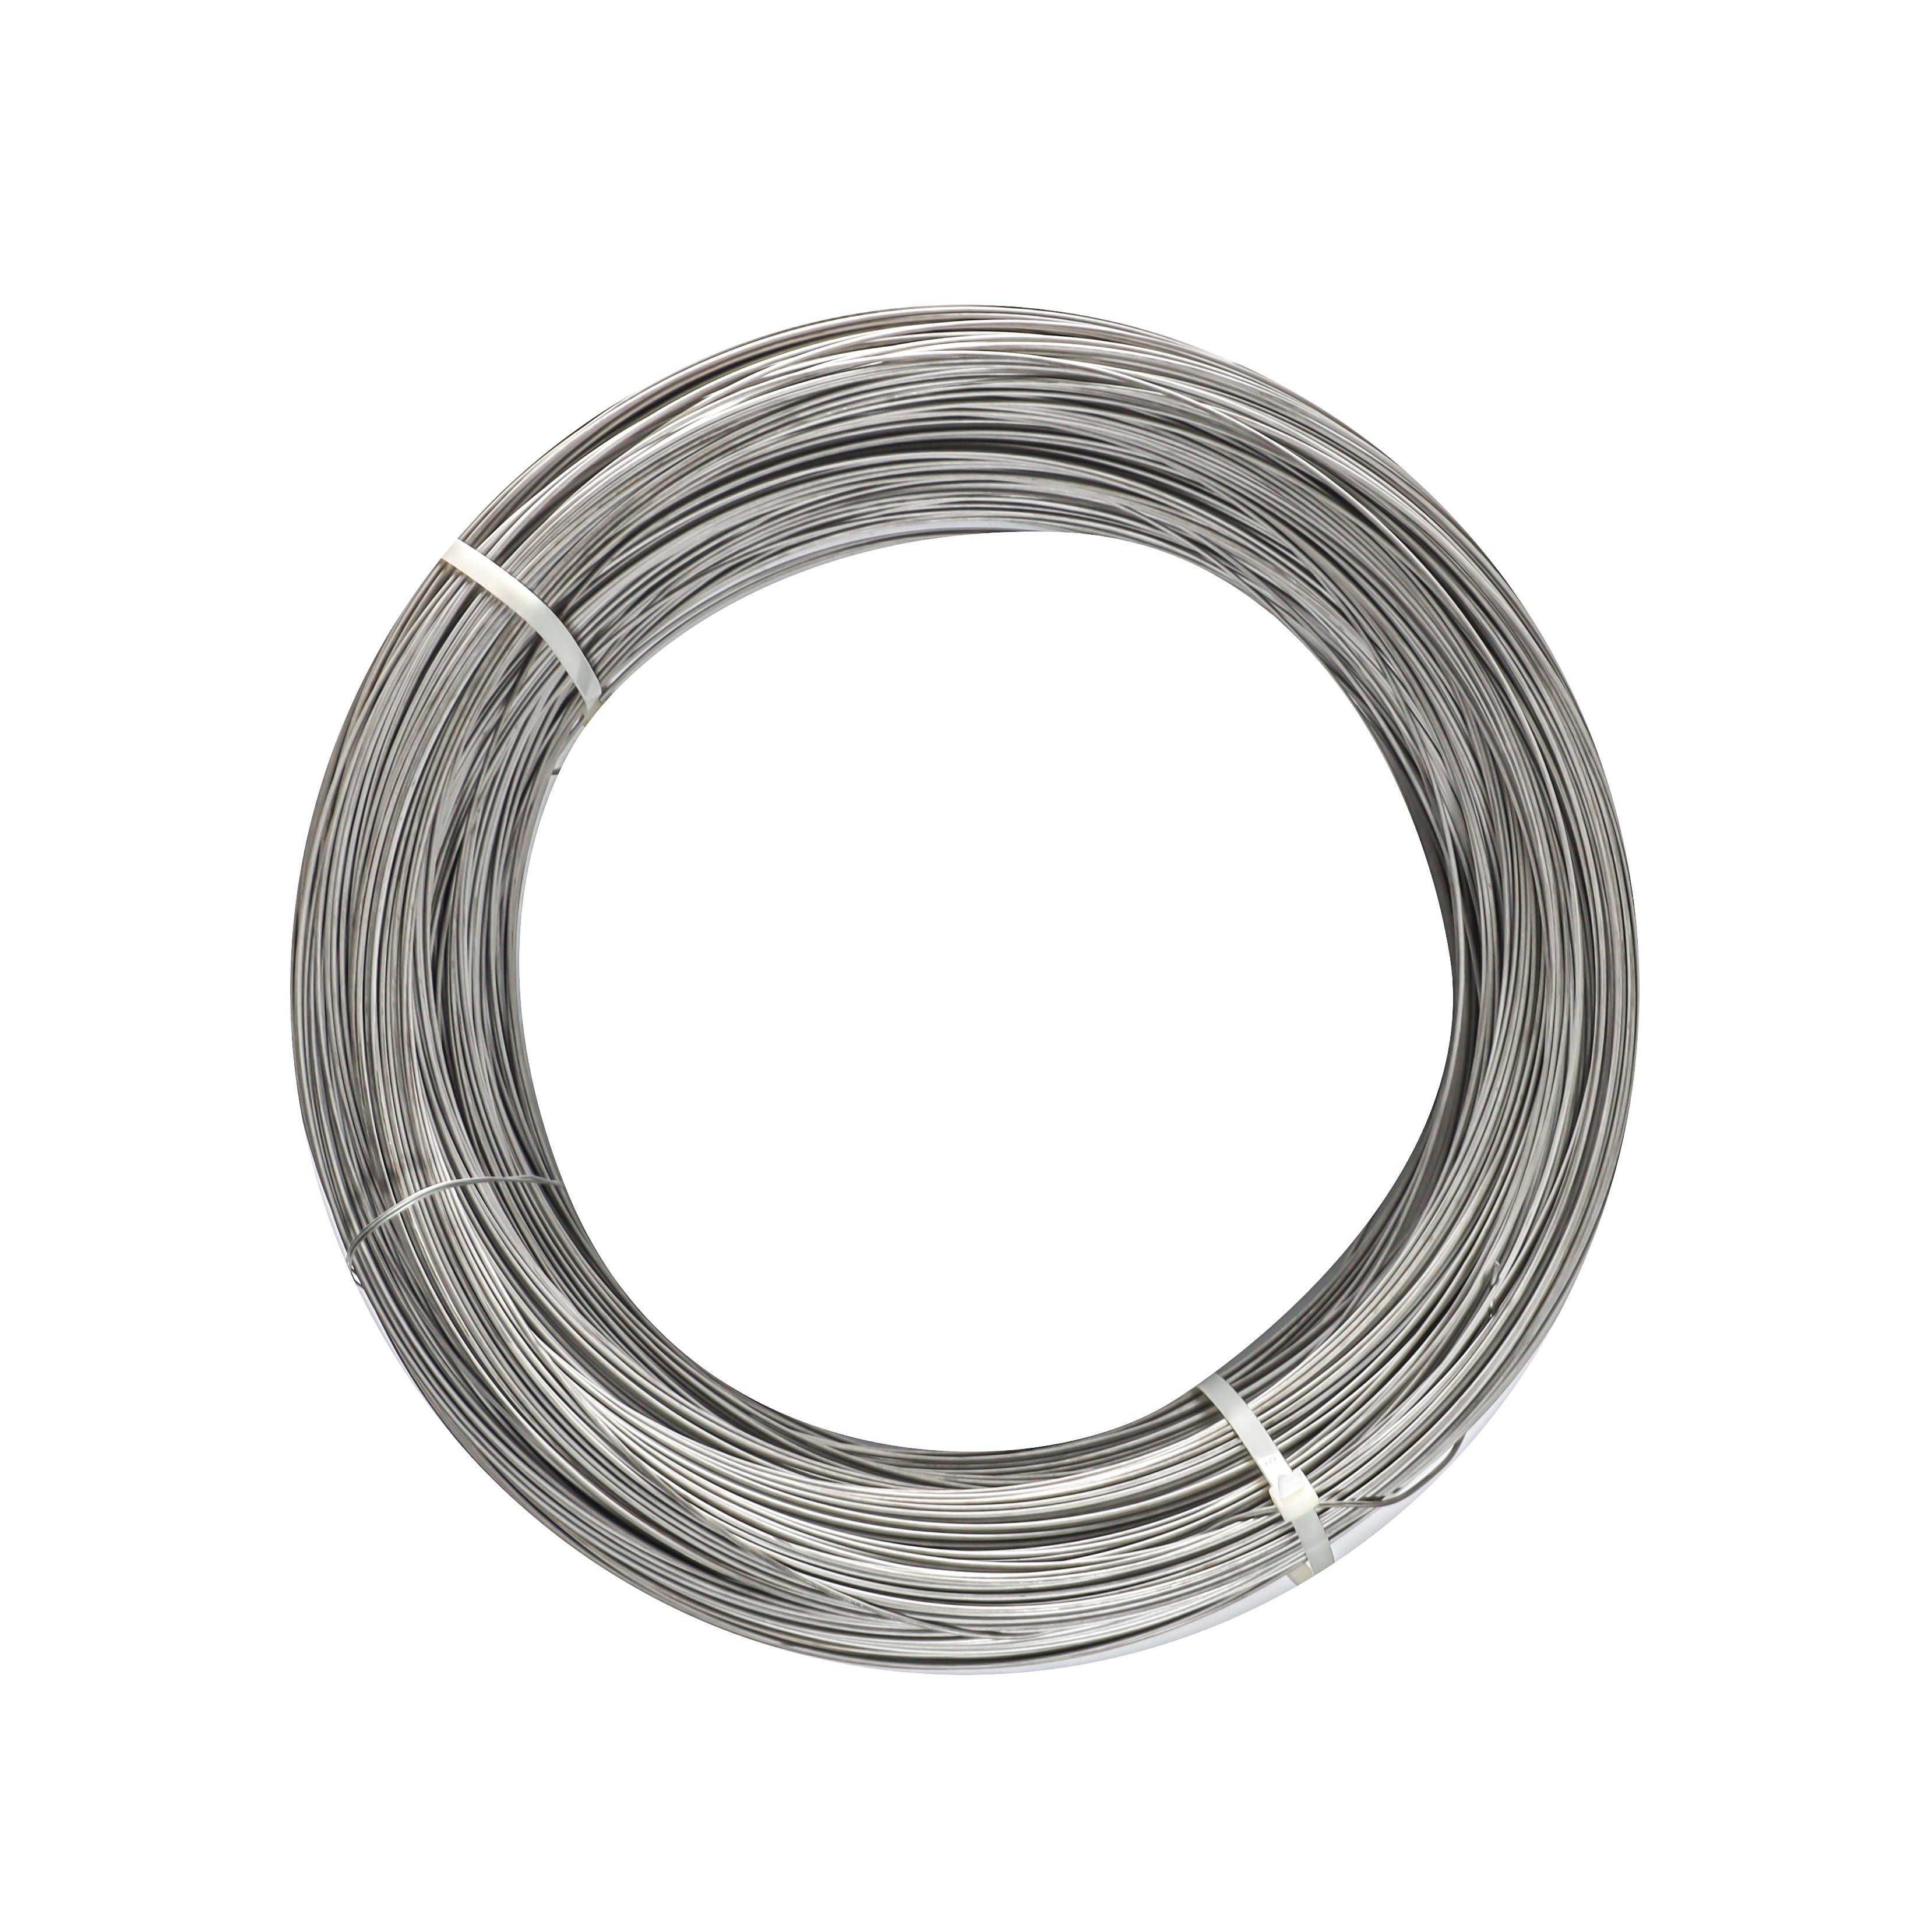
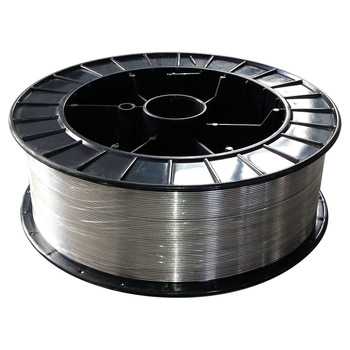
Zorlu termal ortamlara özel olarak tasarlanan Incoloy 800HT (UNS N08811) soğuk çekilmiş bobin telimiz, 0,8 mm ile 5,0 mm çap aralığında sunulur ve endüstriyel somun üretimi için üstün yüksek sıcaklık mukavemeti, oksidasyon direnci ve mükemmel soğuk başlık performansı sağlar.
- Genel Bakış
- Özellikler
- Avantajlar
- Uygulamalar
- Neden-Biz
- SSS
- Önerilen Ürünler
Ürün Genel Bakış
Yüksek Gerilimli Cıvatalar İçin UNS N08811 Nikel-Demir-Krom Alaşımı
Incoloy 800HT (UNS N08811), standart demir-nikel-krom alaşımlarının kontrollü kimyasal bileşimle değiştirilmiş versiyonudur; katı olarak belirlenmiş karbon içeriği ve kesin bir toplam titanyum-artı-alüminyum dengesiyle tasarlanmıştır. Bu metalürjik tasarım, sürekli termal yükleme altında olağanüstü sürünme-kırılma mukavemeti ve yüksek yapısal bütünlük sağlayan kararlı, kaba taneli austenitik bir matris garantiler.
Soğuk çekilmiş bobin formuna işlendiğinde, tel, bobinin merkezinden yüzeyine kadar homojen tane yapısı sağlamak amacıyla üniform tavlanma ve hassas boyutlandırma işlemlerinden geçirilir. Bu işlem, hızlı otomatik soğuk başlık oluşturma, vida yuvarlama ve sıcak kalıp dövme işlemlerinde mikroçatlak oluşum riskini ortadan kaldırır.
Kimyasal Bileşim Aralığı (%)
| Eleman | İçerik (%) | Metalurjik İşlev |
|---|---|---|
| Nikel (Ni) | 30,00 – 35,00 | Austenitik yapının stabilitesini sağlar; gerilme korozyon çatlamasına dirençlidir |
| Krom (Cr) | 19,00 – 23,00 | Yüksek sıcaklıklarda oksidasyon/karbürizasyon direnci için koruyucu oksit tabakası oluşturur |
| Demir (Fe) | Kalan (≥ %39,50) | Matris temel dengesi |
| Karbon (C) | 0,06 – 0,10 | Yüksek sıcaklıkta sürünme dayanımını ve kararlılığını düzenler |
| Alüminyum (Al) | 0,15 – 0,60 | Titanyum ile sertleştirme fazları çökeltilmesini sağlar |
| Titan (Ti) | 0,15 – 0,60 | Yüksek sıcaklıkta yapısal kararlılık |
| Al + Ti (Birlikte) | 0,85 – 1,20 | Yüksek sıcaklıkta sürünme-kırılma performansı için optimize edilmiş eşik değer |
| Mangan (Mn) | ≤ 1,50 | Deoksidasyon ve işlenebilirlik iyileştirmesi |
| Silis (Si) | ≤ 1,00 | Yüzey oksit tabakası yapışması ve fırın direnci |
| Bakır (Cu) | ≤ 0.75 | Kalıntı kontrolü |
| Kükürt (S) / Fosfor (P) | her biri ≤ 0,015 | Sıcak kırılganlığı önlemek için ultra-düşük iz safsızlıklar |
Ana Teknik Özellikler
Sürünme Kırılma Dayanımı ve Isıl Kararlılık
1. Fiziksel ve Mekanik Performans Referansı
-
Yoğunluk: 7,94 g/cm³
-
Erime Aralığı: 1357 °C – 1385 °C (2475 °F – 2525 °F)
-
Çekme Dayanımı (Tavlama/Çekme Durumu): 550 – 750 MPa
-
Akma Dayanımı (0,2 % ofset): 220 – 450 MPa
-
Kırılmada Uzama (A5): ≥ %30 – %42
-
Yüksek Sıcaklık Kararlılığı: Sürekli kullanım kapasitesi en fazla 1000 °C'ye (1832 °F) kadar
-
Sürünme Kırılma Eşiği: 600 °C üzeri sürekli sıcaklıklarda geliştirilmiş kırılma dayanıklılığı
2. Boyutsal Toleranslar ve Tedarik Kapsamı
-
Çap Aralığı: 0,80 mm ile 5,00 mm arasında (0,01 mm adımlarla özel tam çaplar mevcuttur)
-
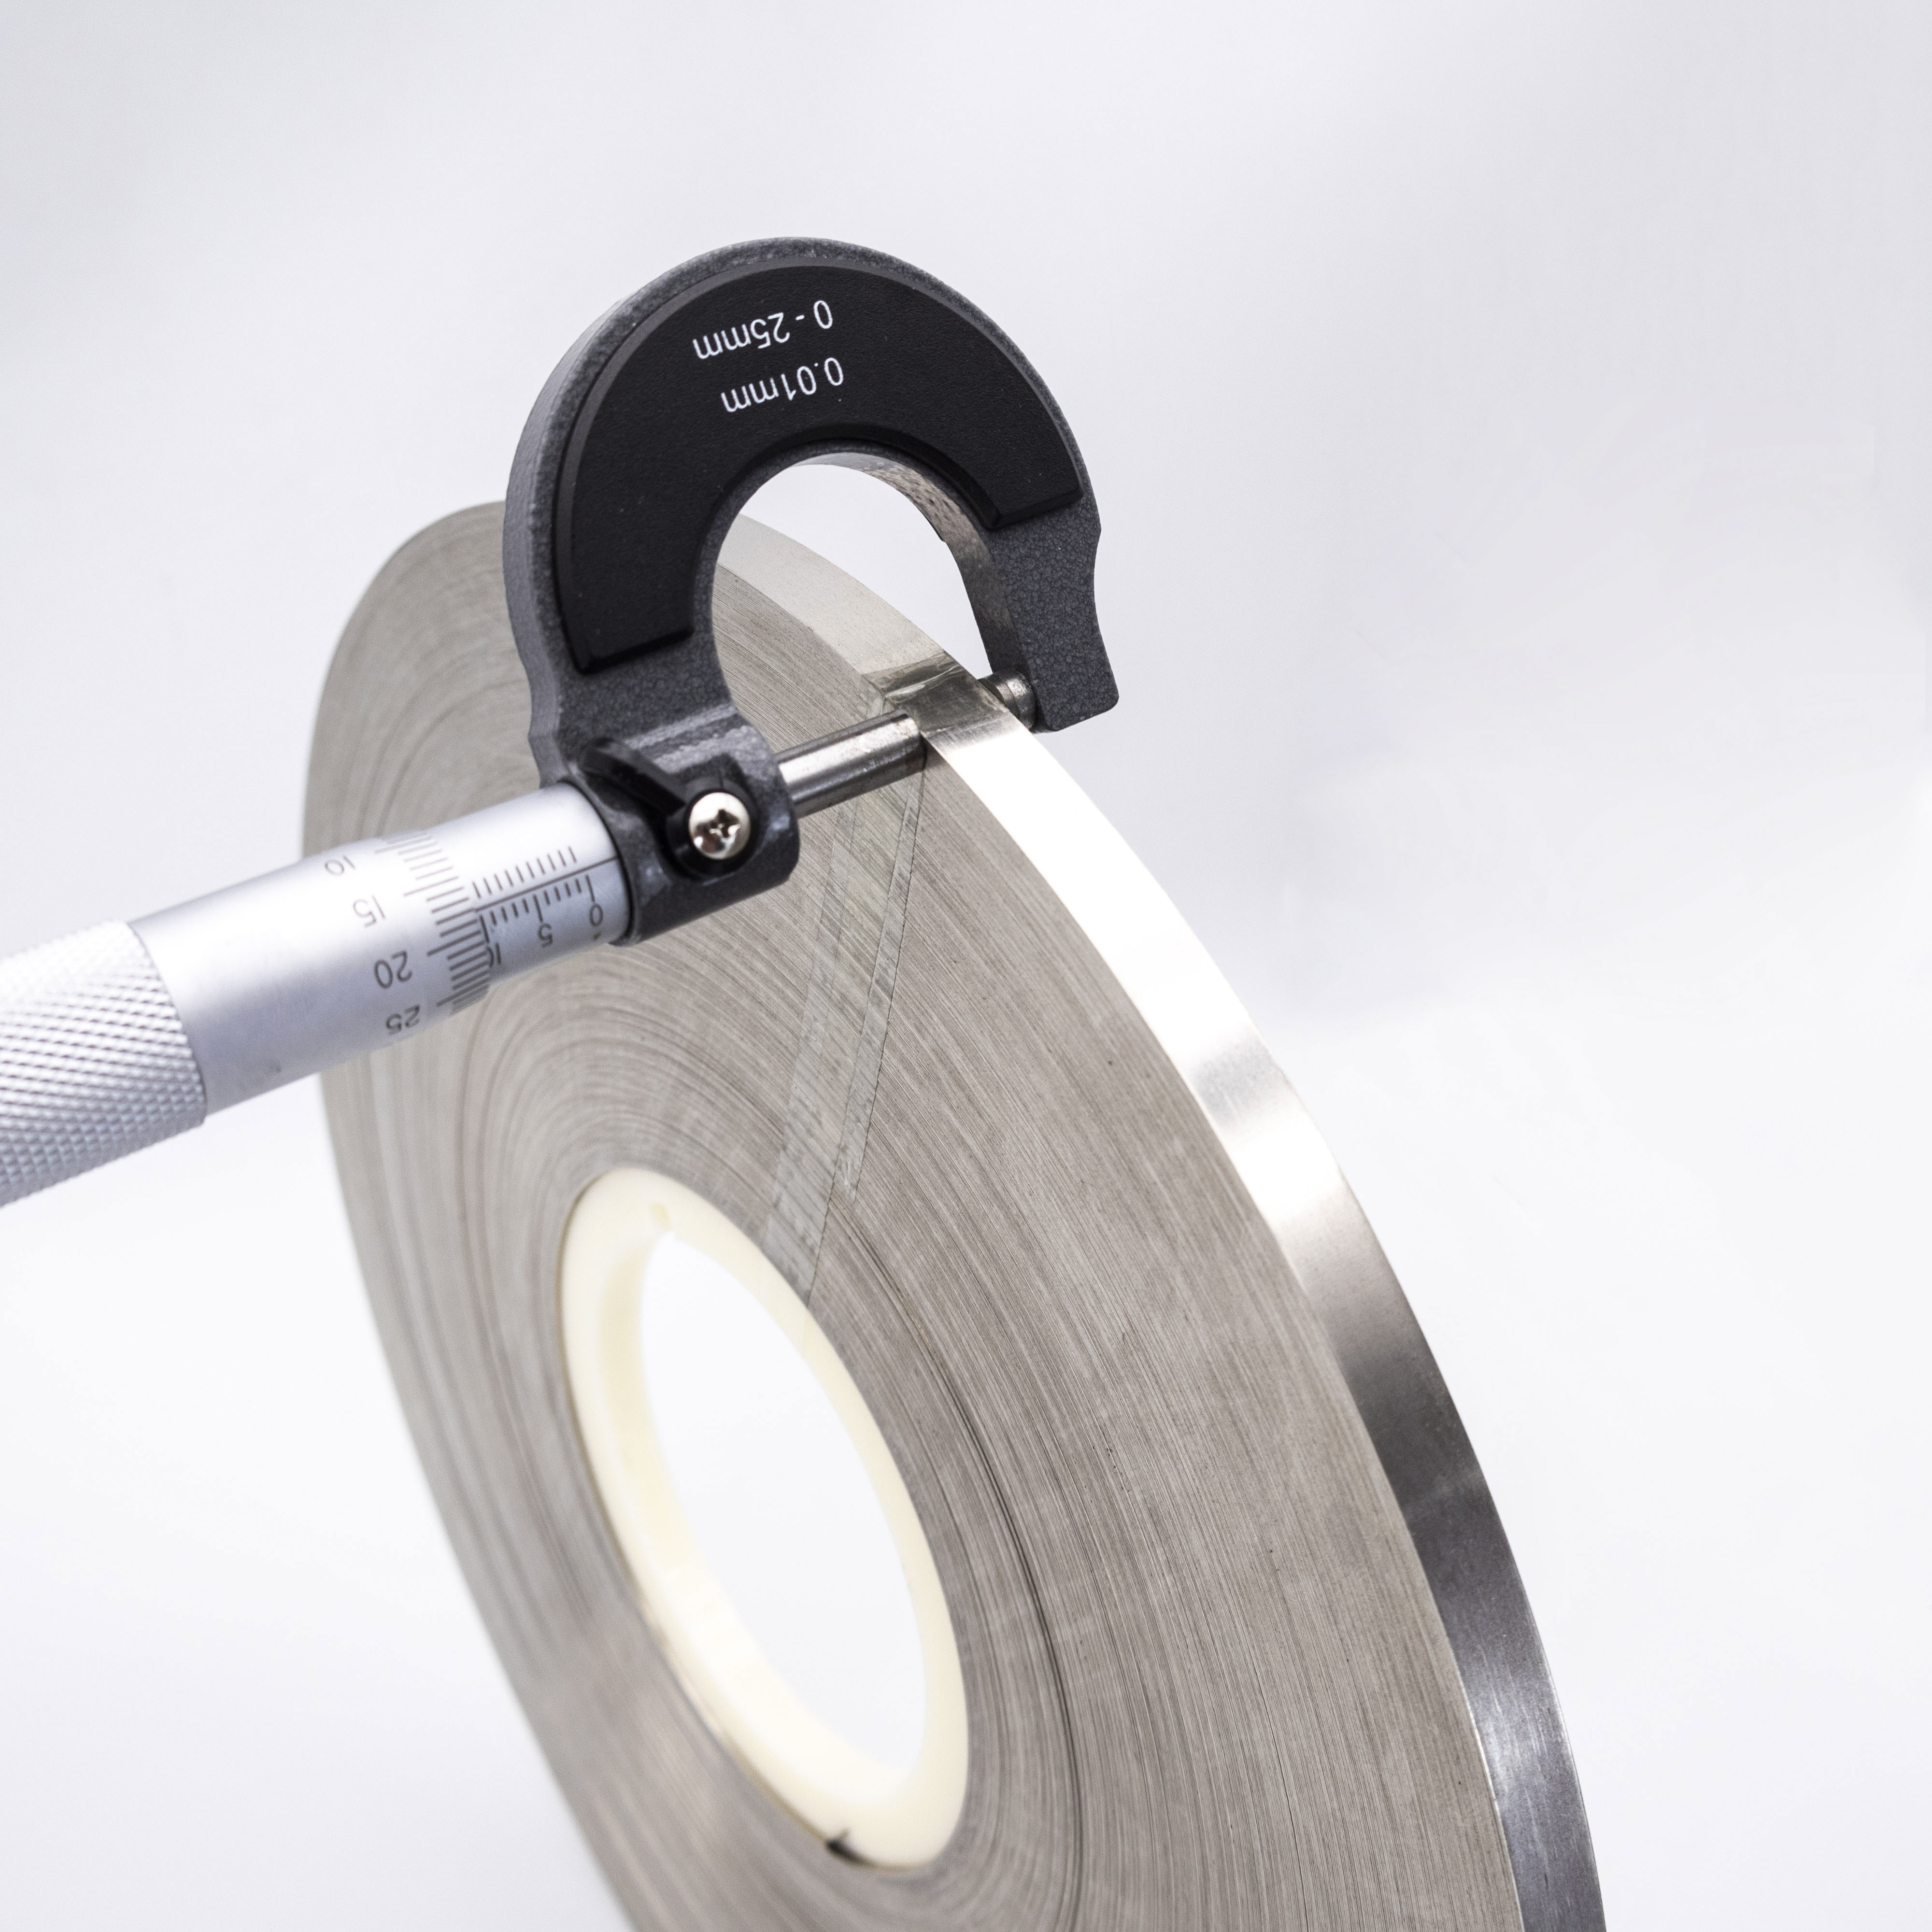
Çap Toleransı: ±0,015 mm ile ±0,025 mm arasında dar hassasiyet toleransı
-
Ovalite (Yuvarlaklık Sapması): Toplam çap toleransının %50’sinden fazla olmamalıdır
-
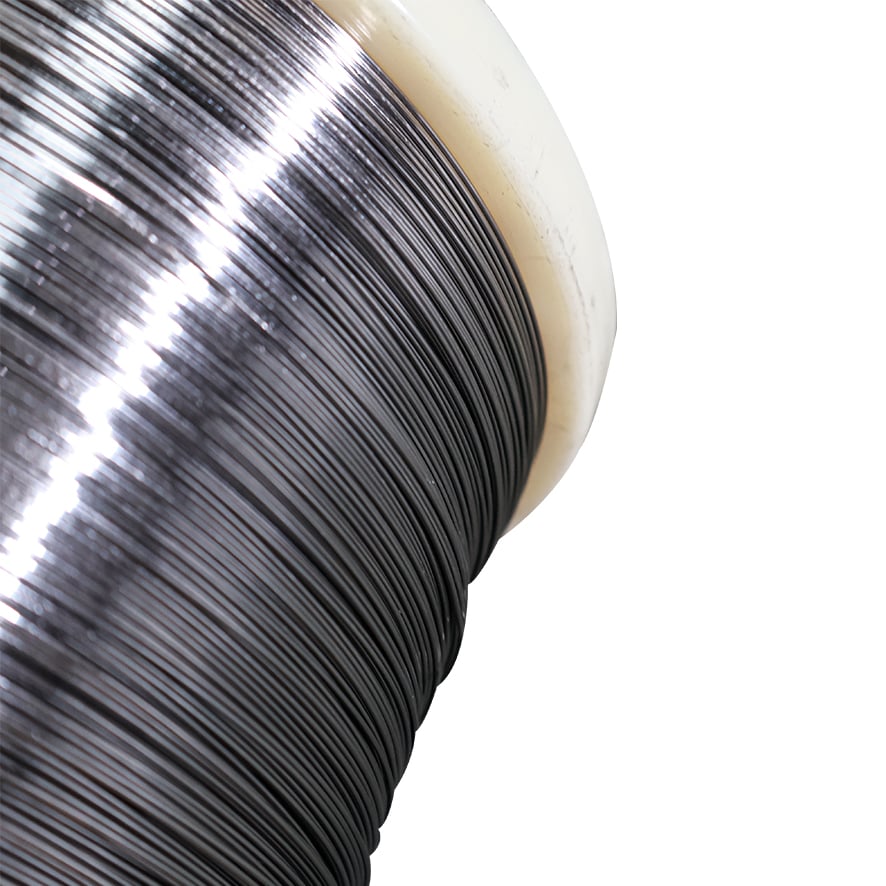
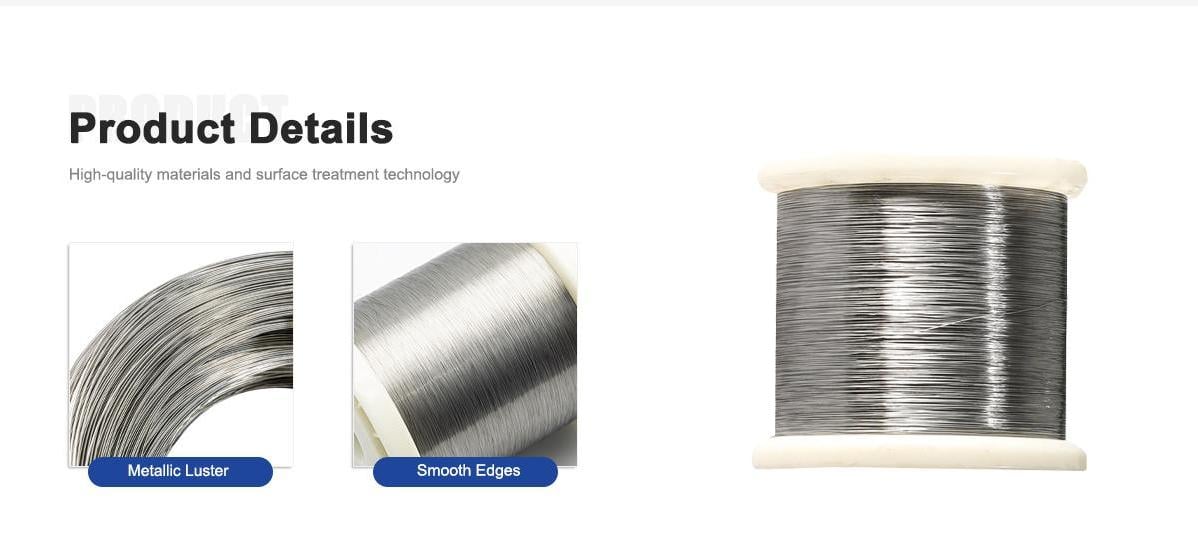
Yüzey Durumu: Parlak Tavlanmış (BA), Asitli Yıkama İşlemi Uygulanmış veya Soğuk Başlık Oluşturma Takımlarını Korumak İçin Hafif Yağlanmış
Üretim Avantajları
Soğuk Başlık Oluşturma ve Diş Açma Sünekliği
-
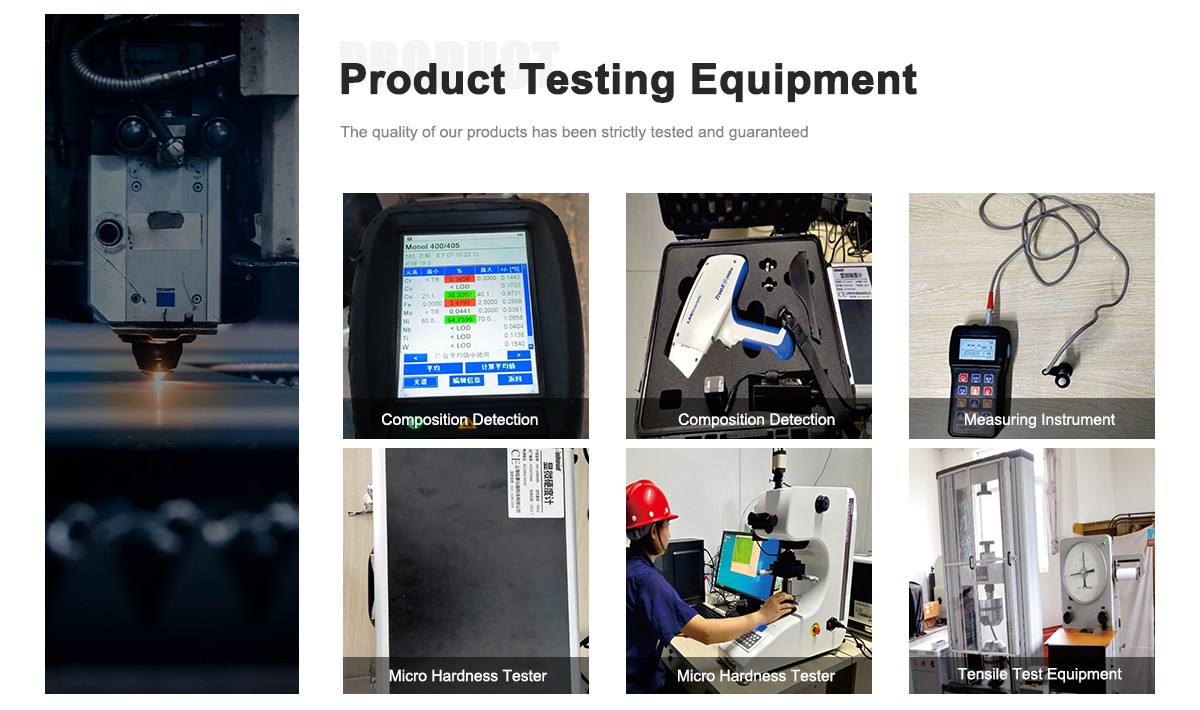
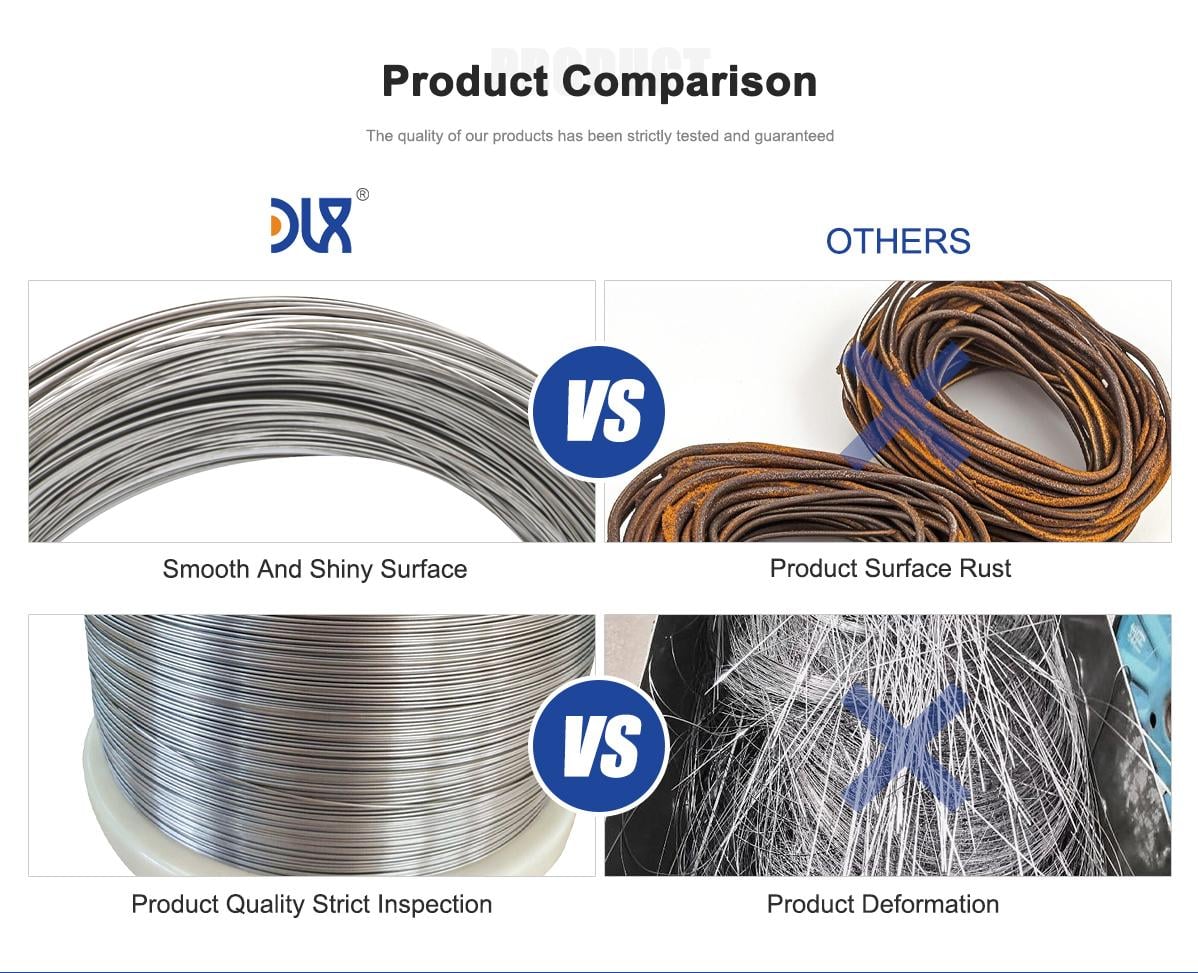
Üstün Soğuk Başlık Oluşturma Şekillendirilebilirliği : Dengeli tav işlemi yüksek plastisite sağlar ve çok istasyonlu soğuk başlık oluşturma sırasında baş çatlaması, kesme patlaması veya gövde deformasyonunu önler.
-
Kusursuz Diş Açma Performansı : Tutarsız olmayan enine kesit çekme mukavemeti ve minimum iş sertleşmesi gradyanları, yüzey katlamaları veya mikro çatlaklar olmadan temiz ve sürekli diş profilleri sağlar.
-
Tek tip tane yapısı kaba taneli ısıl işlem, bobinin tamamında izotrop mekanik özellikler sağlar ve bu da kalıp ömrünü maksimize ederken üretim kesintilerini en aza indirir.
-
Kesin Yüzey Bütünlüğü yüzeydeki kusurları tespit etmek için %100 dolgu akımı testi ve hassas yüzey temizleme işlemi, dikiş çizgilerini, çukurları ve çizikleri ortadan kaldırır.
Temel Endüstriyel Uygulamalar
Yüksek Sıcaklıkta Cıvata Üretimi ve Isıl İşlem
-
Endüstriyel Cıvatalar ve Donanımlar aşırı koşullara dayanıklı yüksek sıcaklık cıvataları, altıgen başlı cıvatalar, ağır iş cıvata somunları, yuvalı başlı kapak cıvataları, dişli çubuklar ve tutucu klipsler.
-
Petrokimya ve Rafineri Ekipmanları etilen kırma boruları, reform fırınları, hidro işleme üniteleri ve termal boru flanşları için bağlantı donanımları.
-
Enerji Üretimi ve Kazanlar aşırı ısıtma başlıkları, buhar türbini yalıtım kaplamaları ve atık ısı geri kazanım sistemlerinde kullanılan yapısal bağlantı elemanları.
-
Isıl İşlem Fırınları : Sürekli tavlama ve karburizasyon fırınlarının içindeki sepetler, sabitleme aparatları, ısıtma elemanı pimleri ve askı cıvataları.
Neden DLX Tercih Etmelisiniz?
Güvenilir Fabrika Doğrudan Tedariki ve Özel Bobin Ambalajı
-
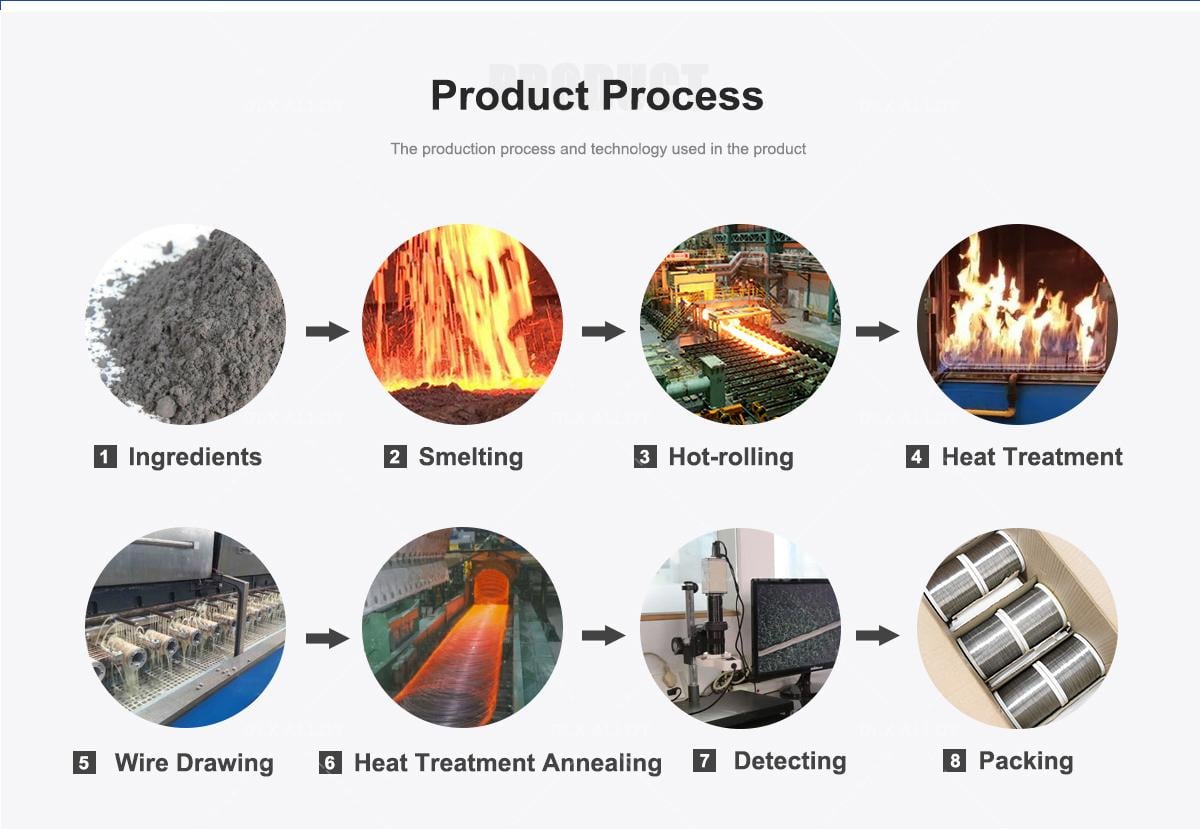
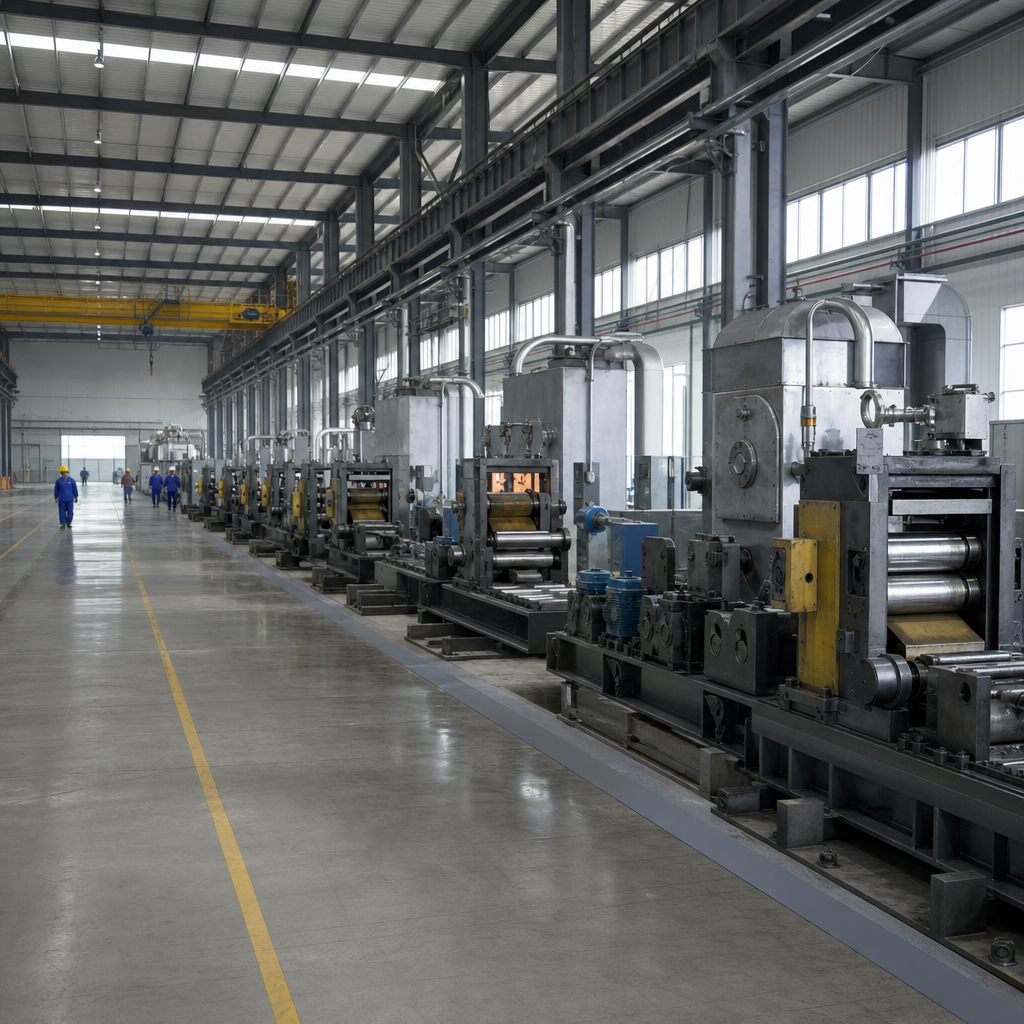
Entegre Üretim Zinciri : Vakum ergitme, sıcak haddeleme, tel tavlama, hassas soğuk çekme ve nihai muayene aşamalarına kadar tamamen iç üretim.
-
Önemli Aylık Üretim Miktarı : Güçlü üretim kapasitesi 1.200 ton/ay , büyük hacimli OEM ve sürekli üretim sözleşmeleri için zamanında teslimatı garanti eder.
-
Özel Tedarik ve Ambalaj Seçenekleri :
-
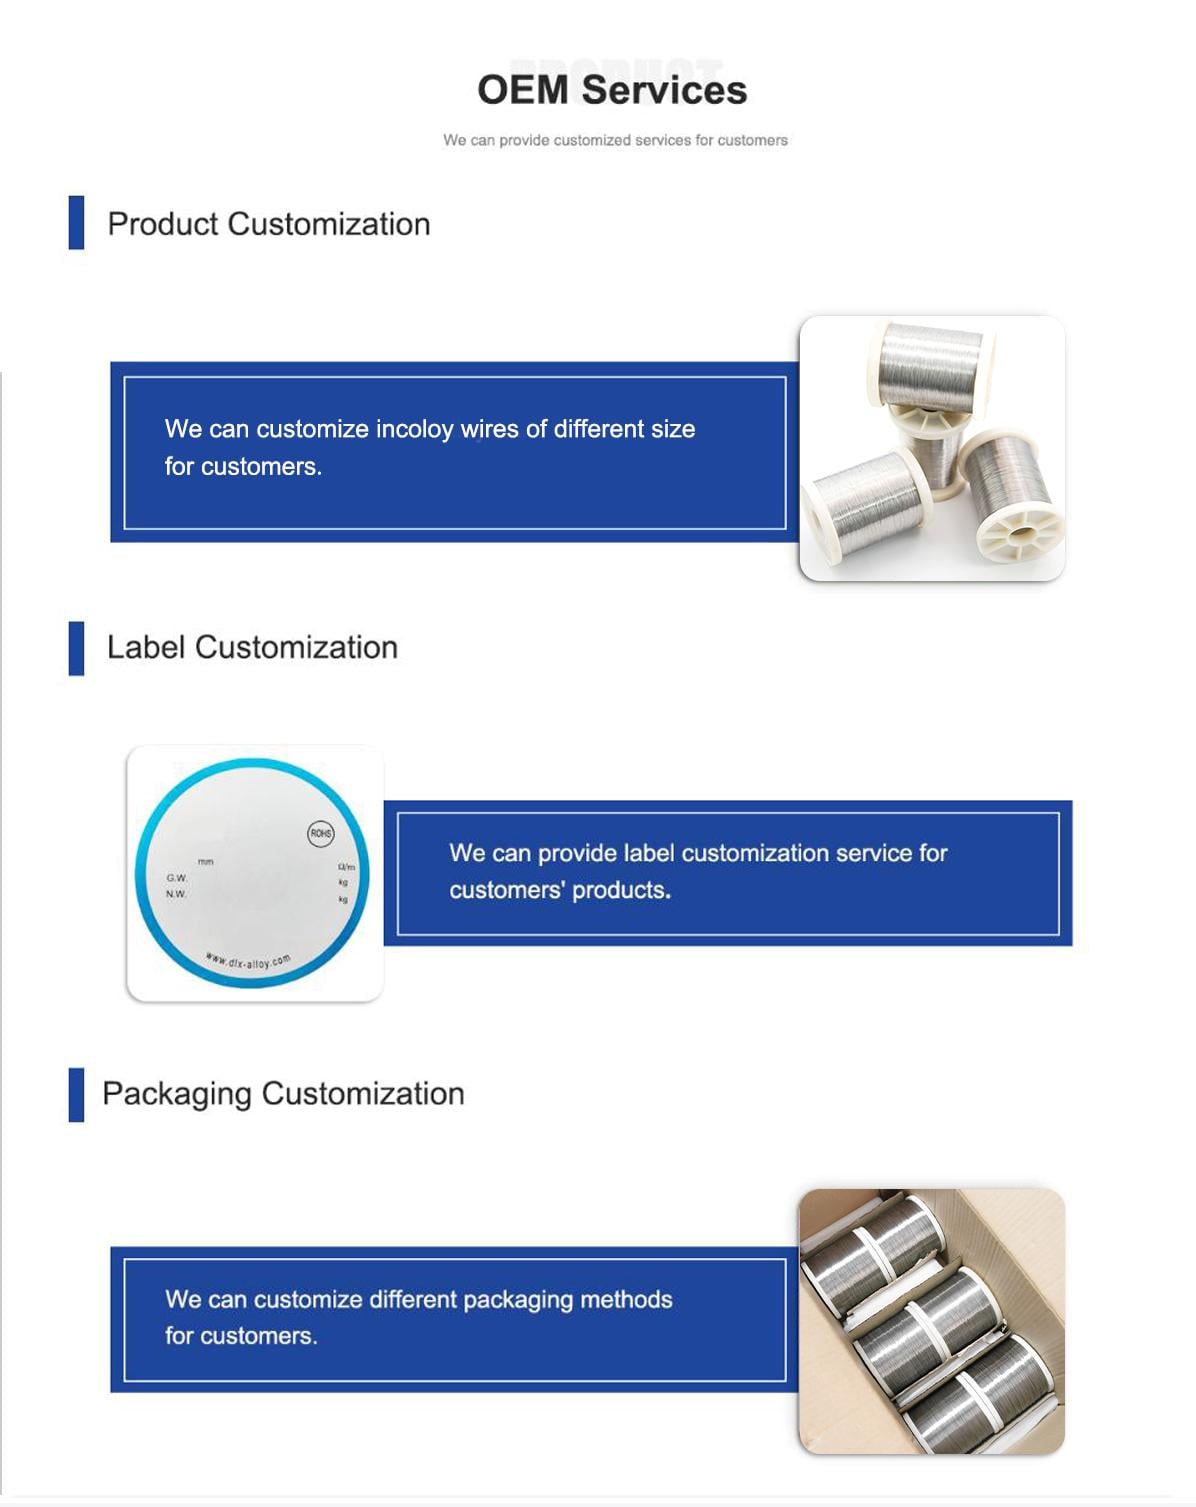
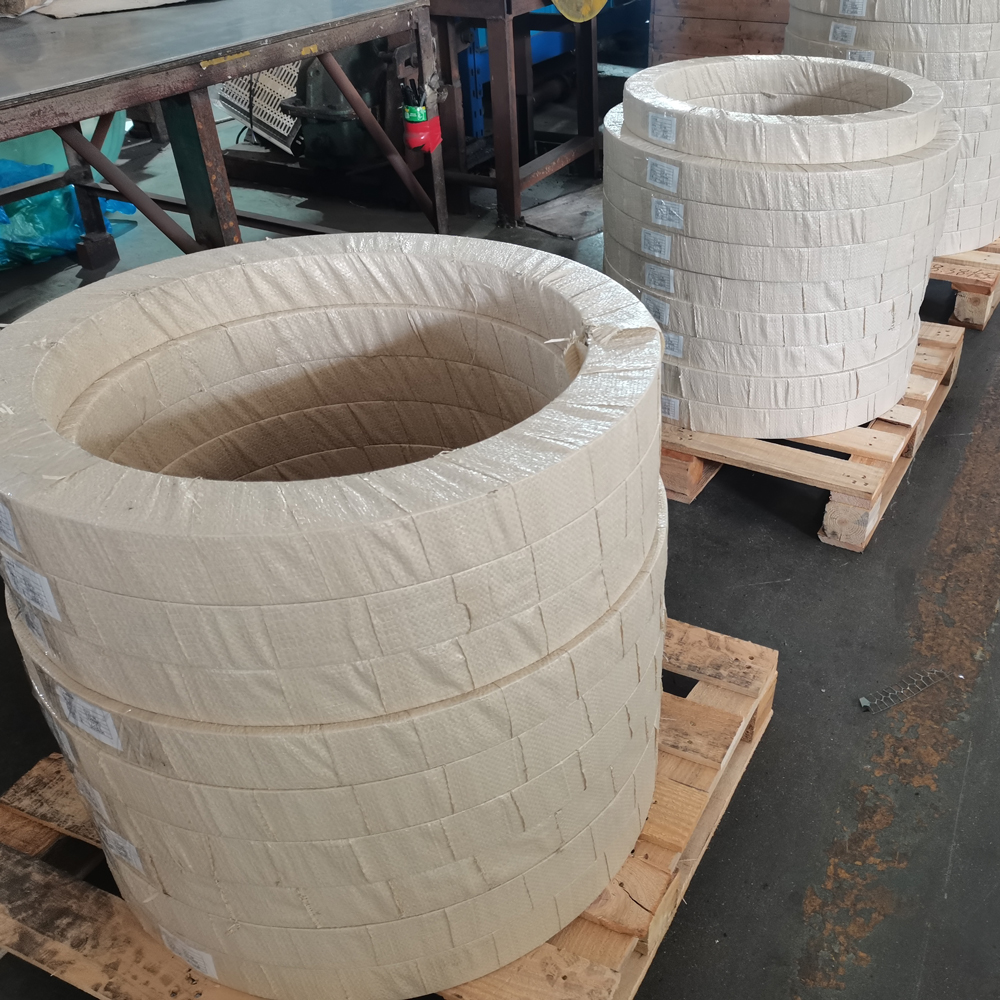
Makara / Taşıyıcı Bobinler: Dayanıklı çelik çekirdek taşıyıcılarla, su geçirmez sargı ile ve yüksek hızlı bobin açıcılarına uygun özel paletlemeyle birlikte sürekli uzunluklarda (25 kg ila 500 kg bobinler) mevcuttur.
-
Esnek Boyutlandırma: Soğuk başlık takımlarınızın gereksinimlerine göre uyarlanmış ara çaplar ve belirli çekme dayanımı aralıkları.
-
-
Doğrudan mühendislik desteği : Tam metalurjik izlenebilirlik, gerçek kimyasal ve mekanik değerlerle birlikte fabrika test sertifikaları (MTC) ve takım ömrü optimizasyonu için özel teknik danışmanlık.
Sıkça Sorulan Sorular
S1: Incoloy 800HT, yüksek sıcaklıkta kullanılan bağlantı elemanları açısından standart Incoloy 800’e göre neden tercih edilir?
K : Incoloy 800HT, sıkı şekilde kontrol edilen daha yüksek karbon aralığına (0.06%–0.10%) sahiptir; ayrıca zorunlu titanyum ve alüminyum ilavesi (Al+Ti = 0.85%–1.20%) ile yüksek sıcaklıkta çözelti tavlama işlemi uygulanır. Bu metalurjik denge, standart 800 serisi alaşımlarla karşılaştırıldığında 600°C (1112°F) üzerindeki sıcaklıklarda önemli ölçüde daha yüksek sürünme-kırılma mukavemeti ve yapısal kararlılık sağlar.
S2: Bu 0.8 mm–5.0 mm bobin tel, yüksek hızda soğuk başlık makinalarında doğrudan işlenebilir mi?
K : Evet. Hassas çekme işlemimiz, optimal uzama oranı (≥ %30) ve dengeli sertlik sağlayan özel ara parlak tavlama içerir. Bu, baş çatlamasını önlemek ve kalıp ömrünü uzatmak için ön ısıtmaya gerek kalmadan ağır soğuk başlık şekillendirme, yaka şekillendirme ve vida yuvarlama işlemlerine izin verir.
S3: 200 kg+'lik bir tel bobinindeki çap toleranslarının tutarlılığını nasıl garanti edersiniz?
K : Çok geçişli soğuk çekme süreci boyunca çift eksenli gerçek zamanlı lazer ölçüm sistemi kullanıyoruz. Bu, çap değişkenliğini ±0,015 mm içinde ve yuvarlaklık dışılığını 0,01 mm altına tutarak otomatik CNC ve çok kalıplı bağlantı elemanı şekillendirme ekipmanlarında besleme tıkanıklıklarını ortadan kaldırır.
S4: Bu bağlantı elemanı teli için hangi yüzey kaplamaları mevcuttur?
K : Tel ürünümüzü temiz parlak tavlanmış yüzey ile, asit banyolu yüzey ile veya sürtünmeyi ve takımlarda aşınmayı azaltmak amacıyla bağlantı elemanlarının soğuk şekillendirilmesi sırasında kullanılan özel taşıyıcı kaplamalarla (bakır içermeyen / fosfat içermeyen yüksek sıcaklıkta çekme yağlayıcıları) temin ederiz.
S5: Yurt dışı gönderimler için tipik minimum sipariş miktarı (MOQ) ve ambalaj formatı nedir?
K : Minimum sipariş miktarları, hedef çap spesifikasyonlarına ve üretim partilerine göre esnek olarak ayarlanır. Ambalaj seçenekleri arasında hassas sarım makaraları, metal kalıplara sarılmış ağırlık bazlı bobinler ya da çok katmanlı nem geçirmez bariyer filmlerle kaplanmış ve çelik bantlarla sabitlenmiş ahşap kasalardır; bu sayede taşıma sırasında hiçbir hasar oluşmaz.