EN
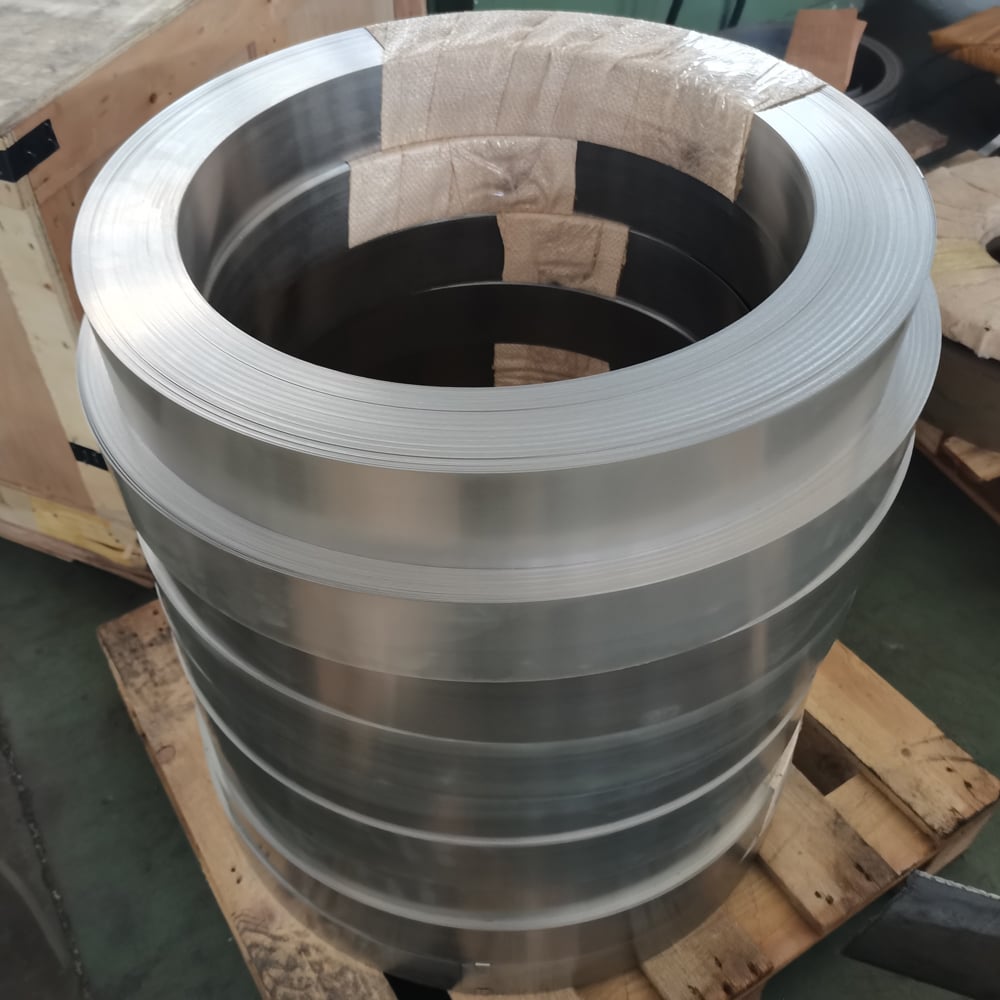
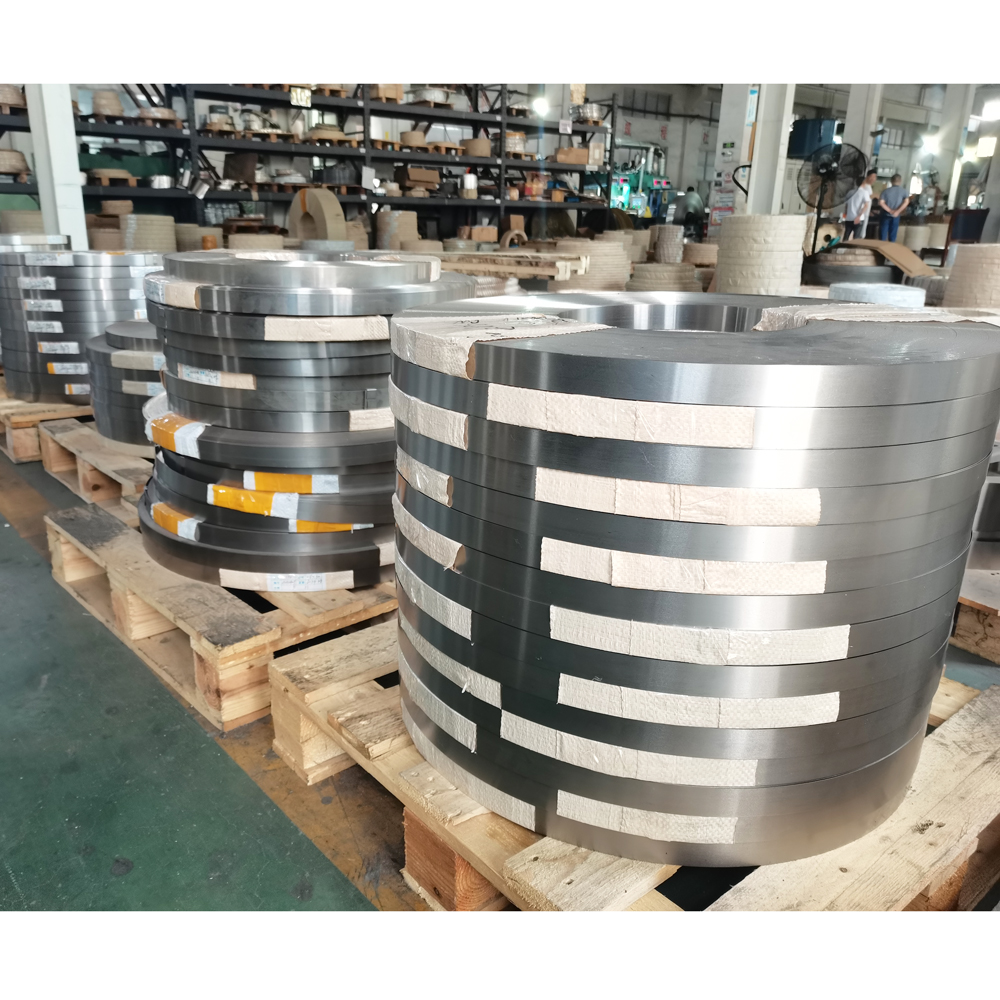
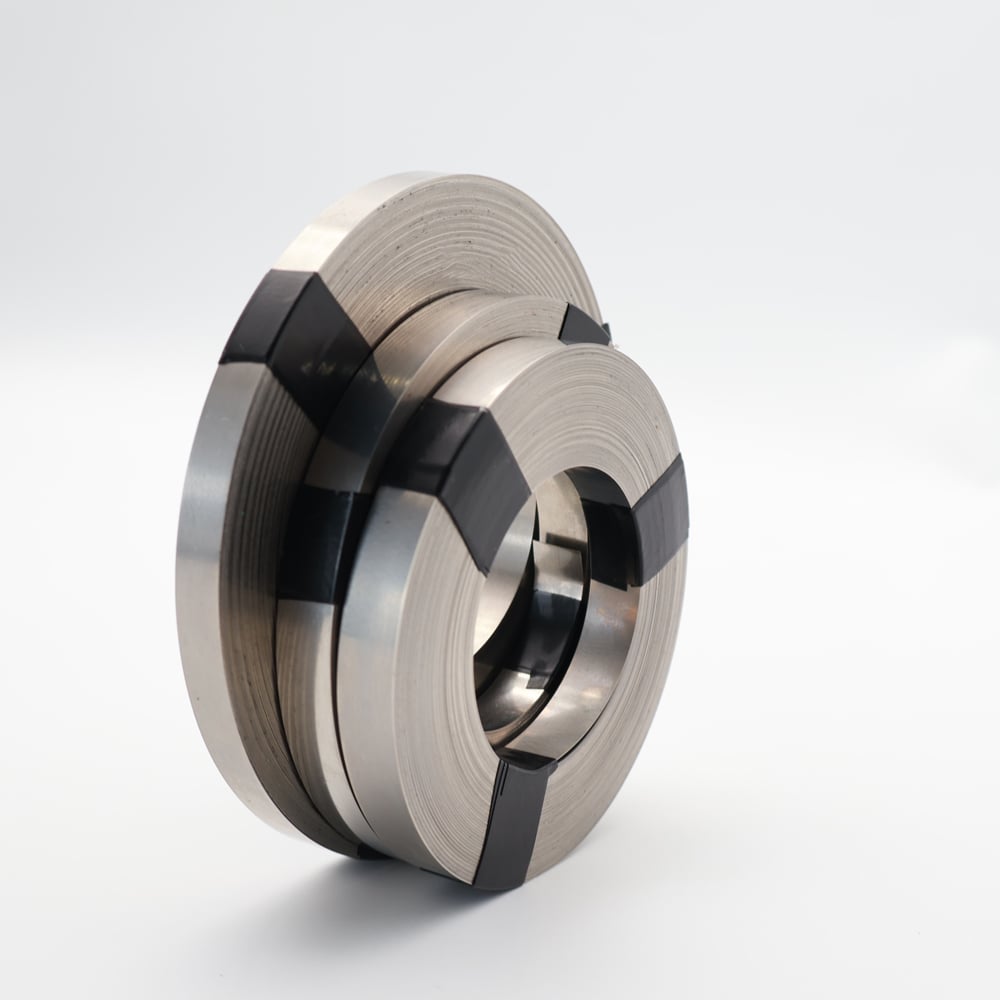
Hochleistungs-weichmagnetische Legierung 1J50 in Bandform für die Herstellung von Transformatorkernen
Kundenspezifisches 1J50-Weichmagnetband für hochwirksame Transformatorkerne. Hohe Sättigungsinduktion (1,55 T), geringe Kernverluste, ultrapräzises Längsschneiden sowie kundenspezifische Dicke. Zertifizierte ISO-Fabriklieferung direkt von DLX Alloy.
- Übersicht
- Technische Daten
- Merkmale
- Anwendungen
- Über DLX
- FAQ
- Empfohlene Produkte
PRODUKTOVERSICHT
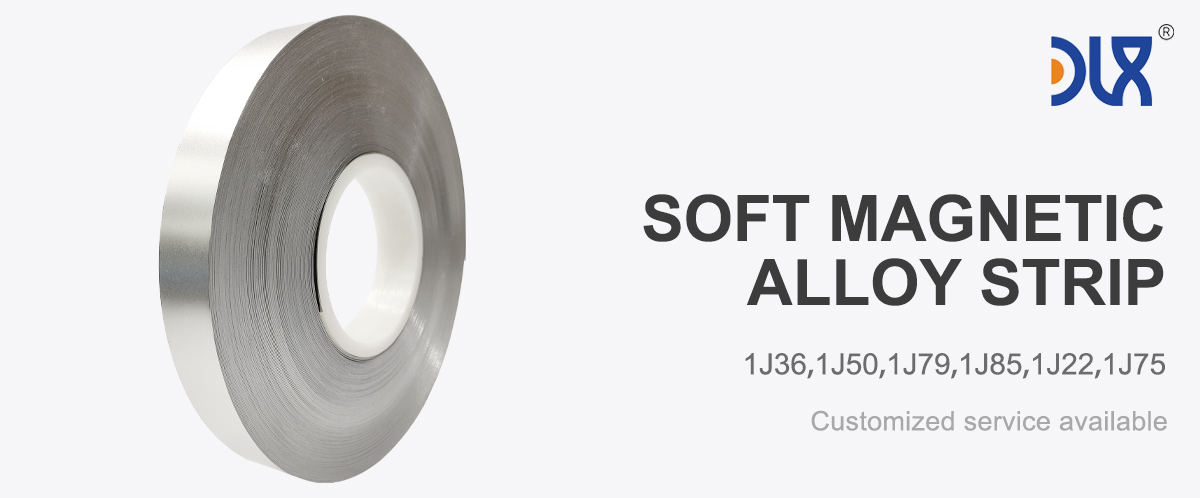
1J50 ist eine klassische Weichmagnetlegierung aus 50 % Nickel und Eisen mit hoher magnetischer Sättigungsinduktion ( ) – deutlich höher als bei Permalloys mit 80 % Nickel – sowie deutlich höherer Permeabilität und geringeren Kernverlusten als herkömmlicher Siliziumstahl. Diese einzigartige Kombination macht das 1J50-Legierungsband zum führenden Kernmaterial für kompakte, hocheffiziente elektrische Geräte, bei denen Platzbedarf und magnetische Leistung entscheidende Konstruktionsfaktoren sind.
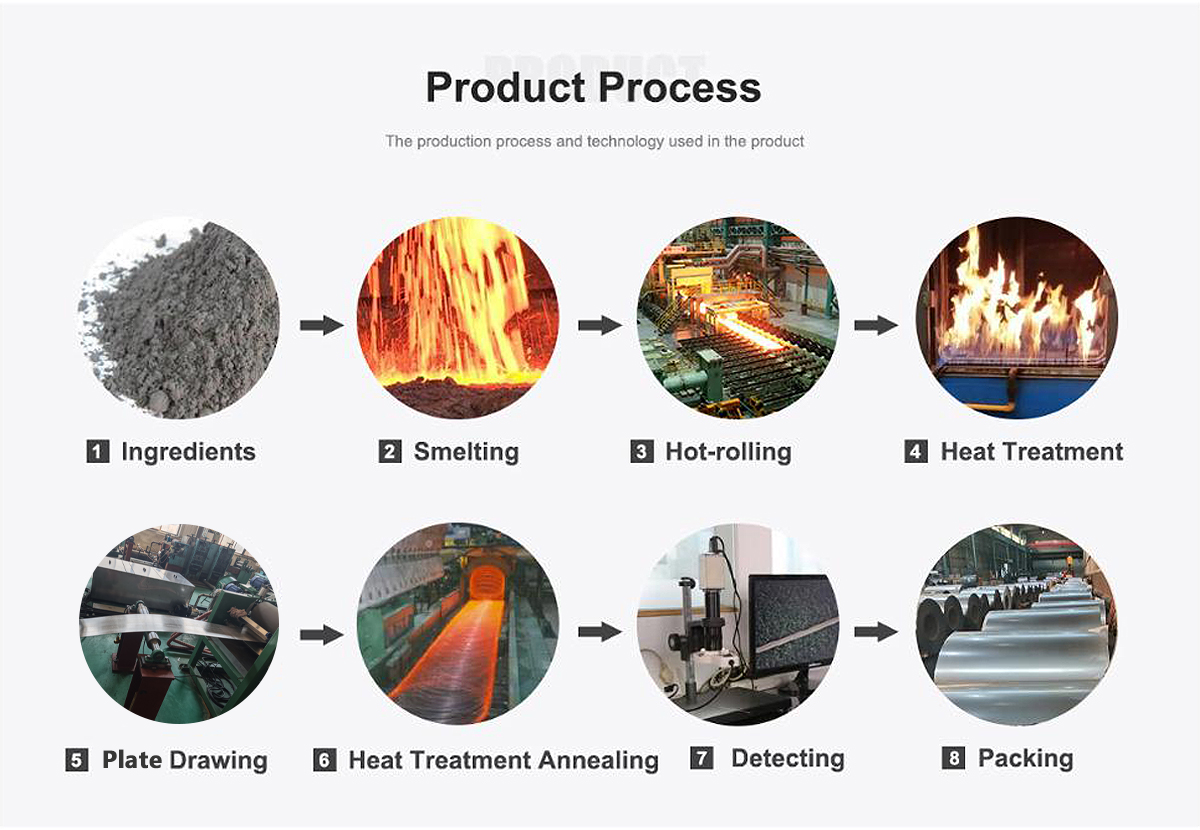
Bei DLX Alloy garantiert unsere vertikal integrierte Produktion von Charge zu Charge metallurgische Reinheit, wobei interstitieller Kohlenstoff, Schwefel und nichtmetallische Einschlüsse auf extrem niedrige Schwellenwerte kontrolliert werden. Das Band reagiert außergewöhnlich gut auf die endgültige magnetische Glühbehandlung in trockenem Wasserstoff und bildet große, ausgerichtete Kristallkörner aus, die die Bewegung magnetischer Domainwände optimieren, die Koerzitivfeldstärke ( ) minimieren und die magnetische Antwort bei mittleren bis hohen magnetischen Feldstärken maximieren.
Technische Spezifikationen
1. Nominelle chemische Zusammensetzung (%)
| Elemente | Nickel (Ni) | Mangan (Mn) | Silicium (Si) | Kohlenstoff (C) | Phosphor (P) | Schwefel (S) | Eisen (Fe) |
|---|---|---|---|---|---|---|---|
| 1J50-Standardgehalt | 49,0 – 51,5 | 0,30 – 0,60 | 0,15 – 0,30 | Bilanz |
2. Typische magnetische und physikalische Eigenschaften (nach Wasserstoffglühung)
| Technischer Parameter | Metrische Einheit | Nennwert | Technische Bedeutung |
|---|---|---|---|
| Sättigungsinduktion ( ) | Tesla (T) | 1,50 – 1,60 | Hohe magnetische Flussdichte bei Arbeitsfeldern |
| Koerzitivfeldstärke ( ) | A/M | Kleine Hystereseschleife und reduzierte Wärmeentwicklung | |
| Anfangspermeabilität ( ) | mH/m | Schnelle magnetische Reaktion bei niedrigen Erregungsströmen | |
| Maximalpermeabilität ( ) | mH/m | Maximale magnetische Durchsatzeffizienz | |
| Curie-Temperatur ( ) | °C | ca. 500 | Breite Betriebstemperaturstabilität |
| Elektrischer Widerstand ( ) | ~ 0,45 | Verringert die Wirbelstromerzeugung bei Wechselstromanwendungen | |
| Dichte ( ) | 8.25 | Materialberechnungsgrundlage |
3. Lieferformen und Genauigkeitstoleranzen
-
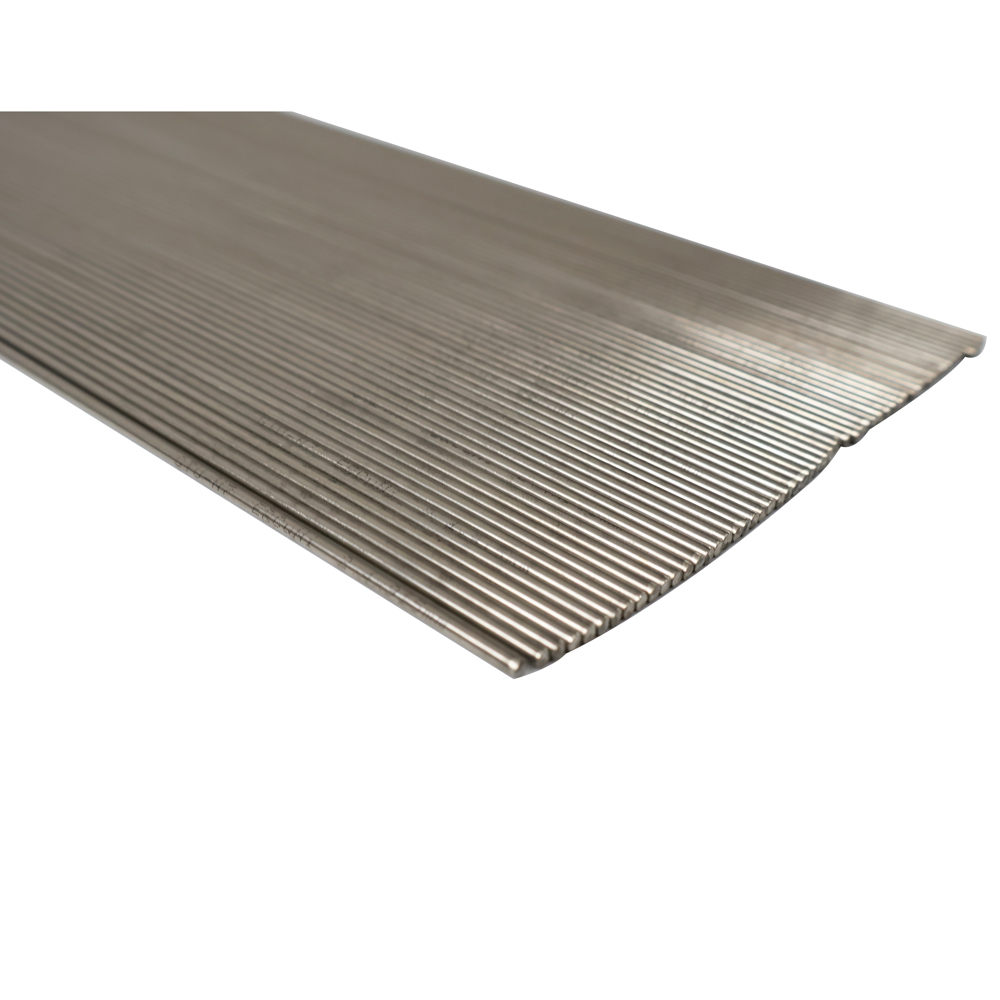
Dickebereich : 0,05 mm – 2,50 mm (kundenspezifisches Kaltwalzen bis hin zu Präzisionsfolien möglich)
-
Breitenbereich : 3,0 mm – 350 mm (präzises, gratfreies Längsschneiden)
-
Lieferzustand : kaltgewalzt hart (für Tiefziehen/Umformen), halbweichgeglüht oder endvergütet im Wasserstoffofen
-
Dickentoleranz :bis (ultragenaue Walzkontrolle)
-
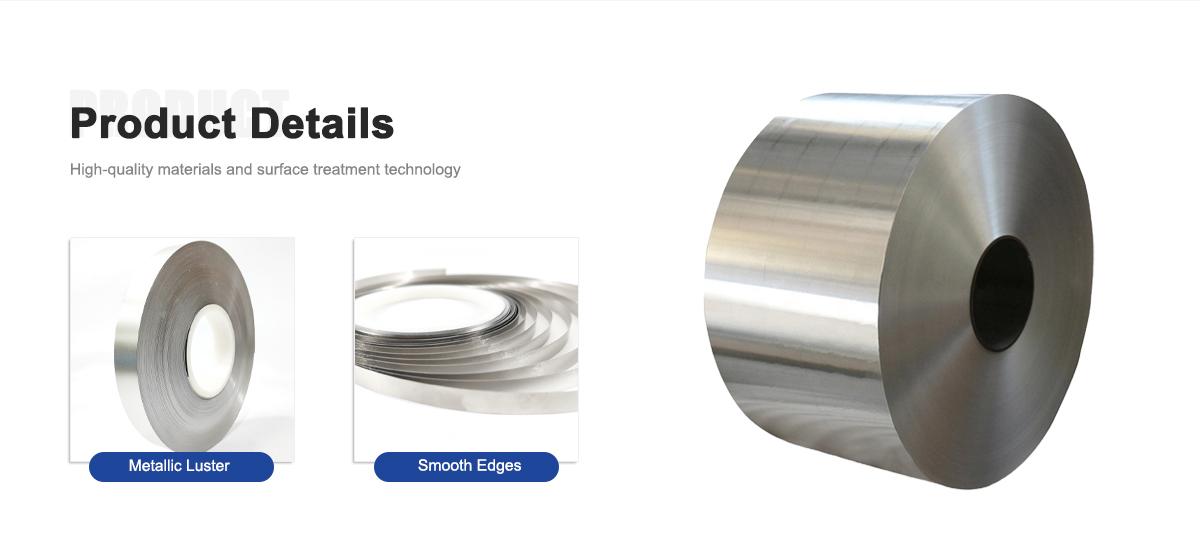
Oberflächenbeschaffenheit : glänzend, glatt, entfettet, frei von Fasern, Laminierungen oder Oxidation
Wesentliche Konstruktionsmerkmale
-
Hohe Sättigungsflussdichte : Erreicht bis zu 1,55 Tesla und ermöglicht es Konstrukteuren, kleinere, leichtere Transformatorkerne und Drosseln zu entwerfen, ohne frühzeitig in die magnetische Sättigung zu geraten.
-
Geringe Hystereseverluste und Wirbelstromverluste : Hoher elektrischer Widerstand ( ) und extrem geringe Koerzitivfeldstärke gewährleisten einen energieeffizienten Betrieb in Wechselstromtransformatoren und -drosseln.
-
Hervorragende Umformbarkeit beim Stanzen und Längsschneiden : Eine gezielte Kornverfeinerung während des Kaltwalzens ermöglicht das präzise Stanzen von EI-Laminierungen, toroidalen Ringen und komplexen magnetischen Abschirmgehäusen ohne Randrissbildung.
-
Hohe chemische Gleichmäßigkeit durch VIM-Schmelzen : Das Vakuum-Induktions-Schmelzverfahren (VIM) beseitigt Gasblasen und nichtmetallische Einschlüsse und stellt so eine konsistente magnetische Reaktionsfähigkeit über die gesamte Bandlänge sicher.
-
Ausgezeichnete Reaktion auf magnetische Wärmebehandlung : Erreicht bei kontinuierlicher Trockenwasserstoffglühung bei .
Industrielle Anwendungen
-
Präzisionsinstrumentenwandler und Stromwandlerkerne : Bietet lineare Magnetisierungskurven und extrem geringe Phasenfehler in Stromwandlern, Nullsequenzwandlern und Energiemesskernen.
-
Audio- und Impulswandler : Geringe Verzerrung und schnelle Flussreaktion in Telekommunikations-, Audioverstärker- und Impulsleistungs-Kopplungsschaltungen.
-
Elektromagnetische Relais und Magnetspulen : Wird in hochsensiblen magnetischen Polstücken, Ankerplatten und Relaisschilden für schnelles dynamisches Schalten ohne Restmagnetismus-Verkleben eingesetzt.
-
Magnetische Abschirmgehäuse und -bänder : Umhüllte oder gestanzte Abschirmung für hochsensible Sensoren, Photomultiplier-Röhren und Avionik-Instrumentierung, die vor umgebenden Streumagnetfeldern geschützt werden müssen.
-
Magnetische Kupplungen, Drosseln und Stellglieder : Hohe mechanische Zuverlässigkeit und Flussleitung in Sensoren für Automotive- und Industrie-Automatisierung.
Warum DLX-Legierung wählen
-
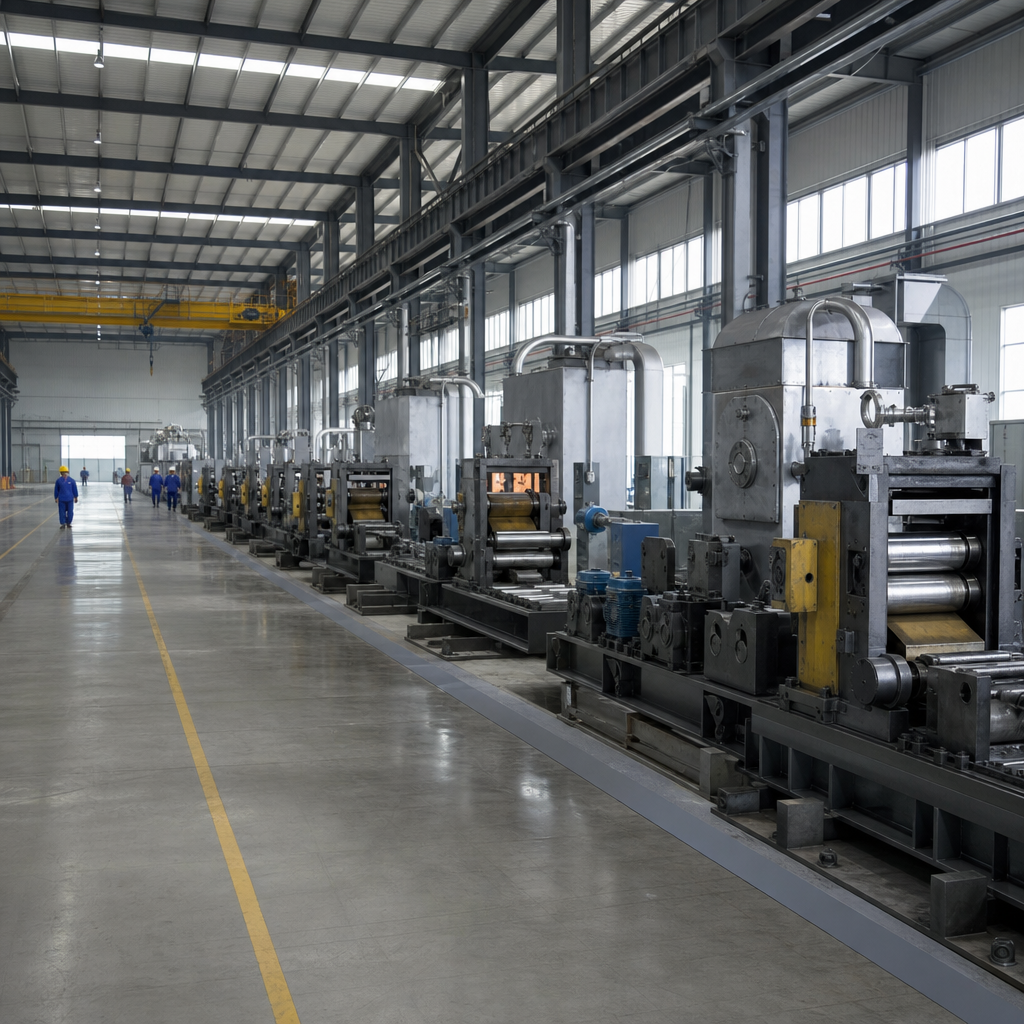
Integrierte Vakuummetallurgie und Walztechnik : DLX kontrolliert die gesamte Fertigungskette – von der Auswahl der Ausgangslegierung und dem Vakuum-Induktions-Schmelzen bis zur präzisen mehrwalzigen Kaltumformung und kontinuierlichen Zugspannungs-Nivellierung.
-
Skalierbare industrielle Kapazität : Betrieb mit einer konstanten Kapazität von 1.200 Tonnen/Monat , was eine schnelle Lieferung für Großaufträge im Automobilbereich, in der Industrieelektronik und bei Stromverteilungssystemen sicherstellt.
-
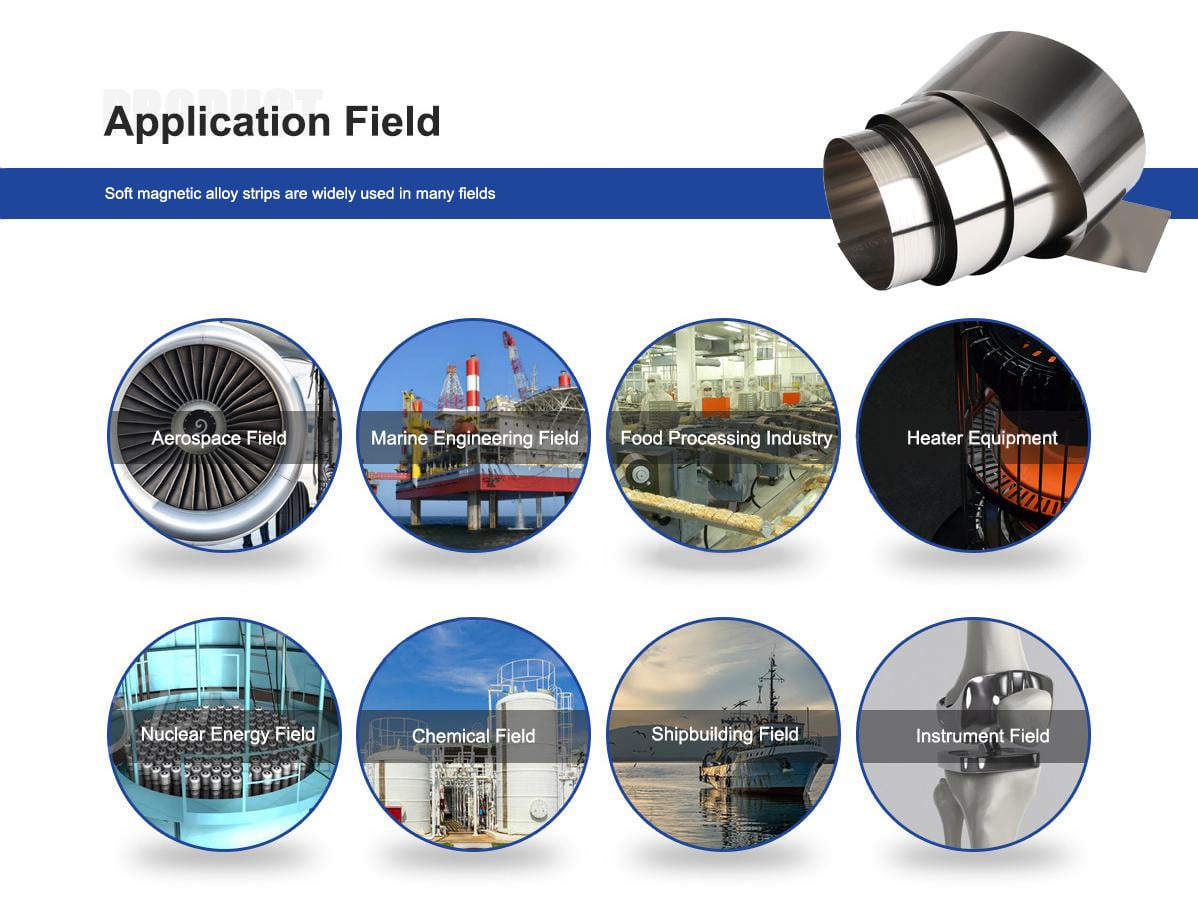
Umfassende Qualitätsprüfung : 100-prozentige Materialrückverfolgbarkeit mit vollständiger chemischer Verifizierung mittels Spektrometer, Wirbelstrom-Oberflächeninspektion sowie DC/AC-Magnetfeld-Eigenschaftsprüfung an Testringen mittels Permeameter im geschlossenen Regelkreis.
-
Kundenspezifisches Längsschneiden und Kantenaufbereitung : Hochmoderne Präzisions-Schneidanlagen, die schmale Coils (bis zu 3 mm Breite) mit streng kontrollierter Randwölbung und minimaler Grat-Höhe ( der Banddicke) herstellen können.
-
Technische Ingenieur-Zusammenarbeit : Direkte Unterstützung durch erfahrene Metallurgen bei optimalen Laminierungs-Stanzparametern, Entgratungsverfahren und Atmosphären-Glühkurven.
Häufig gestellte Fragen
F1: Was ist der wesentliche betriebliche Unterschied zwischen 1J50 und 1J85 (80 % Ni Permalloy)?
A: 1J50 bietet eine deutlich höhere magnetische Sättigungsinduktion ( im Vergleich zu für 1J85) und ist daher die bevorzugte Wahl für Leistungstransformatoren, Hochstrom-Transformatoren sowie magnetische Komponenten, die starken Magnetfeldern ausgesetzt sind. Im Gegensatz dazu weist 1J85 bei extrem schwachen Magnetfeldern eine höhere Anfangspermeabilität auf, erreicht jedoch die Sättigung deutlich früher.
F2: Erfordert das 1J50-Band nach dem Stanzen oder Formen eine Wärmebehandlung?
A: Ja. Kaltumformung, Biegen und Schneiden erzeugen mechanische Spannungen im Kristallgitter, was die Anfangspermeabilität stark verringert und die Koerzitivfeldstärke erhöht. Um die magnetischen Eigenschaften wiederherzustellen und zu maximieren, müssen die gefertigten Teile einer Hochtemperatur-Endglühung in trockenem Wasserstoff (Taupunkt ) bei , gefolgt von einer kontrollierten Abkühlung, unterzogen werden.
F4: Welche Oberflächenbeschaffenheiten und Kantenbedingungen sind für 1J50-Schlitzcoils verfügbar?
A: DLX bietet glänzende kaltgewalzte Oberflächen mit schützendem Leichtöl oder vollständig entfettete Oberflächen, die sofort zum Stanzen bereit sind. Die Kanten können als präzise geschlitzt (minimaler Grat) oder speziell entgratet/abgerundet geliefert werden, um eine Isolationszerstörung bei eng gestapelten Transformatorenblechen zu verhindern.
F5: Kann DLX individuelle Banddicken und nichtstandardmäßige Coilbreiten realisieren?
A: Absolut. Neben Standarddicken (0,1 mm, 0,2 mm, 0,35 mm, 0,5 mm) bieten wir kundenspezifisches Präzisionswalzen bis hin zu 0,05 mm dickem Folienmaterial und bis zu 2,5 mm dickem Bandblech an; zudem stehen individuelle Schlitzbreiten von 3 mm bis 350 mm zur Verfügung – maßgeschneidert auf Ihre spezifischen Kernwicklungs- oder Werkzeugabmessungen.
F5: Wie überprüfen Sie die magnetischen Eigenschaften jeder Produktionscharge?
A: Standard-Toroidproben werden aus jeder Hauptcharge gestanzt und gemeinsam mit der Charge wasserstoffgeglüht. Wir messen die Sättigungsflussdichte ( ), die Anfangspermeabilität ( ), die maximale Permeabilität ( ) und die Koerzitivfeldstärke ( ) mithilfe hochpräziser digitaler Flussmesser sowie von Hysteresekurven-Prüfsystemen und liefern mit jeder Lieferung umfassende Werksprüfzertifikate.