EN
Precypitacyjnie hartowany pręt okrągły Inconel 718 do elementów złącznych silników odrzutowych w przemyśle lotniczym
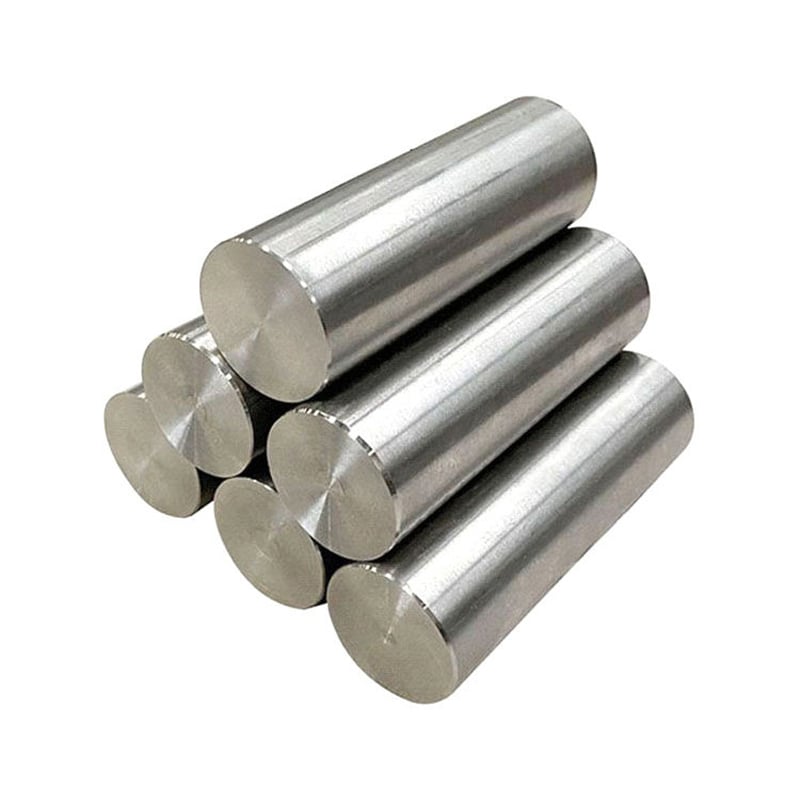
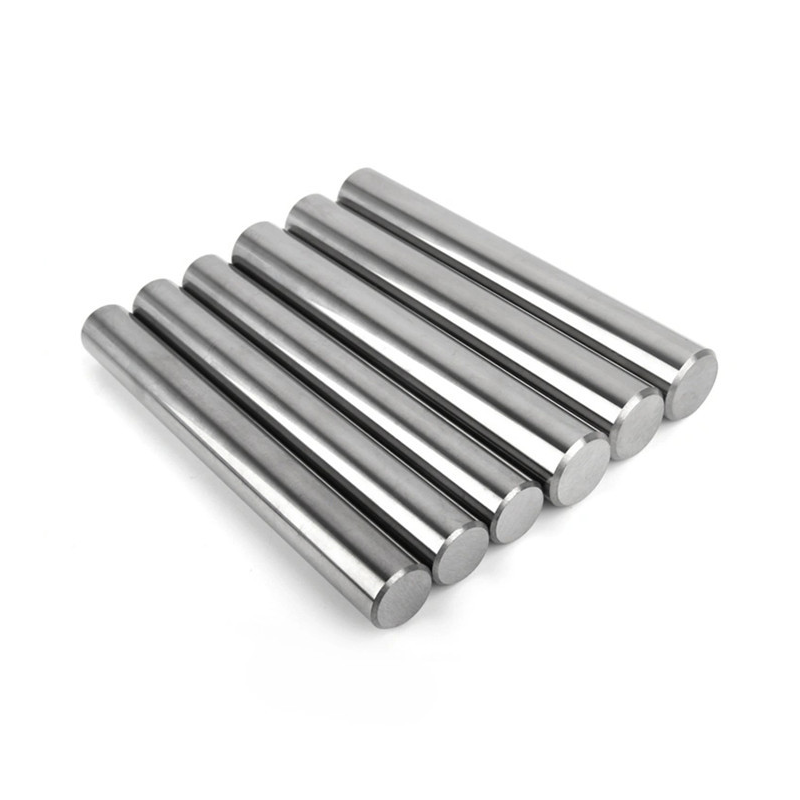
Wysokowytrzymałые okrągłe pręty z wytrzyskowego stopu niklu Inconel 718 przeznaczone do kluczowych elementów złącznych w przemyśle lotniczym oraz części turbin. Działają niezawodnie w zakresie temperatur od kriogenicznych do 650°C, cechując się wyjątkową wytrzymałością na pełzanie i pękanie.
- Przegląd
- Specyfikacje
- Cechy
- Zastosowania
- Zalety
- Często zadawane pytania
- Zalecane produkty
Przegląd produktu
Rozwiązania z wykorzystaniem wysokowytrzymałego pręta superstopu Inconel 718
Inconel 718 to wysoko wydajny superstop niklowy poddawany wydzieleniowemu hartowaniu, znany z nieporównywalnej równowagi wysokiej wytrzymałości na rozciąganie, doskonałej odporności na pełzanie i pękanie oraz świetnej spawalności bez skłonności do powstawania pęknięć po spawaniu. Niezwykłe właściwości mechaniczne stopu wynikają z kontrolowanego wydzielania faz gamma prime i gamma double-prime podczas specjalnego dwuetapowego procesu starzenia cieplnego.
Dla wymagających systemów napędu lotniczego i kosmicznego, elementy złączne do silników odrzutowych są narażone na intensywne zmęczenie cykliczne, wysokie naprężenia wibracyjne oraz skrajne gradienty temperatury. Nasze pręty okrągłe z Inconelu 718 klasy lotniczej są produkowane przy ścisłej kontroli metalurgicznej, zapewniającej drobnoziarnistą i jednorodną strukturę krystaliczną oraz nadzwyczaj niskie zawartości gazów międzywęzłowych. Niezależnie od zastosowania – czy to śruby do obudowy turbiny, pręty łączące wirniki, śruby do układu paliwowego czy kołki do konstrukcji wydechowej – nasze precyzyjne pręty gwarantują integralność konstrukcyjną i bezbłędne działanie w środowiskach krytycznych dla misji.
Główne specyfikacje techniczne oraz właściwości hartowania wytrącaniowego
1. Podstawowy skład chemiczny (w procentach wagowych)
| Element | Zakres zawartości (%) |
|---|---|
| Nikiel + kobalt (Ni + Co) | 50,00 – 55,00 |
| Chrom (Cr) | 17,00 – 21,00 |
| Żelazo (Fe) | Równowaga |
| Niob + tantal (Nb + Ta) | 4.75 - 5.50 |
| Moliwen (Mo) | 2,80 – 3,30 |
| Titaniel (Ti) | 0,65 – 1,15 |
| Aluminium (Al) | 0,20 – 0,80 |
| Kobalt (Co) | 1.00 max |
| Węgiel (C) | 0.08 max |
| Mangan (Mn) | 0.35 max |
| Krzem (Si) | 0.35 max |
| Fosfor (P) | 0.015 max |
| Siarka (S) | 0.015 max |
| Bor (B) | 0.006 Max |
| Miedź (Cu) | 0,30 Max |
2. Właściwości mechaniczne w stanie wytrącaniowo zahartowanym (dojrzewającym)
| Wskaźnik właściwości mechanicznych | Wartość w temperaturze pokojowej (20 °C) | Wartość w wysokiej temperaturze (650 °C / 1200 °F) |
|---|---|---|
| Wytrzymałość na rozciąganie (Rm) | ≥ 1275 MPa (185 ksi) | ≥ 1000 MPa (145 ksi) |
| Wytrzymałość na rozciąganie przy 0,2 % odkształcenia permanentnego (Rp0.2) | ≥ 1034 MPa (150 ksi) | ≥ 860 MPa (125 ksi) |
| Wydłużenie (A5) | ≥ 12% | ≥ 12% |
| Wyduk (Z) | ≥ 15% | ≥ 15% |
| Twardość | 36–44 HRC | Zachowana twardość w wysokiej temperaturze |
| Czas pękania pod naprężeniem (650 °C / 690 MPa) | – | ≥ 23 godziny (brak pęknięć w miejscach nacięć) |
3. Dostępność wymiarowa i kontrola tolerancji
| Stan dostawy | Zakres średnicy | Opcje precyzyjnych tolerancji | Wykańczanie powierzchni |
|---|---|---|---|
| Walcowane na gorąco i wytrawione | 10,0 mm – 80,0 mm | Standardowy zakres przemysłowy | Bez warstwy skorupki / oczyszczone kwasem |
| Wyciągane na zimno i odpuszczone | 3,0 mm – 25,0 mm | ISO h10 / h9 | Gładka, jasna, wyciągana |
| Precyzyjnie szlifowana bezosowo | 4,0 mm – 65,0 mm | ISO h8 / h7 / niestandardowa (±0,005 mm) | Wypolerowana do lustrzanego połysku (Ra ≤ 0,4 µm) |
| Obrobiona skrawaniem / toczone i polerowane | 20,0 mm – 250,0 mm | Klasa ścisła handlowa | Gładka powierzchnia po obrobce skrawaniem |
Główne cechy produktu dla systemów mocujących przeznaczonych do ekstremalnych obciążeń
- Wysoka wytrzymałość w podwyższonej temperaturze: Zachowuje ponad 80 % wytrzymałości na rozciąganie w temperaturze pokojowej przy ciągłej eksploatacji w temperaturach do 650 °C (1200 °F).
- Powolna kinetyka wydzielania się faz: Stop niobu, glinu i tytanu umożliwia szybkie obróbki cieplne oraz gorącą kucie bez ryzyka pęknięć spowodowanych starzeniem od odkształcenia.
- Wyróżniająca się odporność na pełzanie i czas do zerwania pod naprężeniem: Dostosowane wtórne procesy starzenia zapewniają optymalne rozmieszczenie wydzieleń międzyziarnowych, które hamują przesuwanie i deformację pełzania przy wysokich naprężeniach.
- Kompleksowa odporność środowiskowa: Skuteczna odporność na utlenianie w wysokiej temperaturze, siarkowanie, korozję gazową w wysokiej temperaturze oraz pękanie napięciowe indukowane przez chlorki.
- Wysoka wydajność obróbki skrawaniem: Optymalna mikrostruktura umożliwia zimne prasowanie, gorącą kucie, toczenie gwintów z dużą prędkością oraz precyzyjne toczenie CNC gwintów przy stabilnym zużyciu narzędzi.
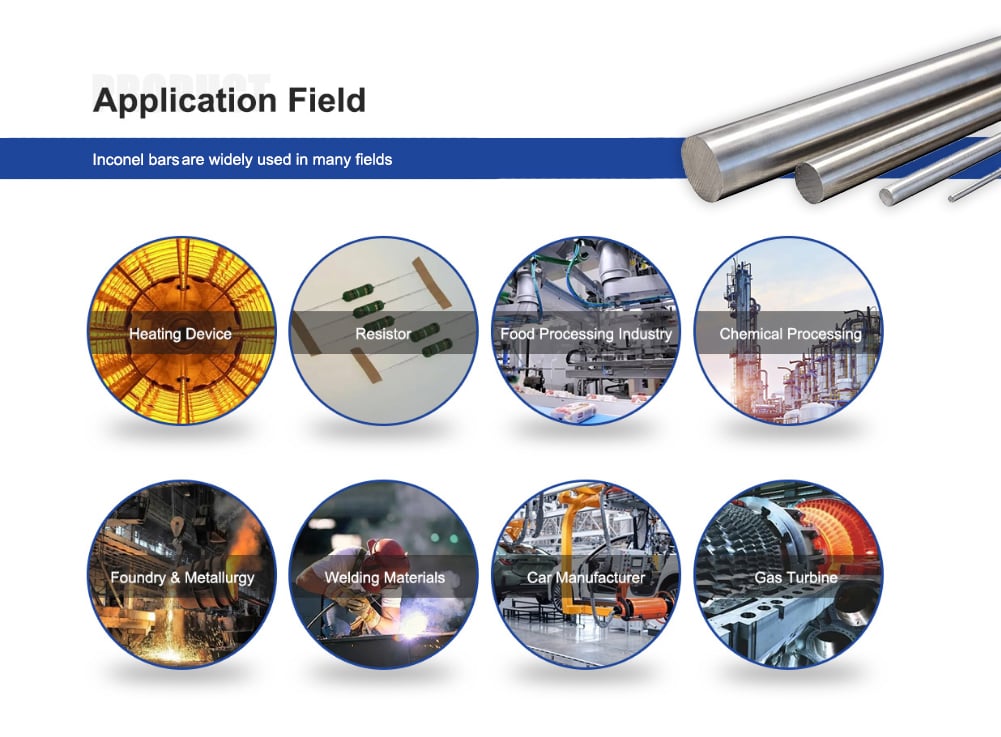
Kluczowe zastosowania przemysłowe dla elementów łączących w lotnictwie i nie tylko
- Silniki odrzutowe cywilne i wojskowe: Śruby łączące wirniki sprężarek, śruby obudowy turbiny, kołki komory spalania oraz konstrukcyjne elementy łączące w dopalaczach.
- Konstrukcje lotnicze i pojazdy startowe: Wysokowartościowe śruby podwozia, kołki obudowy systemów nawigacyjnych rakiet oraz elementy łączące do napędu cieczy kriogenicznych.
- Napędy statków kosmicznych i satelity: Wysokowytrzymałościowe śruby kriogeniczne działające w zakresie temperatur od −196 °C do wysokich obciążeń wibracyjnych podczas startu.
- Turbiny do generacji energii: Mocne połączenia śrubowe w turbinach gazowych, kołki dyfuzorów wydechowych oraz śruby łączące w turbinach parowych przeznaczonych do pracy w wysokich temperaturach.
- Narzędzia do eksploatacji złóż naftowych i gazowych: Ekstremalnie wysokociśnieniowe i wysokotemperaturowe (HPHT) wały do zastosowań podziemnych, śruby do głowic studni gazu kwaśnego oraz trzpienie zaworów.
Dlaczego warto współpracować z DLX Alloy
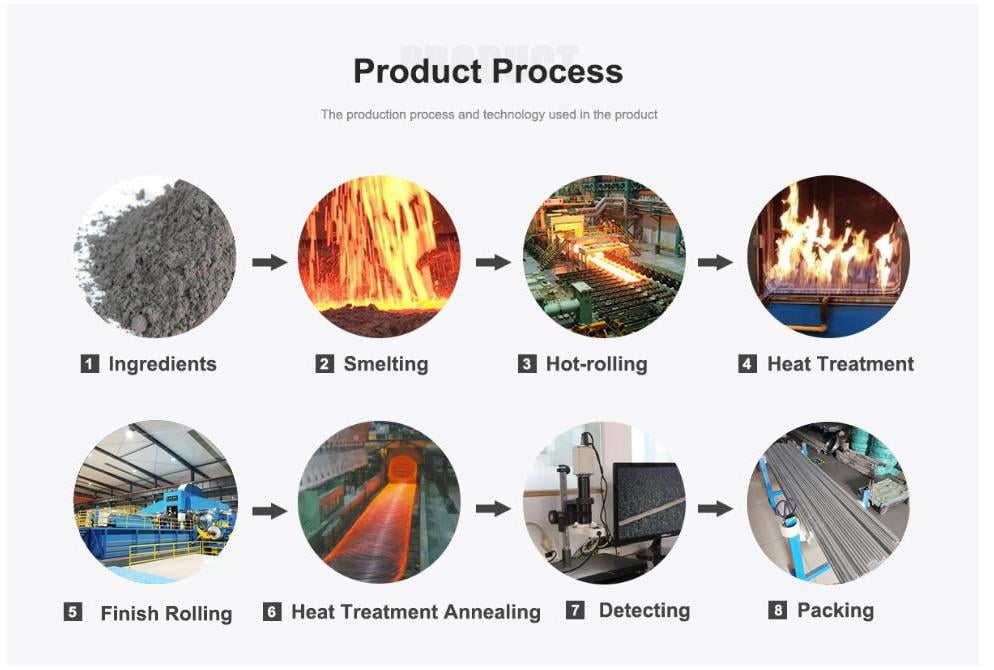
- Skala przemysłowa i stabilna zdolność produkcyjna: W pełni wyposażone zakłady produkcyjne działające w zintegrowanej skali produkcji wynoszącej 1200 ton miesięcznie w zakresie stopów żaroodpornych, precyzyjnych drutów niklowych, taśm i prętów.
- Zaawansowana metalurgia topienia w próżni: Wykorzystanie najnowocześniejszych technologii topienia w próżni metodą indukcyjną (VIM) w połączeniu z przetopieniem żużlowym (ESR) oraz przetopieniem łukowym w próżni (VAR), zapewniające ekstremalnie niską zawartość wtrąceń, izotropowe rozmieszczenie ziaren oraz nadzwyczaj wysoką czystość metalurgiczną.
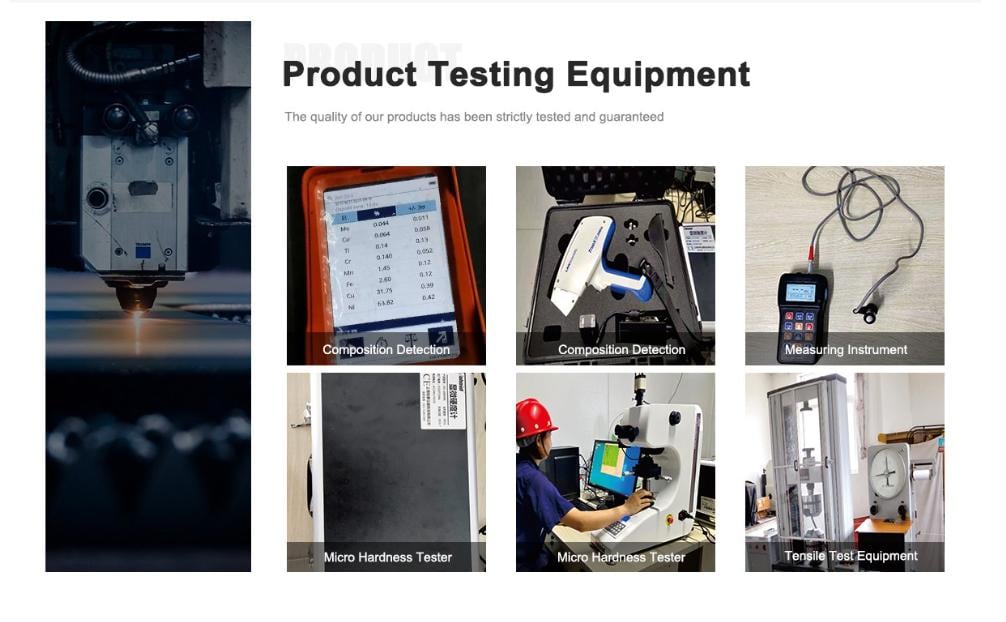
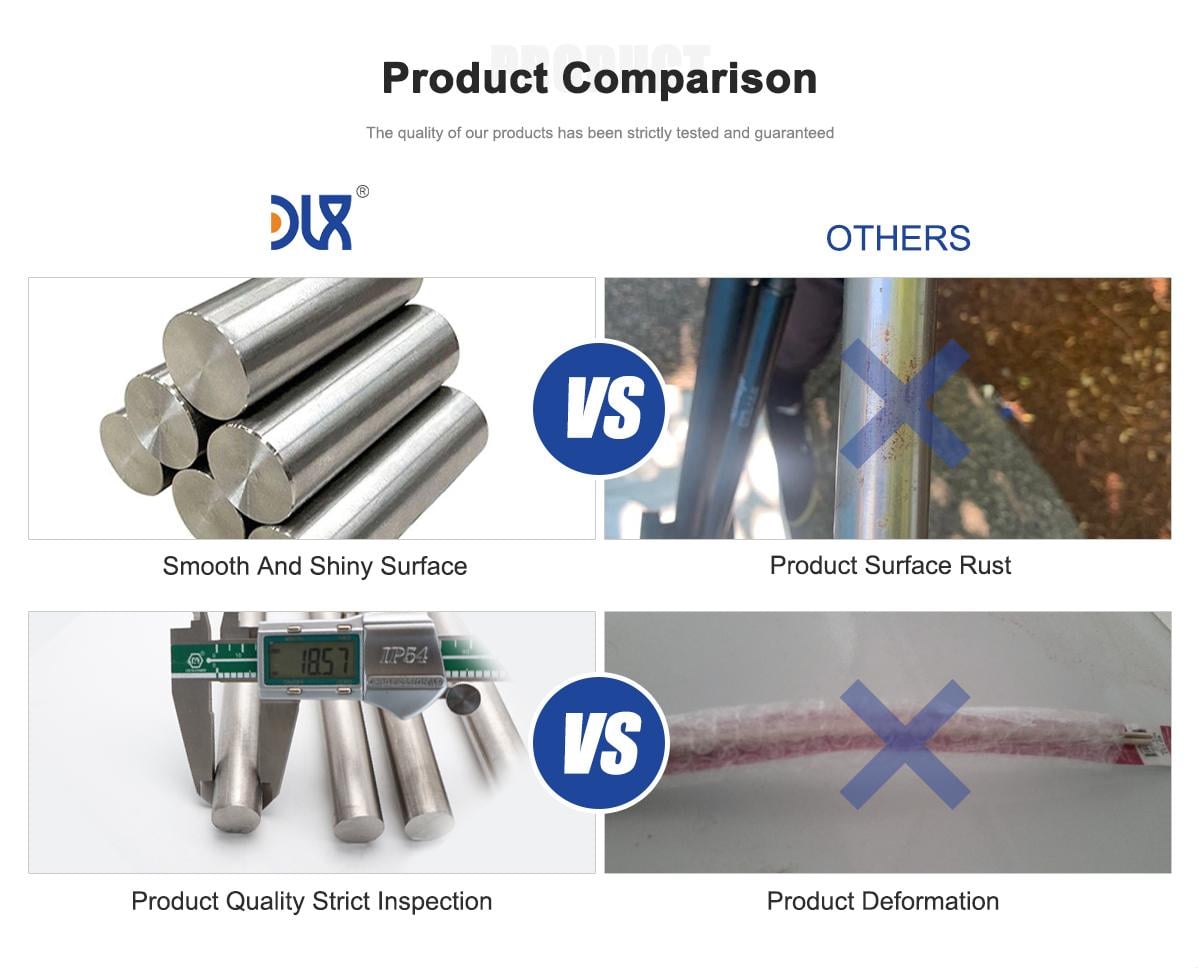
- Kompleksowa kontrola jakości: Każda partia podlega 100-procentowej detekcji wad metodą ultradźwiękową z pełnym zanurzeniem, kontroli prądami wirowymi, weryfikacji spektralnej metodą PMI, ocenie wielkości ziarna metalograficznego oraz walidacji wytrzymałości na rozciąganie i pękanie przy temperaturze pokojowej i wysokiej.
- Pełna śledzilność partii: Dostawy towarzyszą pełne certyfikaty kontroli chemicznej i mechanicznej z kompleksową śledzalnością numeru partii surowca od odlewania wlewków po końcowe pakowanie.
- Elastyczność dostosowanego przetwarzania: Dynamiczne minimalne ilości zamawiania dopasowane do badań prototypowych i seryjnej produkcji elementów złącznych, z precyzyjnym cięciem na wymiar, bezoskowym fazowaniem oraz dostosowanym opakowaniem drewnianym przeznaczonym na eksport zagraniczny.
Najczęściej zadawane pytania
P1: Jaki protokół obróbki cieplnej nadaje prętom okrągłym ze stopu Inconel 718 maksymalną twardość i wytrzymałość?
O1: Maksymalną wydajność mechaniczną osiąga się poprzez standardowy dwuetapowy cykl starzenia po użarzeniu. Materiał najpierw poddaje się użarzeniu w zakresie temperatur 950–980 °C, a następnie szybko chłodzi; następnie następuje pierwsze starzenie w temperaturze 720 °C przez 8 godzin, chłodzenie w piecu z prędkością 50 °C/godz. do 620 °C oraz utrzymywanie w temperaturze 620 °C przez łączny czas starzenia wynoszący 18 godzin, po czym następuje chłodzenie powietrzem.
P2: Dlaczego stop Inconel 718 jest preferowany w stosunku do tytanu lub stali nierdzewnej przy produkcji elementów złącznych do silników odrzutowych?
A2: Choć stopy tytanu charakteryzują się niską gęstością, ich wytrzymałość znacznie spada powyżej 400 °C. Standardowe stale nierdzewne o wysokiej wytrzymałości tracą odporność na korozję i pełzanie w podwyższonych temperaturach. Inconel 718 zachowuje wyjątkową wytrzymałość na rozciąganie, odporność na zmęczenie cykliczne oraz integralność przy pełzaniu i pękaniu przy ciągłych temperaturach do 650 °C, co czyni go standardem branżowym dla elementów złącznych w gorących sekcjach silników odrzutowych.
Q3: Czy pręty okrągłe z Inconel 718 mogą być bezpośrednio stosowane do szybkiego toczenia gwintów?
A3: Tak. Dostarczamy prętów okrągłych z Inconel 718 w stanie po żarzeniu w roztworze lub lekkim zimnym redukowaniu, z precyzyjną tolerancją średnicy i bezdefektową powierzchnią, co umożliwia bezproblemowe gorące lub zimne kucie główek oraz obróbkę CNC z następującym toczeniem gwintów przed lub po starzeniu.
Q4: Jakie rodzaje wykańczania powierzchni i tolerancje średnicy są dostępne dla toczenia na tokarkach szwajcarskich CNC?
A4: Dla precyzyjnego, zautomatyzowanego toczenia na tokarkach oferujemy precyzyjne, bezoskowowe pręty szlifowane i polerowane, z tolerancjami średnicy zgodnymi z normą ISO h8, h7 lub niestandardowymi limitami aż do ±0,005 mm oraz chropowatością powierzchni tak niską jak Ra ≤ 0,4 µm.
Q5: Jaka jest polityka opakowania i zamówienia dla przesyłek zagranicznych?
A5: Wszystkie pręty eksportowe są indywidualnie owijane folią plastikową, owinięte materiałem zapobiegającym korozji w warunkach wilgotnych (VCI) oraz starannie zapakowane w wzmocnione, wyrobione drewniane skrzynie poddane fumigacji lub w skrzyniach ze stalowym szkieletem, aby zapobiec zadrapaniom lub ugięciom podczas transportu morskiego i lotniczego. Wielkość partii może być elastycznie dostosowywana do skali Państwa produkcji.