EN
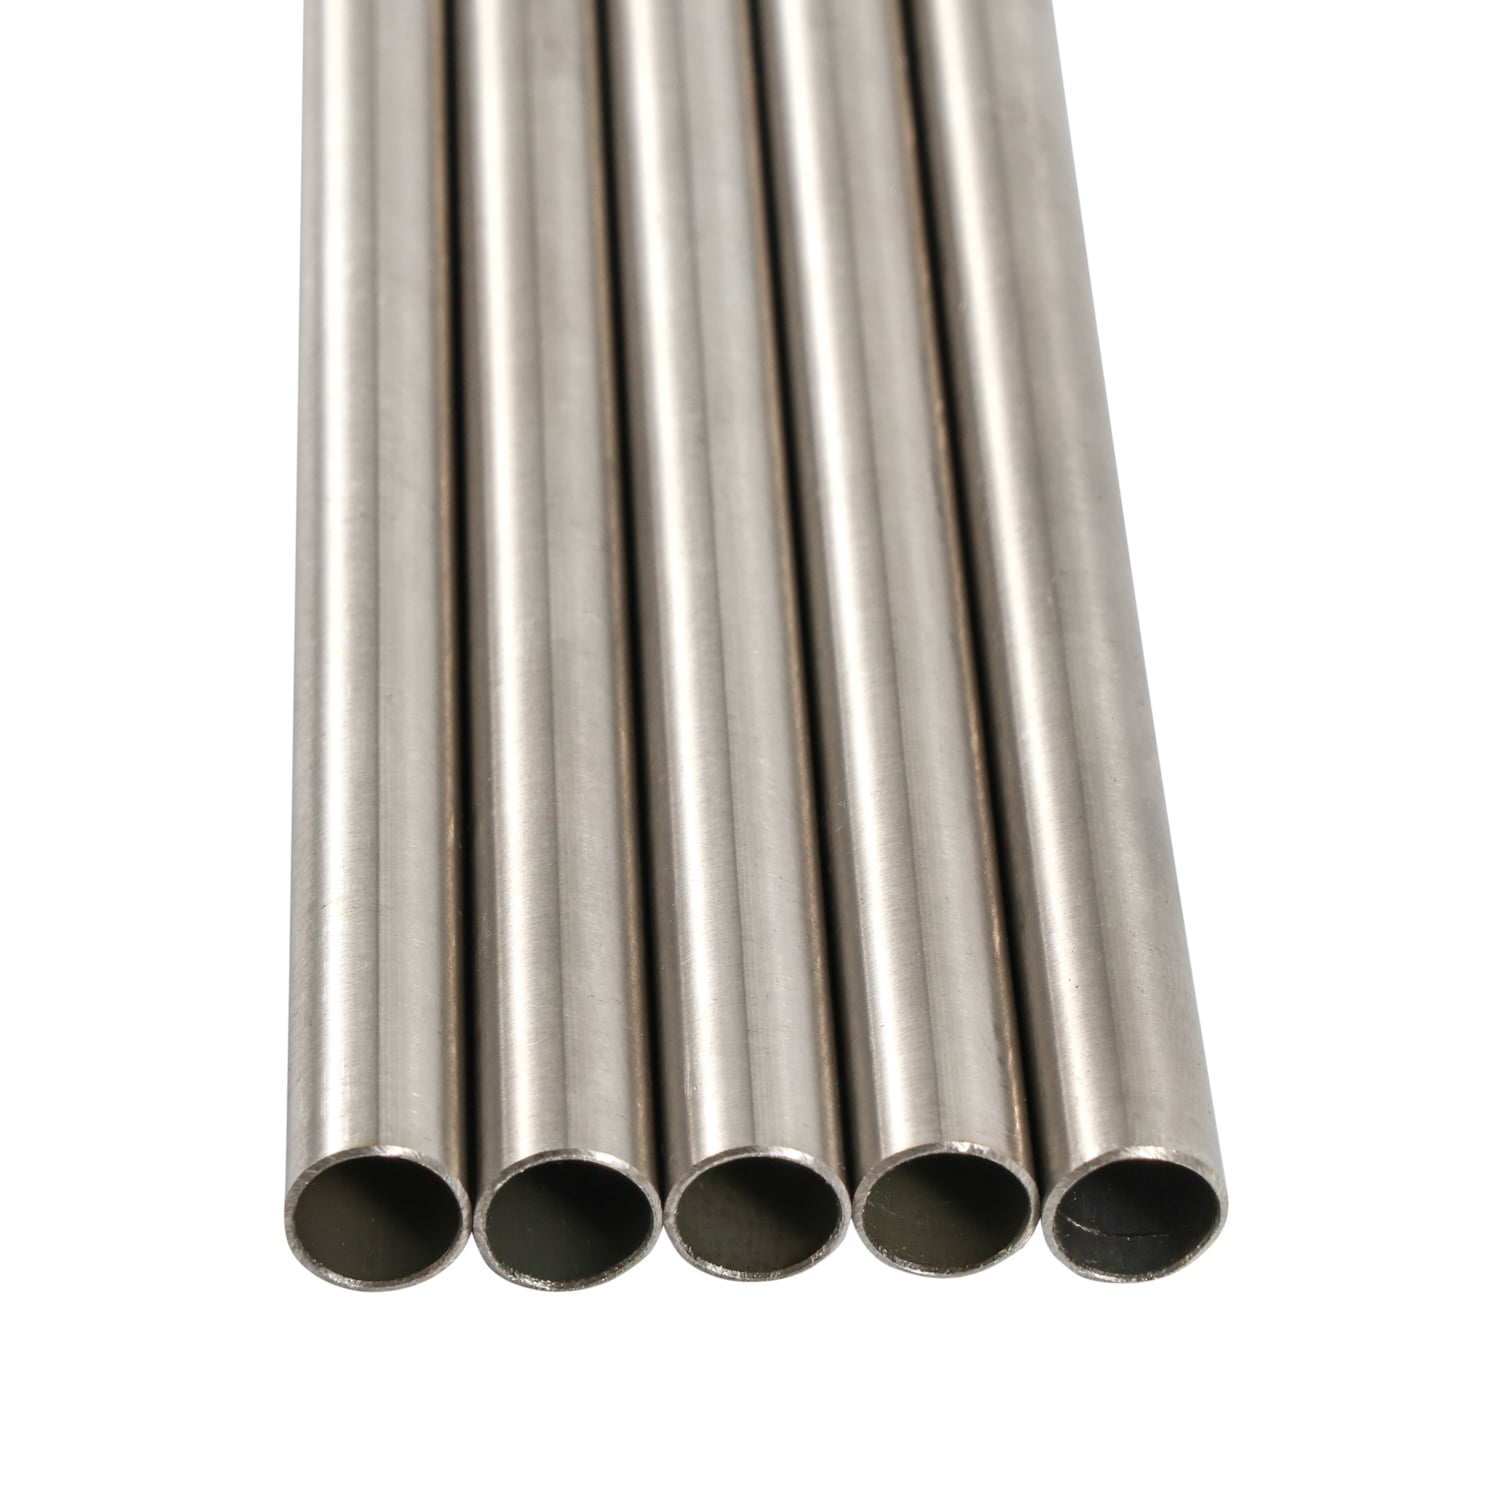
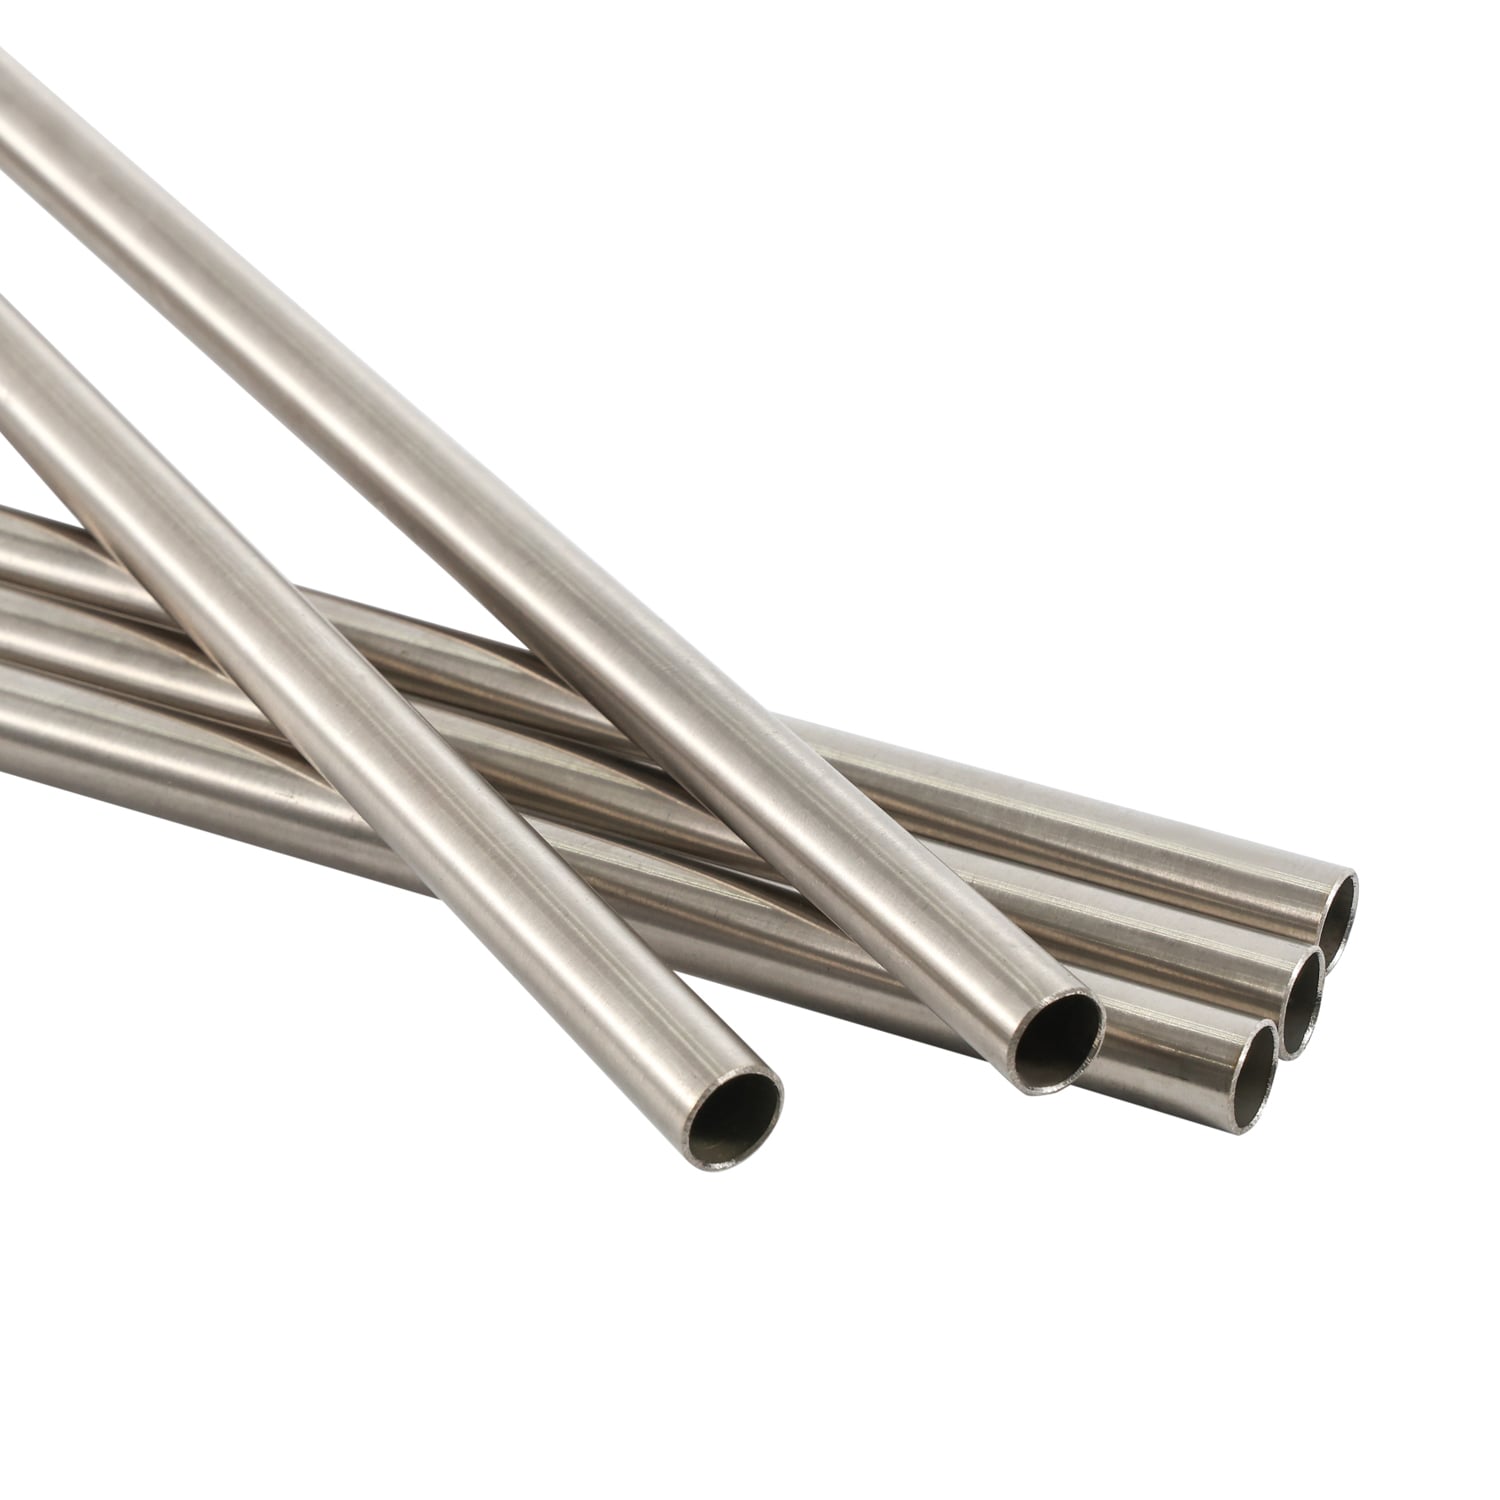
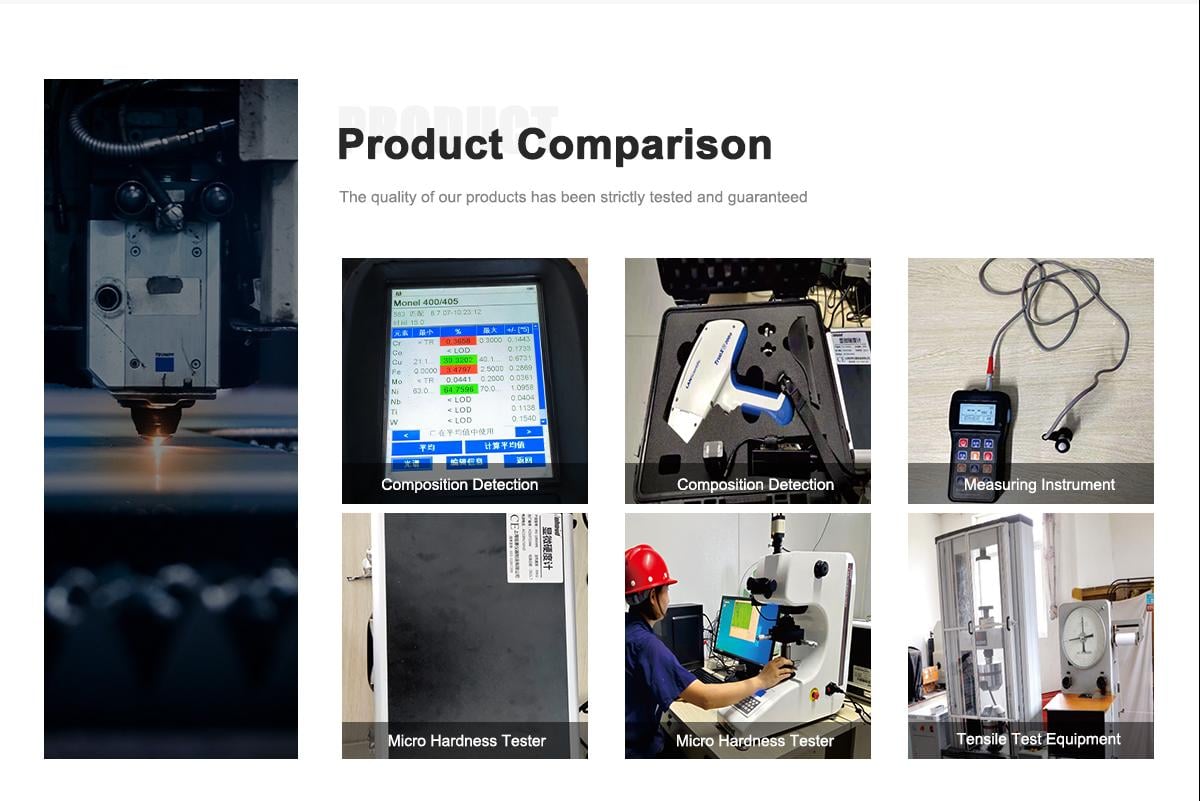
Tube sans soudure en Inconel 625 résistant aux acides, tiré à froid et décapé, destiné aux conduites de gaz acide
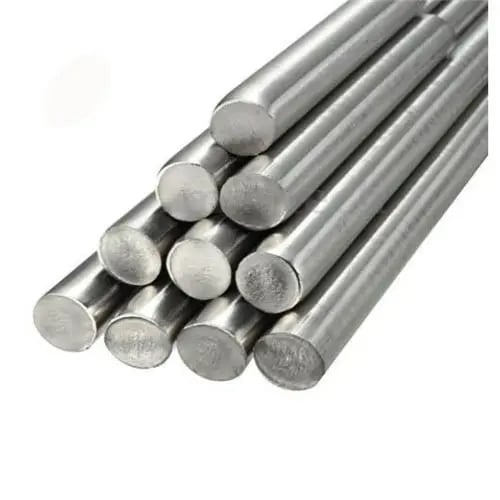
Tubes sans soudure en alliage Inconel 625 à haute intégrité, fabriqués par étirage à froid et décapage acide de précision. Conçus spécifiquement pour l’extraction de gaz acide, les lignes d’écoulement souterraines en milieu offshore et les conduites de procédés chimiques sévères nécessitant une résistance supérieure à la corrosion localisée et une résistance mécanique élevée sous haute pression.
- Aperçu
- Spécifications
- Applications
- Avantages
- FAQ
- Produits recommandés
Résumé du produit
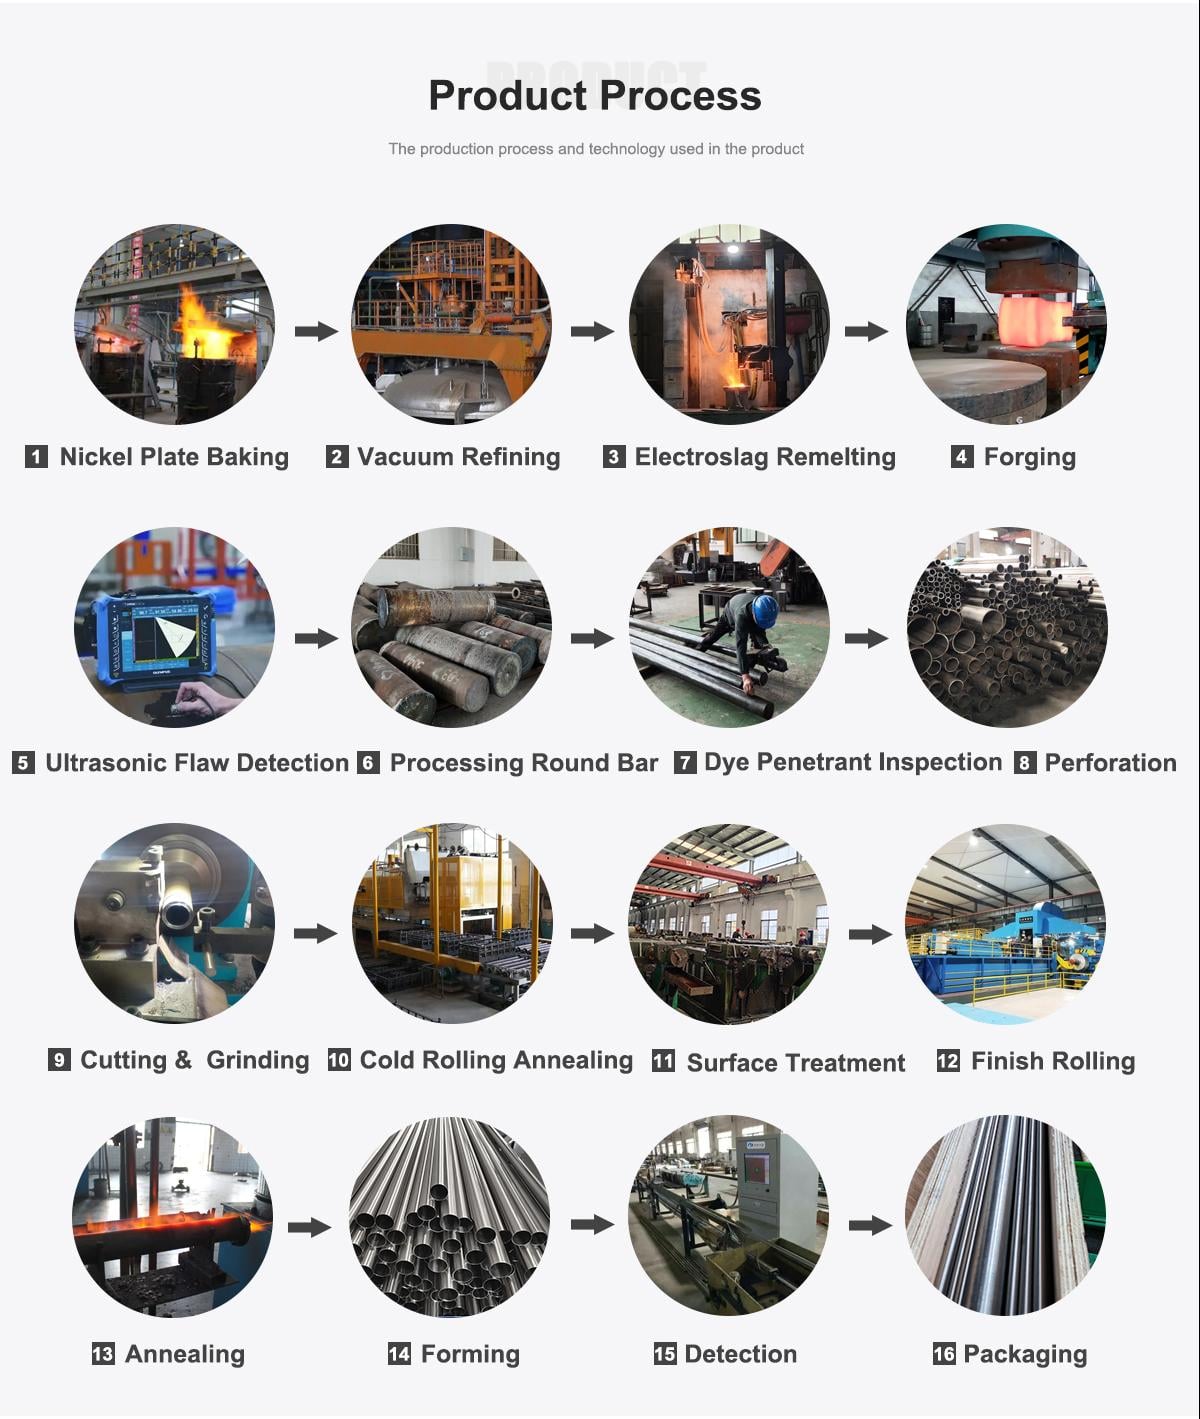
Le tube sans soudure en Inconel 625 est un tube en alliage nickel-chrome-molybdène-niobium haute performance, conçu pour des environnements extrêmement corrosifs et des systèmes d’extraction de gaz acide à haute pression. Traités par étirage à froid de précision et par passivation décapée complète à l’acide, chacun de ces tubes offre une résistance exceptionnelle à la fissuration par corrosion sous contrainte induite par le sulfure d’hydrogène (H2S), à la corrosion localisée induite par les chlorures et aux attaques sévères en zone confinée. Grâce à un contrôle rigoureux des tolérances dimensionnelles, à des surfaces internes lisses et exemptes de défauts, ainsi qu’à des essais hydrostatiques et des essais non destructifs par courants de Foucault à 100 %, nos tubes sans soudure garantissent une intégrité structurelle durable et une fiabilité zéro fuite dans les lignes d’extraction exigeantes en milieu offshore, sous-marin et pétrochimique.
Aperçu du produit
Les lignes d’extraction de gaz acide fonctionnent dans certaines des conditions industrielles les plus agressives, où des pressions partielles élevées de sulfure d’hydrogène (H₂S), de dioxyde de carbone (CO₂) et de saumure concentrée provoquent une fissuration sous contrainte par sulfures (SSC) sévère ainsi que des piqûres localisées. Notre tube sans soudure en Inconel 625, tiré à froid et décapé, offre une solution métallurgique optimisée pour surmonter ces défis.
La teneur élevée en molybdène (8,0 %–10,0 %) et en niobium (3,15 %–4,15 %) agit de façon synergique avec la matrice nickel-chrome afin d’assurer un durcissement par solution solide, sans nécessiter de traitements thermiques de durcissement par précipitation. Cette microstructure unique conserve une ténacité et une résistance à la fatigue exceptionnelles, depuis les températures cryogéniques jusqu’aux profils thermiques opérationnels élevés. Le procédé automatisé de décapage acide élimine intégralement la calamine issue du laminage ainsi que toutes les impuretés superficielles, formant un film passif dense et autorégénératif d’oxyde de chrome-molybdène, qui empêche l’initiation de piqûres microscopiques dans les environnements pétroliers acides riches en chlorures.
Caractéristiques produits et spécifications techniques
Caractéristiques de performance de base
- Résistance supérieure à l’extraction de gaz acide : Immunité exceptionnelle à la fissuration par H2S humide, à la corrosion sous contrainte par chlorures et aux attaques par acides polythioniques.
- Tolérances de tréfilage à froid de précision : concentricité stricte de l’épaisseur de paroi et régularité du diamètre extérieur, adaptées au soudage orbital et à l’intégration dans des collecteurs sous-marins.
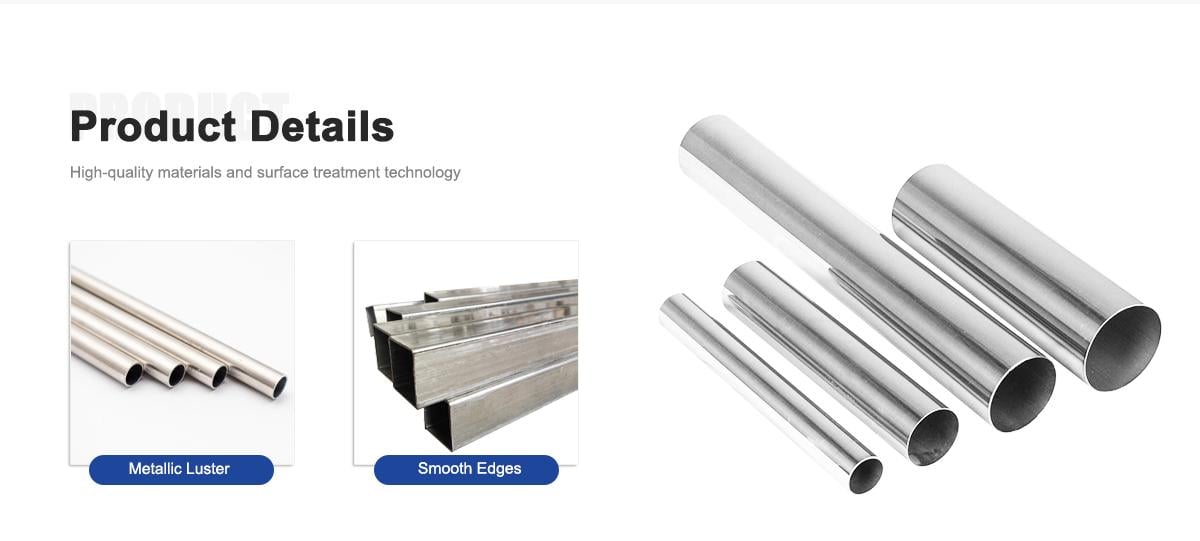
- Surface entièrement passivée et décapée : surfaces intérieure et extérieure décalaminées chimiquement, assurant une résistance à la corrosion uniforme et une réduction de la résistance à l’écoulement laminaire.
- Résistance à la fatigue sous haute pression : résistance exceptionnelle à la déformation plastique et à l’éclatement sous des pulsations cycliques de haute pression dans les conduites d’extraction en puits profonds.
- Vérification complète de la qualité : essai hydrostatique à 100 %, détection ultrasonore des défauts et inspection par courants de Foucault sur toute la longueur, pour chaque lot.
Composition chimique (en masse %)
| Élément | Plage de teneur (%) | Rôle fonctionnel |
|---|---|---|
| Nickel (Ni) | ≥ 58,0 | Matrice de base offrant une résistance à la fissuration sous contrainte chlorurée |
| Chrome (Cr) | 20,00 – 23,00 | Confère une résistance à l’oxydation à haute température et à la corrosion acide |
| Molybdène (Mo) | 8,00 – 10,00 | Prévient la corrosion localisée par piqûres et sous joint |
| Niobium + Tantale (Nb+Ta) | 3,15 – 4,15 | Renforcement en solution solide et résistance aux attaques intergranulaires |
| Fer (Fe) | ≤ 5,00 | Teneur résiduelle équilibrée contrôlée |
| Carbone (C) | ≤ 0,10 | Faible teneur en carbone empêchant la précipitation de carbures aux joints de grains |
| Manganèse (Mn) | ≤ 0,50 | Désulfurant améliorant la malléabilité à chaud |
| Silicium (Si) | ≤ 0,50 | Niveau contrôlé d’impuretés pour une microstructure propre |
| Phosphore (P) | ≤ 0,015 | Contrôle ultra-faible des traces empêchant la fissuration à chaud |
| Soufre (S) | ≤ 0,015 | Contrôle ultra-faible des traces garantissant l’intégrité des joints de grains |
| Aluminium (Al) | ≤ 0,40 | Contrôle de la désulfuration par micro-alliage |
| Titane (Ti) | ≤ 0,40 | Stabilisation des grains de la microstructure |
Propriétés mécaniques et physiques
| Paramètre technique | Valeur métrique | Valeur impériale / unitaire |
|---|---|---|
| Densité | 8,44 g/cm³ | 0,305 lb/in³ |
| Point de fusion | 1290 – 1350 °C | 2354 – 2462 °F |
| Résistance à la traction (Rm) | ≥ 827 MPa | ≥ 120 ksi |
| Résultat de la répartition des bénéfices (0,2% de décompte) | ≥ 414 MPa | ≥ 60 ksi |
| Allongement (A50 mm) | ≥ 30 % | ≥ 30 % |
| Dureté (état recuit) | ≤ 220 HBW / ≤ 22 HRC | État à haute ductilité |
| Contrôle non destructif | contrôlé à 100 % par ultrasons / courants de Foucault | Essai hydrostatique aux limites de rupture requises |
Dimensions de la fourniture et conditions de livraison
| Paramètre | Plage / Spécification |
|---|---|
| Diamètre extérieur (DE) | 6,0 mm – 219,1 mm (dimensions sur mesure disponibles sur demande technique) |
| Épaisseur de paroi (WT) | 0,8 mm – 20,0 mm (épaisseurs standard et renforcées) |
| Longueur | 3 000 mm – 12 000 mm ou longueurs fixes sur mesure |
| Finition de surface | Recuit et décapé (finition blanche par bain acide), recuit brillant ou poli mécaniquement |
| Préparation finale | Extrémités lisses (coupées à angle droit), extrémités biseautées pour soudage ou raccords filetés |
Applications du produit
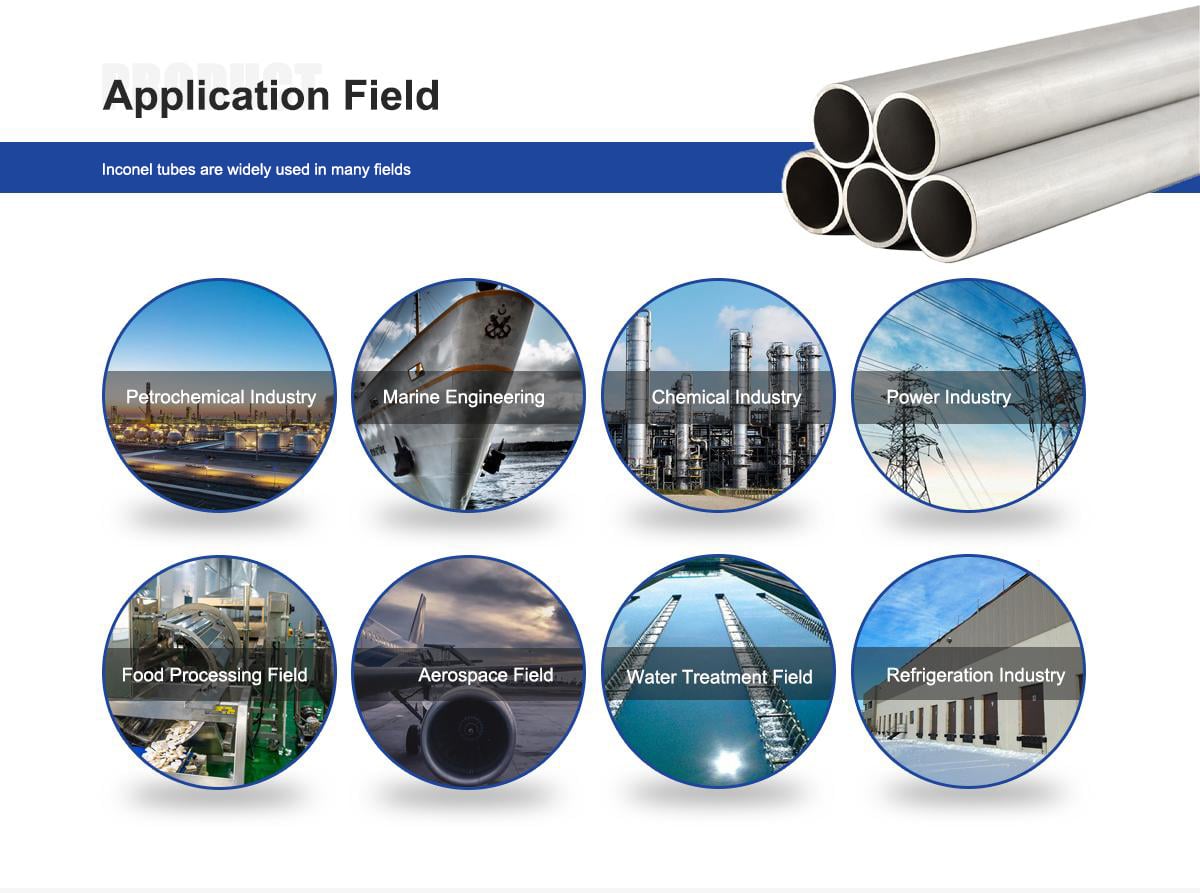
Extraction de gaz acide et lignes de tubulure de production en fond de puits
Les tubes sans soudure en Inconel 625 sont utilisés dans les puits profonds de gaz acide, les liaisons sous-marines et les systèmes de levage par gaz, où la présence d’H2S humide, de CO2 et de teneurs élevées en chlorures provoque une dégradation catastrophique des aciers inoxydables standards.
Lignes d’écoulement sous-marines offshore et systèmes de tuyauteries en tête d’installation
Utilisé dans les collecteurs de production des plates-formes offshore, les lignes de collecte de fluides corrosifs, les conduites d’élévation (risers) et les lignes hydrauliques de commande sous-marines, exposées à l’atmosphère marine externe et à des hydrocarbures acides internes.
Traitement pétrochimique et désulfuration des gaz de combustion (FGD)
Indispensable pour les lignes de gaz de torchage, les tours de régénération acide, les déshuileurs, les déstabilisateurs d’eau acide et les canalisations de l’unité de récupération du soufre (SRU), fonctionnant dans des milieux sulfureux et chlorés agressifs.
Conduites de transfert chimique haute pression et de manipulation d’acides
Appliqué dans le traitement des produits chimiques organiques, la production d’acide phosphorique et les systèmes de recyclage à haute température d’acides usés, exigeant une absence totale de corrosion intergranulaire et des cycles d’entretien prolongés.
Pourquoi nous choisir
- Fabrication spécialisée d’alliages de nickel : Fusion sous vide par induction avancée, extrusion à chaud, tréfilage à froid et recuit de précision, dédiés aux alliages à base de nickel à hautes performances.
- Capacité de production mensuelle : Capacité de production robuste de 1 200 tonnes par mois, garantissant des délais fiables pour les marchés énergétiques et d’infrastructures à grande échelle.
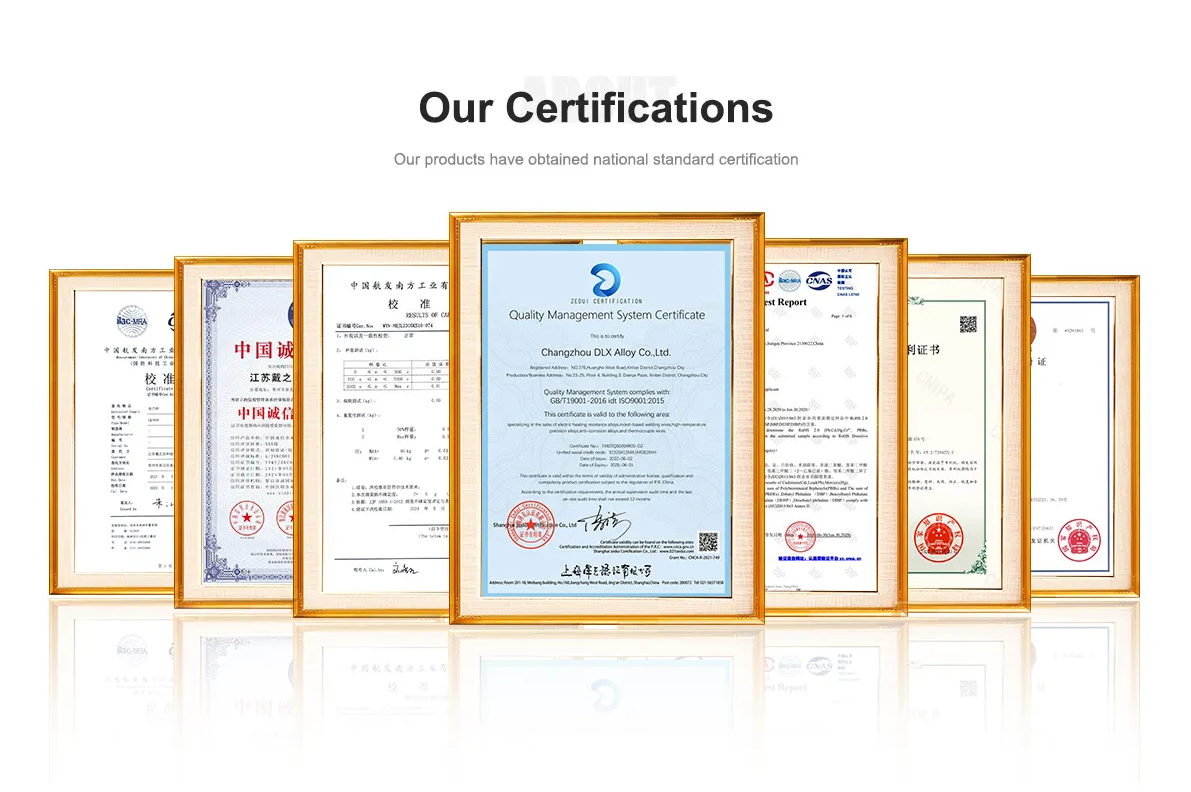
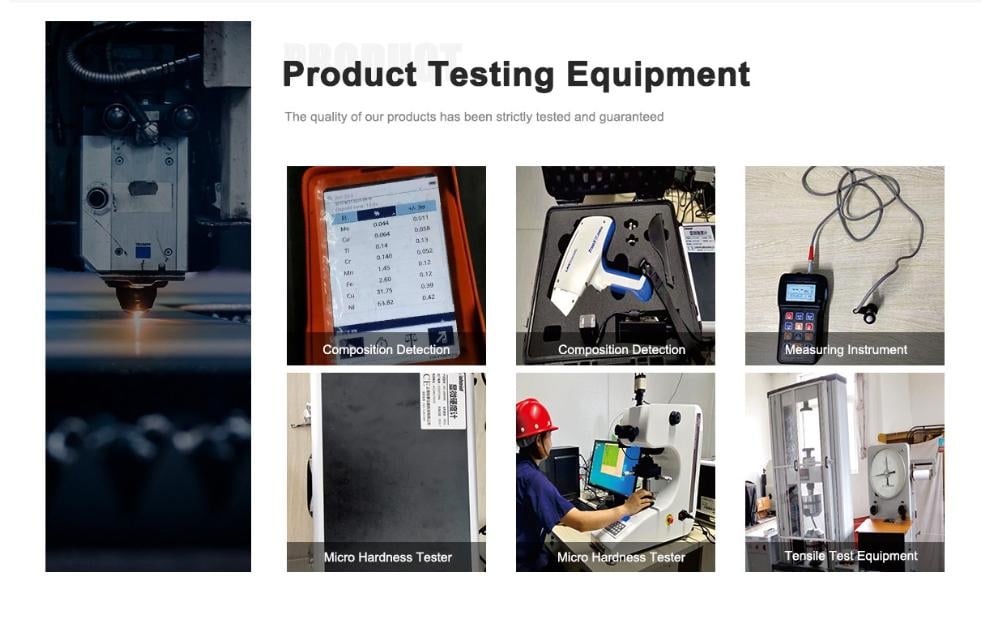
- Assurance qualité stricte et traçabilité complète : Spectrométrie chimique entièrement réalisée en interne, vérification mécanique de la résistance à la traction, essais de pression hydrostatique et examen non destructif par ultrasons / courants de Foucault, accompagnés de rapports d’essai complets par lot.
- Ingénierie sur mesure de précision : Calendriers d’épaisseurs de paroi personnalisés, tolérances dimensionnelles serrées, découpe en longueurs fixes et chanfreinage des extrémités sur mesure afin de répondre aux normes spécifiques de fabrication du projet.
- Conditionnement B2B adapté aux exportations : Caisses en bois robustes, protection des extrémités des tubes, enveloppement étanche en polyéthylène et regroupement maritime sécurisé pour une livraison internationale fiable.
Questions fréquemment posées
Pourquoi le tube sans soudure en Inconel 625 est-il idéal pour les lignes d’extraction de gaz acide ?
L’Inconel 625 contient plus de 58 % de nickel, combiné à 20–23 % de chrome et à 8–10 % de molybdène. Cette composition métallurgique précise confère une résistance totale à la fissuration par corrosion sous contrainte sulfure (SSCC) et à la corrosion localisée par chlorures dans des environnements présentant de hautes pressions partielles de H2S humide, de dioxyde de carbone et d’eau de formation fortement salée.
Quels sont les avantages de l’état étiré à froid et décapé ?
L’étirage à froid permet d’obtenir une grande précision dimensionnelle, une épaisseur de paroi uniforme et une résistance mécanique à la limite d’élasticité améliorée. Le décapage acide ultérieur élimine toutes les couches d’oxydes thermiques, en passivant les surfaces intérieure et extérieure afin de maximiser la résistance à la corrosion et d’assurer un intérieur ultra-propre pour l’écoulement des fluides.
Comment vérifiez-vous l’intégrité des tubes sans soudure haute pression ?
Chaque tube subit un examen non destructif complet, y compris des essais ultrasonores (UT) à 100 %, des inspections par courants de Foucault (ET) et des essais de pression hydrostatique conformément aux pressions de conception en service. Des rapports complets d’analyse chimique et d’essai des propriétés mécaniques sont fournis avec chaque lot expédié.
Pouvez-vous fournir des longueurs, des diamètres et des épaisseurs de paroi renforcées sur mesure ?
Oui. Nous proposons des diamètres extérieurs personnalisés allant de 6,0 mm à 219,1 mm et des épaisseurs de paroi allant de 0,8 mm à 20,0 mm. Des longueurs fixes, des cintrages spéciaux en forme de U, des biseaux ainsi que des exigences précises de rugosité de surface peuvent être réalisés conformément à vos plans techniques.
Quelle est votre quantité minimale de commande (QMC) et quel est le délai de production habituel ?
Nous acceptons des quantités minimales de commande basées sur le projet, adaptées aux outillages personnalisés et aux spécifications par lots. Les dimensions standard issues des lots de production en cours peuvent être expédiées rapidement, tandis que les délais de production à froid personnalisés varient généralement entre 15 et 30 jours ouvrables, selon le volume de la commande.