EN
Високотемпературна прецизионна лента от Incoloy 800H с висока температура, 0,2–2,5 мм, за балони на компенсатори
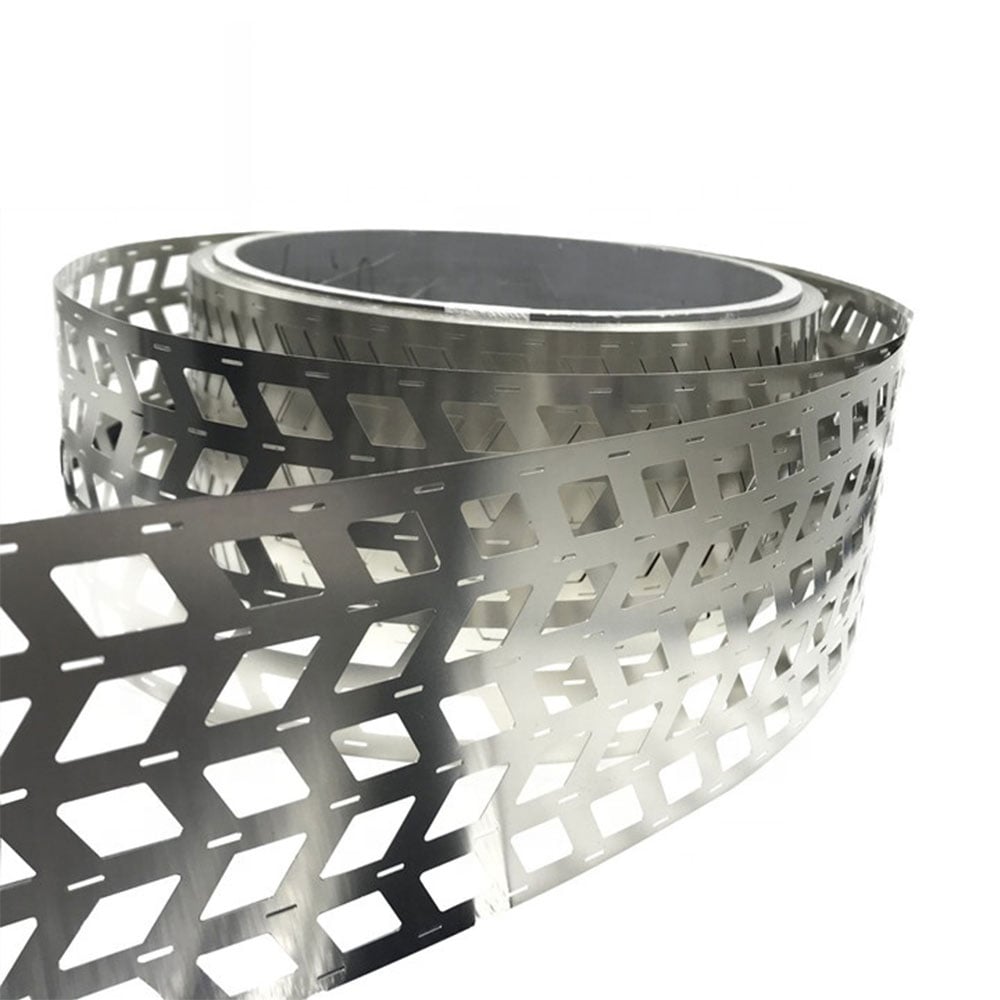
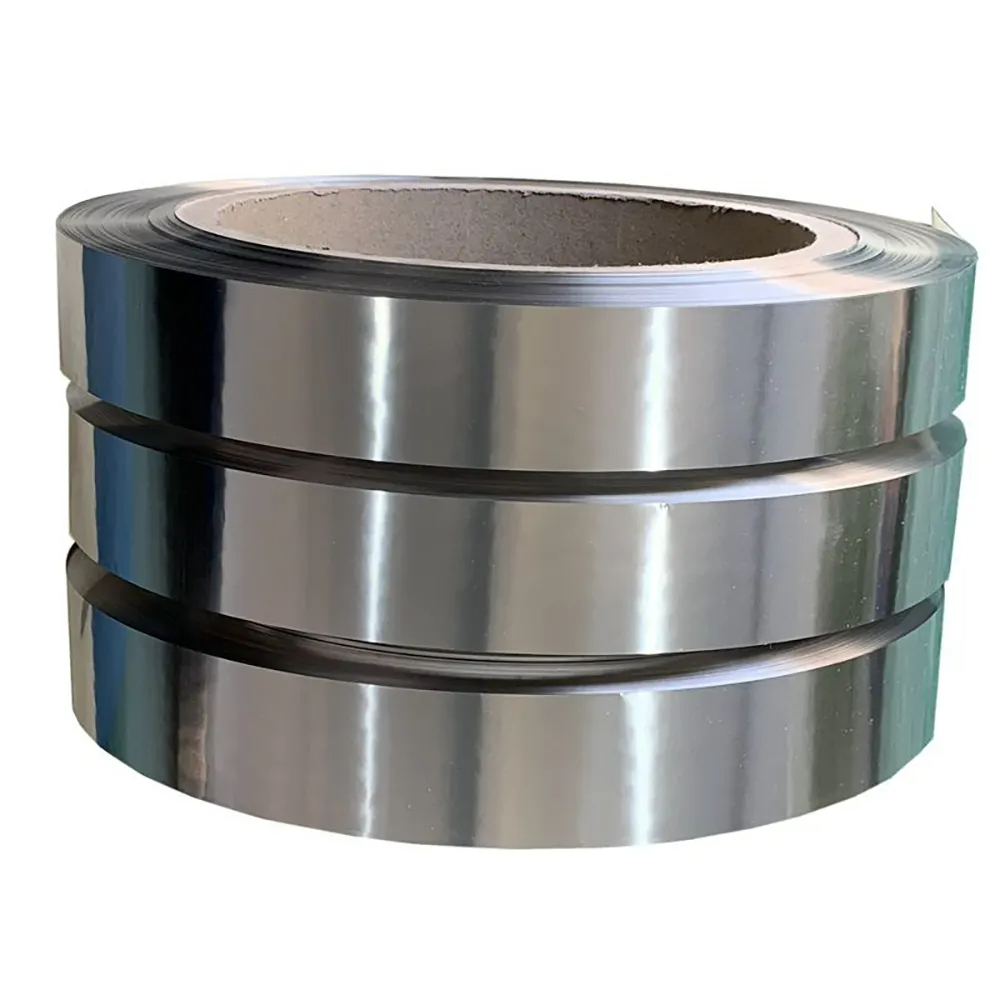
Премиум решение – отжарена прецизионна лента от Incoloy 800H (дебелина от 0,2 мм до 2,5 мм), произведена по поръчка за балони на компенсатори с множество или единични слоеве. Характеризира се с точно контролирани размери на зърната, изключително ниско остатъчно напрежение и забележителна устойчивост на пълзене и разкъсване при температури до 980°C.
- Общ преглед
- Основни характеристики
- Технически характеристики
- Приложения
- Защо нас
- Често задавани въпроси
- Препоръчани продукти
Преглед на продукта
Металургия и експлоатационни характеристики на прецизна лента от Incoloy 800H
Incoloy 800H е напреднал аустенитен сплав с твърдо разтворно усилване, обогатен с точно балансирано съдържание на въглерод (0,05 % – 0,10 %) и комбинирани добавки на алуминий и титан (0,85 % – 1,20 %). При производството на тънка прецизна лента (0,2 mm – 2,5 mm) и последващо подлагане на цикъл на разтворно термично обработване при висока температура сплавта развива оптимална, равномерна груба аустенитна зърнеста структура (обикновено размер на зърното 5 или по-голям).
Тази контролирана микроструктура максимизира дългосрочната якост при пълзене и разрушение при постоянни работни температури над 600 °C (1112 °F) и до 980 °C (1796 °F). Конструирана за работа при циклично топлинно разширение, механични вибрации и осеви/лateralни ъглови отклонения, нашата лента гарантира структурна цялост в петролхимически тръбопроводи, изпускателни системи на топлоелектроцентрали и аерокосмически канали, без образуване на микропукнатини по време на хидроформоване или механично валцована формовка.
Основни характеристики на разтворно термично обработена лента от Incoloy 800H (0,2 mm – 2,5 mm)
-
Превъзходна устойчивост на крип-пукане при високи температури :Формулиран с оптимизирани съотношения на титан-алуминий-въглерод, за да запази структурната си твърдост и да се противопостави на металическо провисване при непрекъснато високо термично и механично напрежение.
-
Ултрафини допуски по размери и дебелина :Прецизно валцовани на напреднали 20-валцови Sendzimir валцови машини, постигайки еднородност по дебелина в рамките на ±0,005 mm, за да се гарантира постоянна дебелина на стената по цялата сложна гънка на балоните.
-
Контролирана величина на зърната за удължен живот при циклични натоварвания :Параметрите на разтворно отжигане се контролират с висока точност, за да се постигне баланс между по-голямата величина на зърната (за устойчивост на крип) и пластичността на повърхността (за издръжливост при многократни цикли на умора).
-
Изключителна пластичност при дълбоко изтегляне и формоване :Високо удължение (≥35 %) и ръбове без заострени ръбове, с индивидуално зачистени резани ръбове, осигуряват безупречно функциониране при непрекъснато ролково формоване, издуване с еластомери и хидравлично формоване под високо налягане.
-
Висока устойчивост на окисляване и карбуритизация :Стабилна хром-никелова защитна оксидна кора предотвратява деградацията на повърхността в среди, съдържащи серен диоксид, карбуризиращи среди и горещи отработени газове.
-
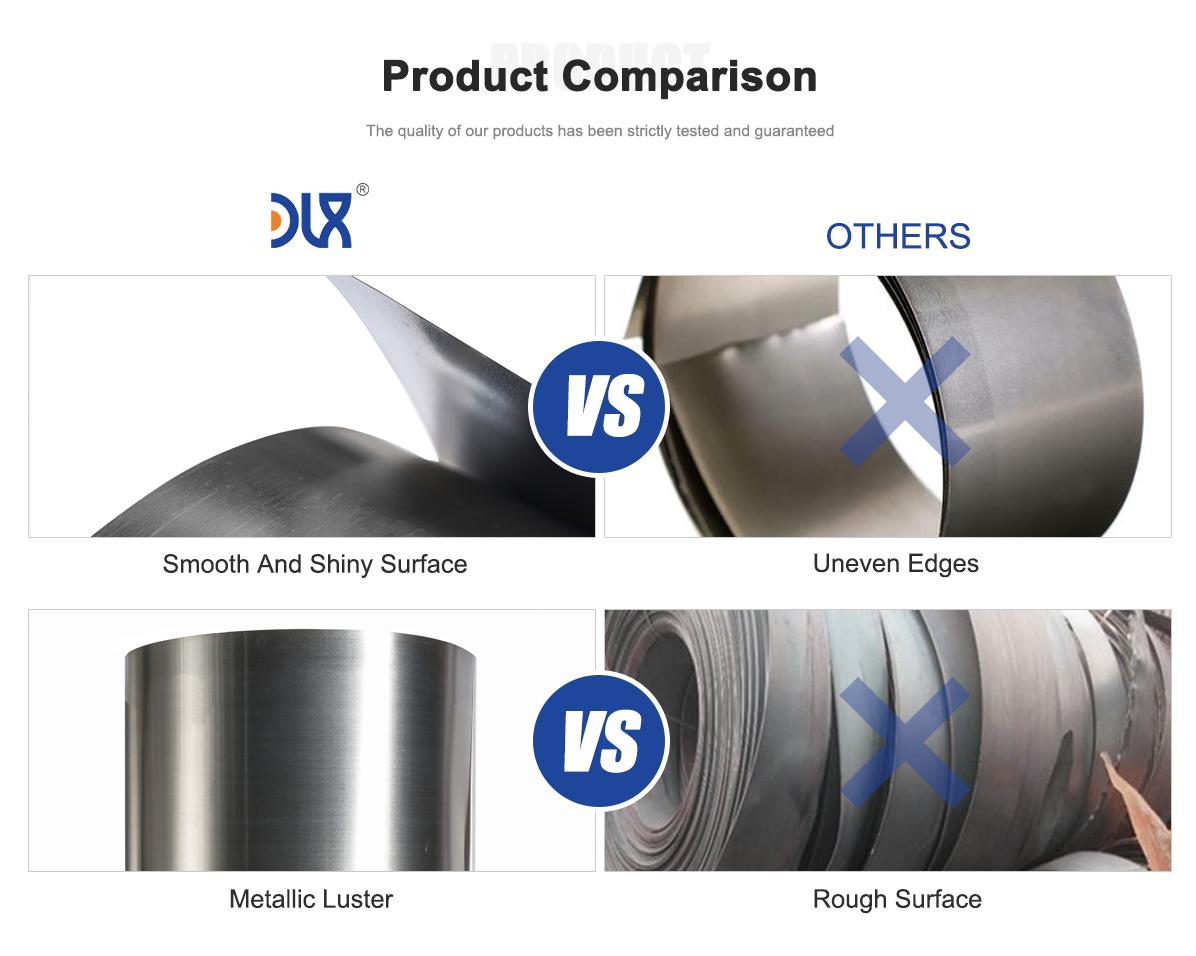
Изключително бляскава термообработена повърхност :Термообработена повърхност с Ra ≤ 0,2 µm, без оксидна кора, маслени остатъци, драскотини и микроскопични отвори, което елиминира локализирани зони на концентрация на напрежение.
Високопроизводителни технически спецификации за производство на компенсатори
| Параметър / Елемент | Спецификации и производствени възможности |
|---|---|
| Марка на материала | Incoloy 800H |
| Диапазон на дебелината | 0,20 мм – 2,50 мм (по поръчка са достъпни изключително тънки дебелини) |
| Диапазон на широчината | 10 мм – 650 мм (прецизно нарязани рула или плоски листове с точна дължина) |
| Състояние при доставка | Термично обработени в разтворно състояние |
| Повърхностна обработка | 2B / BA (термообработена до блясък, Ra ≤ 0,2 µm) |
| Състояние на ръбовете | Прецизно нарязан ръб, ръб без заострени ръбове, заоблен безопасен ръб |
| Контрол на структурата на зърната | Контролирано еднородно разпределение на размера на зърната за високотемпературна крип и умора |
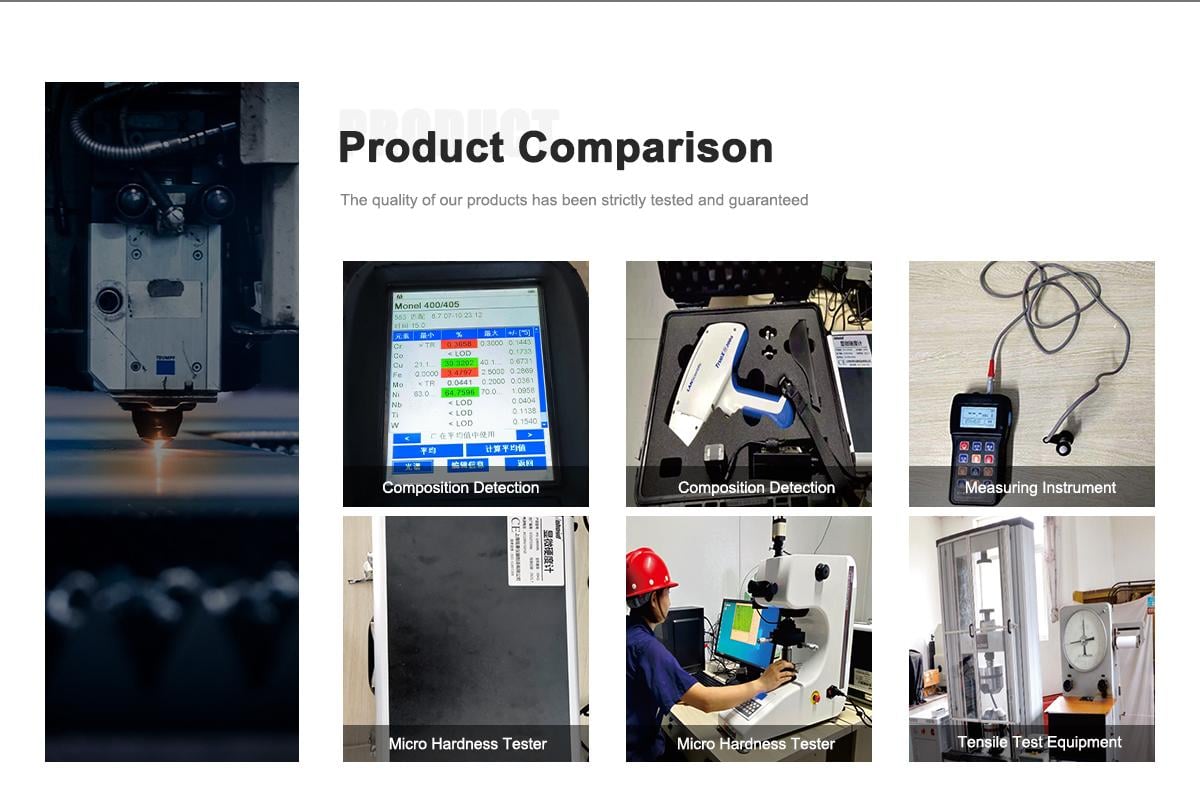
| Проверка на качеството | 100 % тестване с вихрови токове, оптически микроструктурен анализ, проверка на здравината при опън и лазерно измерване на дебелината |
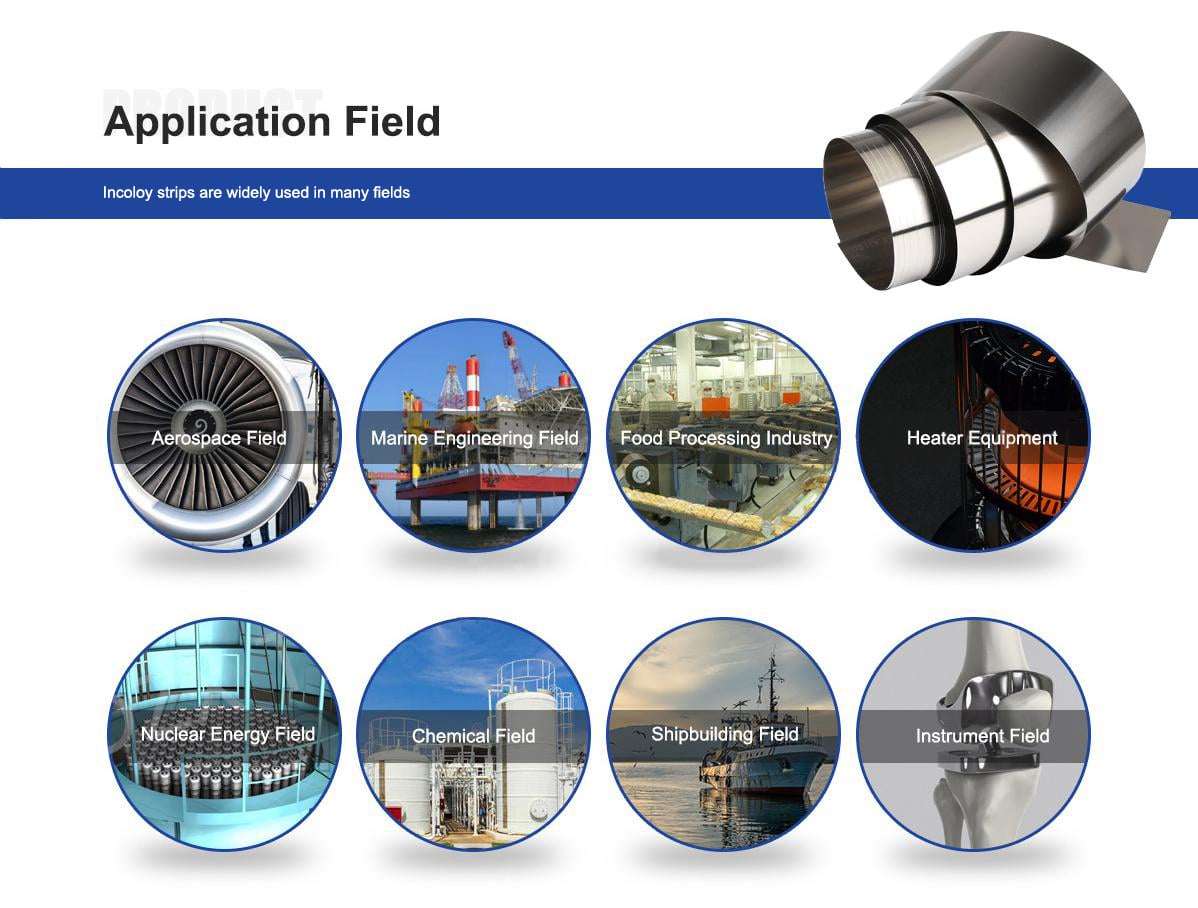
Промишлени приложения за корито от сплав Incoloy 800H за компенсаторни съединения
-
Компенсаторни съединения за изпускателни системи и канали многослойни и еднослойни гъвкави корита за изпускателни системи на газови турбини, колектори на дизелови двигатели и тръбопроводи в термоелектрически централи.
-
Петрохимични и рафинирани корита :Тръбопроводи за регенерация на катализатори, компенсаторни съединения за FCCU, пещи за крекинг на етилен и тръбопроводи за пренасяне на високотемпературни въглеводороди.
-
Ядрена енергетика и производство на електроенергия :Гъвкави съединения за парогенератори, уплътнения за проникване в котли и разширяеми блокове за генератори на пара от топлинно възстановяване (HRSG).
-
Промишлени пещи и връзки за пещи :Компенсатори за високотемпературни димни газове, гъвкави връзки за канали и балони за радиационни тръби.
-
Въздушно-космическа и морска канална система :Компенсатори за разширение на канали за горещ въздух под високо налягане и съединения за изпускателни системи на морски задвижващи двигатели.
Защо да изберете DLX за високотемпературни решения от никелови сплави с термично обработка
-
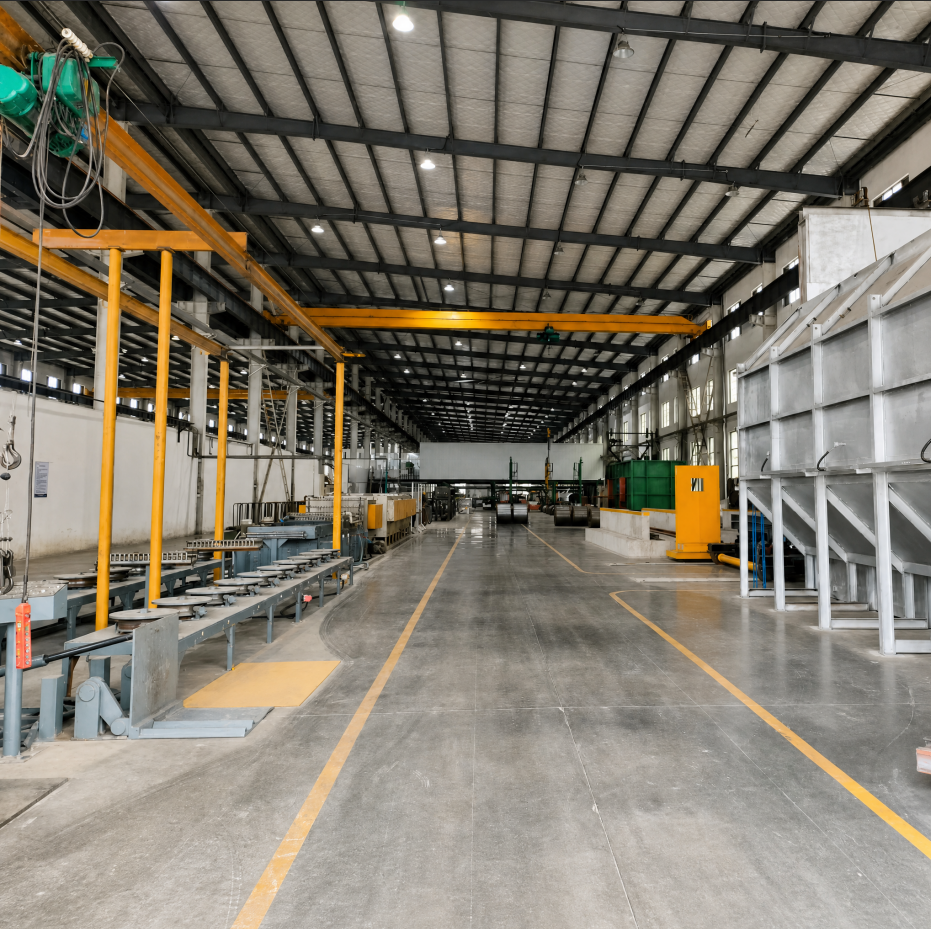
Интегрирана високочиста металургия :Пълен вътрешен производствен цикъл – от топене чрез VIM/ESR, горещо коване и студено прецизно валцуване до компютърно контролирани непрекъснати ярко-термични пещи.
-
Строга металургична и зърнеста контролна система собствена термична обработка гарантира липса на зони с непълно рекристализиране и строго съответствие на микроструктурата между отделните партиди.
-
Мощна производствена мощ :С устойчива месечна производствена мощност от 1200 тона DLX гарантира надеждна доставка на големи обеми за основните световни OEM производители на компенсатори и инженерни подизпълнители.
-
Персонализирано рязане и инженерство на ръбовете :Вътрешните високоточни линии за рязане осигуряват тесни допуски по ширина (+/-0,05 мм), лента без извиване и персонализирани заоблени ръбове за защита на формовъчните матрици.
-
Пълна проследимост и съответствие :Всяка партида се доставя с пълен химичен анализ, сертификати за механични свойства, доклади за потвърждение на зърнестата структура и документация за неразрушително тестване.
Често задавани въпроси относно ленти от Incoloy 800H за балони
В1: Защо Incoloy 800H се предпочита пред стандартния Incoloy 800 за балони на компенсатори?
О1: Incoloy 800H съдържа по-висок диапазон въглерод (0,05–0,10 %) и е подложен на специализиран процес на разтворно отжиг при висока температура, който установява контролирана груба зърнеста структура. Този металургичен дизайн осигурява значително по-висока устойчивост към пълзене и разрушение под напрежение при температури над 600 °C в сравнение с клас 800.
В2: Какви допуски по дебелина може да осигури DLX за ленти от Incoloy 800H с дебелина от 0,2 до 2,5 мм?
A2: Използвайки прецизни многовалцови студени валцоващи машини Sendzimir, оборудвани с автоматизирани лазерни дебеломери, поддържаме допуск за дебелина в диапазона от ±0,005 mm до ±0,015 mm, в зависимост от конкретната дебелина, което гарантира еднородна дебелина на стената по цялата дължина на балоните за разширение.
В3: Как процесът ви на термична обработка предотвратява пукането по време на хидроформоване?
A3: Нашата непрекъсната водородна светла термична обработка строго контролира кривите на нагряване и скоростта на охлаждане. Това води до хомогенна микроструктура с ниско остатъчно вътрешно напрежение и високо удължение (≥35 %), което предотвратява микропукнатини и повреди от упрочняване при хидравлично или механично гофриране.
В4: Какво е Минималното количество за поръчка (MOQ) и срокът за изпълнение за персонализирани Incoloy 800H рулони с индивидуално рязане?
A4: Предлагаме гъвкави минимални обеми за поръчка, адаптирани към конкретните дебелини на лентите, ширините на рязането и производствените графици (от пробни партиди за квалификация на прототипи до пълни контейнерни товари). Стандартните производствени цикли обикновено варират от 2 до 4 седмици, в зависимост от индивидуалните изисквания за рязане и размерни спецификации.
Q5: Може ли DLX да предостави персонализирани вътрешни и външни диаметри на ролките и обработки на ръбовете за автоматизирани линии за маншети?
A5: Да. Персонализираме вътрешните диаметри на ролките (напр. 200 mm, 300 mm, 400 mm, 508 mm), теглото на ролките и външните им диаметри според вашите спецификации за размотаващи устройства. Освен това предлагаме ръбове без заострени ръбове или напълно закръглени ръбове, за да се предотврати разкъсване по ръбовете по време на непрекъснато заваряване на тръби и штамповане на гофри.