EN
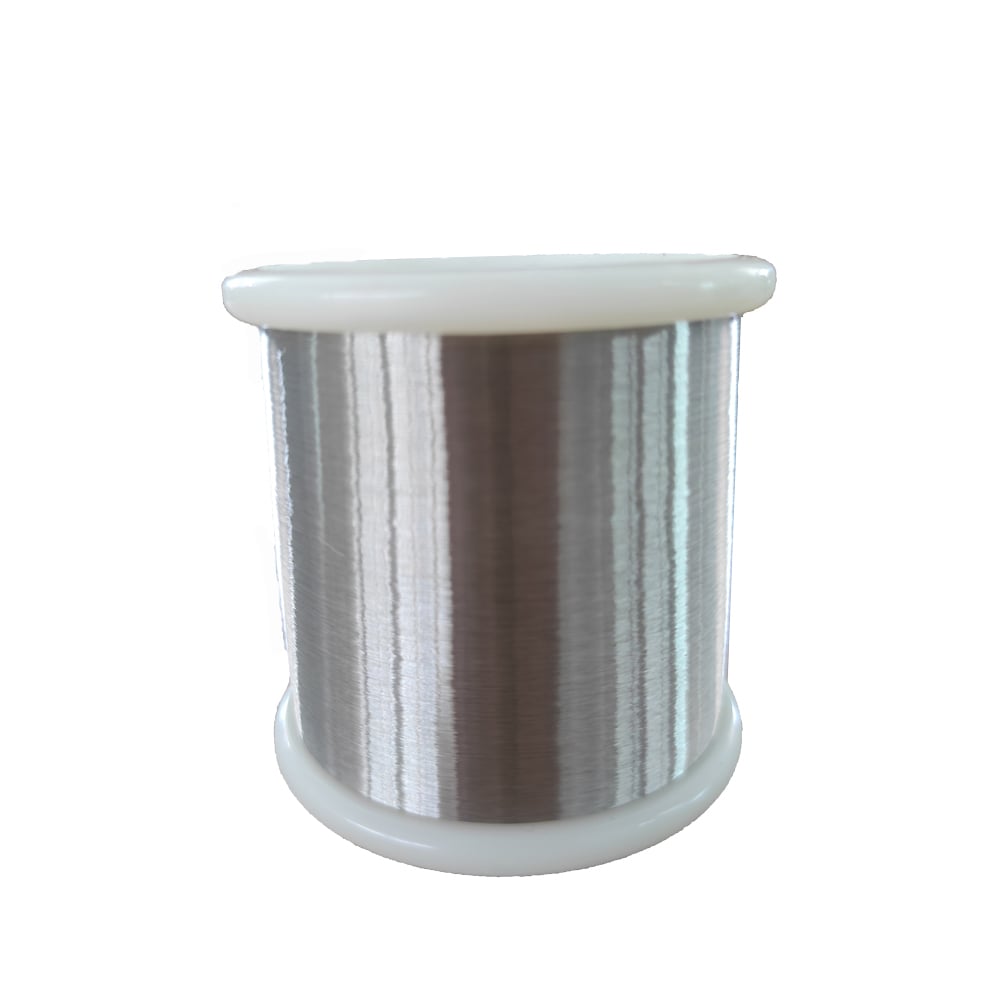
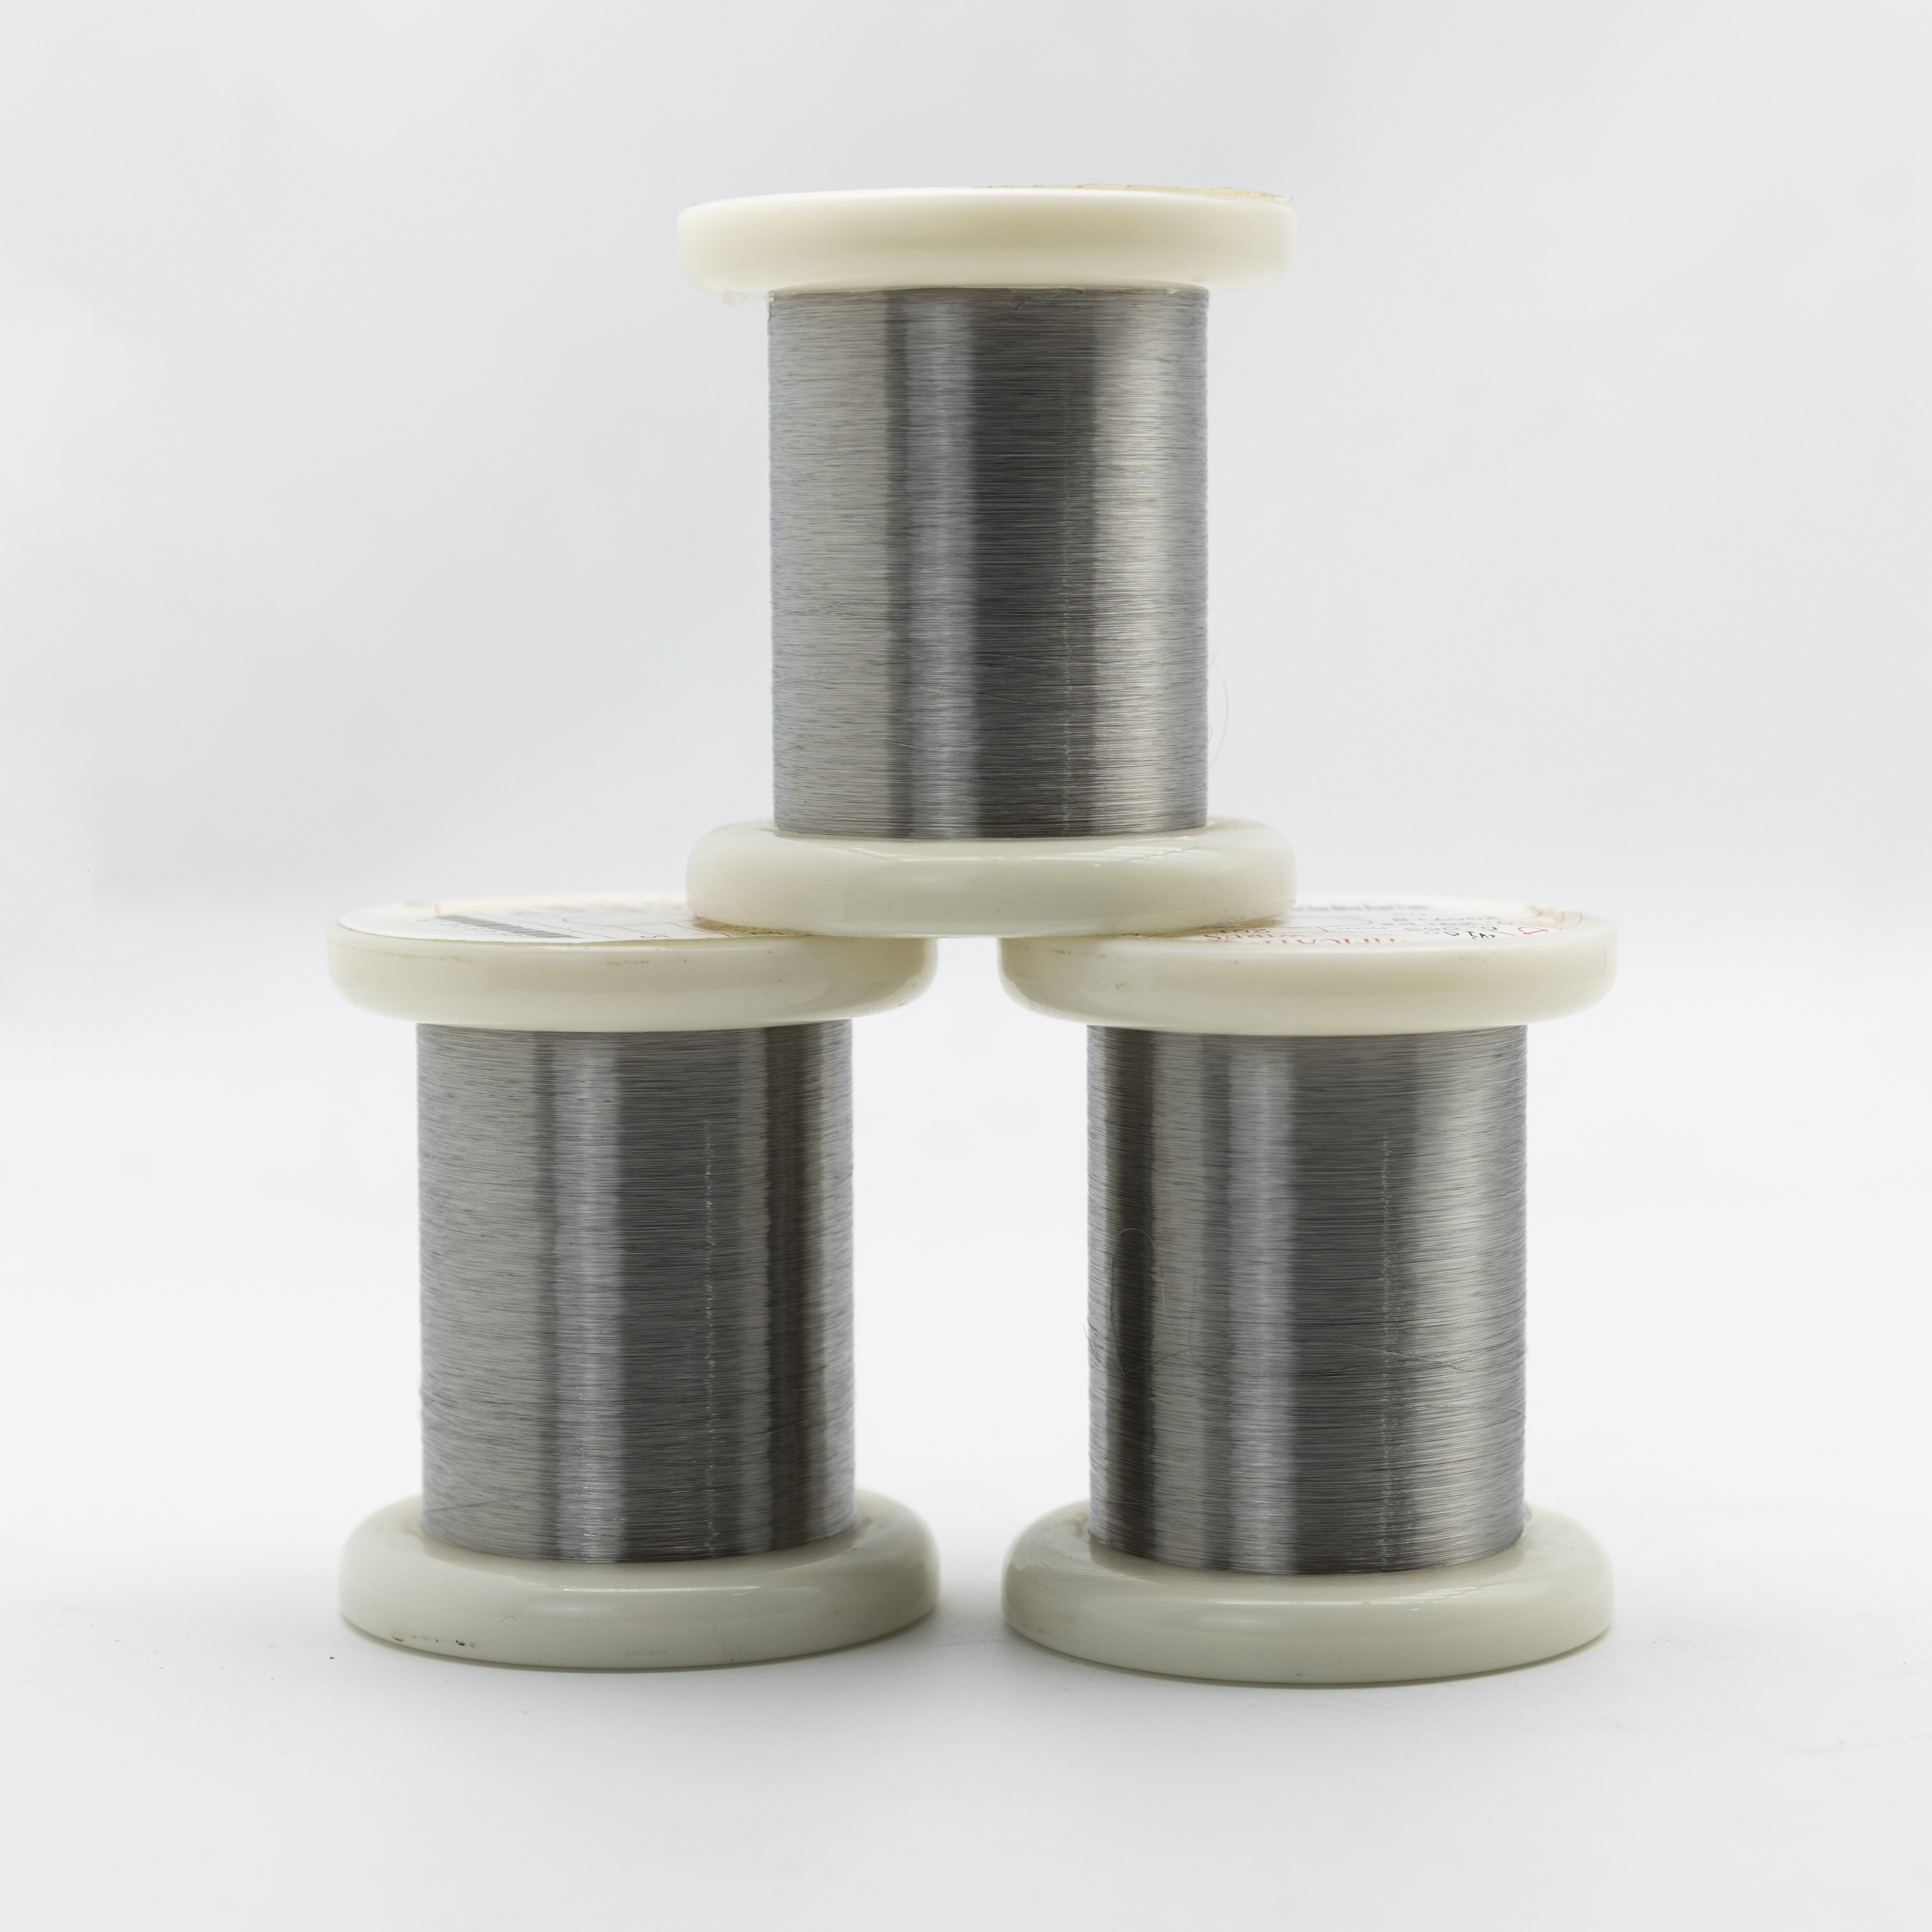
Svařovací drát Inconel 625 odolný proti korozi pro přesné navařování metodami TIG a MIG
Navržený speciálně pro extrémní podmínky ochrany, náš svařovací drát z vysoce čistého slitiny Inconel 625 poskytuje vynikající metalurgickou integritu pro kritické aplikace TIG, MIG a podtavového navařování. Vyrábí se pomocí pokročilé technologie dvojitého vakuového tavení a přesného vrstveného navíjení; tento plný drát zaručuje bezproblémové nepřetržité podávání, hladkou stabilitu oblouku a husté, bezchybné svarové spoje odolné vůči agresivním chemickým útokům a mořské koroznímu pukání.
- Přehled
- Vlastnosti
- Použití
- Proč právě my
- Technické otázky
- Doporučené produkty
Svařovací drát Inconel 625 vysoké čistoty je prémiový pevný spotřební materiál na bázi niklu, chromu a molybdenu, optimalizovaný pro odolné proti korozi nástřiky zatěžovaného typu a kritické konstrukční spoje. Udržením ultra-nízkých limitů nečistot a přesné chemické rovnováhy tento drát brání mikrosegregaci během tuhnutí a zaručuje výjimečnou houževnatost v rozsahu teplot od kryogenních až po vysoké provozní teploty (980 °C).
Přehledná tabulka technických údajů
| Inženýrský parametr | Průmyslová specifikace | Technický význam pro kupující |
|---|---|---|
| Systém slitiny | Pečlivě vyvážený roztok na bázi Ni-Cr-Mo-Nb vysoké čistoty | Maximální ochrana proti bodové korozi, štěrbinové korozi a praskání způsobené polythionovými kyselinami |
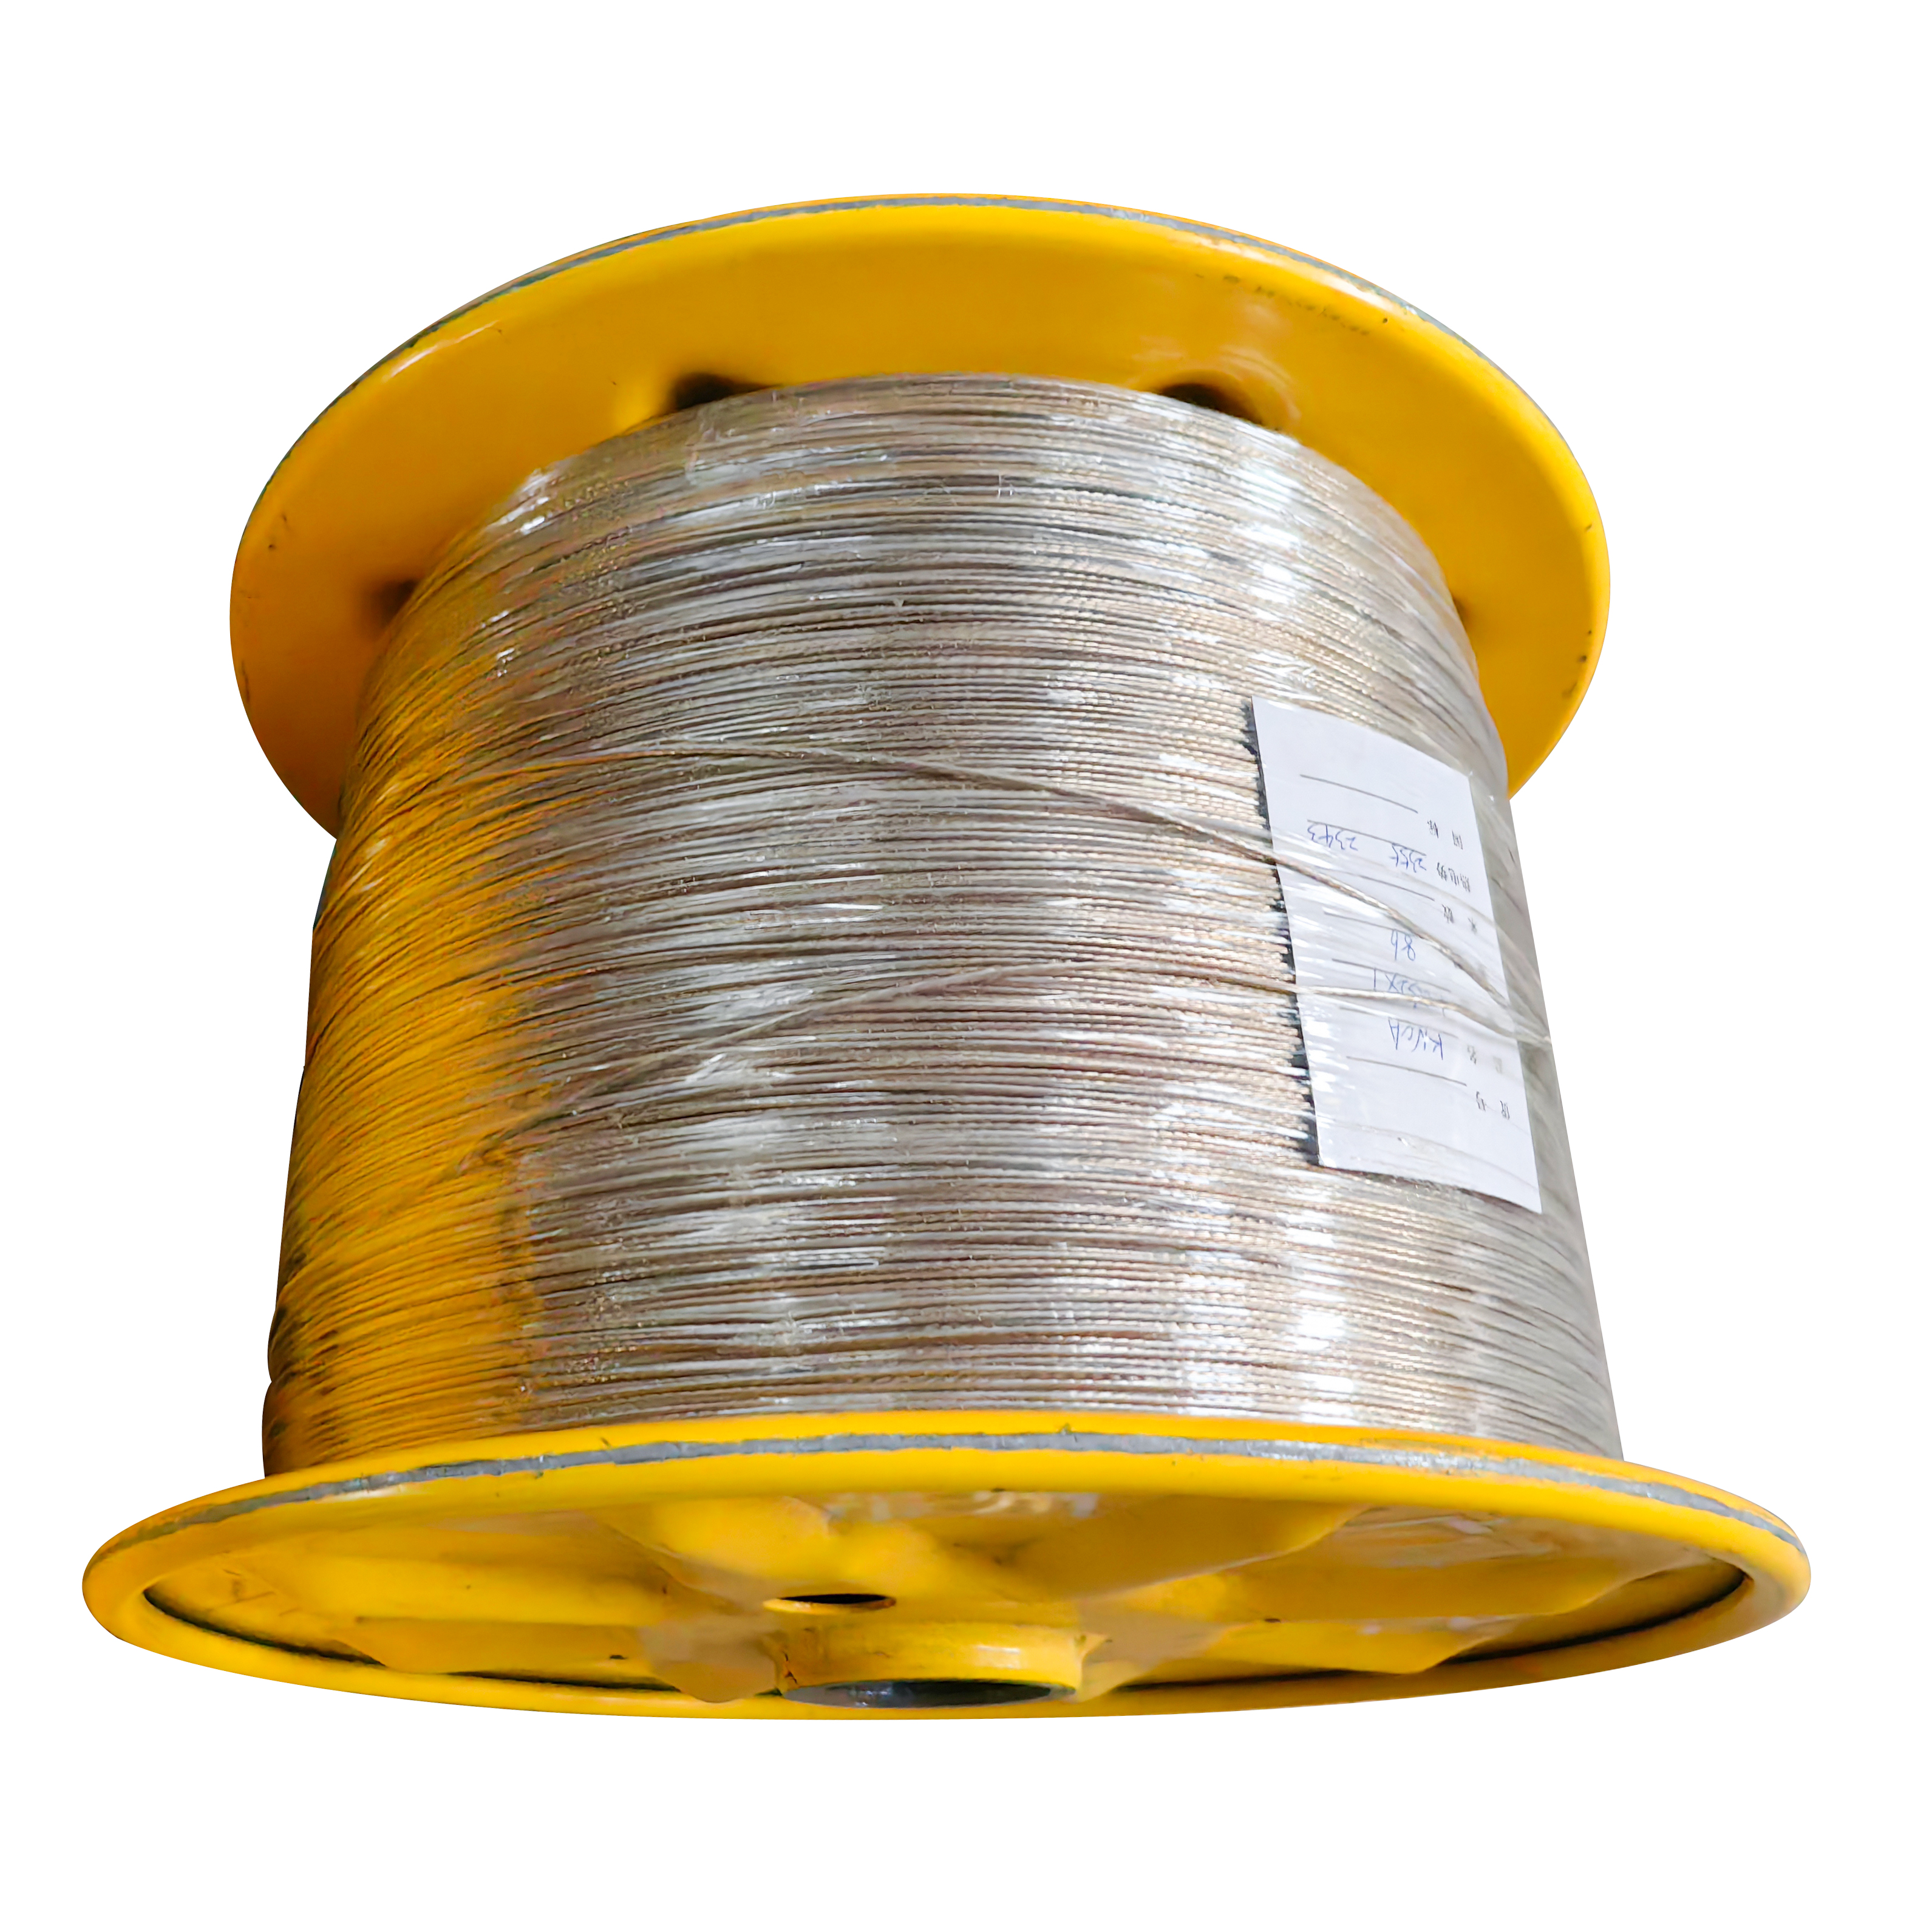
| Průměry drátu (MIG/GMAW) | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm (tolerance ±0,01 mm) | Přesně navinuté cívky vrstvově pro hladké a nepřetržité napájení robotických svařovacích systémů |
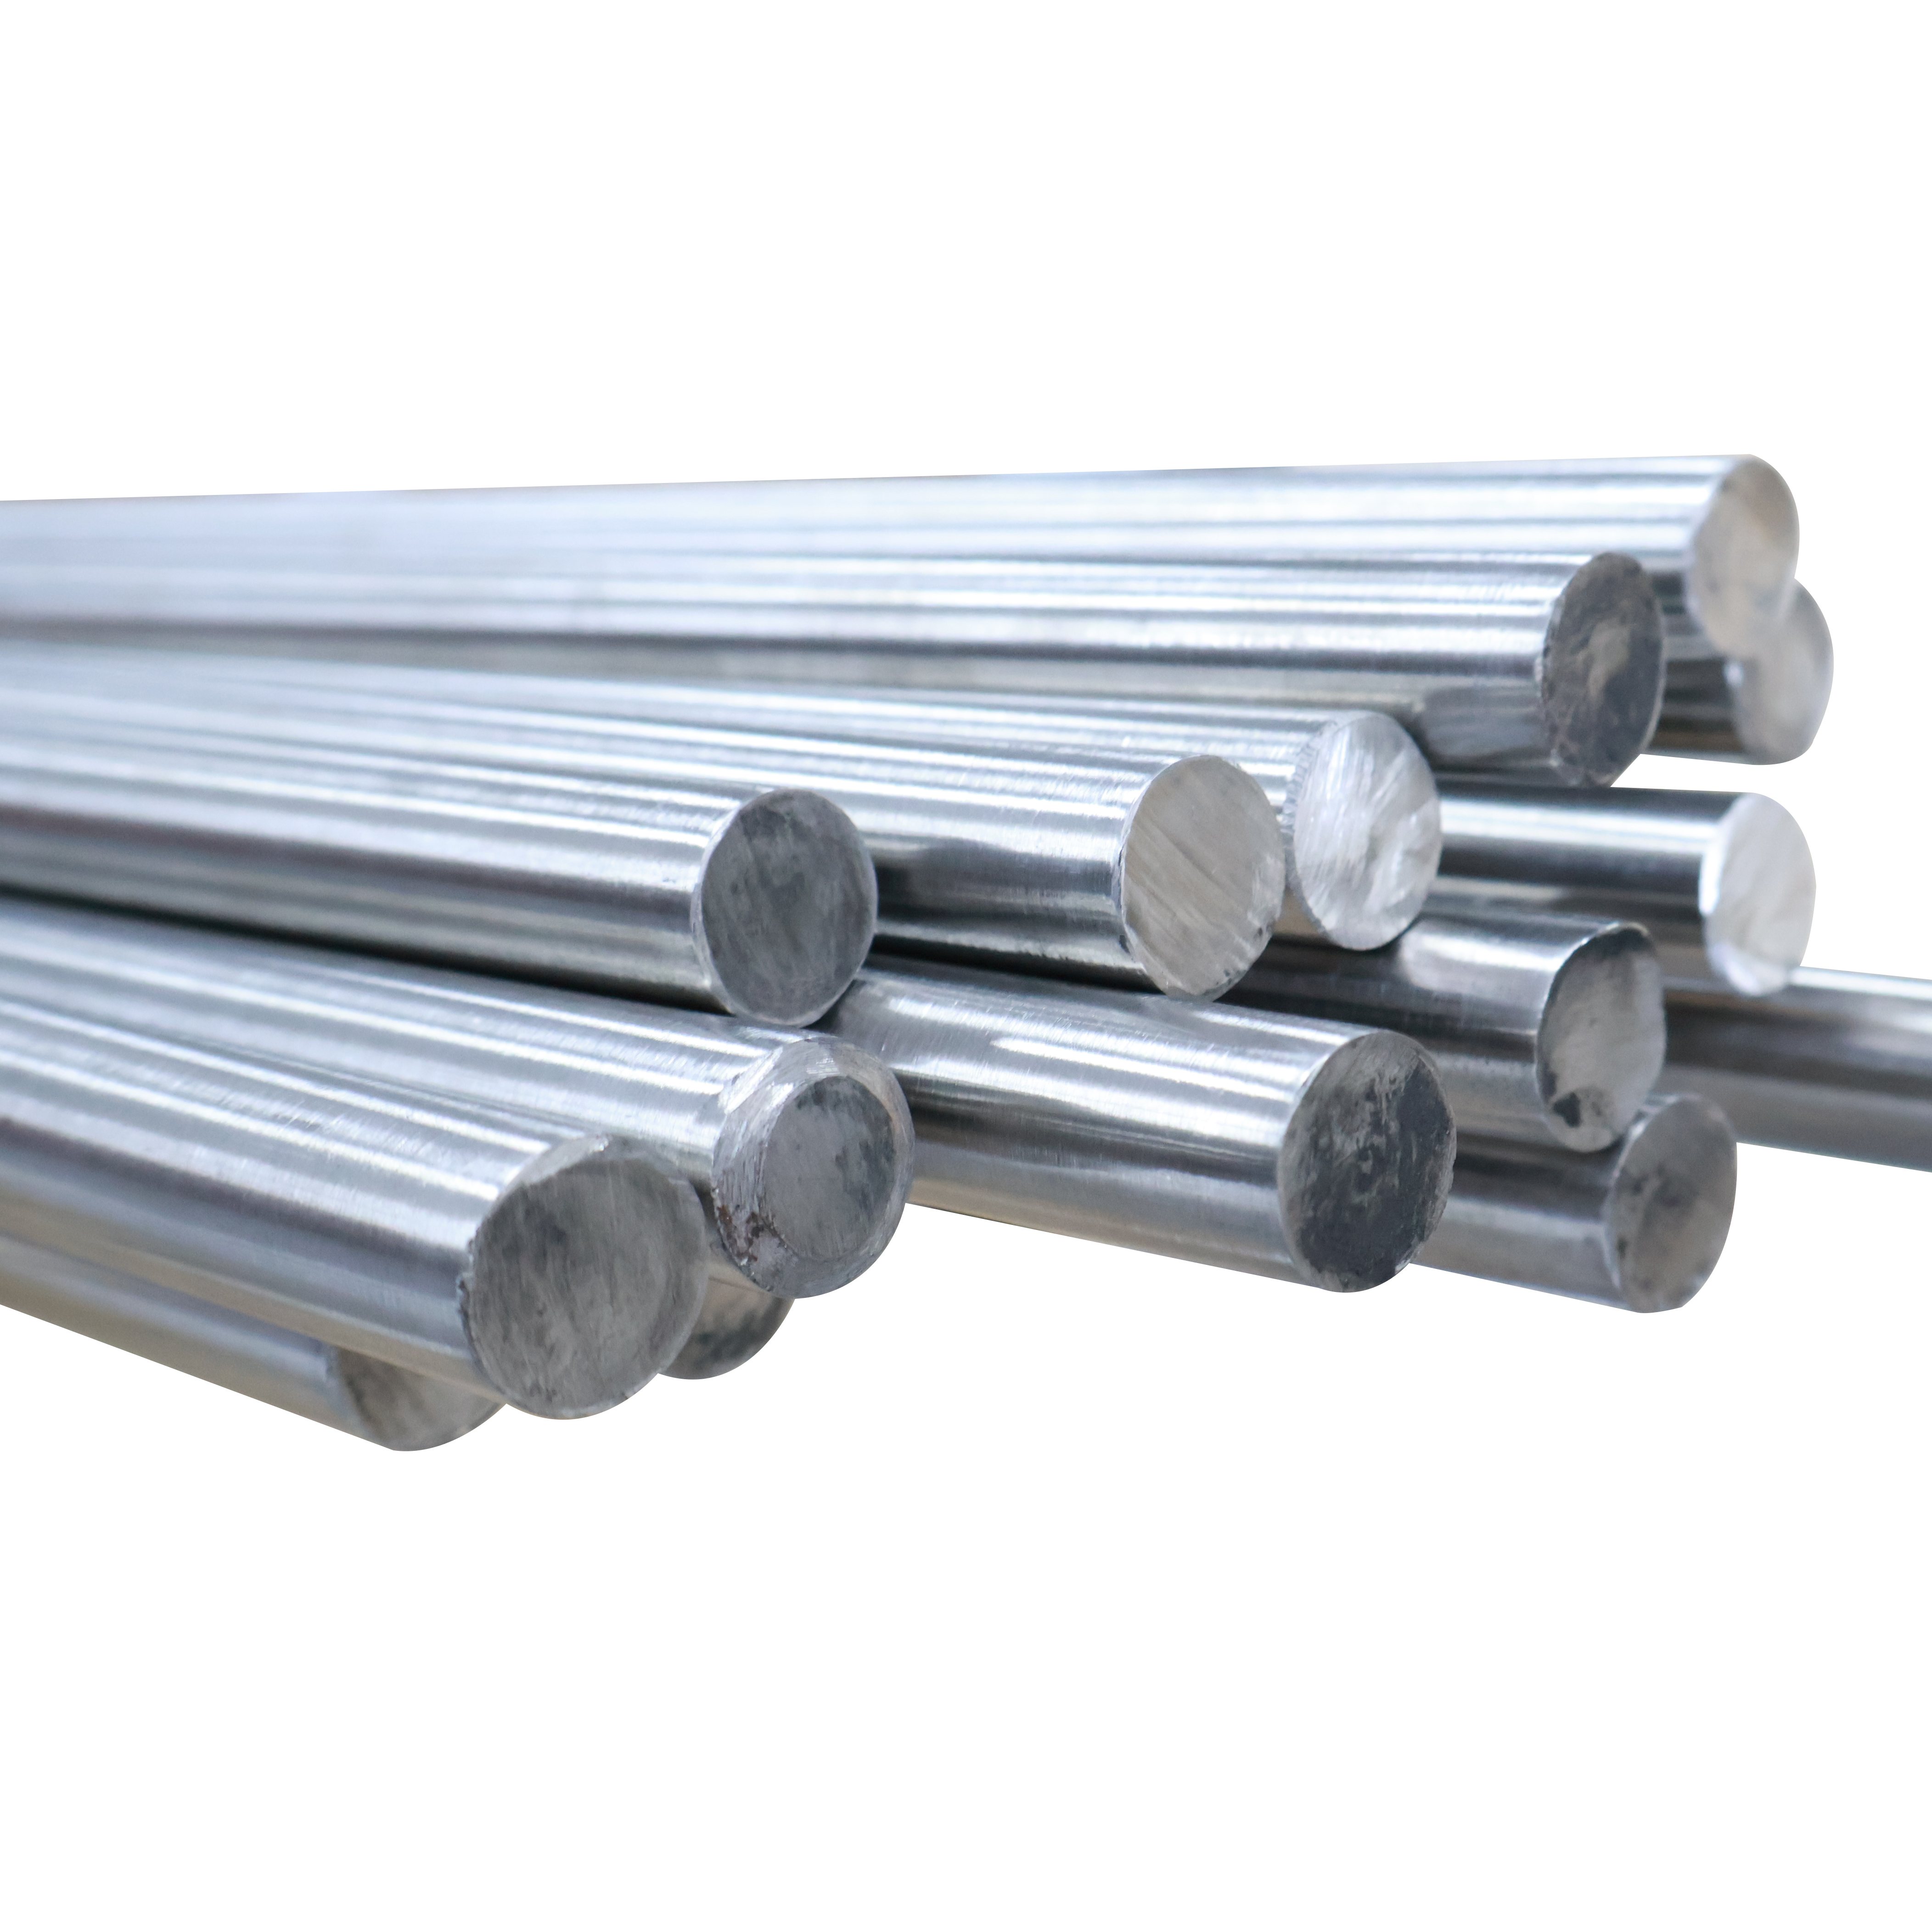
| Průměry tyčí (TIG/GTAW) | 1,6 mm, 2,0 mm, 2,4 mm, 3,2 mm, 4,0 mm (délka 1000 mm) | Čistě střižené rovné tyče s mikroetchovaným povrchem pro GTAW bez oxidů |
| Cívky a typy balení | Plastové cívky D270 / D300, kovové koše, objemové bubny 250 kg | Vakuumové foliové balení s ochranou proti vlhkosti a vnitřním suchým prostředkem |
| Úprava povrchu | Ultrajasné, elektrolyticky čištěné, bez mazacích prostředků | Žádné riziko pórovitosti, stabilní zapalování oblouku a minimální usazování rozstřiku |
| Ověření kvality | 100% spektrální ověření PMI a ultrazvukové skenování povrchových vad | Úplná sledovatelnost šarží včetně zpráv o chemickém složení surové taveniny |
Přehled produktu
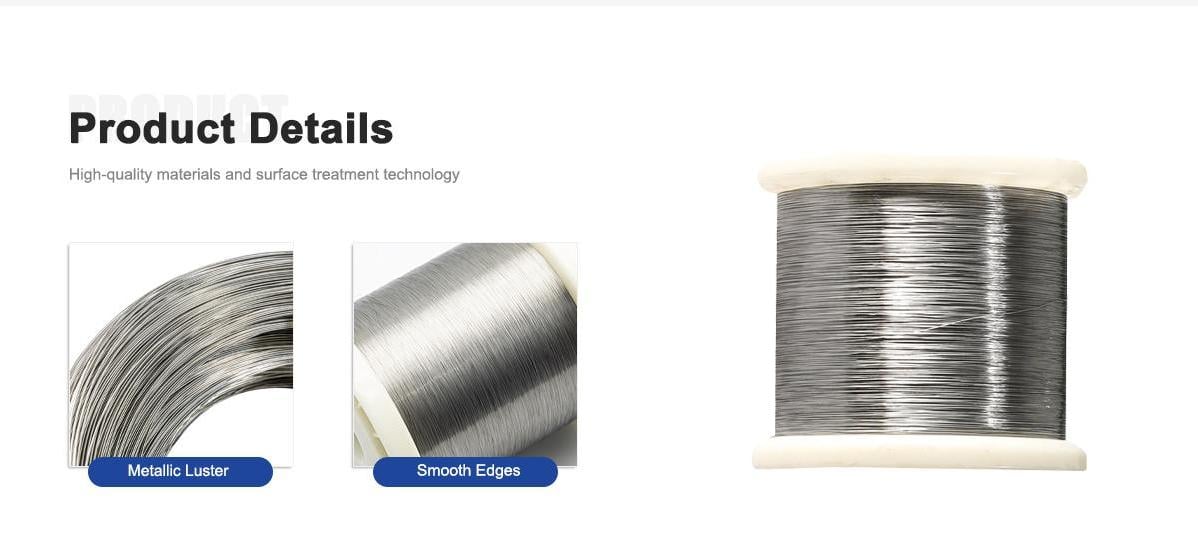
Vysokoryzový svařovací drát Inconel 625: Nejlepší výchozí materiál pro korozivzdorné povrchové vrstvy
V náročných průmyslových procesních prostředích a podmořských instalacích představuje degradace zařízení způsobená bodovou korozi, štěrbinovou korozi a napěťově korozním trháním významnou provozní zranitelnost. Naše vysokoryzový svařovací drát Inconel 625 poskytuje nepropustnou bariéru proti agresivním médiím díky jemně vyvážené chemické složení, které je posíleno tužením pevným roztokem molibdenu a niobu.
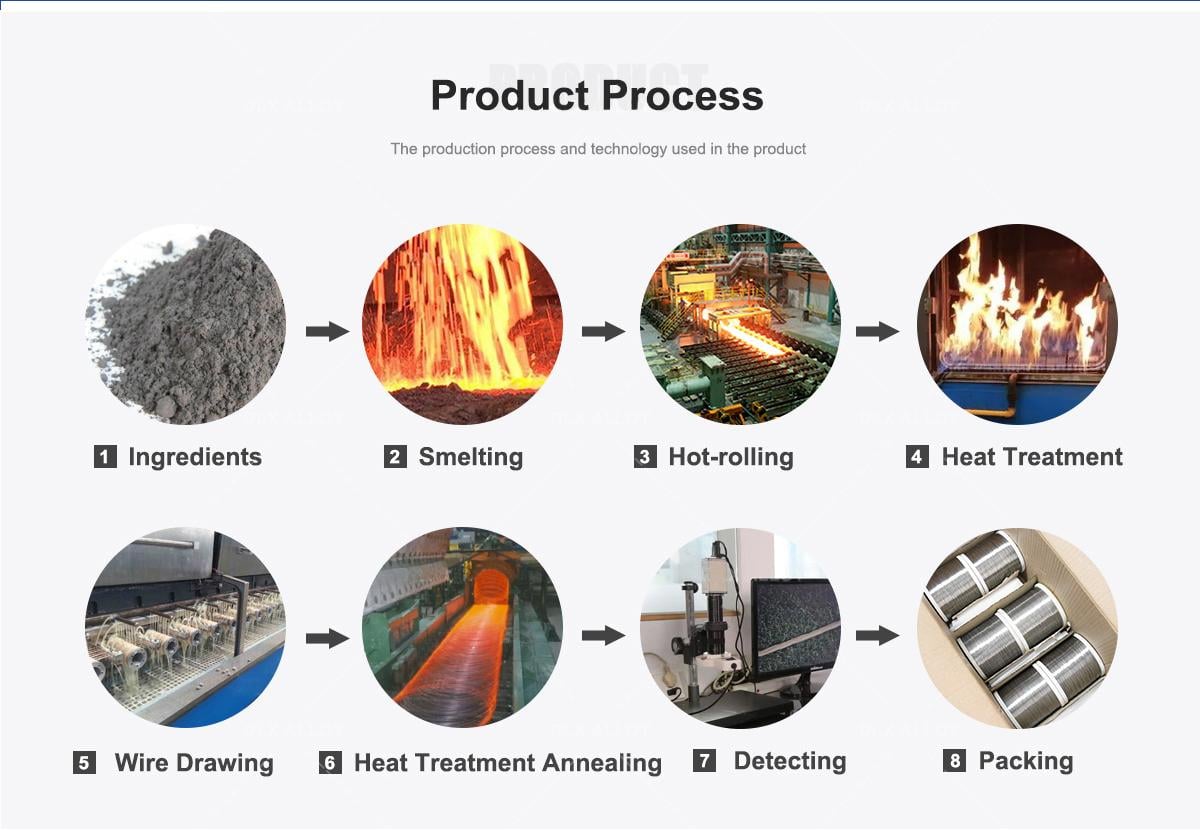
Na rozdíl od běžných svařovacích přídavných materiálů je tento přesný slitinový drát vyráběn pomocí vakuumové indukční tavby (VIM) následované elektroslagovou přetavbou (ESR). Tento pokročilý metalurgický postup zajišťuje extrémně nízkou úroveň nekovových vměstků, plynů (kyslík, dusík, vodík) a stopových nečistot (fosfor, síra, olovo). Výsledný svařovací kov nabízí vynikající tekutost taveniny, hluboké a rovnoměrné pronikání do základního materiálu a hladké přechody mezi jednotlivými svařovacími pasy jak na ručních, tak na automatických povrchových svařovacích stanicích.
Klíčové technické vlastnosti a metalurgické výhody
Vlastnost 1: Vynikající odolnost povrchové vrstvy proti bodové a štěrbinové korozi
Složená s vysokým obsahem chromu (20,0–23,0 %) a molybdenu (8,0–10,0 %) v kombinaci s aktivním niobiem (3,15–4,15 %) vytváří nanesený svarový kov okamžitou pasivní oxidovou vrstvu. Poskytuje mimořádnou odolnost proti bodové korozi v vařící mořské vodě, kyselém plynu ( ) , vlhkém chlóru a prostředích organických kyselin bez nutnosti tepelného zpracování po svařování.
Vlastnost 2: Vysokoryzová mikrostruktura bez interkrystalické citlivosti
Díky extrémně nízkému obsahu uhlíku a homogenizačním tepelným úpravám za vysokých teplot je v tomto drátu potlačena tvorba škodlivých karbidů a fáze laves podél hranic zrn. Nanesený svar zachovává vysokou ráznost a strukturální tažnost a zcela předchází interkrystalickému napěťově koroznímu trhání v prostředích vysokotlaké páry a chloridů.
Funkce 3: Přesně kalibrovaný povrch drátu pro svářecí švy bez pórovitosti
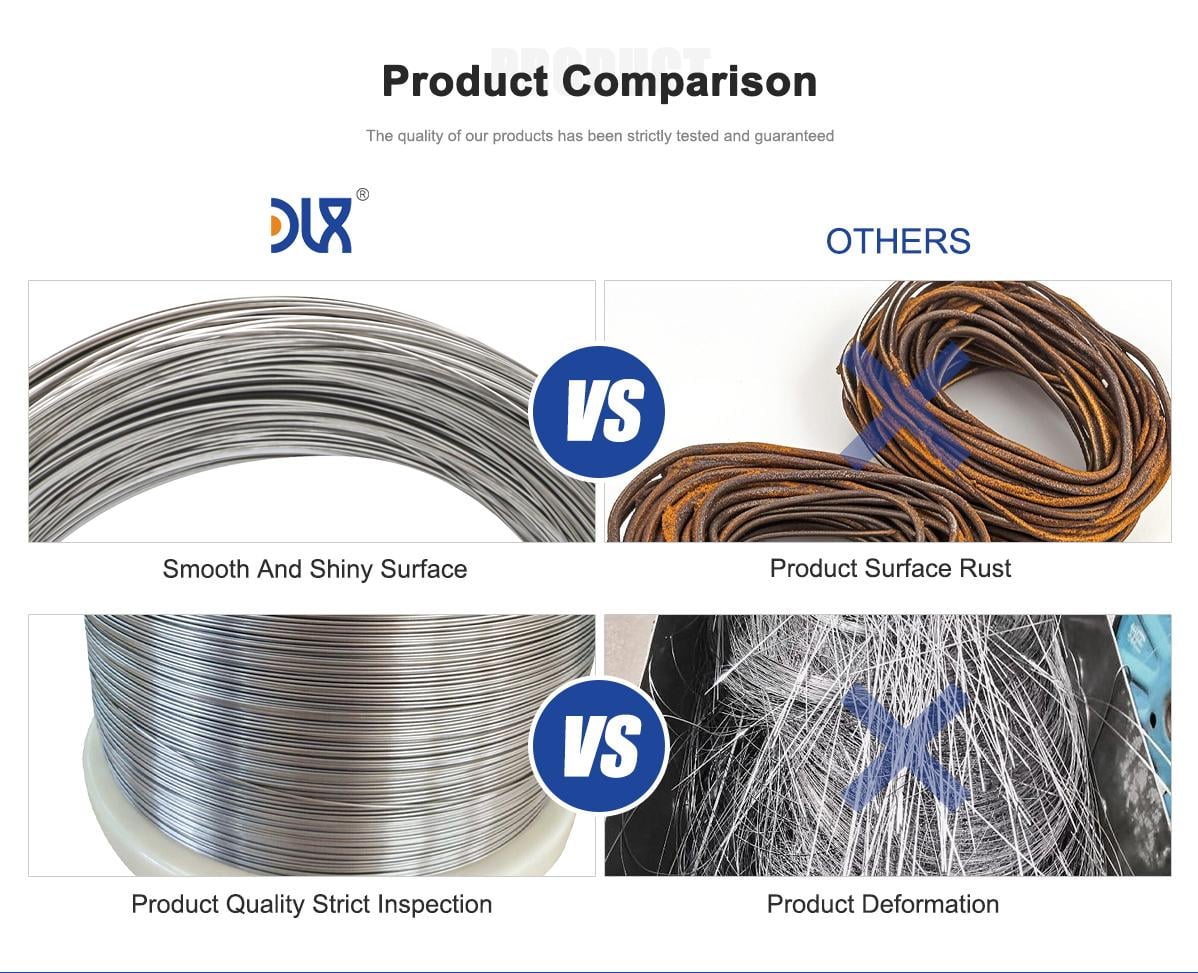
Každý metr našeho vysokoryzový svařovací drát Inconel 625 je elektrolyticky leštěn a zbaven mazacích prostředků používaných při tažení, olejů a zbytkového grafitu. Tím se dosahuje bezvadného, extrémně lesklého kovového povrchu, který minimalizuje kontaminaci svaru, výrazně snižuje rozstřik a zaručuje 100% přijetí svarů při rentgenové / radiografické kontrolě u náročných konstrukčních svarů.
Průmyslové aplikace a provozní prostředí
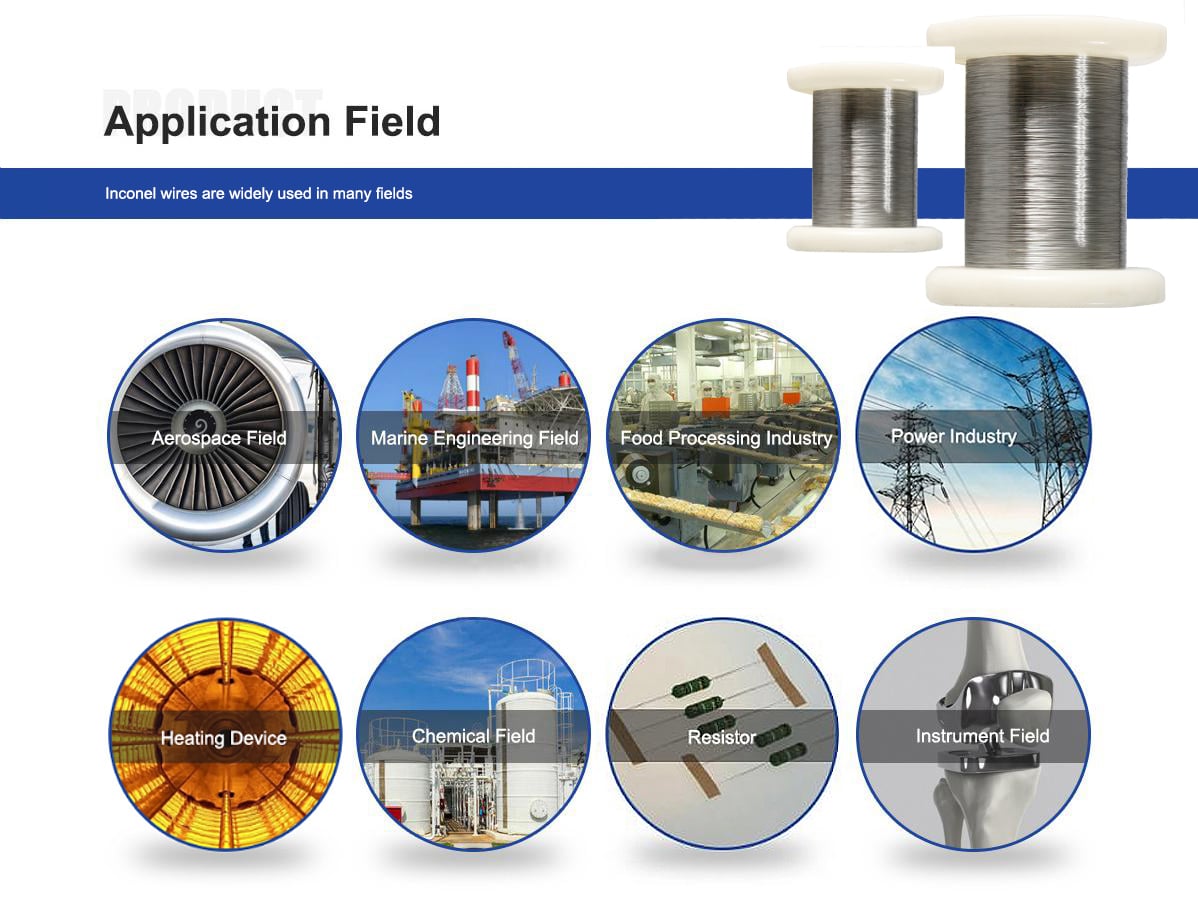
Komponenty pro potrubní obložení v odvětví těžby ropy a zemního plynu a podmořních aplikací
- Obložení podmořních hlavic vrtů a výstupních trubek: Vnitřní povrchové obložení podmořních stromů, rozdělovacích kolektorů, uzavíracích zařízení proti výtryskům (BOP) a dynamických prvků tokových potrubí vystavených vysoce slaným kyselým kapalinám z vrtů.
- Korozivzdorné povrchové obložení z uhlíkové oceli: Nákladově efektivní konstrukční posílení tlakových nádob, potrubí a přírub aplikací metallurgické bariéry z Inconelu 625 na podklady z nízkolegované oceli.
Chemický průmysl a odstraňování síry z kouřových plynů (FGD)
-
Agresivní zacházení s kyselinami: Víceprůchodové svařování a obnova autoklávových reaktorů, destilačních kolon, čistících věží a trubkových desek tepelních výměníků zpracovávajících směsi sírové, fosforečné a dusičné kyseliny.
-
Zařízení pro kontrolu znečištění: Konstrukční svařování odprašovacích zařízení pro spaliny, potrubí, uzávěrů a kompenzačních kovových vlnovek provozovaných ve vlhkých oblastech s nízkým pH kondenzátu oxidu siřičitého.
Námořní strojírenství a výroba elektrické energie
-
Námořní pohonná soustava a námořní technika: Povrchová ochranná vrstva pro hřídele lodních šroubů, kormidlové osy, podmořské spojovací prvky a systémy potrubí pro mořskou vodu vyžadující vysokou odolnost proti kavitaci a erozní korozi.
-
Superkritická výroba energie a spalování odpadu: Navařování ochranné vrstvy na trubkách kotlových stěn a prvcích přehříváků vystavených extrémní korozí způsobené chlorem a sírou při vysokých teplotách v popelu.
Proč spolupracovat s DLX Alloy?
Komplexní kapacity pro tavení ve vakuu a tažení drátu
Changzhou DLX Alloy provozuje plně integrované, nejmodernější výrobní linky, které zahrnují primární tavení metodou VIM, sekundární rafinaci metodou ESR, vysokorychlostní horké válcování a vícestupňové studené tažení. S vyhrazenou měsíční kapacitou přesahující 1 200 metrických tun specializovaných niklových slitin , zaručujeme krátké dodací lhůty pro nepřetržitou dodávku projektů.
Přísná B2B kontrola kvality a stopovatelnost každé dávky v plném rozsahu
-
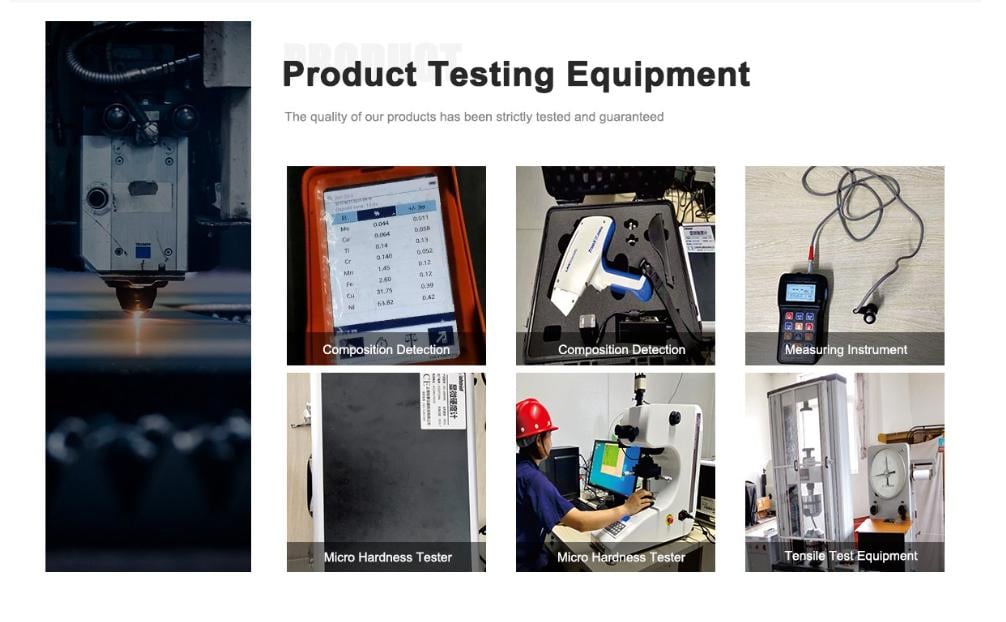
Vlastní zkušební laboratoře : Optická emisní spektrometrie s přímým čtením (OES), analyzátory uhlíku/síry pomocí spalování, mikroskopické hodnocení velikosti zrn a systémy mechanických zkoušek.
-
Stálost rozměrů : Průběžné monitorování průměru drátu laserovým mikrometrem během tažení zajišťuje kulatost a přesnost průměru v rámci přísných tolerancí .
-
Certifikované zkušební zprávy : Úplná analýza tepelného zpracování suroviny a certifikáty mechanických zkoušek jsou ke každé výrobní dávce přiloženy, aby byla zajištěna plná souladnost s požadavky inženýrských auditů.
Technické otázky
Q1: Proč je svařovací drát Inconel 625 s vysokou čistotou preferován před obecnými niklovými spotřebními materiály pro korozivzdorné povrchové vrstvy?
A:Inconel 625 obsahuje účinnou kombinaci molybdenu a niobu v niklové matrici s vysokým obsahem chromu. Tato konkrétní formulace poskytuje vyšší odolnost proti pittingové korozi, korozi v štěrbinách a napěťově koroznímu praskání vyvolaným chloridy ve srovnání s běžnými niklovými slitinami, zároveň však nabízí vynikající tekutost svařovací lázně a vysokou mez kluzu bez nutnosti tepelného dozrávání nebo odstraňování tepelných napětí po svařování.
Otázka č. 2: Jak zvyšuje přesné vrstvené navíjení účinnost automatického TIG a MIG povrchového navařování?
A:Automatická a robotická stanoviště pro povrchové navařování pracují při vysokých rychlostech podávání drátu, kde zachycení cívky nebo kolísání průměru okamžitě způsobují odchylku oblouku a zpětné hoření. Naše cívky s přesným vrstveným navíjením zajišťují rovnoměrnou geometrii vinutí a šroubovice, což umožňuje bezproblémové podávání skrz dlouhé hadice hořáku, úplné zabránění zapletení a konzistentní geometrii svarového stehu během mnohahodinových nepřetržitých svařovacích cyklů.
Otázka č. 3: Jaká opatření je třeba dodržet při navařování korozivzdorného povlaku Inconel 625 na uhlíkovou ocel?
A:Při potahování uhlíkové nebo nízkolegované oceli je nutné přísně kontrolovat ředění železem, aby se zachovala odolnost povlaku proti korozi. Použití pulzního MIG s nízkým tepelným vstupem nebo techniky TIG s chladným drátem spolu s naším extrémně čistým povrchem drátu umožňuje čisté metalurgické spojení s nízkým obsahem železa v první vrstvě a plnou korozní odolnost již ve druhé vrstvě.
Otázka 4: Jaké jsou doporučení pro balení a skladování vysoce čistého svařovacího drátu Inconel 625?
A:Všechny cívky i úseky drátu pro TIG jsou uzavřeny v těžkých vícevrstvých hliníkových bariérových fóliových sáčcích s suchými vložkami, aby se zabránilo absorpci atmosférické vlhkosti a oxidaci povrchu. Pro optimální svařovací výkon by měl být drát skladován v klimatizovaných vnitřních skladových prostorách při relativní vlhkosti nižší než 60 %.
Otázka 5: Jaké jsou typické minimální množství objednávky (MOQ) a doba výrobního cyklu pro individuální navíjení na cívky?
A:Standardní cívky pro svařování MIG (15 kg/cívka) a krabice pro svařování TIG jsou udržovány v připraveném skladu pro rychlé expedování. Pro nestandardní průměry drátu, jádrové dráty s úzkými tolerancemi nebo velké balení v bubnech o hmotnosti 250 kg se uplatňují dynamické minimální objednací množství od 50 kg, přičemž individuální výrobní plány jsou rychle zpracovávány specializovaným inženýrským týmem.