EN
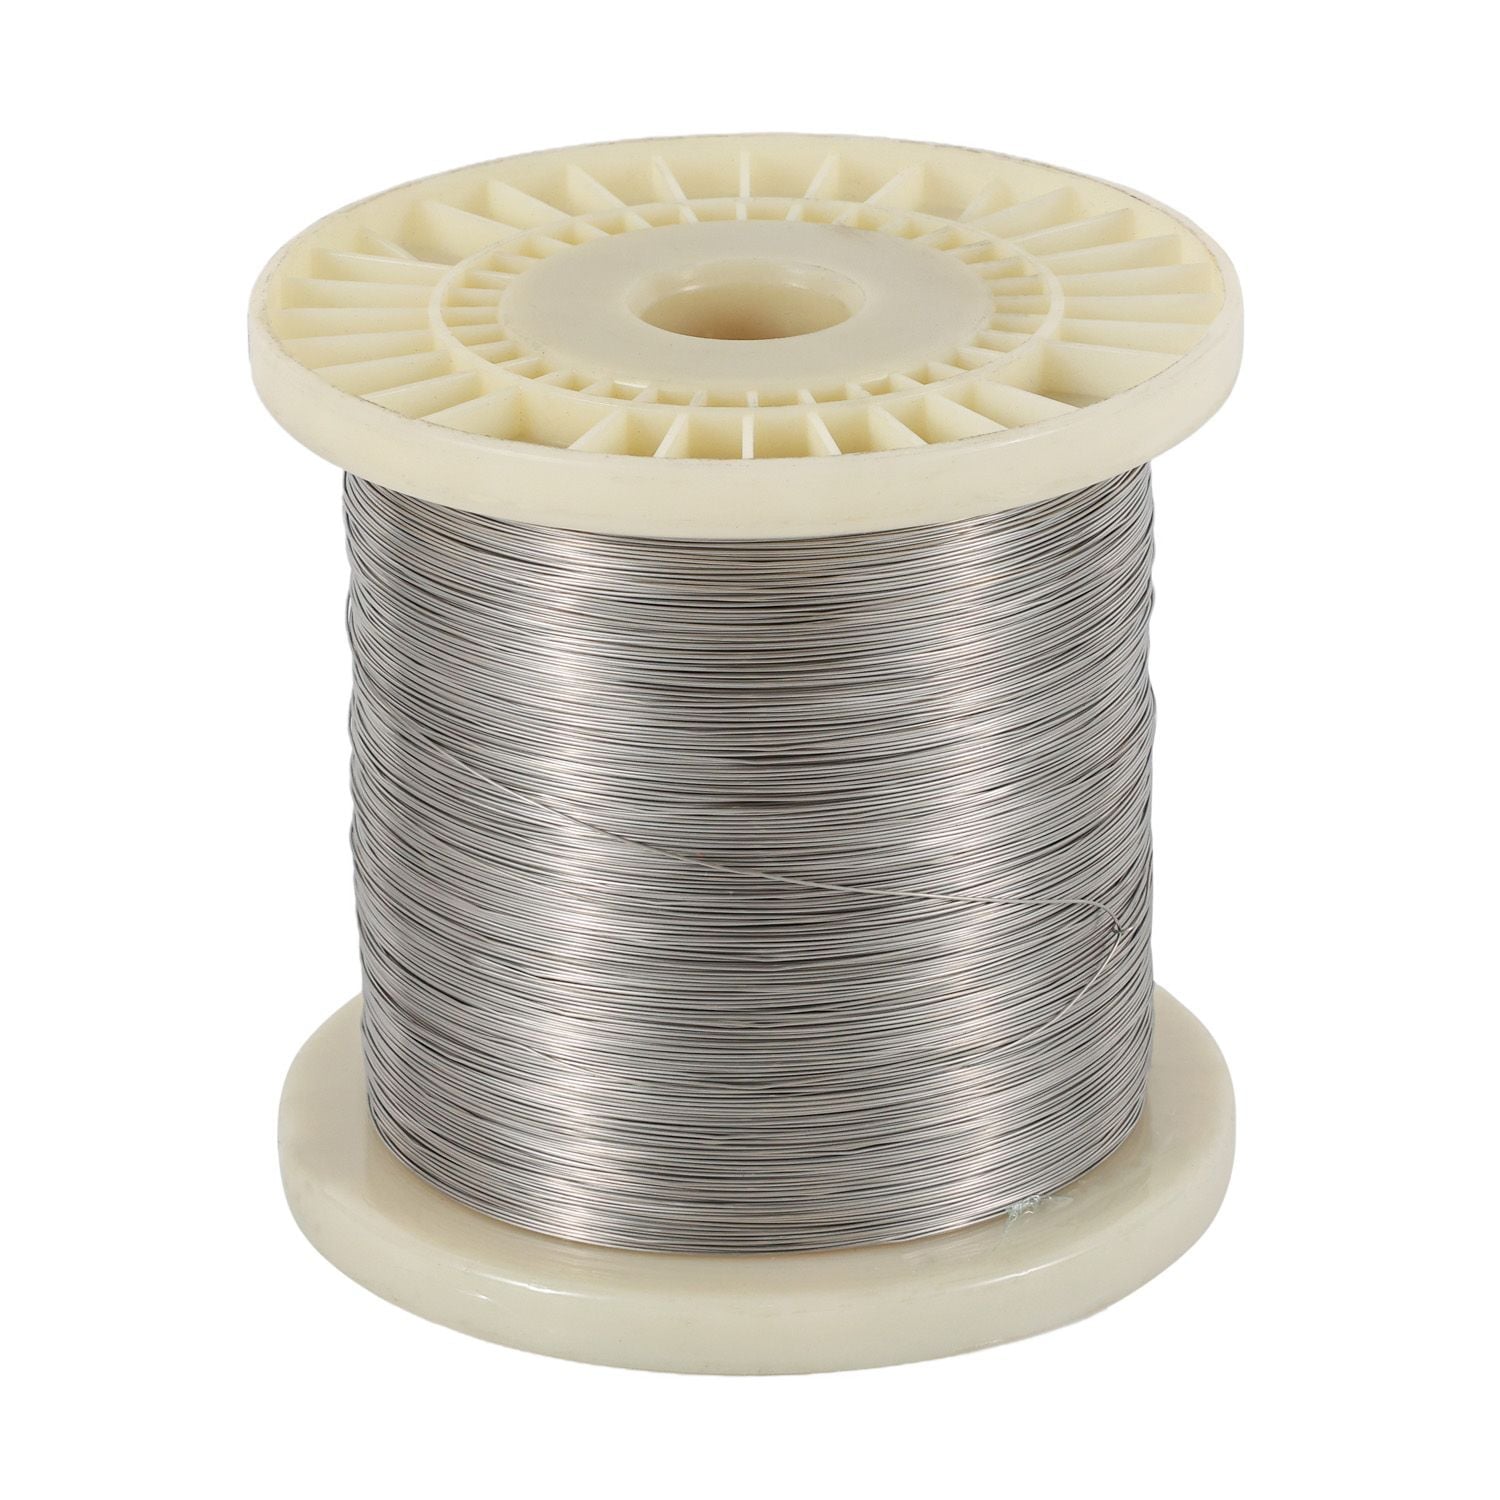
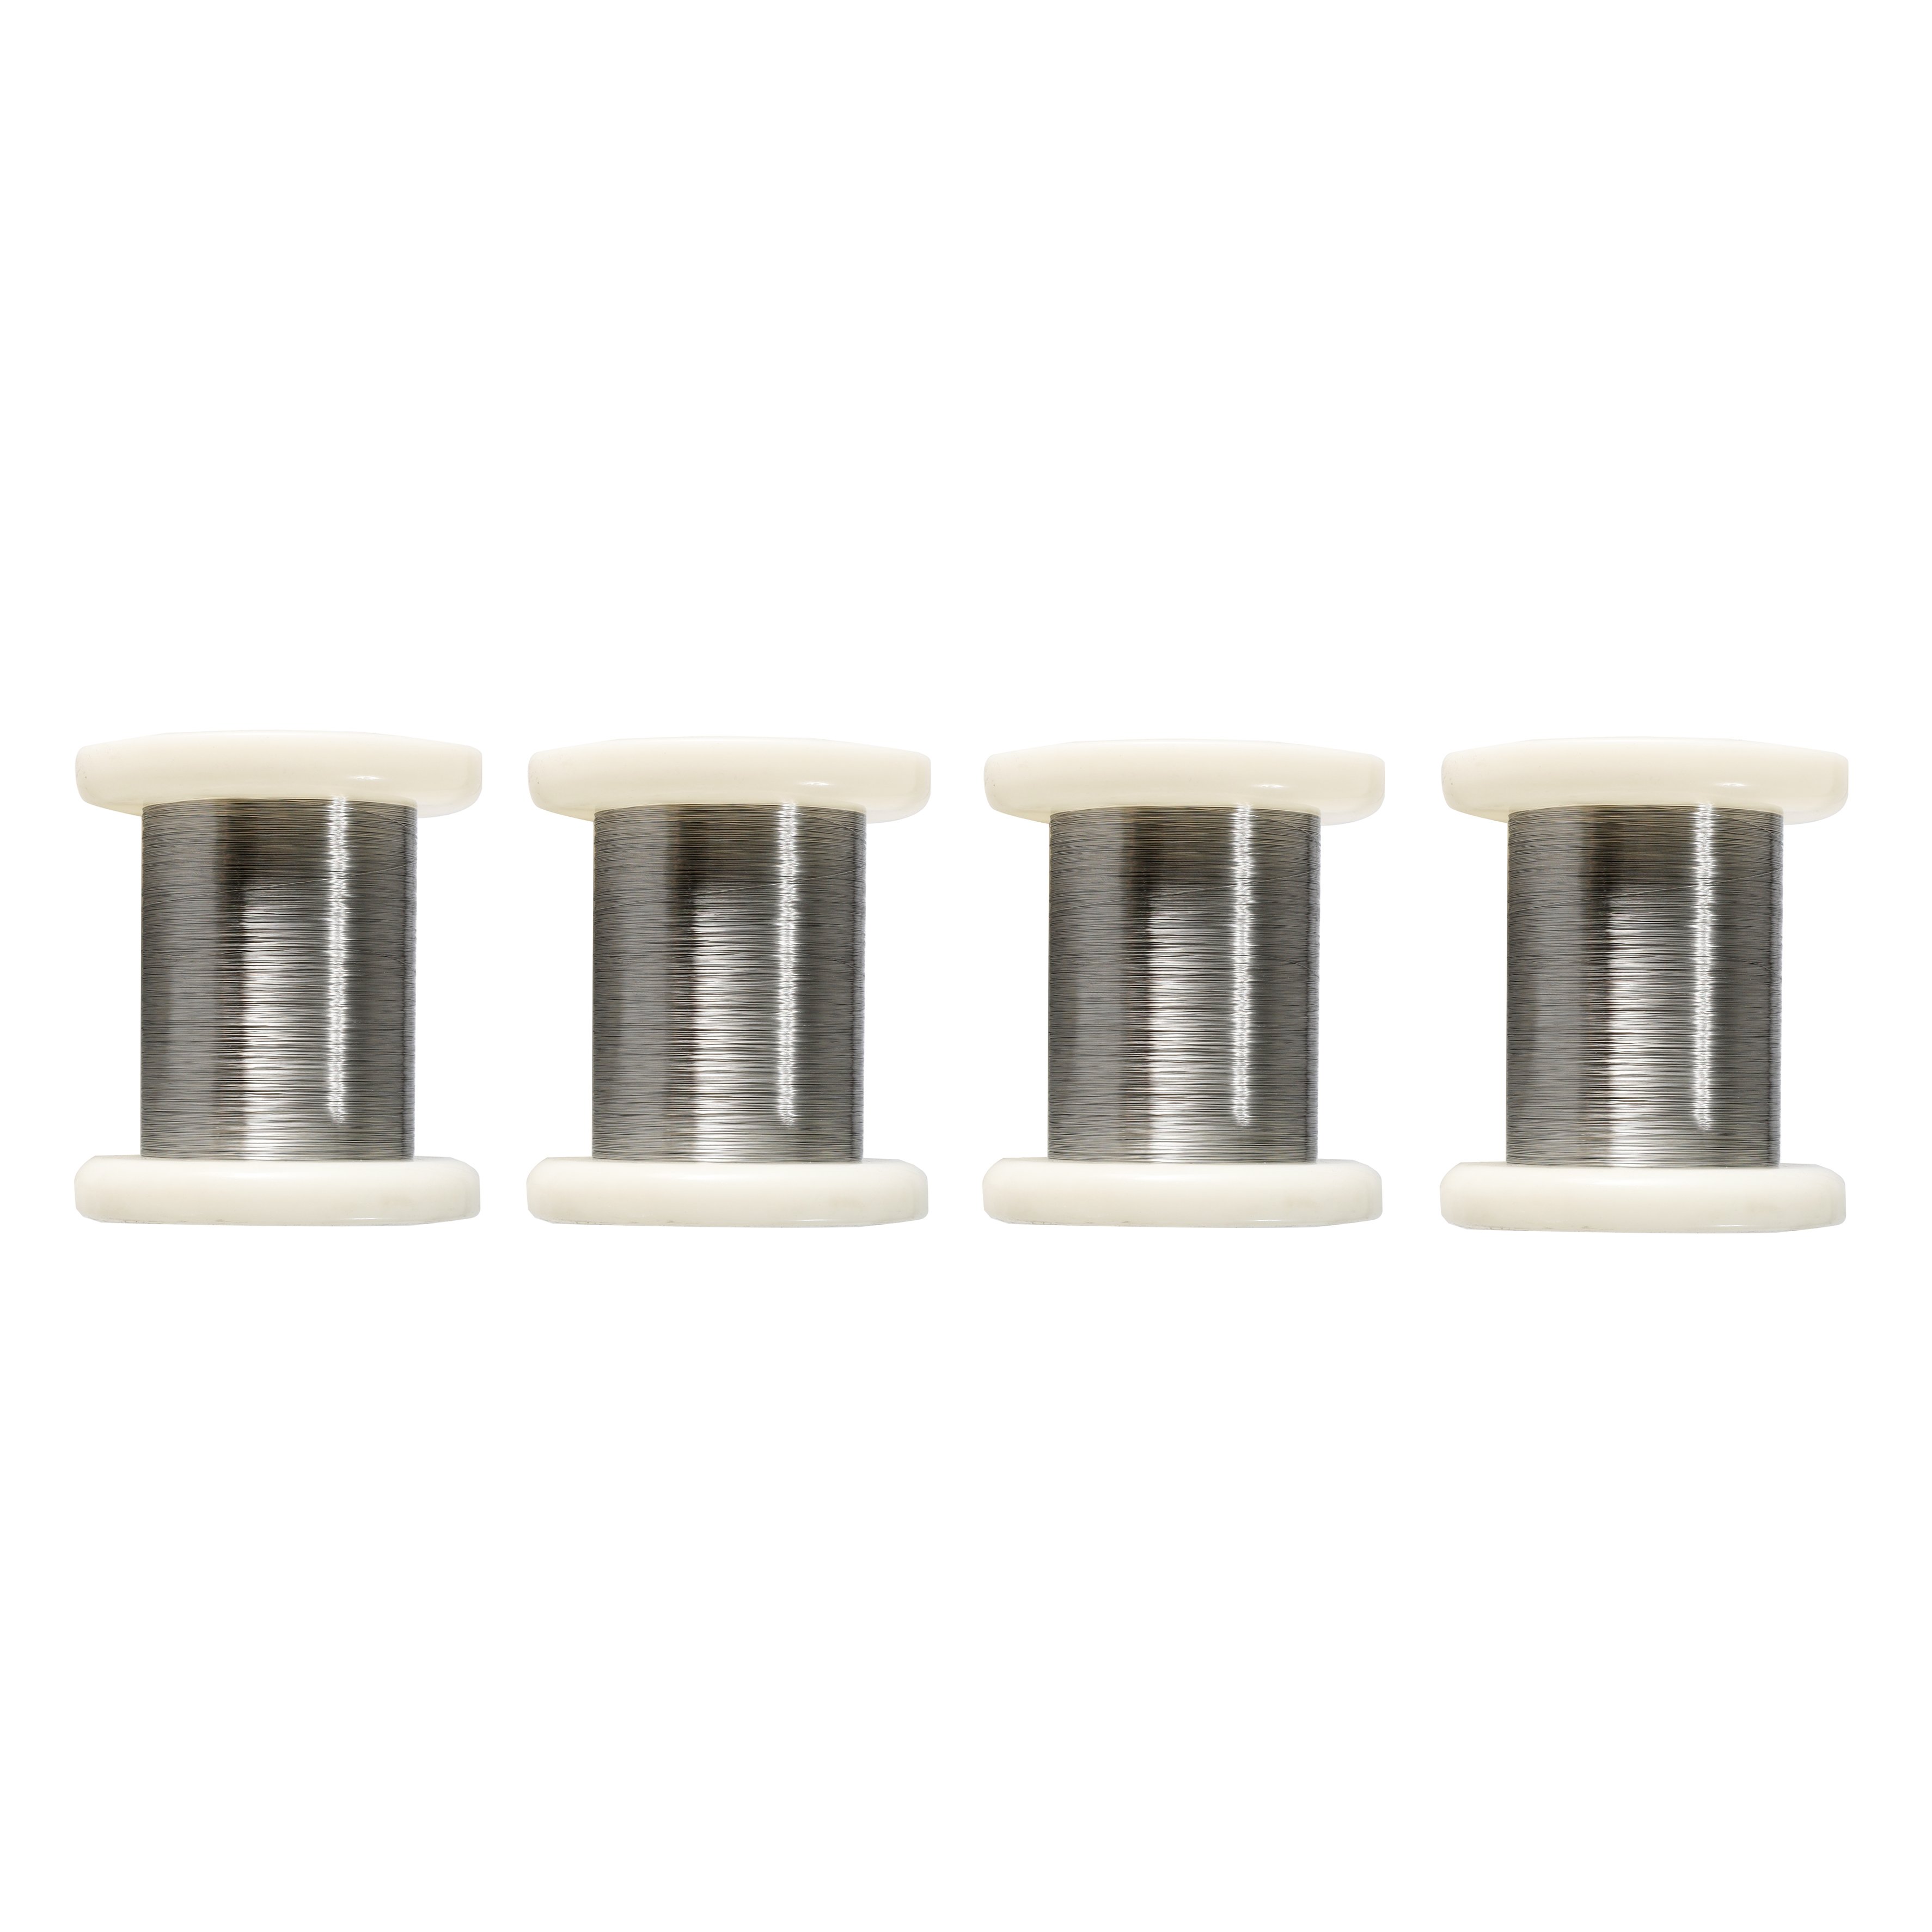
Wysokowytrzymałowa drutowa cewka z Inconel 617: precyzyjnie wyciągana średnica 1,0 mm do barier termicznych
Zaprojektowany do produkcji elementów krytycznych z punktu widzenia bezpieczeństwa, wymagających izolacji termicznej – nasz precyzyjnie wyciągany drut nawijany z Inconel 617 o średnicy 1,0 mm o wysokiej wytrzymałości zapewnia doskonałe wzmocnienie przez roztwór stały, wyróżniającą się odporność na utlenianie w wysokich temperaturach oraz nadzwyczajną stabilność wymiarową w ekstremalnych warunkach termicznych.
- Przegląd
- Cechy
- Specyfikacje
- Zastosowania
- Dlaczego my
- Często zadawane pytania
- Zalecane produkty
Integralnością strukturalną w ekstremalnych temperaturach: Odporny na grubienie ziaren i kruchość podczas długotrwałego narażenia powyżej 980 °C.
Jednorodność mikrostruktury: Wytapiany w próżni i precyzyjnie przetwarzany w celu wyeliminowania nieczystości niemetalicznych, zapewniając bezdefektowe spoiny cieplne oraz przejścia warstwowe.
Wysoka odporność na węglenie: Działa niezawodnie w strumieniach gazów spalinowych oraz agresywnych środowiskach redukcyjnych o wysokiej temperaturze.
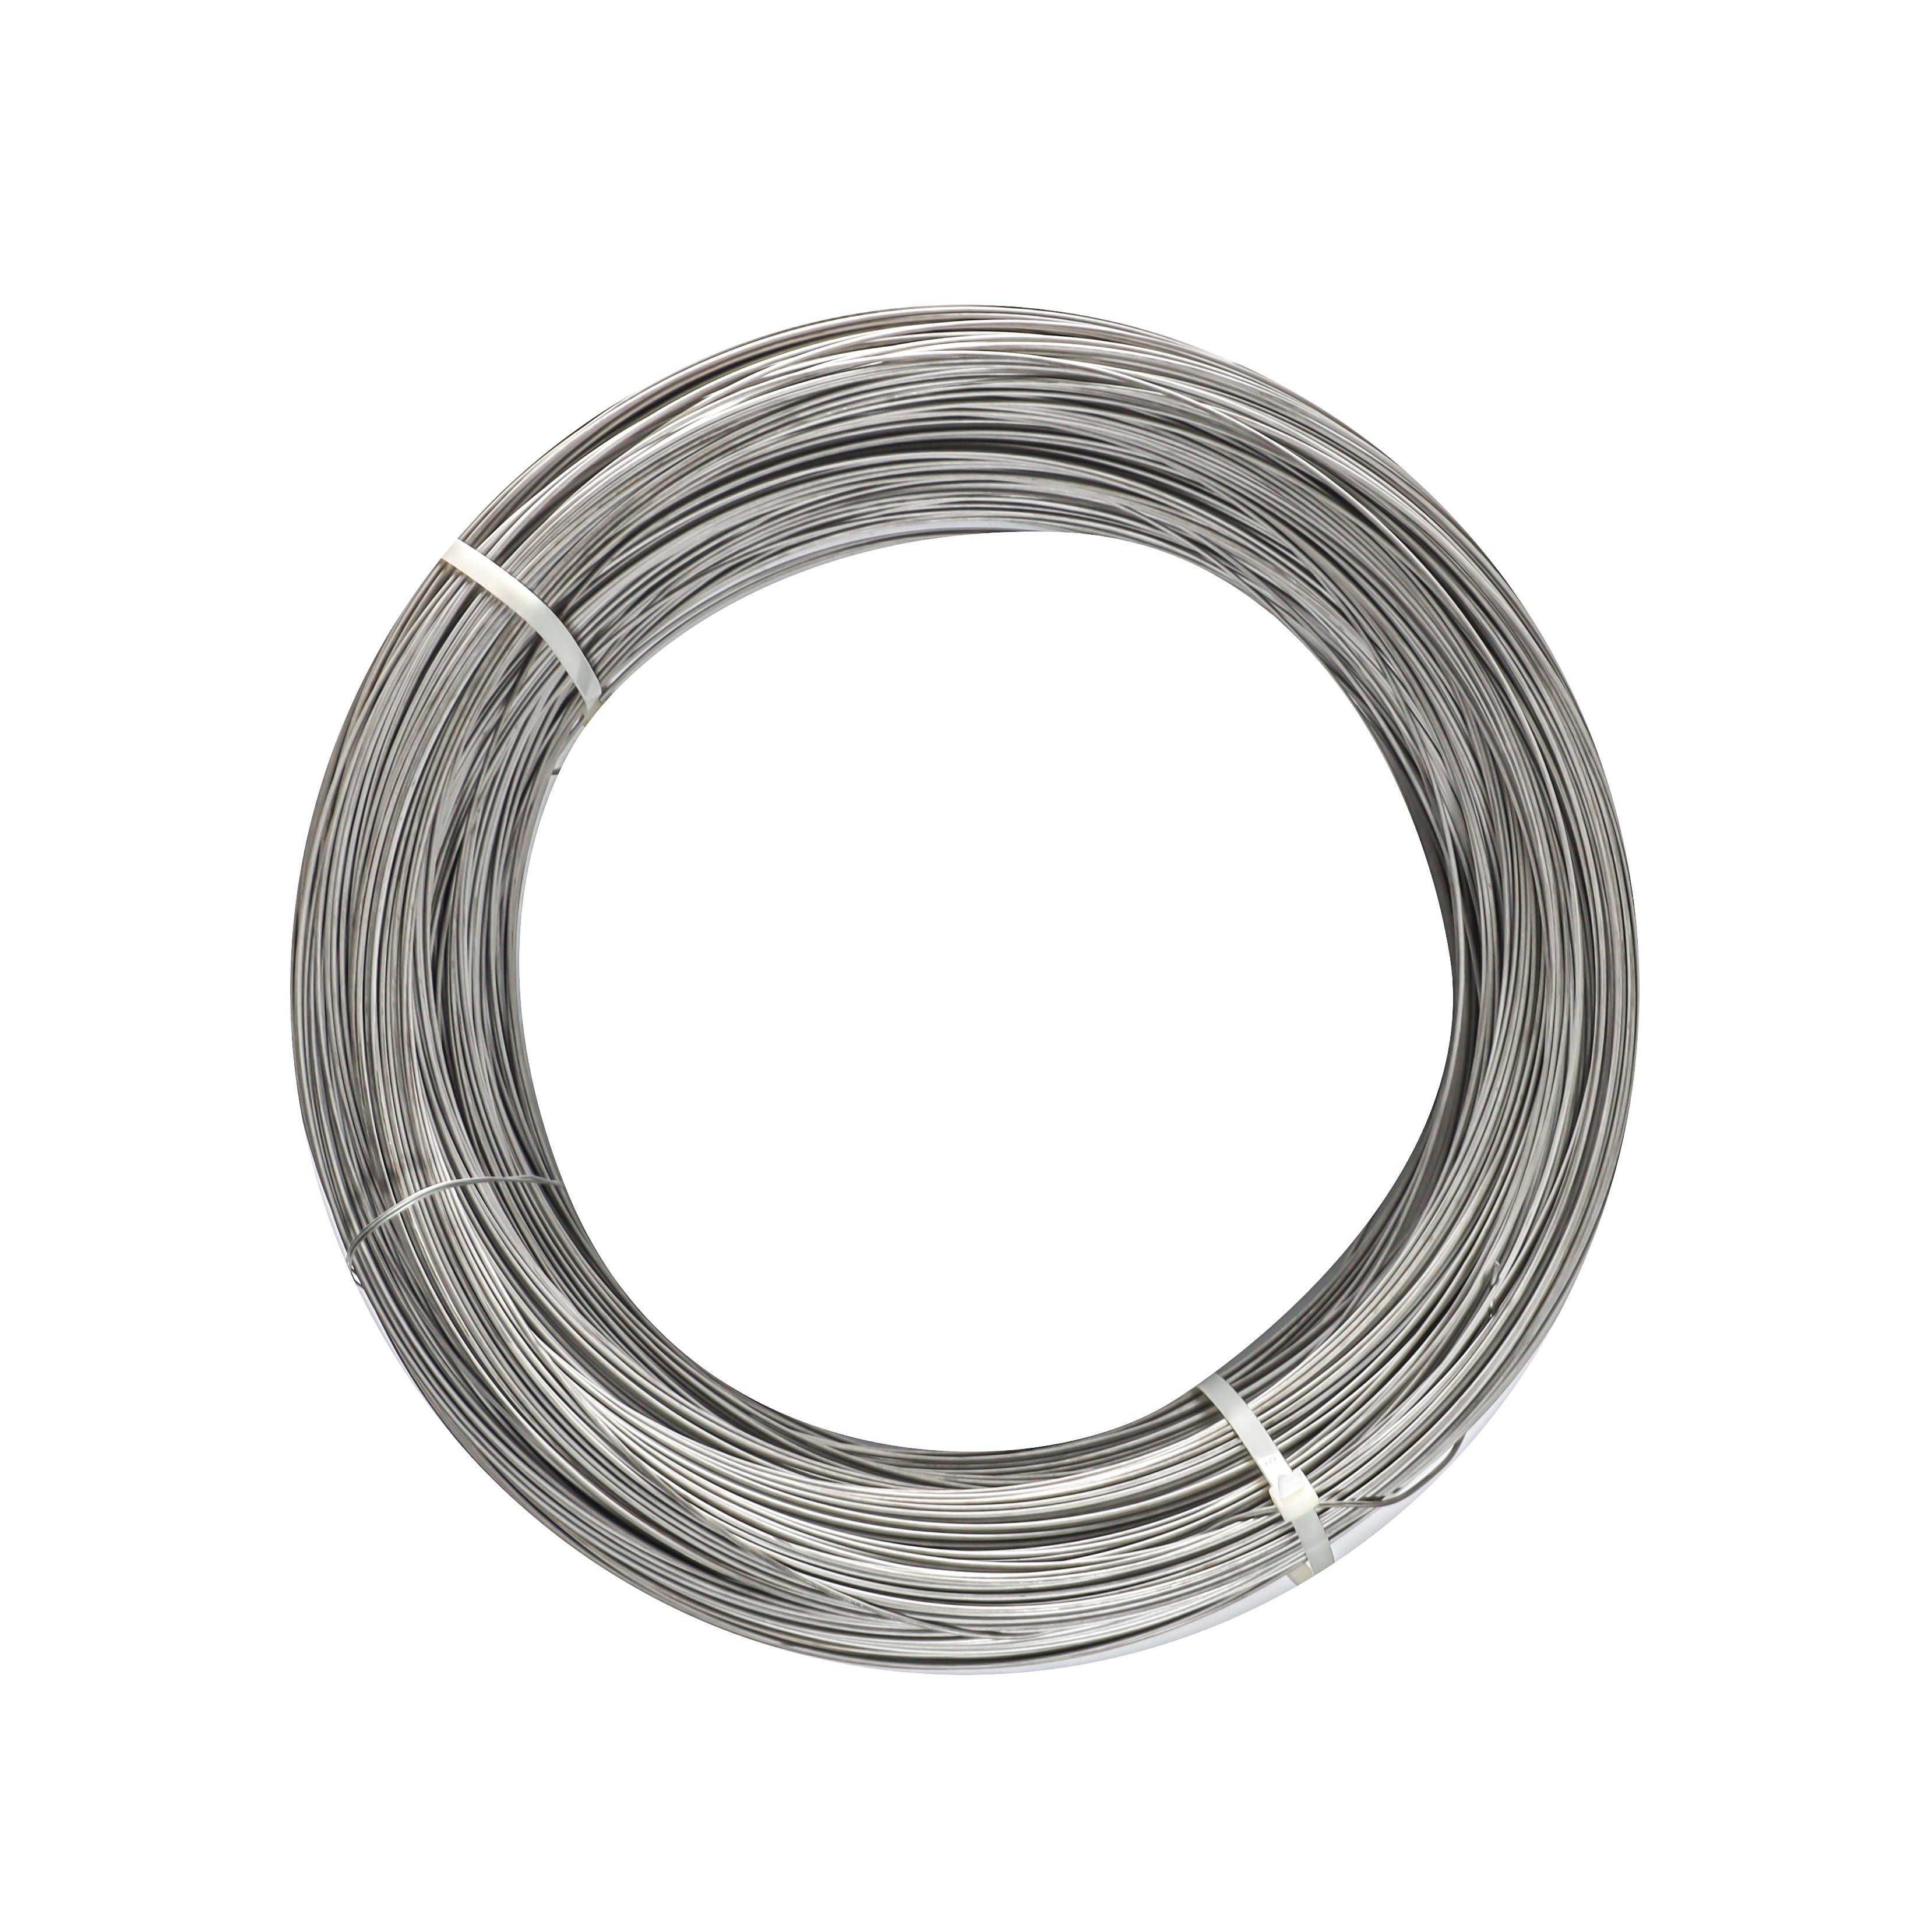
Wysokowytrzymałowy drut nawijany z Inconelu 617 o precyzyjnie wyciągniętej średnicy 1,0 mm to stop niklowo-chromowo-kobaltowo-molibdenowy wzmocniony roztworem stałym, zaprojektowany specjalnie do produkcji elementów izolacji cieplnej poddawanych dużym naprężeniom i działaniu wysokiej temperatury. Łącząc wysoką wytrzymałość na pękanie spowodowane pełzaniem w wysokiej temperaturze z wyjątkową odpornością na utlenianie i węglenie w zakresie temperatur do 1100°C, ten drut o średnicy 1,0 mm zapewnia ciągłą zdolność do podawania oraz stałość właściwości metalurgicznych w procesach spawania automatycznego, addytywnego kształtowania termicznego oraz produkcji ram izolacji cieplnej.
| Parametry specyfikacji | Wartość i parametry techniczne |
|---|---|
| Jakość produktu | Inconel 617 (UNS N06617 / niklowo-chromowo-kobaltowo-molibdenowy) |
| Forma i średnica | Precyzyjnie wyciągany drut nawijany / 1,0 mm (dopuszczalne odchylenie ±0,01 mm) |
| Stan dostawy | Po bright annealing / w stanie odprężonym |
| Maksymalna temperatura eksploatacji | Ciągła praca w temperaturze do 1100 °C (2012 °F) |
| Wykańczanie powierzchni | Nadzwyczaj czysta, bezsmarowa, połyskująca powierzchnia po ciągnieniu |
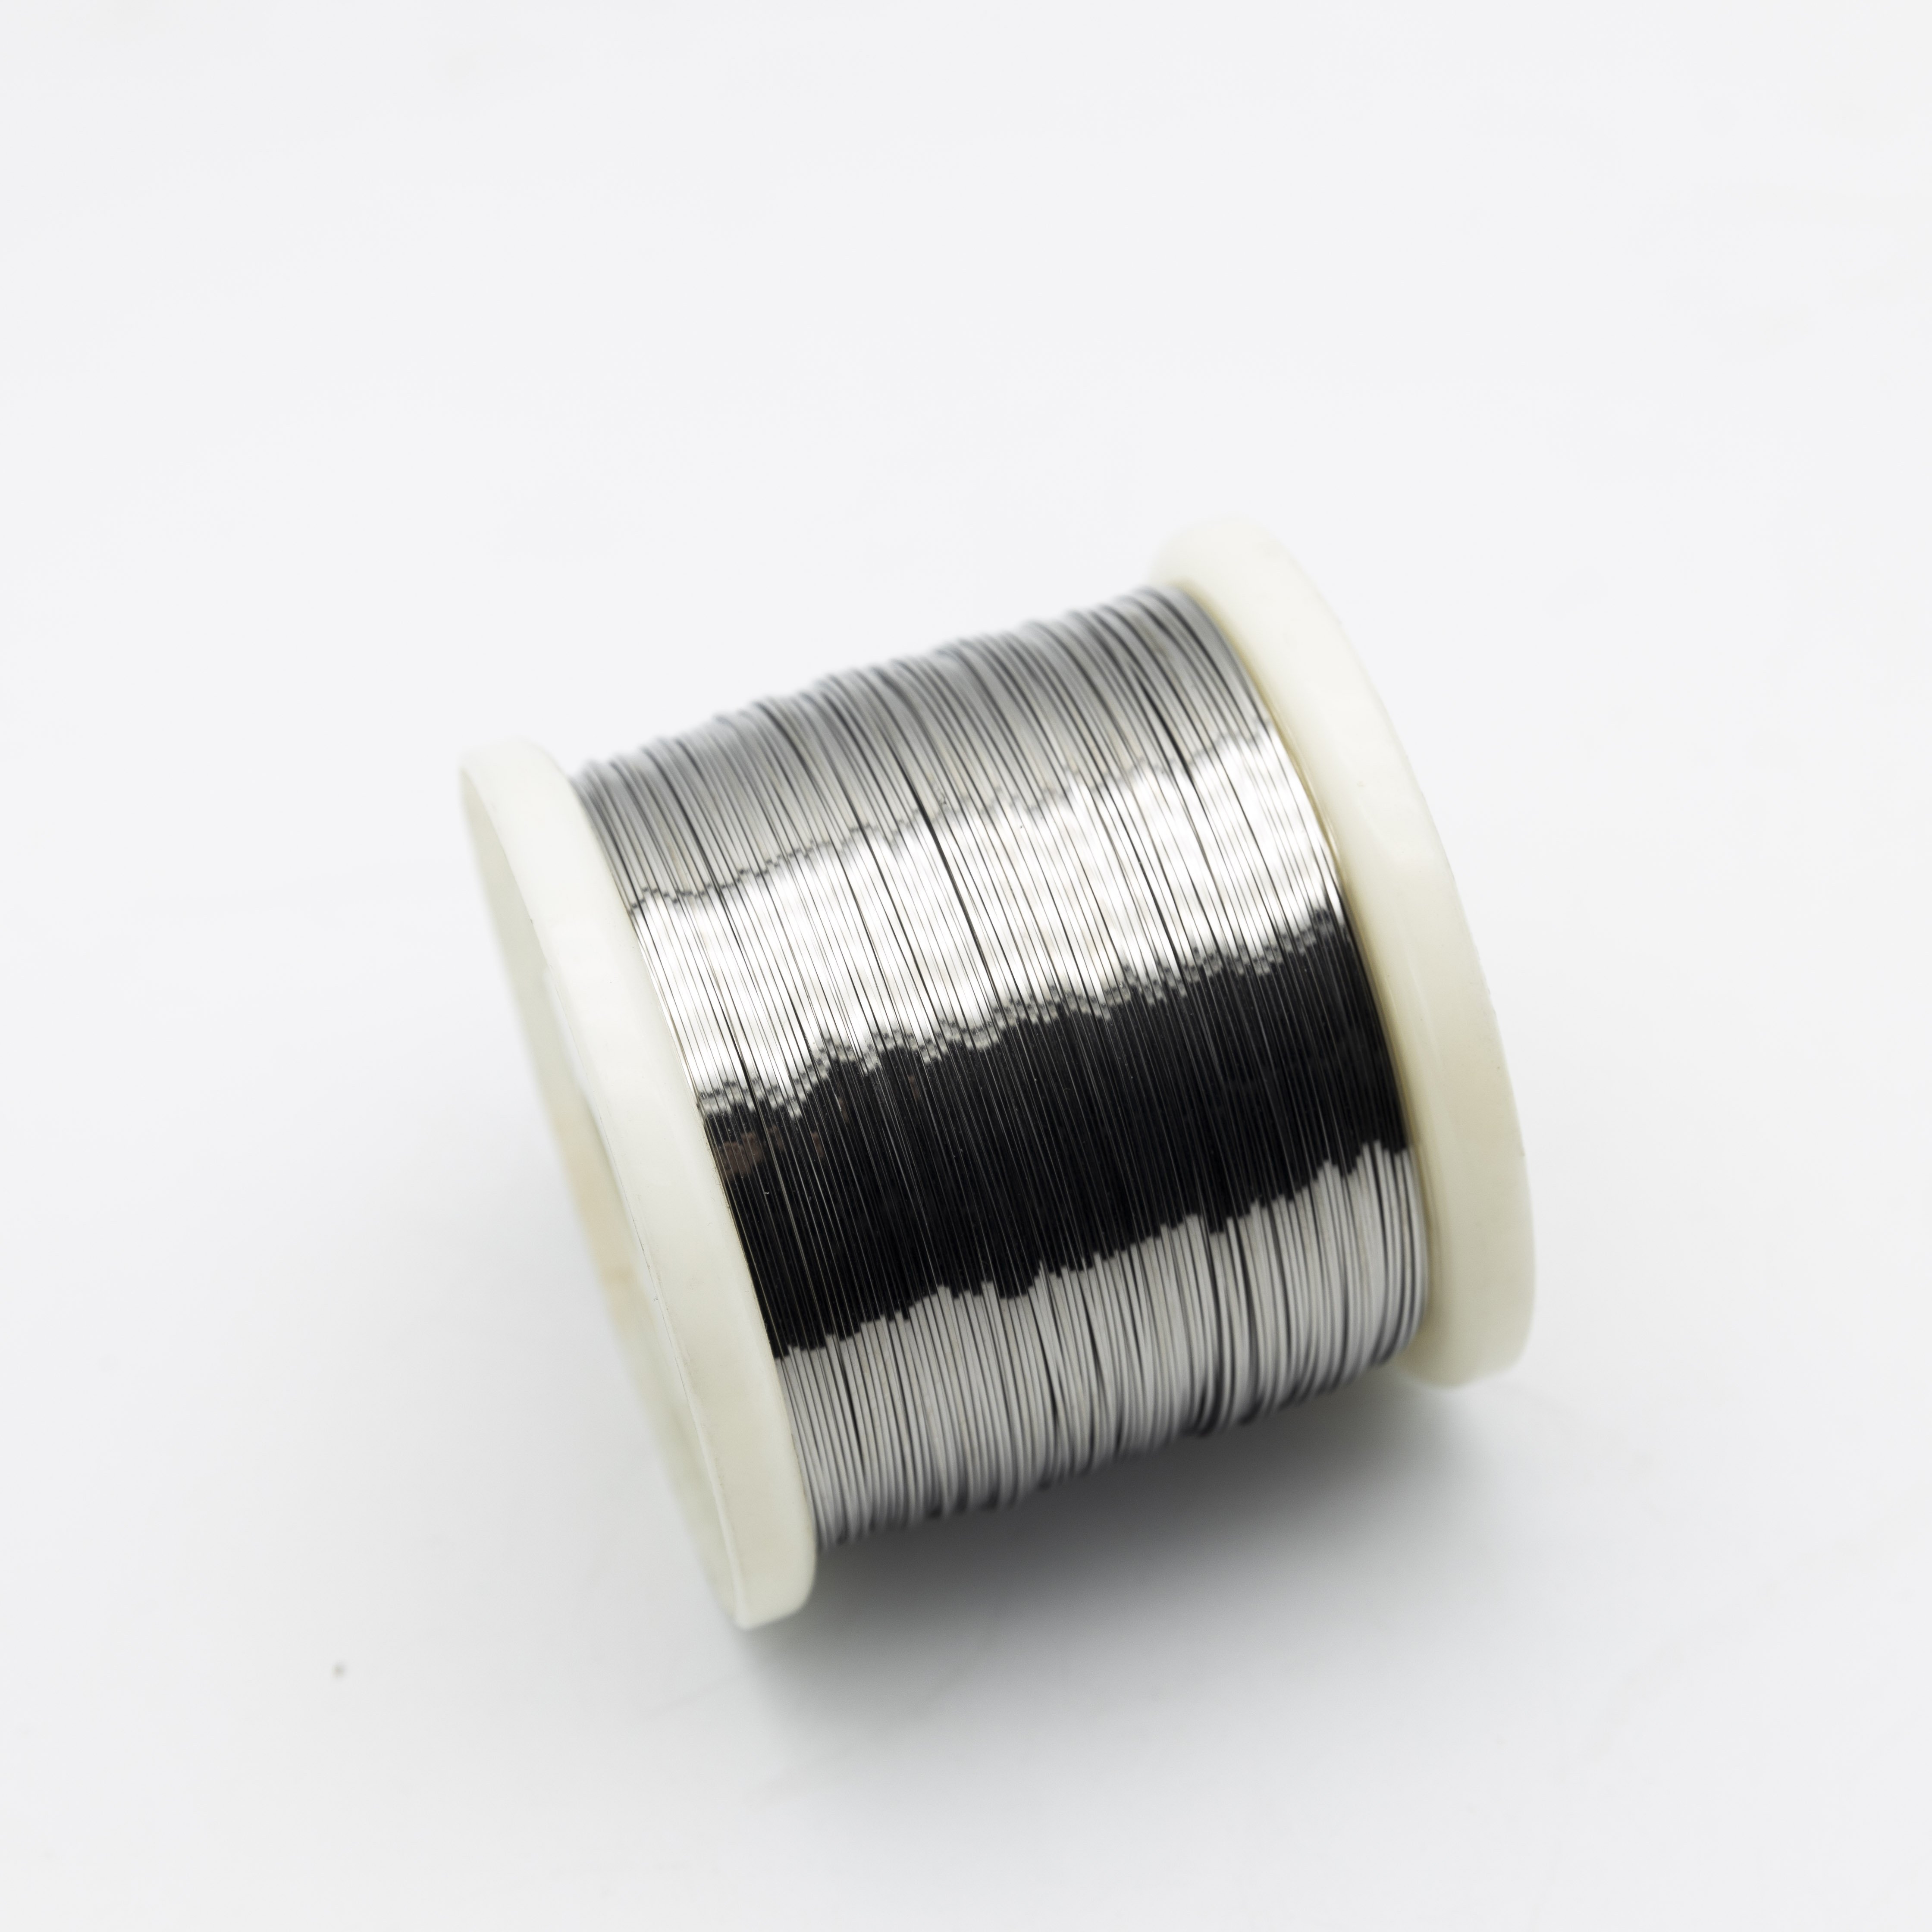
| Typ magazynka | Precyzyjne szpulki nawijane warstwowo (SD300 / BS300 / niestandardowe szpulki B2B) |
| Opakowanie i śledzoność | Zapiecznione opakowanie z barierą przed wilgocią oraz pełna śledzoność procesu obróbki cieplnej |
Szczegółowy przegląd: drut nawijany ze stopu Inconel 617 o wysokiej wytrzymałości
Zaawansowane wzmacnianie roztworu stałego dla wymagań wysokotemperaturowych
Drut nawijany ze stopu Inconel 617 o wysokiej wytrzymałości uzyskuje wyjątkową stabilność mechaniczną dzięki zoptymalizowanej proporcji niklu, chromu, kobaltu i molibdenu. Wysoka zawartość chromu tworzy ciągłą, samoregenerującą się ochronną warstwę tlenkową, podczas gdy kobalt i molibden zapewniają skuteczne wzmacnianie macierzy przeciwko odkształceniom pełzania w wysokiej temperaturze.
W zastosowaniach związanych z precyzyjną produkcją elementów izolacji termicznej nasz drut o średnicy 1,0 mm po precyzyjnym ciągnieniu charakteryzuje się:
Główne cechy precyzyjnie wyciąganego drutu Inconel 617 o średnicy 1,0 mm
1. Nadzwyczaj ścisła tolerancja wymiarowa (±0,01 mm)
Zaprojektowany w wielu etapach ciągnienia przez matryce diamentowe; każdy zwoj drutu Inconel 617 o średnicy 1,0 mm i wysokiej wytrzymałości zachowuje kontrolowaną laserowo okrągłość i jednolitą średnicę, zapobiegając zablokowaniom podawania drutu w robotycznych urządzeniach do spawania TIG, MIG oraz napawania laserowego.
2. Wysoka wytrzymałość na pełzanie i pękanie powyżej 1000 °C
W przeciwieństwie do typowych stopów niklu, wysokowytrzymały drut Inconel 617 zachowuje zdolność do przenoszenia obciążeń przy cyklicznym zmęczeniu termicznym, co czyni go niezastąpionym w zastosowaniach kotwiczenia barier cieplnych w gorących strefach oraz wzmacniania krawędzi.
3. Czyste nawijanie bez zaplątywania się i bez pamięci zaplątania
Precyzyjne nawijanie warstwowe na szpulkach z dynamicznym napięciem – nasz drut o średnicy 1,0 mm eliminuje rozbieżności między rzutem a helisą, zapewniając gładkie i nieprzerwane osadzanie podczas wytwarzania złożonych elementów izolacji termicznej.
4. Kontrolowana chropowatość powierzchni i czystość
Powierzchnia po jasnym odpuszczaniu jest dokładnie odolejona i pozbawiona środków smarujących stosowanych podczas ciągnienia, co gwarantuje brak porowatości oraz minimalne rozpryskiwanie podczas spawania topnego.
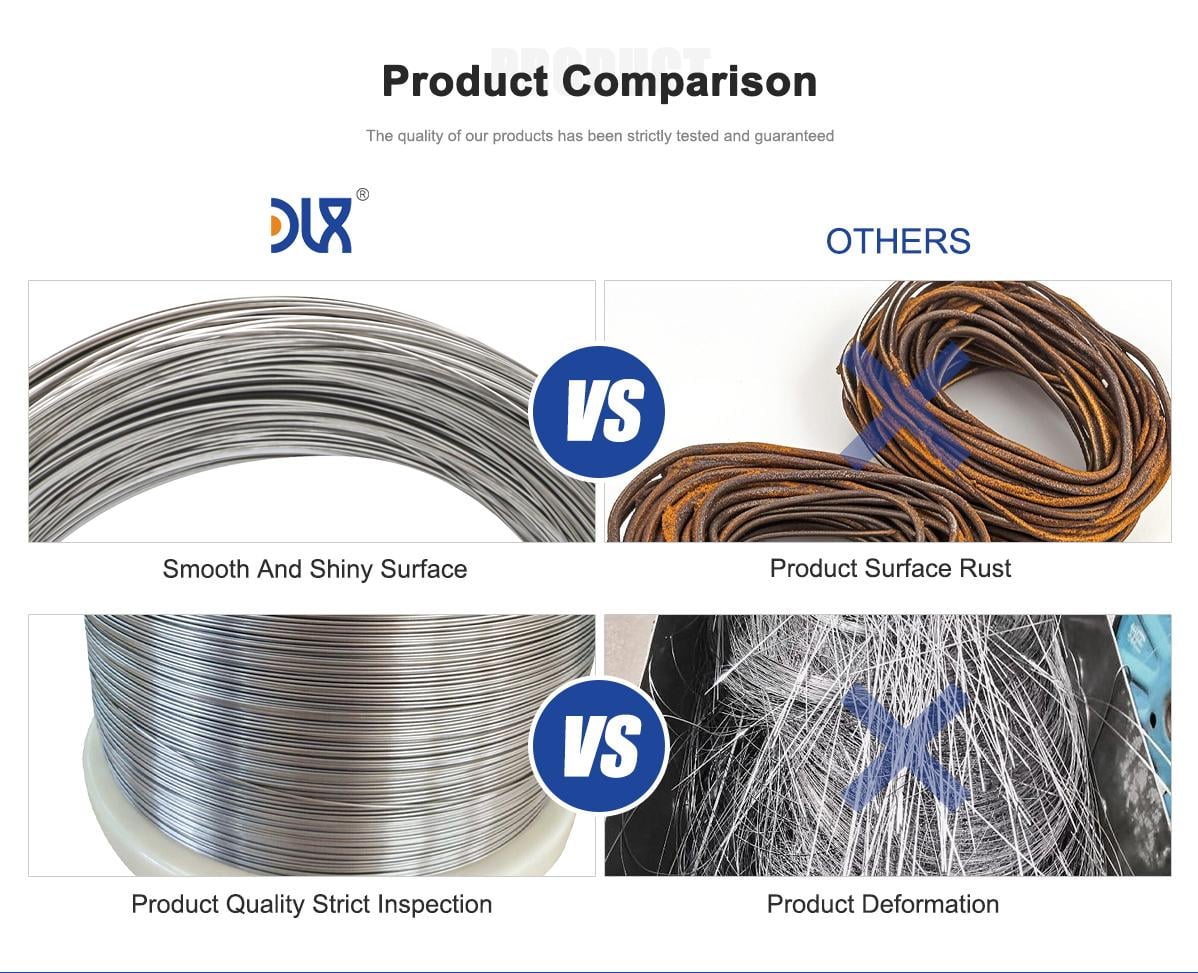
Dane techniczne i właściwości w wysokiej temperaturze
Typowy skład chemiczny (nominalnie w mas. %)
| Element | Ni | CR | Co | Mo | AL | Fe | C |
|---|---|---|---|---|---|---|---|
| Równowaga | ~52,0 – 55,0% | 20,0 – 24,0% | 10,0 – 15,0% | 8,0 – 10,0% | 0,8–1,5% | ≤ 3,0% | 0,05–0,15% |
Wskaźniki wydajności mechanicznej i fizycznej
| Właściwości fizyczne i mechaniczne | Wartość metryczna |
|---|---|
| Gęstość | 8,36 g/cm³ |
| Zakres topnienia | 1330 °C – 1380 °C |
| Wytrzymałość na rozciąganie (temperatura pokojowa, po odpuszczeniu) | ≥ 700 MPa |
| Siła zwrotu (0,2% offset) | ≥ 300 MPa |
| Wydłużenie przy zerwaniu (A50 mm) | ≥ 35% |
| Oporność elektryczna (20 °C) | ~1,22 μΩ·m |
Zastosowania docelowe w barierach termicznych oraz w produkcji elementów przeznaczonych do pracy w wysokich temperaturach
Produkcja komponentów barier termicznych oraz wkładek przejściowych
Wysokowytrzymałowa drutowa cewka z Inconelu 617 stanowi konstrukcyjne podparcie i spoiwo połączeń w kanałach przejściowych spalania, trzymaczach płomienia oraz ramach płytek izolacji termicznej tam, gdzie występują skrajne gradienty temperatury.
Zbiorniki gorących stref turbin gazowych i lotniczych
Stosowana do precyzyjnego spawania oraz addytywnego nanoszenia warstw na segmenty pierścieni turbiny, dysze wydechowe, wkładki komór dopychających i uchwyty osłon cieplnych.
Elementy sprzętowe do przemysłu petrochemicznego i wytwarzania energii elektrycznej w warunkach wysokiej temperatury
Idealna do produkcji siatek katalizatorów, osłon ochronnych dla wysokotemperaturowych termopar oraz przesłon do produkcji kwasu azotowego narażonych jednoczesnym naprężeniom termicznym i utleniającym.
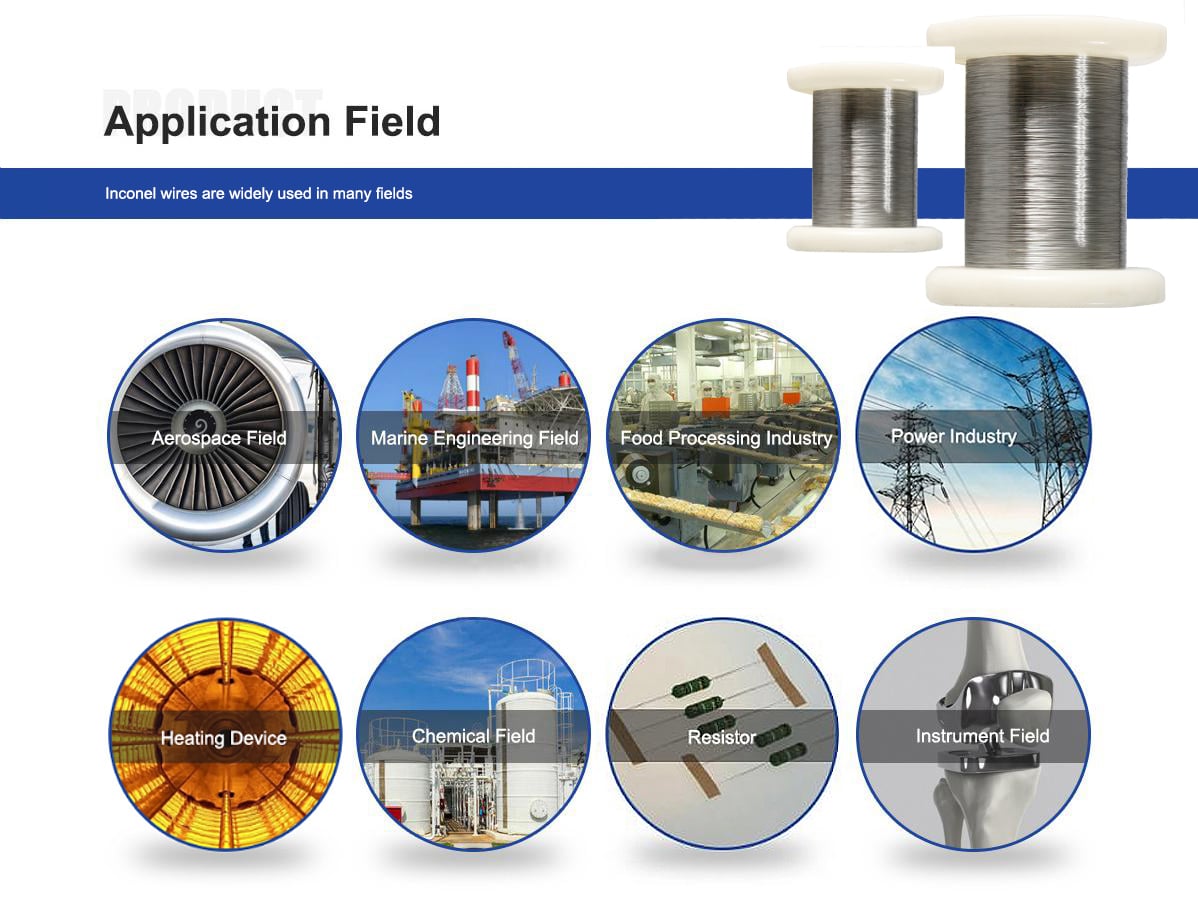
Dlaczego wybrać DLX dla wysokowytrzymałej drutowej cewki z Inconelu 617
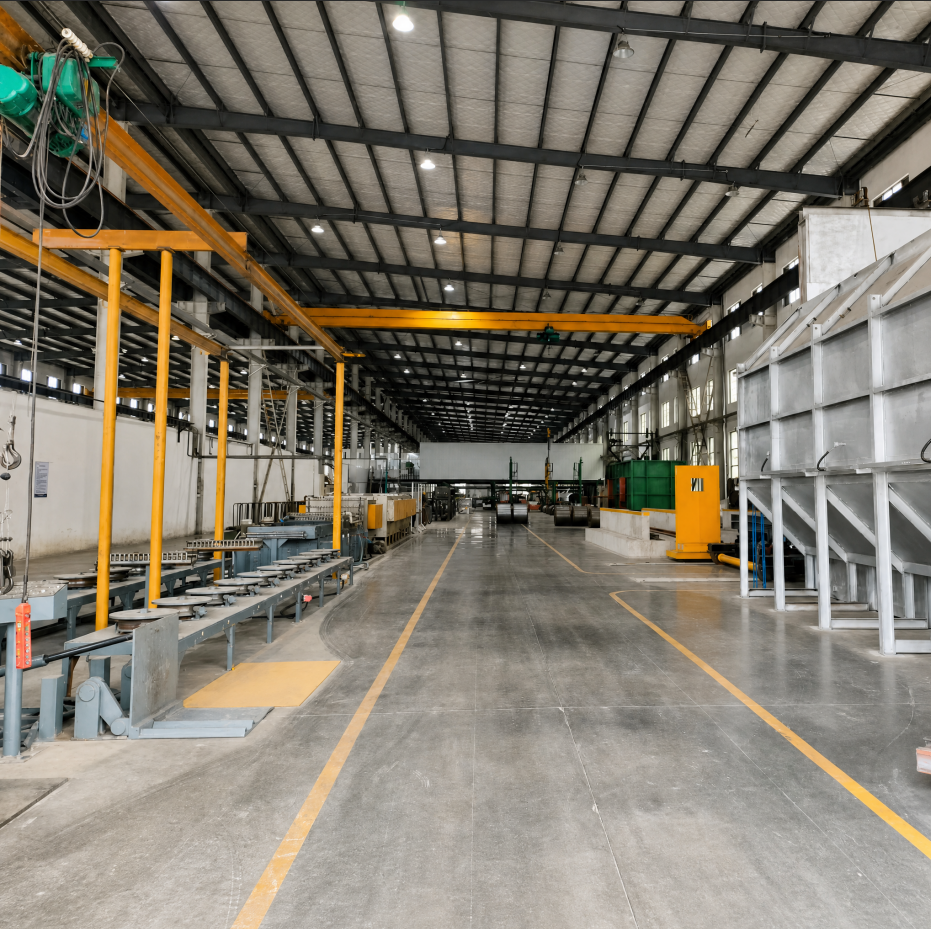
Pełny cykl kontroli jakości wewnętrznej
W DLX/DZX zarządzamy każdym etapem, od topienia w próżni za pomocą indukcji (VIM) i przetopu żużlowego elektrołitycznego (ESR) po wielokrotne precyzyjne ciągnienie oraz ciągłą żarzenie na jasno. Każda szpula drutu Inconel 617 o średnicy 1,0 mm i wysokiej wytrzymałości podlega rygorystycznemu 100-procentowemu badaniu prądami wirowymi oraz weryfikacji średnicy metodą optyczną.
Solidna miesięczna zdolność produkcyjna i niezawodność w relacjach B2B
-
łączna skala produkcji: 1200 ton/miesiąc: Gwarantuje stabilne łańcuchy dostaw dla producentów OEM oraz międzynarodowych wykonawców.
-
Indywidualne opakowanie i nawijanie na szpule: Oferujemy elastyczne minimalne ilości zamówienia (MOQ) w modelu B2B, dostosowane do konfiguracji szpul (szpule plastikowe lub metalowe o pojemności 1 kg, 5 kg, 15 kg lub cewki luzem).
-
Kompleksowe certyfikaty hutnicze: Pełne raporty z analizy chemicznej, badań wytrzymałości na rozciąganie oraz inspekcji metalograficznej przekazywane razem z każdą partią.
Najczęściej zadawane pytania
Pytanie 1: Dlaczego Inconel 617 jest preferowany względem Inconel 625 przy wytwarzaniu elementów barier termicznych?
A:Chociaż Inconel 625 zapewnia doskonałą odporność na korozję mokrą w umiarkowanych temperaturach, Inconel 617 zawiera znaczne ilości kobaltu i molibdenu, co zapewnia znacznie wyższą wytrzymałość na pełzanie i pękanie oraz lepszą odporność na utlenianie w wysokich temperaturach przekraczających 980°C aż do 1100°C.
Pytanie 2: Jakie tolerancje wymiarowe są zachowywane dla precyzyjnie wyciąganego drutu na szpulce o średnicy 1,0 mm?
A:Nasz drut na szpulce z Inconelu 617 o średnicy 1,0 mm i wysokiej wytrzymałości jest wyciągany z ultra-dokładną tolerancją ±0,01 mm przy stałej kontroli owalności, zapewniając niezawodne działanie w zautomatyzowanych i robotycznych systemach spawania.
Pytanie 3: W jaki sposób drut jest pakowany, aby zapobiec utlenianiu powierzchniowemu i zanieczyszczeniom?
A:Każda szpulka jest nawijana warstwowo z precyzją, pakowana z używaniem środków osuszających oraz próżniowo zapakowana w foliową torbę odporną na wilgoć, po czym umieszczana jest w kartonach eksportowych odpornych na uderzenia i drewnianych skrzyniach.
Pytanie 4: Czy DLX może dostarczać niestandardowych wag szpulek oraz średnic drutu?
A:Tak. Oprócz drutu o średnicy 1,0 mm na standardowych szpulkach o wadze 15 kg oferujemy niestandardowe średnice od 0,05 mm do 4,0 mm na małych szpulkach do badań lub dużych opakowaniach typu pay-off dostosowanych do Państwa wyposażenia produkcyjnego.