EN
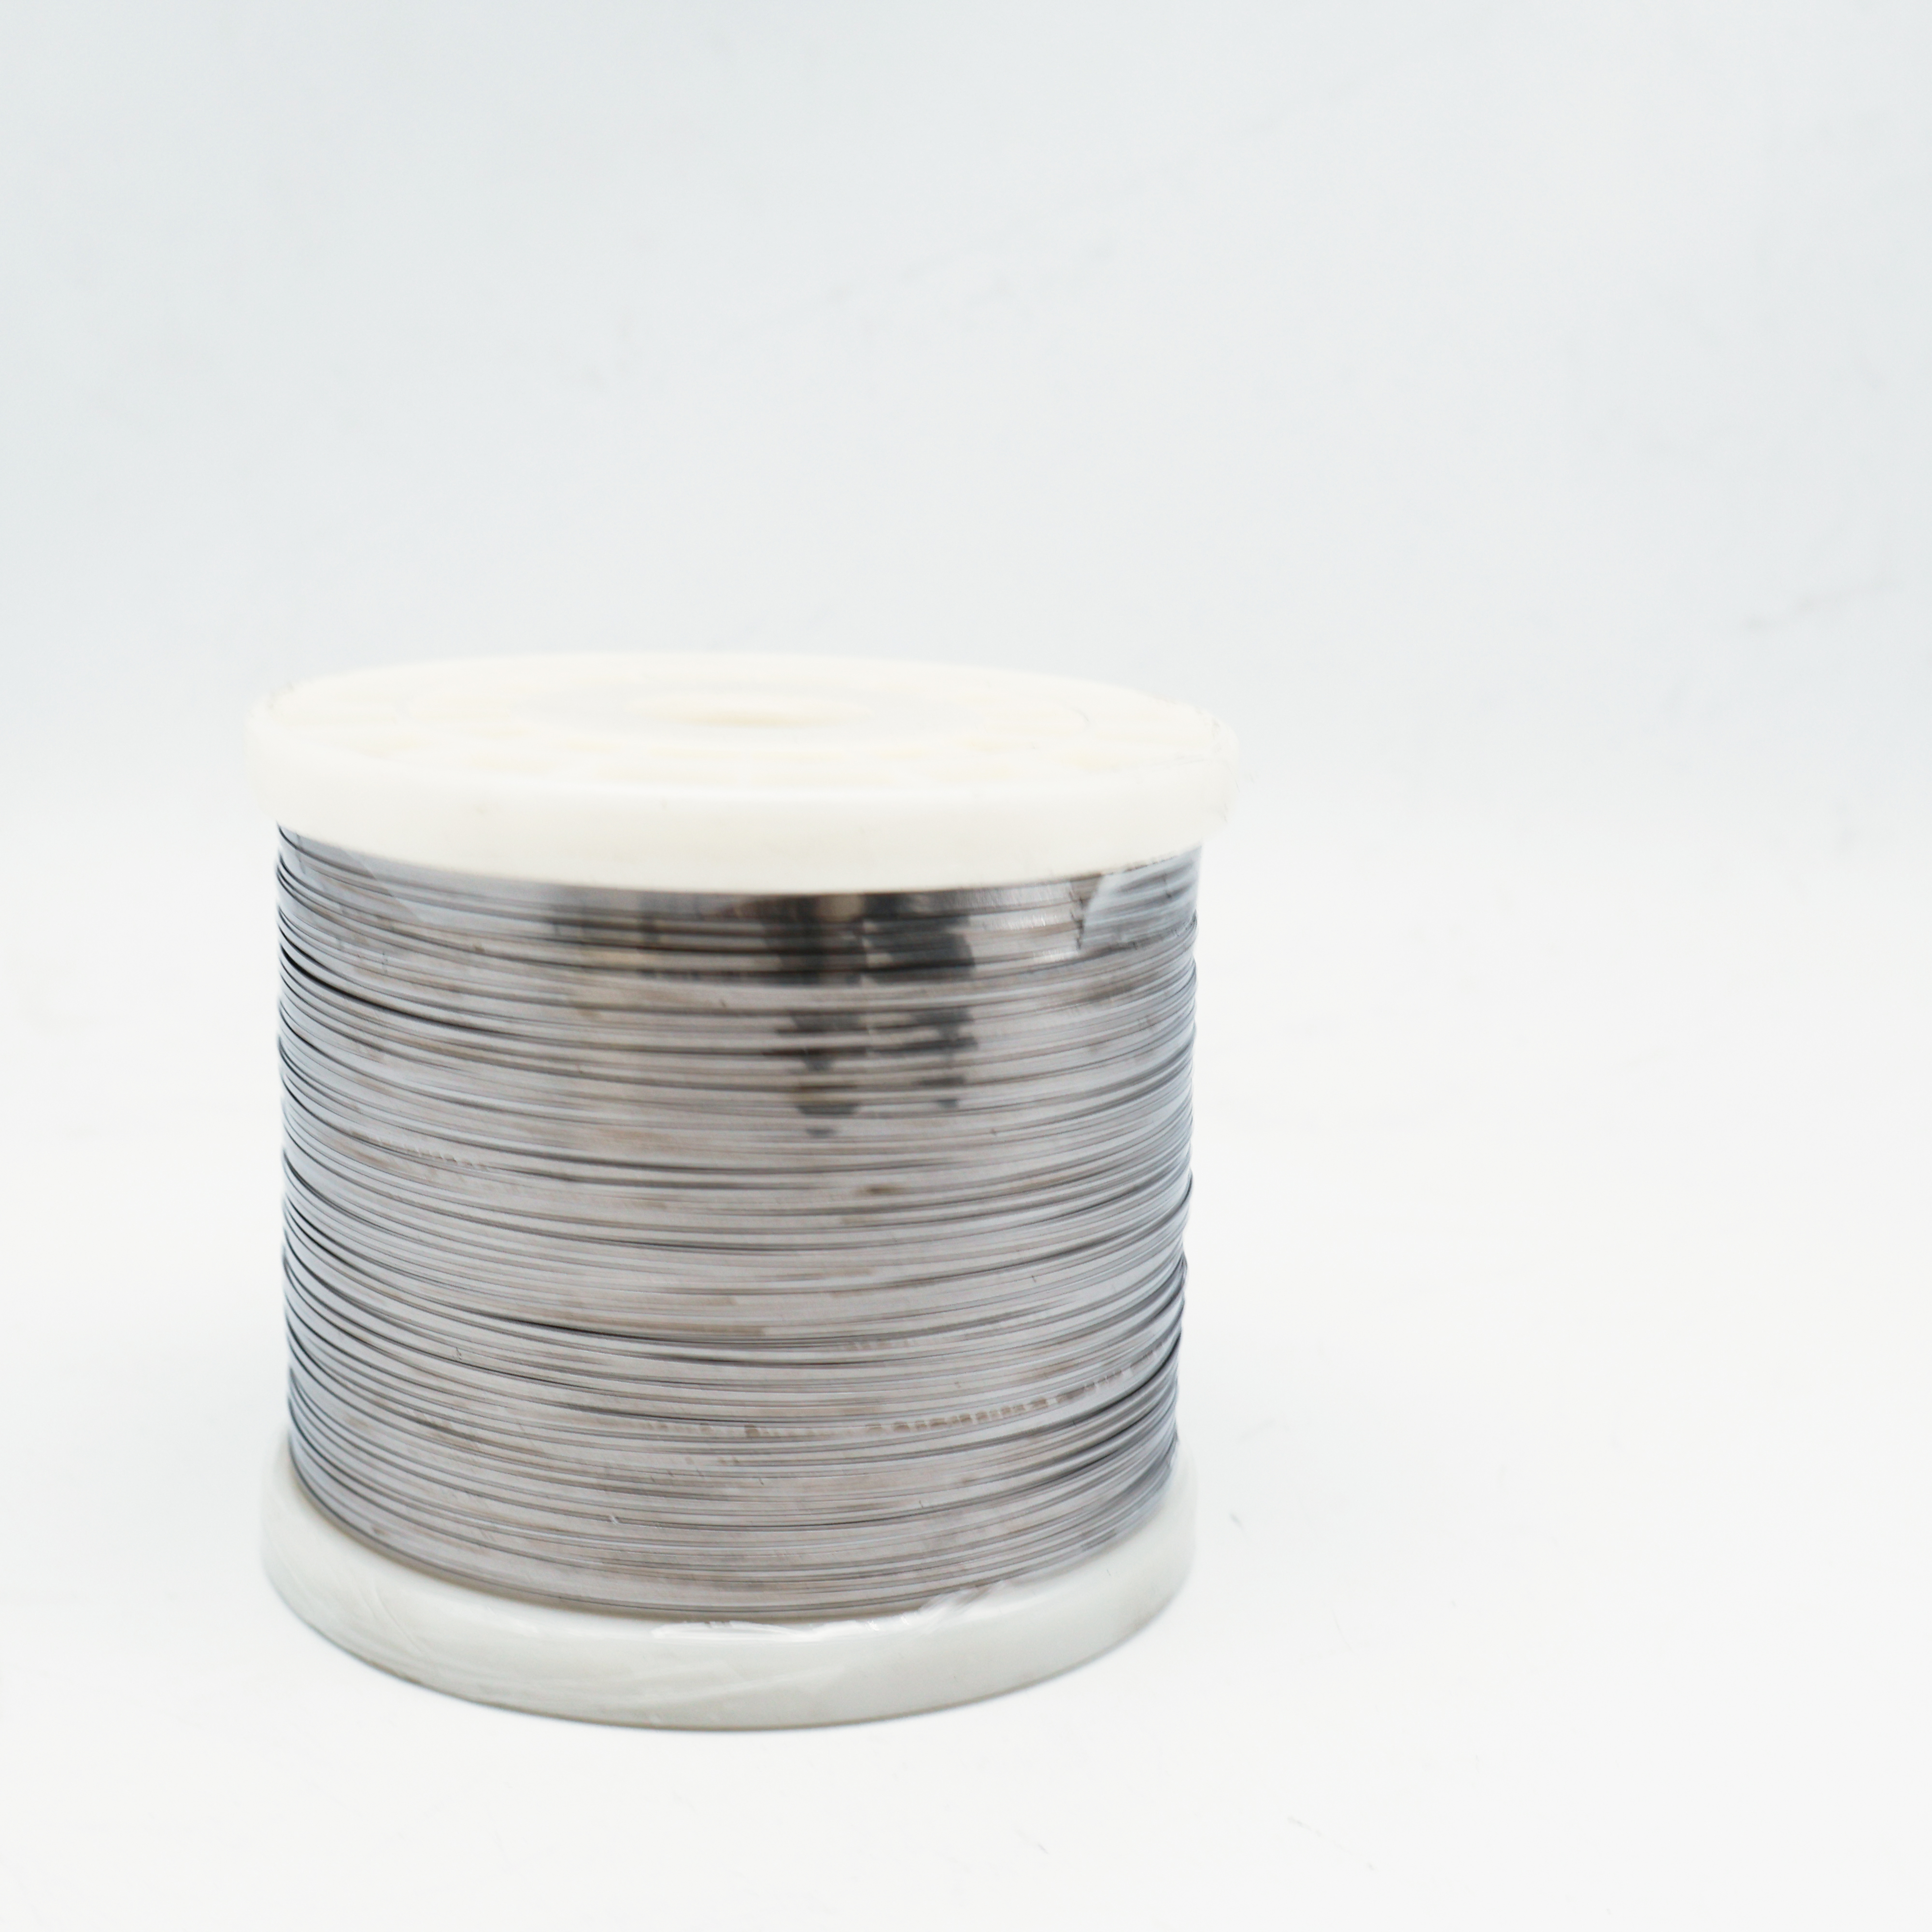
FGD装置向け耐食性溶接ワイヤー(ERNiCrMo-13/アルロイ59、直径2.4mm、TIG用)
高塩素濃度・酸性環境における接合およびクラッド用途に特化して開発された高性能ニッケル-クロム-モリブデン系溶接材(ERNiCrMo-13、UNS N06059、直径2.4mm)。排ガス脱硫(FGD)吸収塔、ダクト、産業用湿式スクラバーなどの厳しい使用条件下において、優れた溶接金属延性、極めて少ない微偏析、および卓越した熱割れ抵抗性を実現します。
- 概要
- 仕様
- 製品の特長
- 製品の用途
- よくある質問
- おすすめ商品
製品概要
高純度AWS A5.14 ERNiCrMo-13溶接材:アロイ59系材料の冶金学的特性と溶接性
ERNiCrMo-13(アロイ59、UNS N06059)は、Ni-Cr-Mo系ニッケル基溶接材の最新世代を代表する製品です。クロム23%、モリブデン16%をバランスよく含有し、炭素(≤0.010%)およびシリコン(≤0.10%)の含有量を極めて厳密に制御しています。この2.4mm TIG溶接棒は、多層溶接時に二次相、金属間化合物のシグマ相および炭化物の析出を抑制します。
従来のC-276やC-4合金とは異なり、ERNiCrMo-13は、溶接後熱処理(PWHT)を必要とせずに、優れた耐熱安定性および卓越したホットクラック抵抗性を実現します。溶接金属は、対応する母材(アロイ59、C-276、C-22、6モリブデン超高合金オーステナイト系ステンレス鋼、およびスーパー二相鋼)と同等またはそれ以上の耐食性を示すため、厳しい化学プラント製造および環境汚染制御システムにおける標準的な溶接用ワイヤとして広く採用されています。
化学成分および機械的性質の仕様
| 化学元素 | 仕様基準(質量%) | 代表的なロット分析結果 |
|---|---|---|
| ニッケル (Ni) | 残部(≥59.0%) | 59.50% |
| クロム (Cr) | 22.0~24.0% | 22.85% |
| モリブデン (Mo) | 15.0~16.5% | 15.70% |
| 鉄 (Fe) | ≤ 1.50% | 0.85% |
| 炭素 (C) | ≤ 0.010% | 0.005% |
| マンガン (Mn) | ≤ 0.50% | 0.22% |
| シリコン (Si) | ≤ 0.10% | 0.04% |
| リン (P) | ≤ 0.015% | 0.006% |
| 硫黄 (S) | ≤ 0.010% | 0.002% |
| アルミニウム (Al) | 0.10~0.40% | 0.25% |
攻撃的な塩化物環境における2.4mm ERNiCrMo-13 TIG溶接ワイヤの主な工学的優位性
- 卓越したピッティング腐食および隙間腐食抵抗性(PREN ≥ 74) 最適化されたクロム・モリブデン冶金マトリックスにより、高濃度塩化物を含む酸性スラリー中での局所的な劣化に対する優れた耐性を発揮し、酸化性混合酸環境においてER NiCrMo-4(合金C-276)を大幅に上回ります。
- 優れた耐熱性および高温亀裂抵抗性 超低鉄、低炭素、低シリコン含有量により、溶接凝固時の微偏析および晶界析出が抑制され、極低温(−196℃)まで高い延性および衝撃靭性を確保します。
- 湿式排ガス中の酸性凝縮液に対する卓越した耐食性 硫酸(H₂SO₄)、塩酸( )、フッ化水素酸( )およびハライド塩を含む過酷な環境下において、応力腐食割れ(SCC)および粒界腐食に対して完全に耐性があります。
- 高精度の表面仕上げと送り性 すべてのφ2.4mm TIG溶接棒は、精密削り加工、機械的矯正、超音波洗浄を経ており、アルゴン100%またはアルゴン/ヘリウム混合ガスによるシールド下で、安定したアーク点火、ゼロ気孔率、均一な溶融池流動性を実現します。
- 異種金属接合の多様性 ニッケル合金59の母材同士の溶接に最適であり、さらにニッケル合金と超高オーステナイト系ステンレス鋼(例:254SMO、904L)、デュプレックス系合金、炭素鋼などの異種組み合わせにも対応します。
フルー・ガス・デシュルファイゼーション(FGD)装置および過酷なプロセスプラントにおけるERNiCrMo-13 TIG溶接棒の産業用途
-
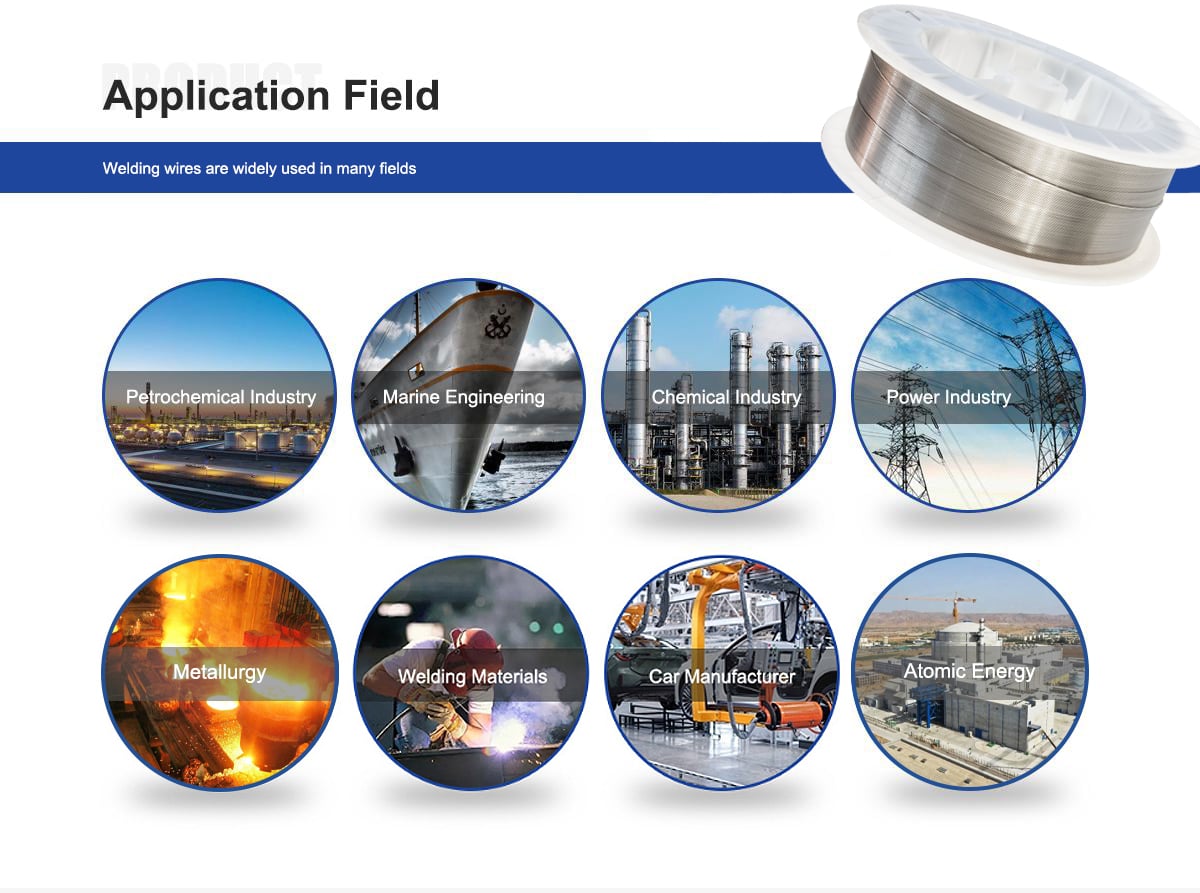
湿式フルー・ガス・デシュルファイゼーション(FGD)吸収塔 塩化物および亜硫酸塩を含む沸騰スラリーに曝される環境下で、吸収槽本体の壁板、湿式石灰石スプレー・ヘッダー部、入口/出口ガスダクト、およびミスト・エリミネーター支持構造の溶接に使用されます。
-
FGD再加熱器およびダンパー系 湿潤・乾燥が繰り返される酸性凝縮領域および局所的なピッティングが著しい環境にさらされる構造部品のクラッド処理および接合に使用されます。
-
化学・石油化学プロセス用容器 高温汚染無機酸(リン酸、硫酸、硝酸・フッ化水素混酸によるピッキング浴)を扱う反応槽、熱交換器、蒸発器、分留塔配管などの製造に使用されます。
-
廃棄物焼却炉および火力発電所用スクラバー ボイラー管および揮発性ハライドガスを処理する排ガス洗浄装置への高温腐食耐性オーバーレイ溶接。
-
海洋・パルプ・漂白産業 二酸化塩素(
cl o ₂ 2)漂白塔、海上油田向け酸性天然ガスパイプライン継手、船舶用スクラバー排ガス洗浄システム(EGCS)。 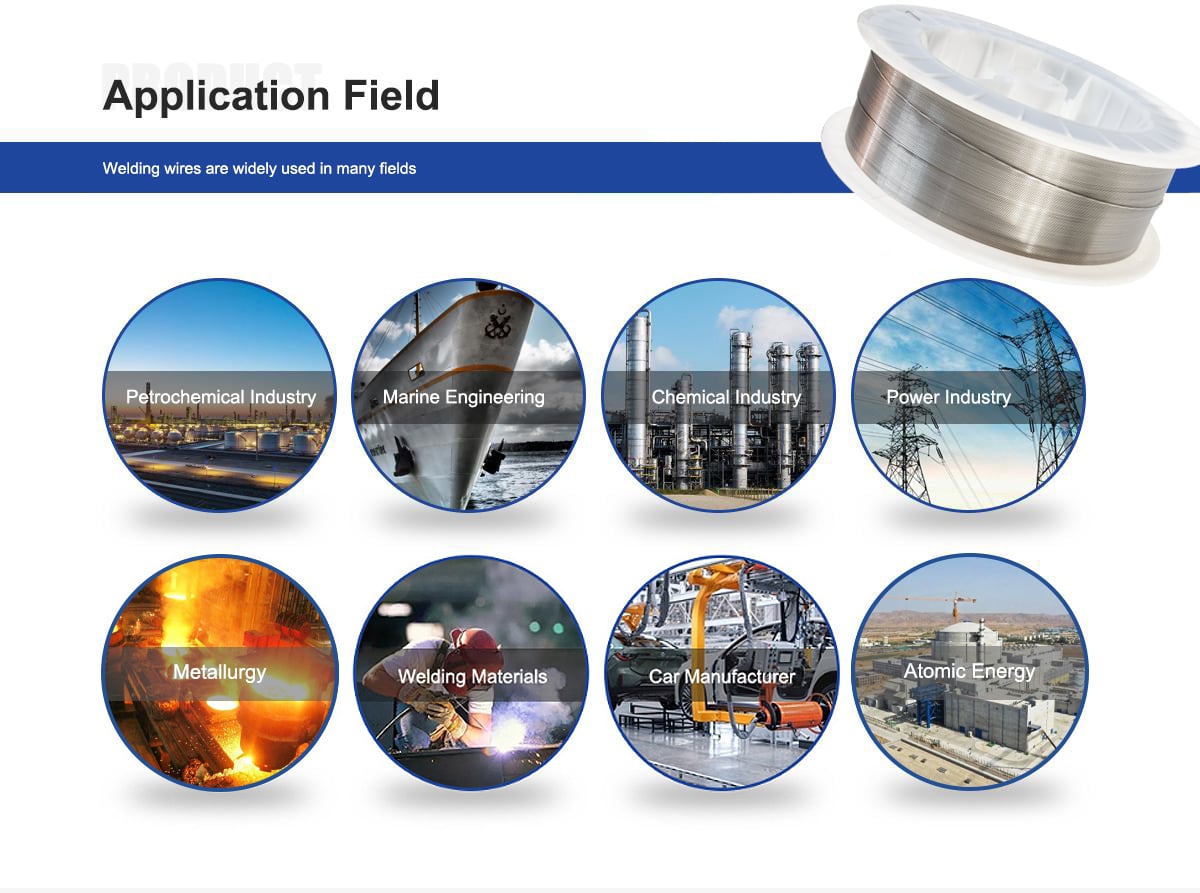
ERNiCrMo-13(合金59)φ2.4mm TIG溶接ワイヤに関するよくあるご質問
Q1:FGDシステムにおいて、ERNiCrMo-13(合金59)はERNiCrMo-4(C-276)と比べてどのような点で優れていますか?
A: ERNiCrMo-13は、クロム含有量が高く(23%対C-276の16%)、シリコンおよび炭素含量が極めて低く、タングステンを含まないという組成です。この組成により、有害な -熱影響部(HAZ)内の相と炭化物により、臨界孔食温度(CPT)、臨界隙間温度(CCT)が大幅に向上し、湿式排煙脱硫吸収器に存在する混合酸化性/還元性酸媒体に対する優れた耐性が得られます。
Q2:2.4mm ERNiCrMo-13 TIG溶接ワイヤの推奨溶接パラメータとシールドガスは何ですか?
A: 2.4mm(3/32インチ)TIG溶接の場合:
- 電流:DCEN(直流電極負極)、90~150アンペア
- 電圧:12~16V
- シールドガス:100%高純度アルゴン(
a 𝑟 ≥ 99.999 %) またはアルゴン + ヘリウム混合物( 熱入力およびビードの濡れ性を高めるため。 - ガス流量:ガスレンズ構成で10~14 L/分。
- パス間温度:腐食特性の保持および結晶粒の粗大化防止のため、厳密に150°C(300°F)未満に管理。
Q3:ERNiCrMo-13溶接金属は、溶接後熱処理(PWHT)を要しますか?
A: いいえ。標準的な使用条件では、ERNiCrMo-13は溶接後の状態(as-welded)で使用されます。その極めて高い耐熱性により、溶接金属および熱影響部において感応化が生じず、溶接後固溶化処理を施さなくても十分な延性と耐食性が維持されます。
Q4:各出荷品には、どのような品質認証および検査報告書が添付されますか?
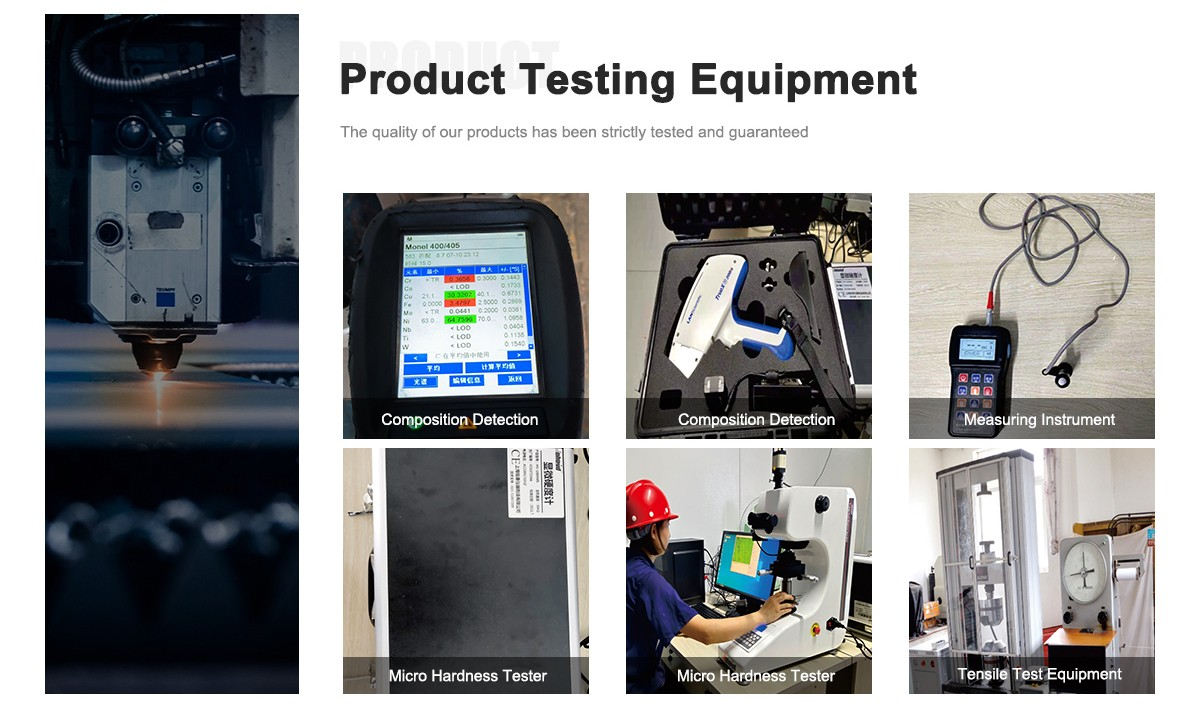
A: 当社のERNiCrMo-13溶接ワイヤーは、すべてのロットごとにEN 10204タイプ3.1の工場出荷検査証明書(MTR)を同封しております。この証明書には、該当ロットの炉番号別化学成分分析結果、引張試験、延伸率、曲げ試験結果および外観・寸法検査結果が記載されており、AWS A5.14およびASME第II巻C編の要求事項に完全に適合しています。
Q5:2.4mmのERNiCrMo-13溶接ワイヤは異種金属接合に使用できますか?
A: はい。ERNiCrMo-13は、ニッケル合金(アロイ59、C-276、アロイ625)、スーパー二相鋼(2507)、スーパーオーステナイト鋼(例:モリブデン6%含有鋼)および低合金構造鋼の間のバッファ層および異種金属溶接継手として広く用いられており、割れ感受性を示さずに高い希釈耐性を発揮します。