EN
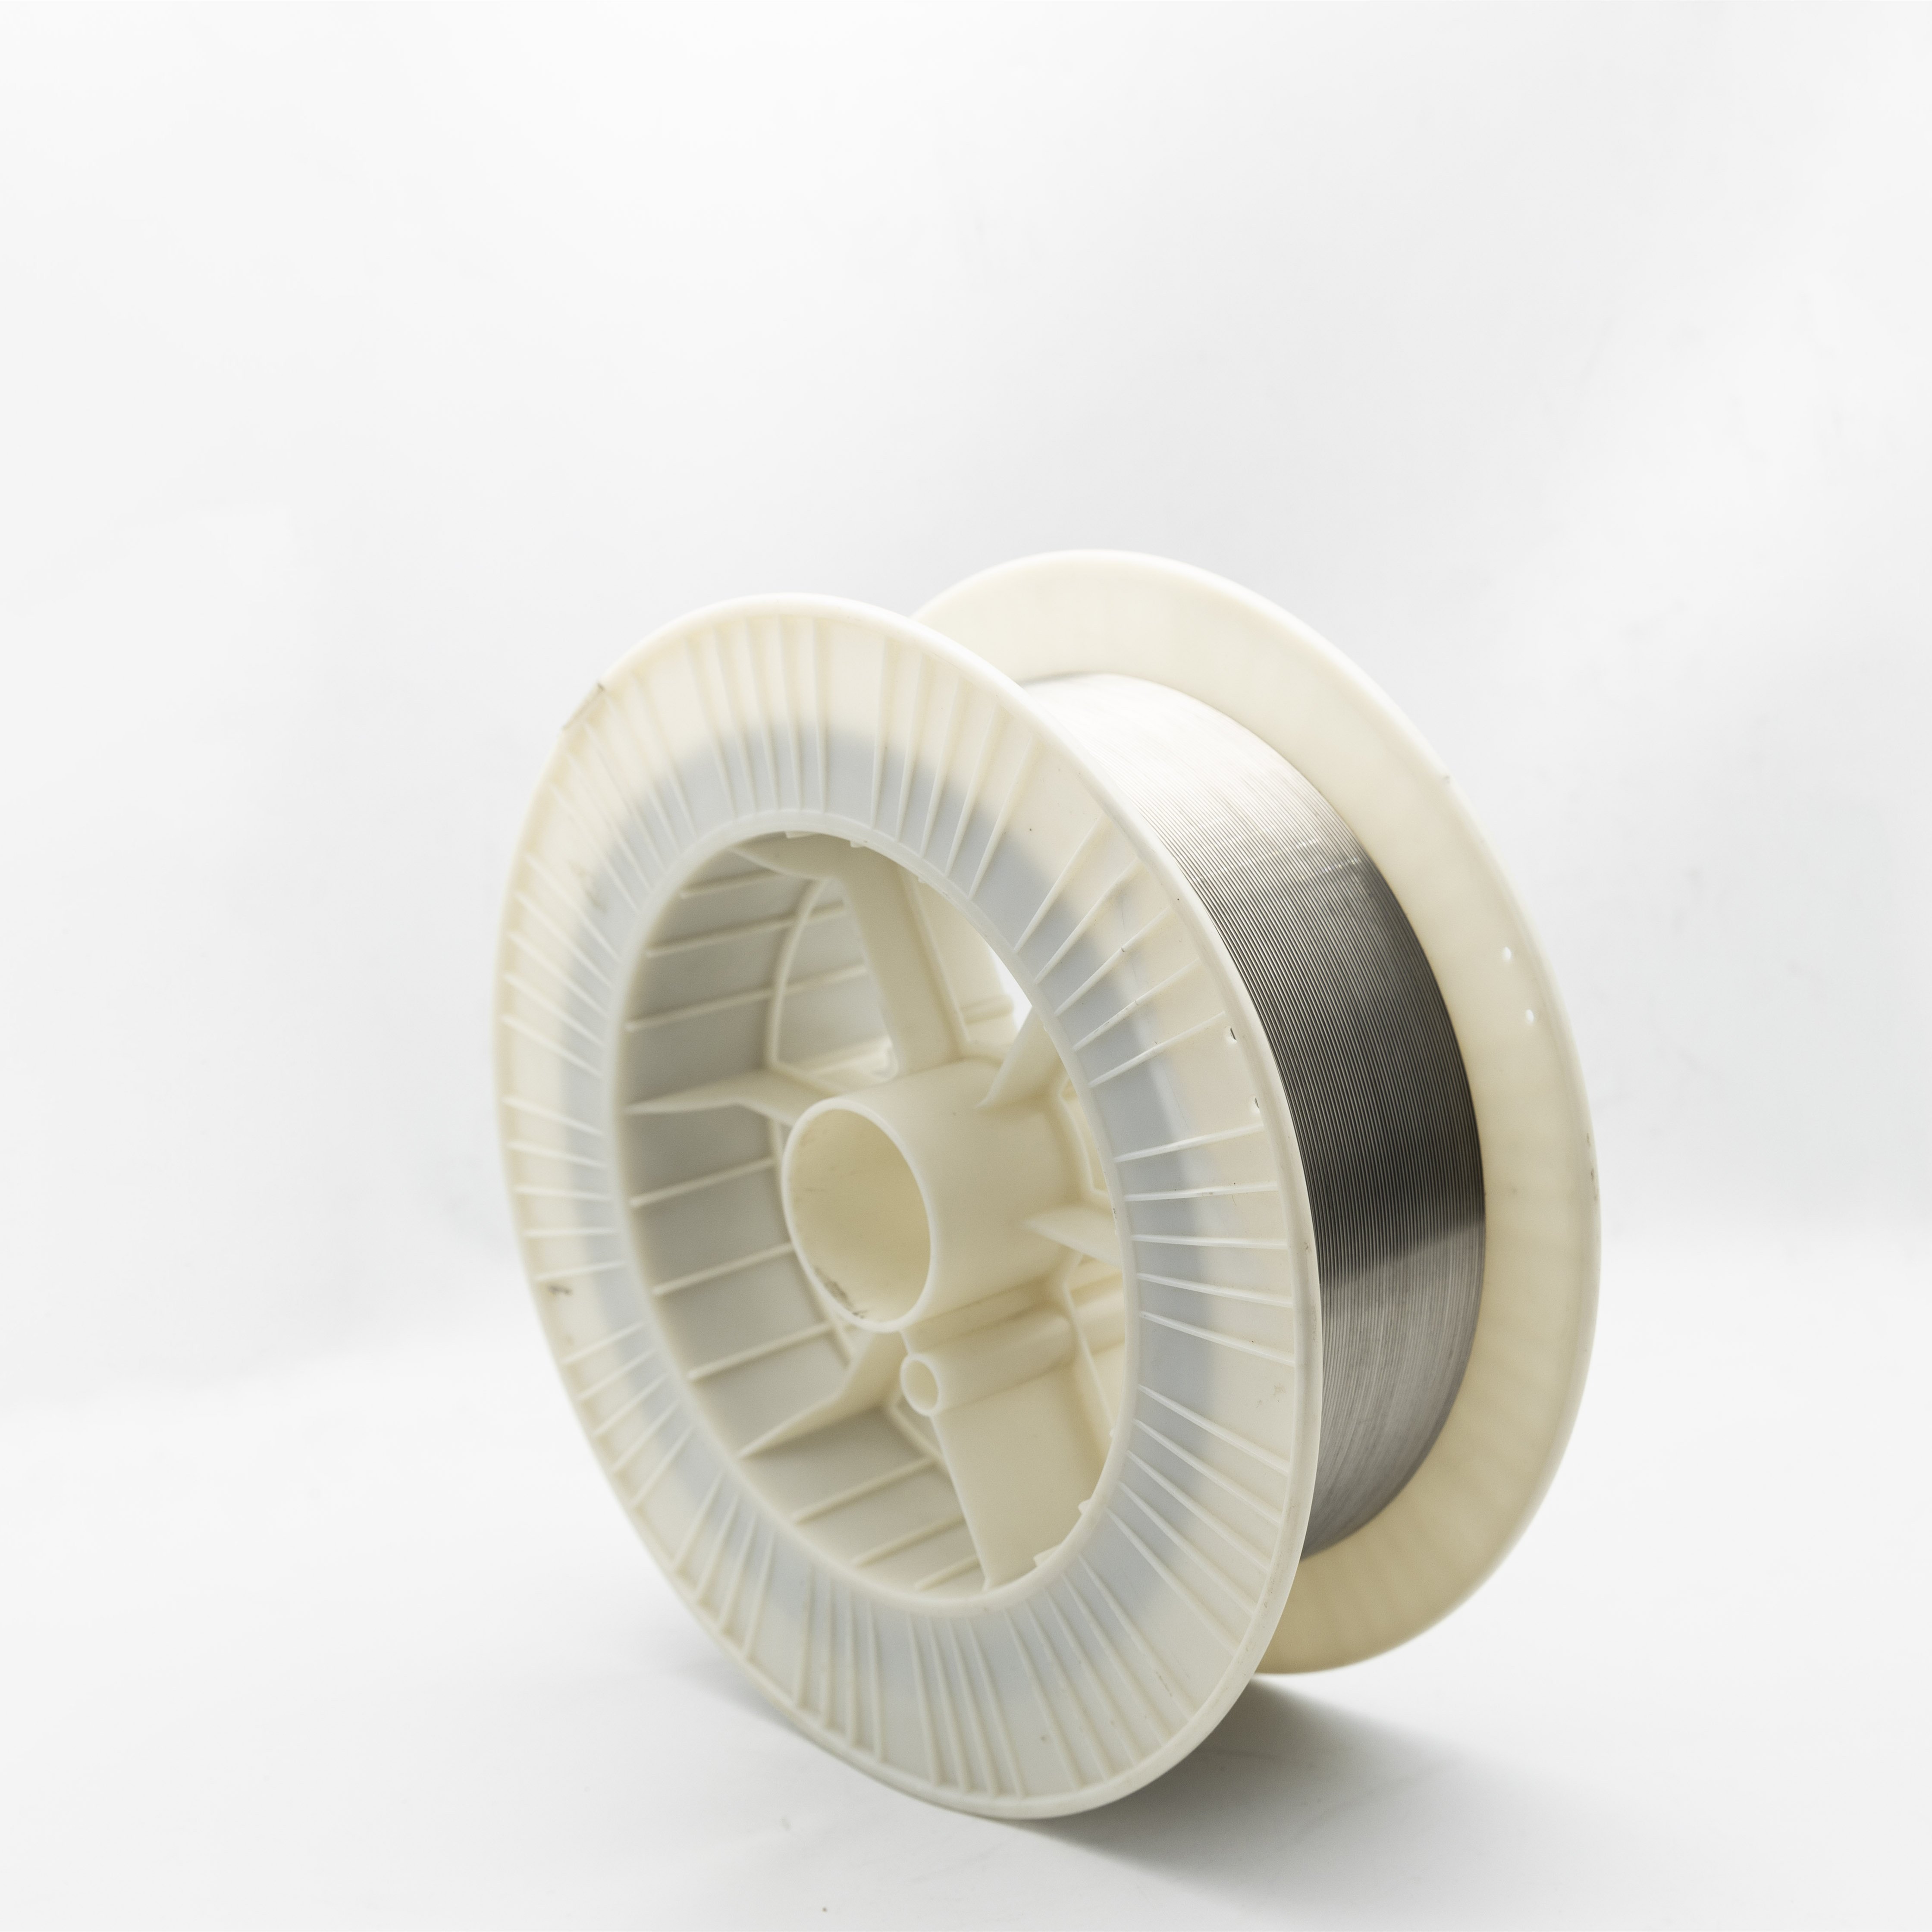
Odolný proti korozi TIG svářecí drát ERNiCrMo-13 (slitina 59) o průměru 2,4 mm pro systémy odstraňování oxidu siřičitého (FGD)
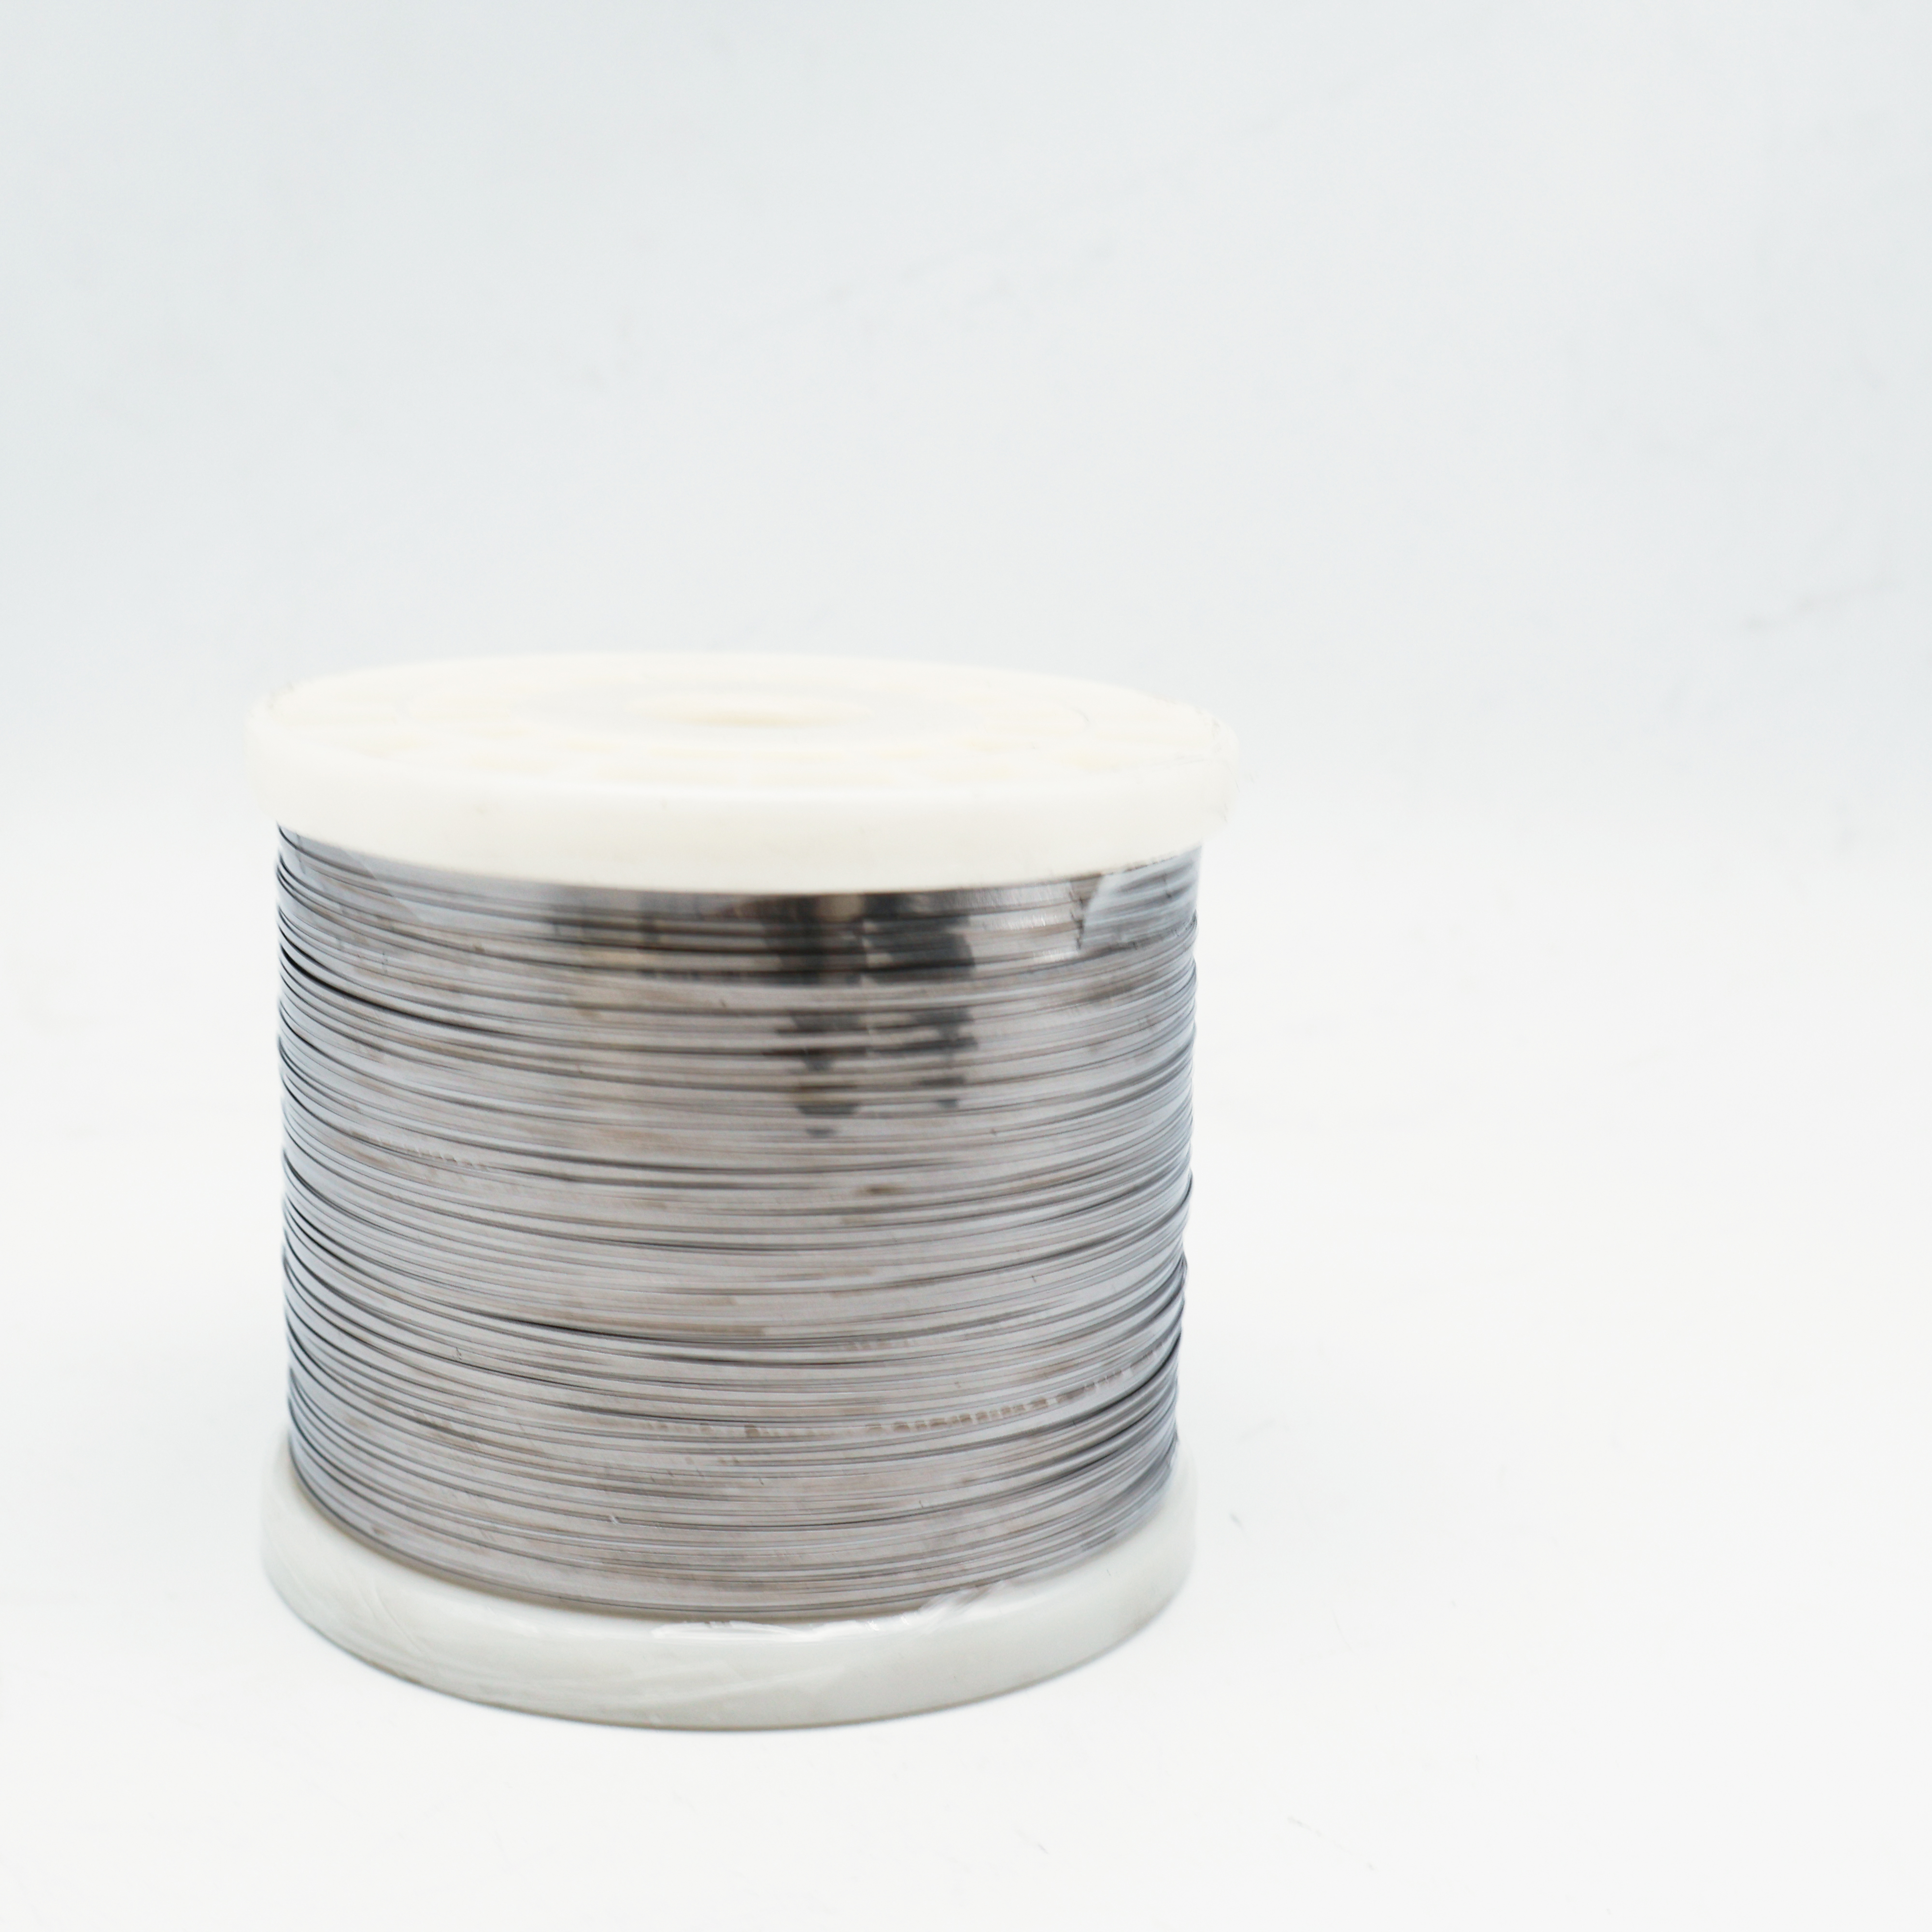
Vysokovýkonný přídavný materiál z niklu, chromu a molybdenu ERNiCrMo-13 (UNS N06059, 2,4 mm), vyvinutý speciálně pro svařování a povrchové navařování v prostředích s vysokým obsahem chloridů a kyselin. Zajišťuje vynikající tažnost svařeného kovu, minimální mikrosegregaci a vynikající odolnost proti horkým trhlinám v kritických absorberech FGD, potrubí a průmyslových mokrých čističkách.
- Přehled
- Specifikace
- Vlastnosti produktu
- Aplikace produktu
- Často kladené otázky
- Doporučené produkty
Přehled produktu
Vysoce čistý přídavný materiál AWS A5.14 ERNiCrMo-13: metalurgie a svařitelnost pro systémy se slitinou 59
ERNiCrMo-13 (slitina 59, UNS N06059) představuje nejnovější generaci niklových přídavných materiálů pro svařování na bázi Ni-Cr-Mo. Díky vyváženému obsahu 23 % chromu a 16 % molybdenu a přísně kontrolovanému extrémně nízkému obsahu uhlíku (≤ 0,010 %) a křemíku (≤ 0,10 %) tento TIG svařovací tyč o průměru 2,4 mm brání vysrážení sekundárních fází, mezikovových sigma-fází a karbidů během víceprůchodového svařování.
Na rozdíl od konvenčních slitin C-276 nebo C-4 poskytuje slitina ERNiCrMo-13 zlepšenou tepelnou stabilitu a výjimečnou odolnost proti horkým trhlinám bez nutnosti tepelného zpracování po svařování (PWHT). Svařené vrstvy mají stejnou nebo vyšší odolnost proti korozi než odpovídající základní kovy (slitina 59, C-276, C-22, superaustenitické nerezové oceli typu 6-Mo a suprduplexní třídy), čímž se stává „zlatým standardem“ pro přídavný materiál při výrobě zařízení pro extrémně agresivní chemické procesy a systémy kontroly environmentálního znečištění.
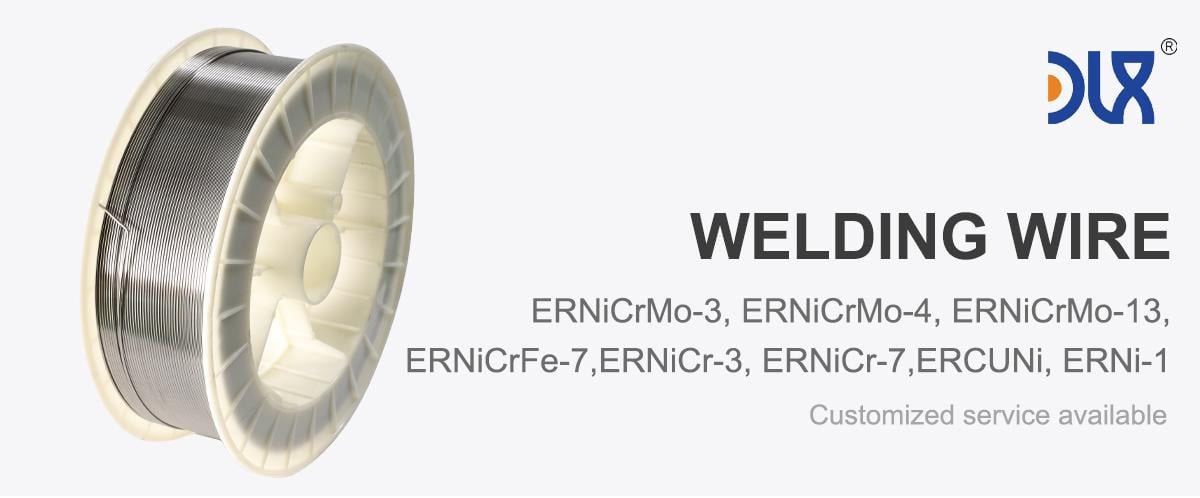
Chemické složení a mechanické vlastnosti – specifikace
| Chemický prvek | Norma specifikace (hm. %) | Typický výsledek šarže |
|---|---|---|
| Nikl (Ni) | Zbytek (≥ 59,0 %) | 59.50% |
| Chrom (Cr) | 22,0 – 24,0 % | 22.85% |
| Molybden (Mo) | 15,0 – 16,5 % | 15.70% |
| Železo (Fe) | ≤ 1,50 % | 0.85% |
| Uhlík (C) | ≤ 0.010% | 0.005% |
| Mangan (Mn) | ≤ 0,50 % | 0.22% |
| Křemík (Si) | ≤ 0,10 % | 0.04% |
| Fosfor (P) | ≤ 0,015 % | 0.006% |
| Síra (S) | ≤ 0.010% | 0.002% |
| Hliník (Al) | 0,10 – 0,40 % | 0.25% |
Klíčové technické výhody TIG přídavného drátu ERNiCrMo-13 o průměru 2,4 mm v agresivních chloridových prostředích
- Vynikající odolnost proti bodové a štěrbinové korozi (PREN ≥ 74) : Optimalizovaná kovově technologická matice Cr-Mo poskytuje výjimečnou odolnost proti lokálnímu poškození v suspenzích s vysokým obsahem chloridů a kyselin, což značně převyšuje výkon ERNiCrMo-4 (slitina C-276) v směsích oxidujících kyselin.
- Výjimečná tepelná stabilita a odolnost proti horkým trhlinám : Extrémně nízké obsahy železa, uhlíku a křemíku brání mikrosegregaci a vylučování na hranicích zrn během tuhnutí svarové lázně, čímž se zajišťuje vysoká tažnost a rázová houževnatost i při kryogenních teplotách (-196 °C).
- Výjimečná odolnost proti kondenzaci kyselých složek mokrých spalin : Odolný proti napěťově koroznímu trhání (SCC) a mezikrystalovému útoku v agresivních prostředích obsahujících sírovou kyselinu (H₂SO₄), chlorovodíkovou kyselinu ( ) a fluorovodíkovou kyselinu ( ) a halogenidové soli.
- Vysoce přesná povrchová úprava a zpracovatelnost : Každá TIG tyč o průměru 2,4 mm je podrobena přesnému broušení, mechanickému narovnání a ultrazvukovému čištění, čímž se zaručuje hladké zapalování oblouku, nulová pórnost a rovnoměrná tekutost taveniny při použití 100% argonu nebo směsi Ar/He jako ochranného plynu.
- Univerzálnost spojování různých kovů : Ideální pro svařování stejných základních materiálů slitiny 59, ale i různých kombinací mezi niklovými slitinami, superaustenitickými nerezovými oceli (např. 254SMO, 904L), duplexními slitinami a uhlíkovými oceli.
Průmyslové aplikace TIG tyčí ERNiCrMo-13 v zařízeních pro odstraňování síry z kouřových plynů (FGD) a v extrémně náročných provozních zařízeních
-
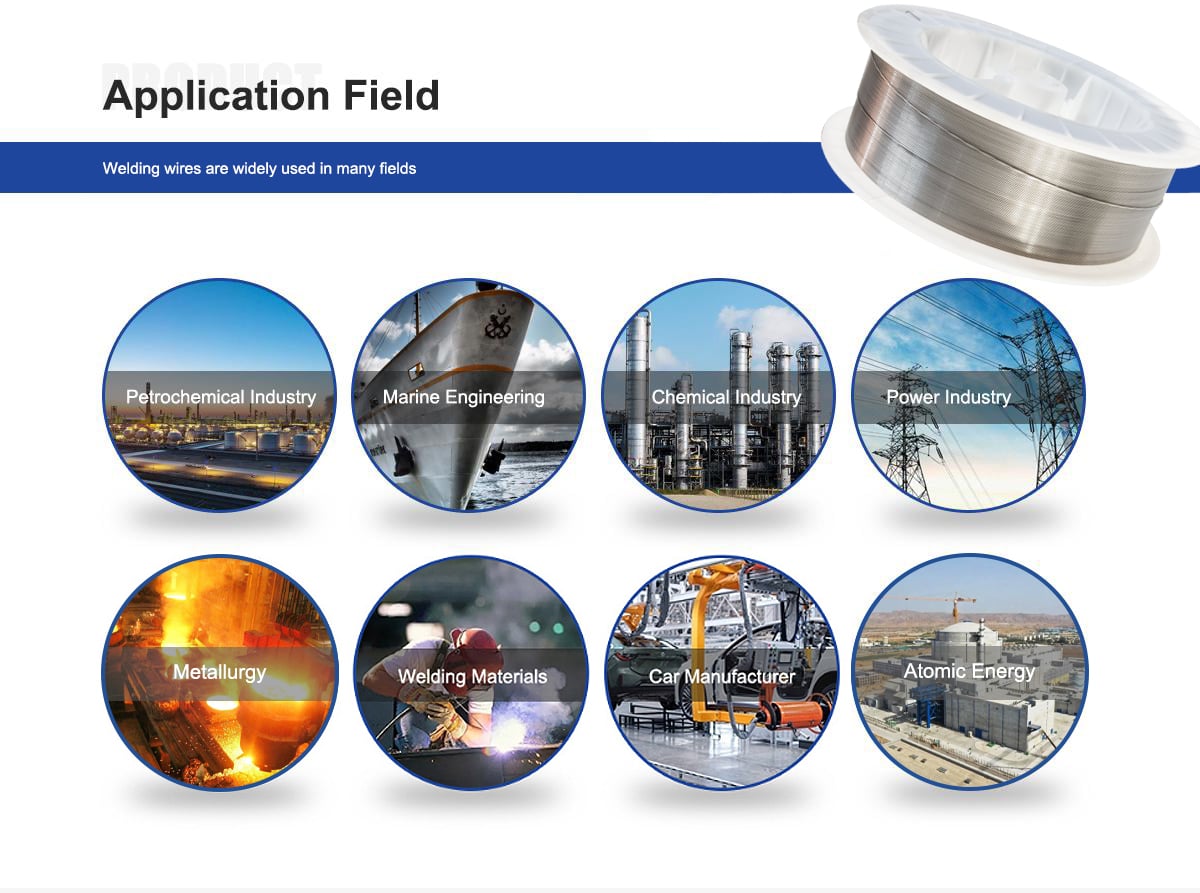
Absorpční věže pro mokré odstraňování síry z kouřových plynů (FGD) : Svařování stěn absorpční nádoby, zón rozprašovacích hlavic pro vlhký vápenec, přívodních a vývodních plynných potrubí a podpor mlžných oddělovačů vystavených vroucím chloridovým a siřičitanovým suspenzím.
-
Ohřívače a uzavírací systémy FGD : Navařování a spojování konstrukčních prvků vystavených kolísajícím vlhkým a suchým zónám kyselé kondenzace a extrémní lokální korozí typu pitting.
-
Nádoby pro chemický a petrochemický průmysl : Výroba reaktorů, výměníků tepla, odpařovačů a potrubí kolon pro zpracování horkých kontaminovaných minerálních kyselin (fosforečné, sírové a kyselinových lázní na leptání obsahujících kyselinu dusičnou a fluorovodíkovou).
-
Spalovny odpadu a čističe pro tepelnou energii : Navařování odolné proti vysokoteplotní korozi na kotle trubky a zařízení pro čištění výfukových plynů zpracovávající těkavé plyny halogenidů.
-
Námořní průmysl, průmysl buničin a bělení : Věže pro bělení oxidem chloričitým (
𝐶 𝑙 𝑂 2), příslušenství pro podmořské potrubí kyselého plynu a námořní systémy pro čištění výfukových plynů (EGCS). 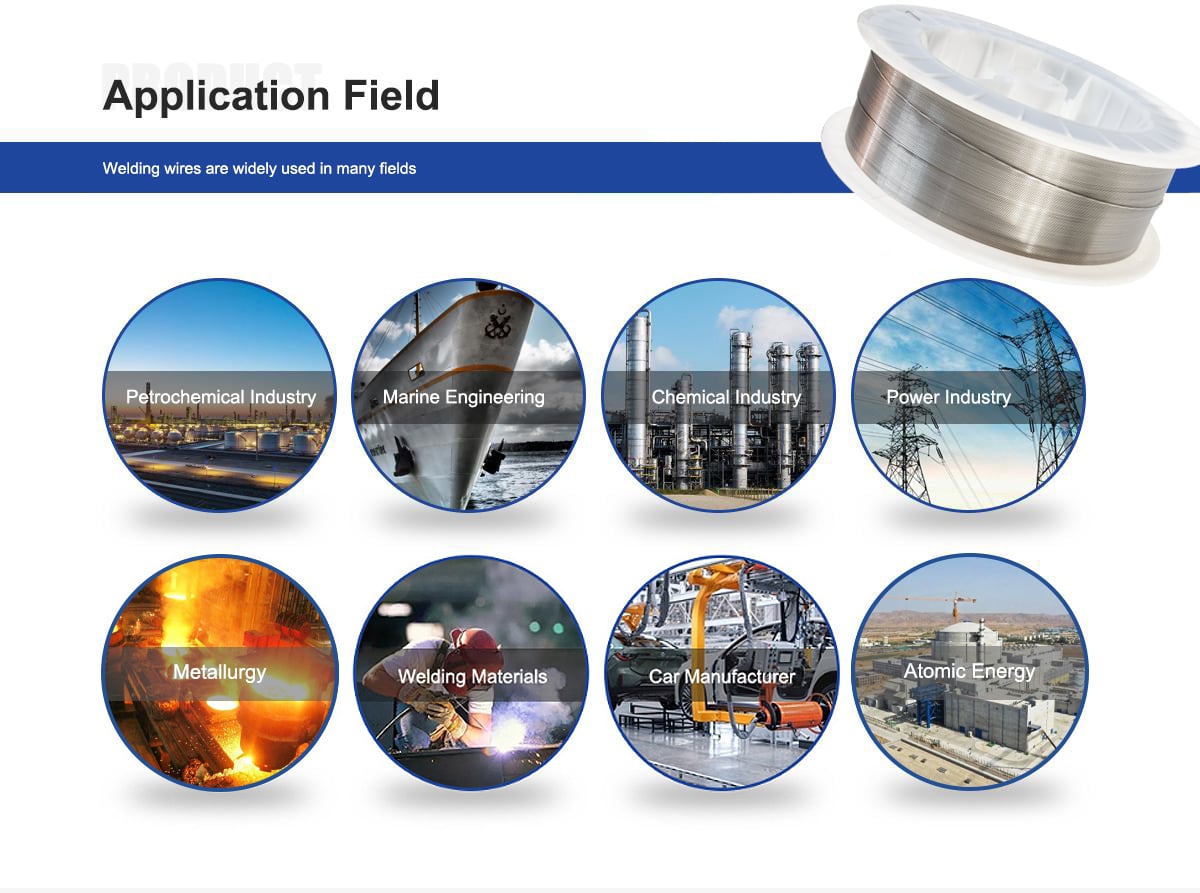
Často kladené otázky k TIG svařovacímu drátu ERNiCrMo-13 (slitina 59), průměr 2,4 mm
Otázka 1: Proč je ERNiCrMo-13 (slitina 59) lepší než ERNiCrMo-4 (C-276) pro systémy FGD?
A:ERNiCrMo-13 má vyšší obsah chromu (23 % oproti 16 % u C-276) a extrémně nízký obsah křemíku a uhlíku bez přídavku wolframu. Toto složení eliminuje vylučování škodlivých – fáze a karbidy v oblasti tepelně ovlivněného základního materiálu (HAZ), což poskytuje výrazně vyšší teploty kritického bodového koroze (CPT), kritické teploty štěrbinové koroze (CCT) a vyšší odolnost proti směsi oxidačních a redukčních kyselin v mokrých absorpčních jednotkách FGD.
Otázka č. 2: Jaké jsou doporučené svařovací parametry a ochranný plyn pro TIG svařovací drát ERNiCrMo-13 o průměru 2,4 mm?
A:Pro TIG svařování s průměrem 2,4 mm (3/32 palce):
- Proud: stejnosměrný proud s negativní elektrodou (DCEN), 90–150 A
- Napětí: 12–16 V
- Ochranný plyn: 100 % argon vysoké čistoty (
a r ≥ 99.999 %) nebo směs argonu a helia ( ) ke zvýšení tepelného příkonu a smáčivosti tavné lázně. - Průtok plynu: 10–14 l/min s konfigurací plynové čočky.
- Teplota mezi jednotlivými vrstvami: Přísně udržována pod 150 °C (300 °F) za účelem zachování korozní odolnosti a zabránění zhrubnutí zrna.
Otázka 3: Vyžaduje svařovací materiál ERNiCrMo-13 tepelné zpracování po svařování (PWHT)?
A:Ne. Za standardních provozních podmínek se svařovací materiál ERNiCrMo-13 používá v neupraveném stavu po svaření. Jeho extrémně vysoká tepelná stabilita brání vzniku citlivosti jak ve svárovém kovu, tak v tepelně ovlivněné oblasti, čímž se plně zachovává tažnost i korozní odolnost bez nutnosti následného žíhání v roztoku.
Otázka 4: Jaké certifikáty kvality a zprávy o kontrolách jsou součástí každé dodávky?
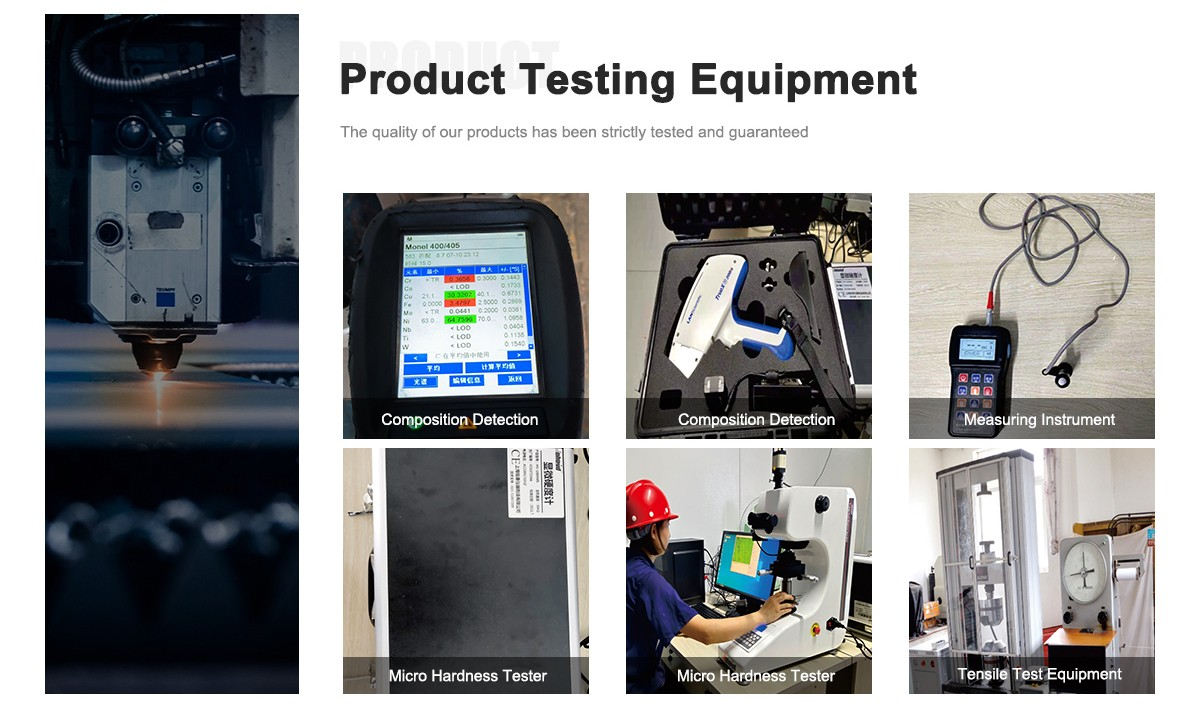
A:Každá šarže našeho svařovacího drátu ERNiCrMo-13 je dodávána s průmyslovým zkušebním osvědčením typu 3.1 dle normy EN 10204, které uvádí přesnou chemickou analýzu pro danou tavbu, výsledky tahových zkoušek, prodloužení, ohybových zkoušek a vizuální/rozměrovou kontrolu v souladu s normami AWS A5.14 a ASME Oddíl II, Část C.
Q5: Lze drát ERNiCrMo-13 o průměru 2,4 mm použít pro svařování různorodých kovů?
A:Ano. Drát ERNiCrMo-13 se široce používá pro vytváření přechodových vrstev a svařování různorodých spojů mezi niklovými slitinami (slitina 59, C-276, slitina 625), superduplexními oceli (2507), superaustenitickými oceli (např. třídy s 6 % Mo) a nízkolegovanými konstrukčními oceli, přičemž poskytuje vysokou odolnost vůči ředění bez náchylnosti ke vzniku trhlin.