EN
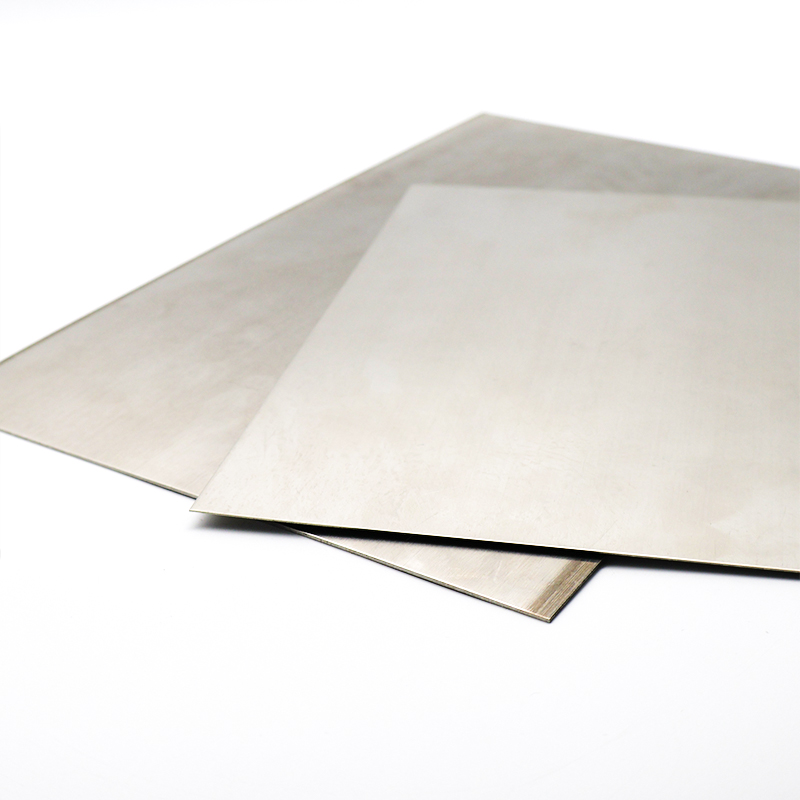
Plaque en superalliage résistant aux hautes températures GH3044, 5 à 30 mm, pour aubes directrices de turbine à gaz
Conçu pour les environnements extrêmes du circuit des gaz chauds, notre plaque résistante à la chaleur en superalliage GH3044 robuste (5 à 30 mm) offre une stabilité structurelle élevée, une résistance supérieure à l’oxydation jusqu’à 1200 °C et une excellente tenue à la fatigue thermique pour les aubes directrices de turbines à gaz et les chambres de combustion industrielles.
- Aperçu
- Spécifications
- Caractéristiques
- Applications
- Pourquoi nous choisir
- FAQ
- Produits recommandés
Aperçu du produit
Conçu pour les environnements opérationnels extrêmes des aubes directrices de turbines à gaz
Les aubes directrices statiques de turbines à gaz, les couronnes de buses et les conduits de transition de flamme fonctionnent sous des contraintes thermo-mécaniques extrêmes, des cycles thermiques sévères et une érosion continue par des gaz chauds à haute vitesse. La tôle en superalliage réfractaire GH3044 haute résistance répond à ces exigences critiques grâce à une matrice riche en chrome (23,5 %–26,5 %), qui forme une barrière oxydée dense et autoréparatrice, associée à un renforcement important en tungstène en solution solide (13,0 %–16,0 %), assurant une capacité élevée de support de charge et une stabilité dimensionnelle au-delà de 1000 °C, là où les alliages réfractaires standards se dégradent.
Intégrité métallurgique sous vide et fabrication par laminage à chaud de précision
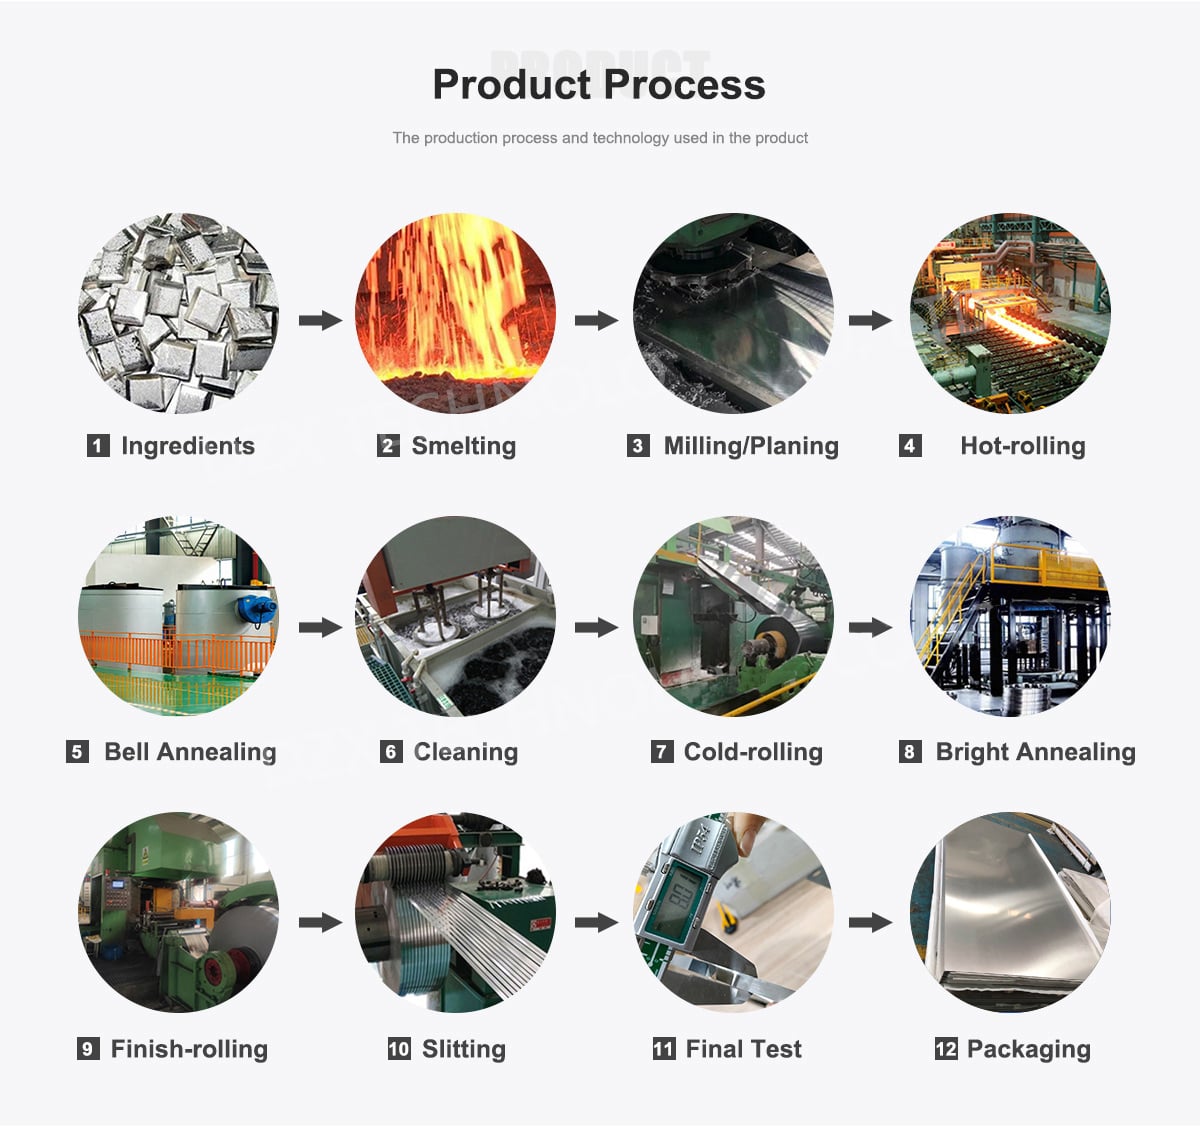
Fabriqué par fusion sous vide double (fusion sous induction sous vide suivie de la fusion à la scorie électroconductrice ou de la fusion à l’arc sous vide), notre plaque en superalliage réfractaire GH3044 haute résistance maintient des limites de grains ultra-propres, une teneur très faible en inclusions et un profil mécanique isotrope. Un laminage à chaud précis en plusieurs passes et un nivellement automatique sous tension garantissent des tolérances d’épaisseur strictes, des contraintes résiduelles minimales et des surfaces de plaque lisses et sans défaut, ce qui facilite une découpe laser parfaite, un emboutissage à chaud et un soudage à pénétration profonde pour les assemblages de composants de turbine.
Spécifications techniques et matrice de paramètres
| Paramètre | Valeur standard / Plage de spécifications |
|---|---|
| Désignation de la nuance de matériau | GH3044 / Superalliage à haute température à base de nickel-chrome-tungstène, mis en solution solide |
| Composition chimique (en % massique) | Ni : reste, Cr : 23,50–26,50, W : 13,00–16,00, Mo : ≤ 1,50, C : ≤ 0,10, Ti : 0,30–0,70, Al : ≤ 0,50, Fe : ≤ 4,00, Si : ≤ 0,60, Mn : ≤ 0,50, P : ≤ 0,015, S : ≤ 0,012 |
| Plage d’épaisseur | 5,0 mm à 30,0 mm (épaisseurs sur mesure pour plaques épaisses disponibles) |
| Plage de largeur | 1000 mm à 2000 mm (découpe CNC précise et découpe plasma) |
| Plage de longueur | 2000 mm à 6000 mm (découpe sur mesure à longueur définie) |
| État de livraison | Recuit de solution (décapié, décapé, sablé ou rectifié) |
| Rugosité de surface (Ra) | Ra ≤ 3,2 µm (finition décapée) / Ra ≤ 1,6 µm (finition rectifiée de précision) |
| Condition du bord | Bord coupé à la cisaille, bord découpé au jet d’eau, bord soudé biseauté CNC |
| Densité | 8,89 g/cm³ |
| Point de fusion | 1352 °C à 1405 °C |
| Conductivité thermique (1000 °C) | 26,4 W/(m·K) |
| Résistivité électrique (20 °C) | 1,25 µΩ·m |
| Résistance à la traction (20 °C) | ≥ 700 MPa (état recuit de solution) |
| Limite d’élasticité (déformation de 0,2 %, 20 °C) | ≥ 300 MPa |
| Allongement (A50 mm, 20 °C) | ≥ 35 % |
| Résistance à la traction à haute température (1000 °C) | ≥ 120 MPa |
| Plage de Dureté | ≤ 220 HBW |
| Étanchéité interne | contrôle ultrasonore à haute résolution à 100 % (aucune microfissure interne) |
Caractéristiques principales
Résistance exceptionnelle à l’oxydation à haute température jusqu’à 1200 °C
La forte teneur en chrome de la plaque en superalliage réfractaire GH3044 pour service intensif permet la formation d’un film oxyde protecteur continu et fortement adhérent sous des températures élevées prolongées. Cette couche oxyde dense empêche le délamination oxydative profonde et la corrosion à chaud dans les flux agressifs de combustion de carburant, allongeant ainsi considérablement la durée de service des aubes directrices de turbine à gaz.
Renforcement matriciel au tungstène par solution solide
Renforcée avec 13,0 à 16,0 % de tungstène dissous directement dans la matrice austénitique à base de nickel, la plaque en superalliage réfractaire GH3044 pour service intensif présente une résistance supérieure à la rupture par fluage et une rigidité structurelle élevée entre 900 °C et 1150 °C, sans risque de précipitation de phases intermétalliques fragilisantes lors d’une exposition thermique prolongée.
Grande aptitude à la mise en forme et résistance élevée à la fatigue thermique
Malgré sa forte densité d’alliages, la tôle en superalliage réfractaire GH3044 à usage intensif conserve une excellente plasticité à température ambiante, avec un allongement dépassant 35 %. Cette haute ductilité permet des opérations complexes de formage à chaud, de pliage de tôles et de façonnage de profils aérodynamiques pour les aubes, sans déchirure en bordure ni fissuration microscopique.
Soudabilité avancée pour les assemblages critiques de turbomachines
Grâce à sa faible teneur en carbone et au contrôle strict des éléments en traces microscopiques, la tôle en superalliage réfractaire GH3044 à usage intensif offre une résistance supérieure aux fissurations de solidification à la soudure ainsi qu’aux microfissures dans la zone affectée thermiquement lors des procédés de soudage à l’arc au tungstène (TIG), de soudage à l’arc plasma et de soudage par faisceau d’électrons.
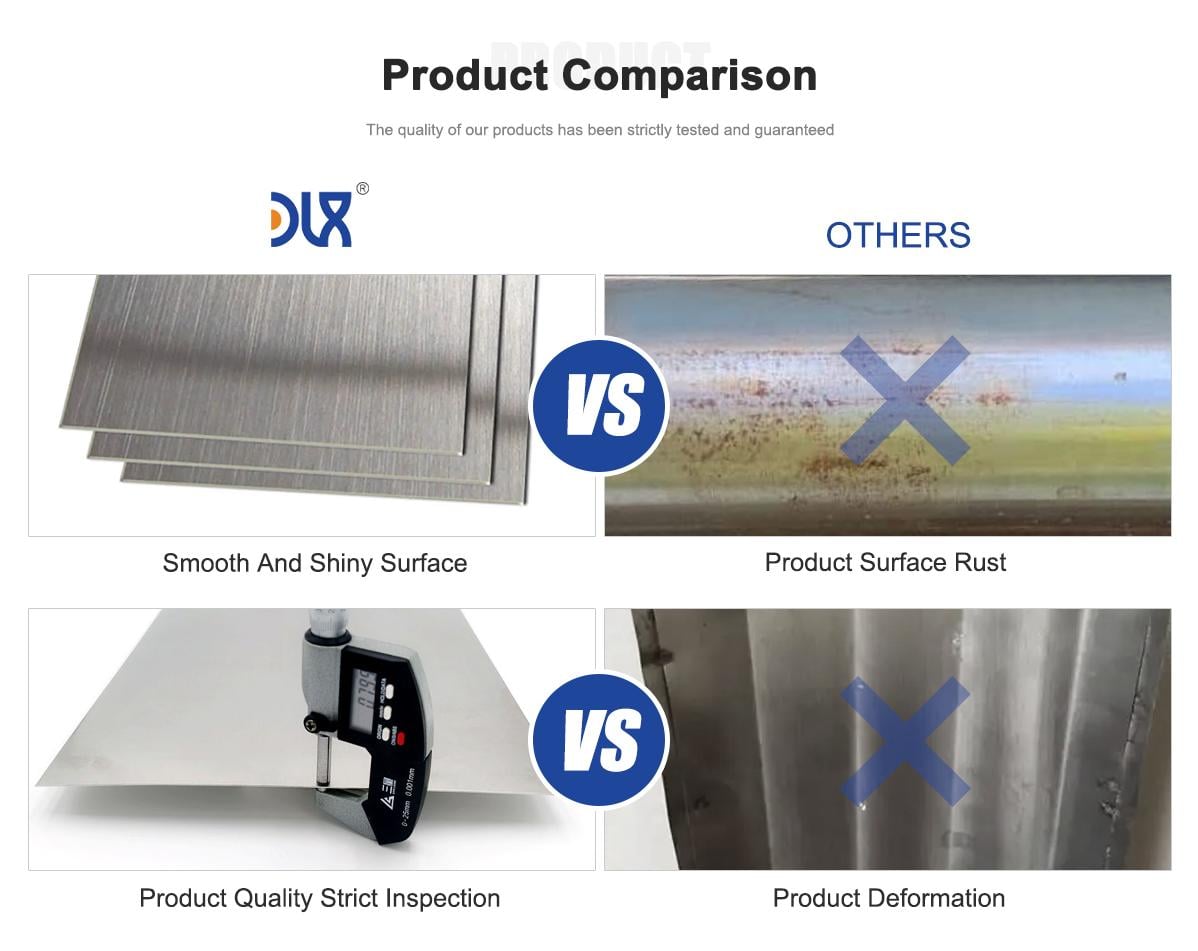
Applications industrielles
Aubes directrices fixes et bagues de tuyère pour turbines à gaz
Constitue le matériau structural principal des aubes directrices fixes à haute température, des segments de chemise et des déflecteurs aérodynamiques d’écoulement dans les turbines à gaz industrielles et les générateurs d’énergie à cycle combiné lourds.
Revêtements de chambre de combustion et supports de flamme pour moteurs aéronautiques
Utilisé dans les doublures de chambre de combustion, les tubes à flamme, les diffuseurs et les structures de blindage thermique de postcombustion nécessitant une résistance élevée aux chocs thermiques et des performances anti-érosion continues.
Systèmes industriels de récupération de chaleur et régénérateurs haute température
Utilisé dans les plaques d’échangeurs de chaleur de régénérateurs lourds, les buses de brûleurs et les déflecteurs de fours rayonnants fonctionnant sur des lignes continues de traitement thermique et dans des unités de craquage pétrochimique.
Muffles de fours de traitement thermique et écrans thermiques rayonnants
Conçu pour des muffles industriels de recuit à longue durée de vie, des plateaux convoyeurs de four et des barrières thermiques réfléchissantes exposés à des cycles thermiques intenses et à des atmosphères de fours de cémentation.
Pourquoi choisir DLX pour les plaques en superalliage haute résistance
Fusion sous vide double intégrée et capacité de raffinage haute pureté
DLX exploite des lignes de production internes complètes comprenant la fusion sous vide par induction (VIM), la fusion à l’égoutte électro-slag (ESR), des laminoirs à chaud pour tôles épaisses et des niveleuses hydrauliques à multiples rouleaux pour tôles. Ce contrôle métallurgique de bout en bout garantit une pureté compositionnelle ultra-élevée, une teneur minimale en gaz et une uniformité structurelle d’un lot à l’autre.
Installations de découpe et d’épaulement précis de tôles en forme nette
Doté de systèmes de découpe par jet d’eau abrasif à commande numérique (CNC), de découpe plasma haute définition et de lignes d’épaulement de tôles à commande numérique (CNC), DLX fournit des ébauches d’aubes et des formes profilées sur mesure directement conformes aux spécifications des dessins CAO/STEP, réduisant ainsi les chutes d’usinage et les délais de cycle de production pour les fabricants de turbomachines.
Capacité de production mensuelle fiable de 1 200 tonnes
Avec une capacité de production consolidée de 1 200 tonnes par mois sur les lignes de tôles en nickel à haute température et en superalliage, DLX propose des quantités minimales de commande (QMC) dynamiques et des délais de livraison fiables, tant pour les essais pilotes prototypes que pour les contrats industriels de maintenance à grande échelle des turbines.
Vérification interne complète de la qualité à haute température et non destructive
Chaque fusion de production et chaque lot de tôle laminée est vérifié quant à sa composition chimique à l’aide de spectrométrie de masse à décharge luminescente et de spectromètres à lecture directe, sa résistance à la traction à température ambiante et à température élevée, sa résistance au fluage-rupture à haute température, sa répartition de microdureté, ainsi que par numérisation ultrasonore intégrale à 100 % avant expédition.
FAQ sur le produit
Pourquoi la tôle en superalliage GH3044 à usage intensif est-elle privilégiée par rapport à l’acier inoxydable austénitique standard pour les aubes directrices de turbine à gaz ?
Les aciers inoxydables austénitiques subissent une oxydation rapide, un grossissement des grains et une déformation par fluage sévère à des températures supérieures à 850 °C. Les tôles épaisses en superalliage réfractaire GH3044 sont spécifiquement alliées avec 23,5 à 26,5 % de Cr et 13 à 16 % de W, offrant une résistance continue à l’oxydation jusqu’à 1200 °C ainsi qu’une résistance stable à la charge sous chocs thermiques agressifs et écoulement de gaz chaud.
Quelles épaisseurs dimensionnelles et tolérances de découpe sont réalisables pour les tôles épaisses de 5 à 30 mm ?
Les tôles épaisses en superalliage réfractaire GH3044 sont fournies en épaisseurs croissantes de 5,0 mm à 30,0 mm, avec des tolérances d’épaisseur strictes comprises entre ±0,20 mm et ±0,35 mm. La découpe CNC par jet d’eau et la découpe plasma sur mesure permettent d’atteindre des tolérances dimensionnelles sur les bords jusqu’à ±0,5 mm, garantissant une prête-à-monter immédiate pour l’usinage des aubes.
Quelles procédures de soudage et quels matériaux d’apport sont recommandés pour la fabrication des tôles épaisses GH3044 ?
La tôle en superalliage réfractaire GH3044 à usage intensif est facilement soudable par soudage à l’arc au tungstène (TIG), soudage à l’arc plasma ou soudage par faisceau d’électrons. L’utilisation d’un fil d’apport de composition identique est recommandée. Un apport de chaleur réduit et des températures entre passes contrôlées, inférieures à 100 °C, permettent de conserver l’homogénéité microstructurale et d’optimiser l’efficacité mécanique des joints.
Quelles finitions de surface sont disponibles pour les commandes de tôles GH3044 à usage intensif ?
Les tôles sont livrées standardement à l’état laminé à chaud, recuit en solution et décapées/picardées, avec une finition mate uniforme. Des finitions de précision par sablage abrasif ou par meulage, avec une rugosité de surface pouvant atteindre Ra ≤ 1,6 µm, sont disponibles sur demande technique.
Quelle est la norme d’emballage à l’exportation pour les tôles en superalliage GH3044 à usage intensif ?
Toutes les plaques sont emballées avec des feuilles protectrices intercalées à la surface, fixées à l’aide de sangles en acier robustes, enveloppées dans un film barrière étanche multicouche et placées dans des caisses en bois massif renforcées et fumigées afin d’assurer une absence totale de déformation ou de dommage dû à l’humidité pendant le transport maritime et aérien international.