EN
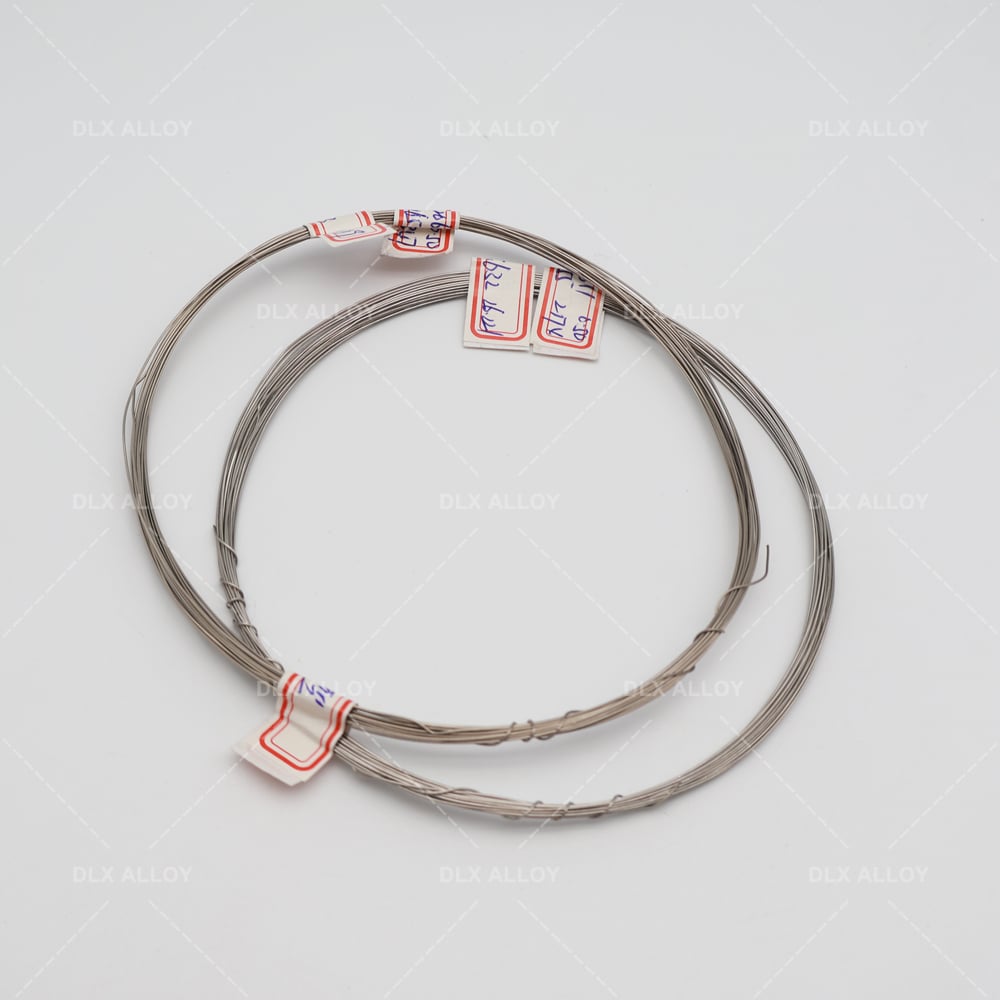
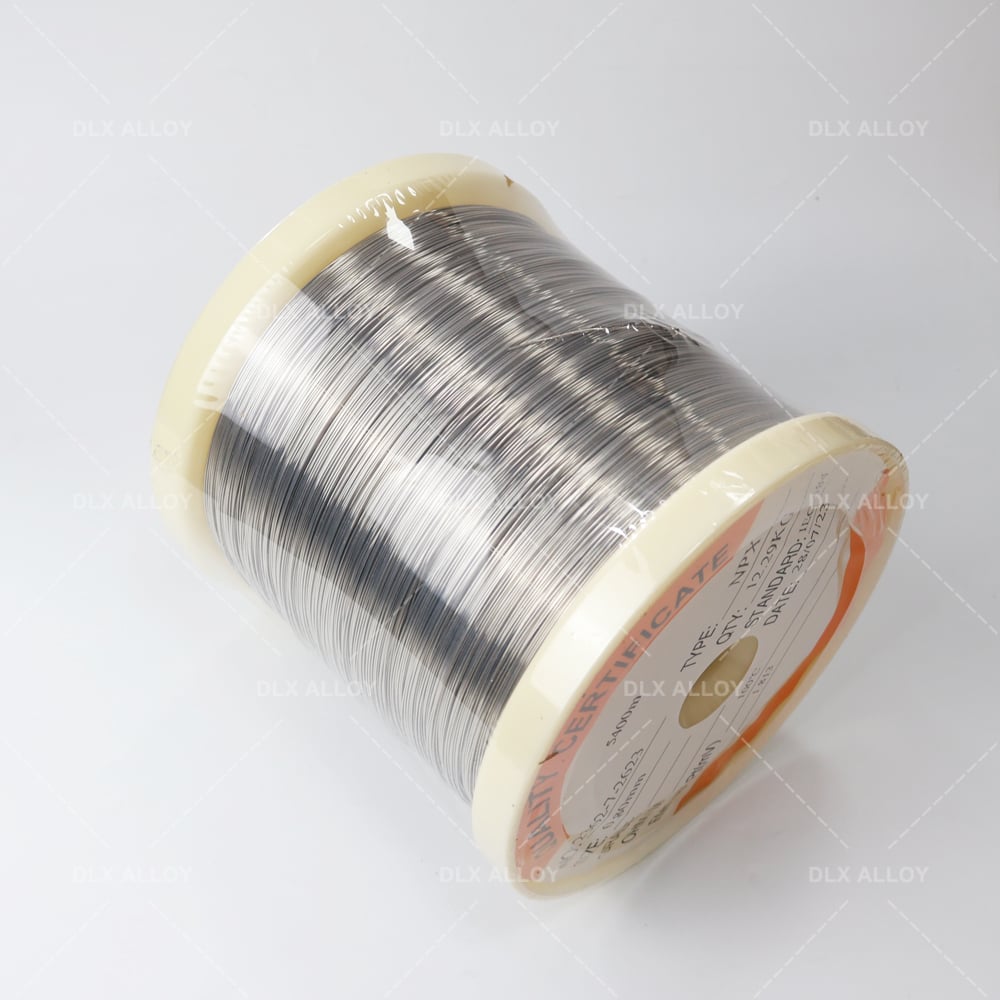
Ultra-precizní termočlánkový drát typu R, průměr 0,2 mm, pro průmyslové pece
Vyvinut pro kritické tepelné monitorování ve vakuových, difuzních a tepelně zpracovacích pecích; náš ultra-precizní termočlánkový drát typu R o průměru 0,2 mm poskytuje reprodukovatelnou přesnost elektromotorického napětí (EMF), minimální derivační chyby a výjimečnou odolnost až do teploty 1600 °C.
- Přehled
- Technické údaje
- Vlastnosti
- Použití
- Proč právě my
- Často kladené otázky
- Doporučené produkty
Přehled
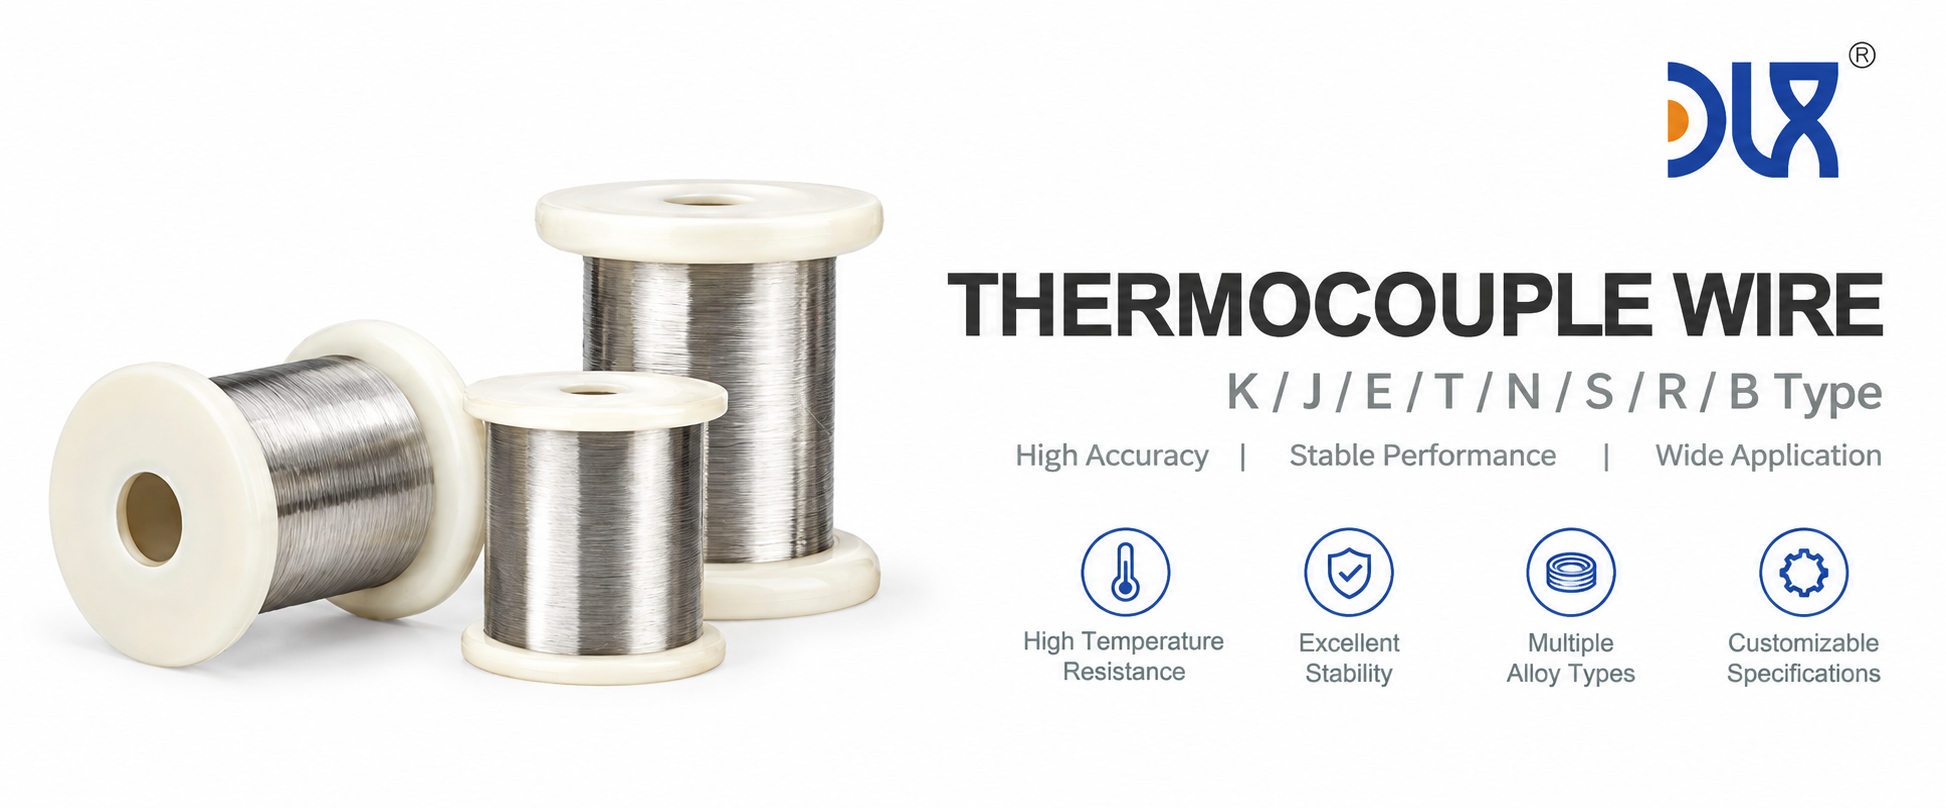
Při provozu nepřetržitých a dávkových vysokoteplotních pecí ovlivňuje teplotní drift měření přímo výnos výrobků a účinnost pece. Naše termočlánek z drahocenného kovu typu R o průměru 0,2 mm je speciálně navržen tak, aby odstranil tepelnou hysterezi a degradaci senzoru.
Použitím ultračistého platinového materiálu (>99,99 %) pro zápornou větev a přesně vyvážené slitiny 87 % platinového a 13 % rhodiového materiálu pro kladnou větev dosahujeme přesné termoelektrické odezvy, která dokonale odpovídá referenčním tabulkám tepelného elektromotorického napětí (EMF). Ultrajemný průměr 0,2 mm zajišťuje rychlou tepelnou odezvu a zároveň udržuje mechanickou pevnost i při nepřetržitém tepelném cyklování až do teploty 1450 °C a krátkodobém vystavení teplotě až 1600 °C.
Technické specifikace
Technické specifikace a tepelné vlastnosti platinově-rhodiového drátu o průměru 0,2 mm
| Parametr / vlastnost | Specifikace / hodnota | Poznámky |
|---|---|---|
| Typ termopáru | Typ R (PtRh13-Pt) | Drahocenný kov / párový drahocenný kov |
| Složení kladné větve (SP) | Platina-13 % rhodium (Pt 87 %, Rh 13 %) | Homogenní slitina vyrobená ve vakuu |
| Složení záporné větve (SN) | Čistá platina (čistota ≥ 99,99 %) | Extrémně nízká úroveň stopových nečistot |
| Průměr drátu | 0,20 mm (±0,003 mm) | Extrémně jemná přesnost tolerance |
| Nepřetržitý provozní rozsah | 0 °C až 1450 °C (32 °F až 2642 °F) | V čisté oxidační/neutrální atmosféře |
| Maximální krátkodobý limit | Až 1600 °C (2912 °F) | Maximální limit pro dávkové cykly |
| Bod tání (přibližně) | Kladná teplota: přibližně 1770 °C / záporná teplota: přibližně 1768 °C | Vysoká tepelná stabilita ohnivzdorných materiálů |
| Elektrický odpor při 20 °C | SP: přibližně 0,190 μΩ·m / SN: přibližně 0,106 μΩ·m | Stabilní rozložení odporu |
| Třída tolerance elektromotorického napětí (EMF) | Přesnostní třída / speciální třída tolerance | Maximální odchylka v rámci ±0,25 % nebo ±1,5 °C |
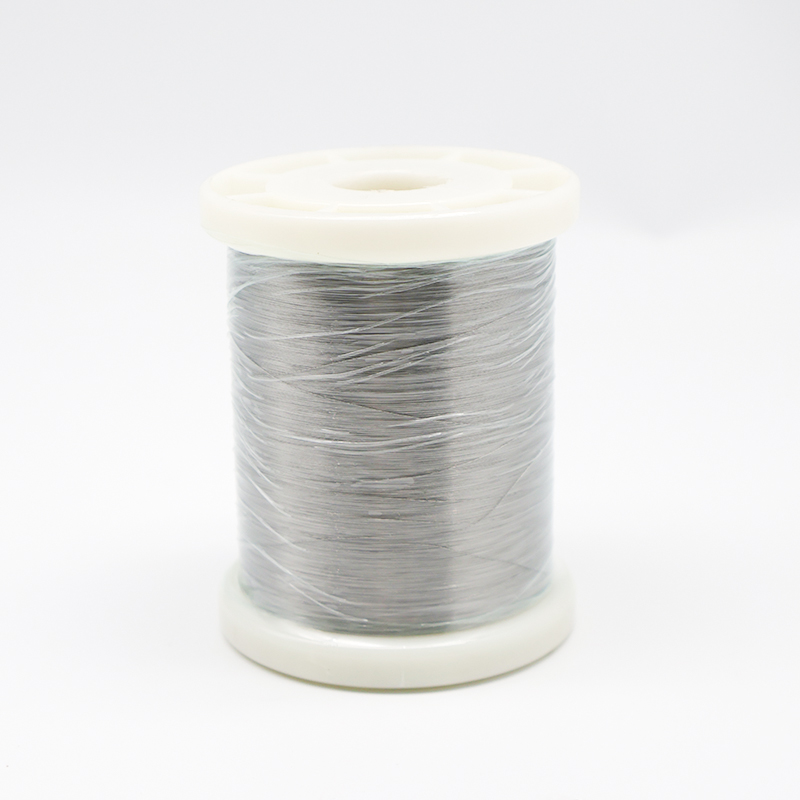
| Stav dodání | Žíháno / lesklý povrch | Navinuto na přesné cívky podle normy DIN |
| Dodavatelská kapacita | Dynamické minimální množství objednávky (MOQ) na základě požadavků dávky | K dispozici jsou individuální délky na cívkách |
Inženýrské výhody a výkonnostní výhody senzorových drátů z drahých kovů
-
Vynikající termoelektrická stabilita a nízký teplotní drift Ultračistá formulace drahých kovů potlačuje výparnost prvků a oxidaci hranic zrn, čímž udržuje stabilní výstupní tepelné napětí po tisíce nepřetržitých hodin provozu v pecích.
-
Suroviny vysoké čistoty s přísnou kontrolou stopových prvků Vyrábí se z ingotů platinového a rhodiového kovu ultra-vysoké čistoty, čímž se eliminují parazitní termoelektrická napětí a zajišťuje se konzistentní opakovatelnost mezi jednotlivými šaržemi.
-
Rychlá tepelná odezva díky mikroprůměru 0,2 mm Optimalizovaný rozměr průměru 0,20 mm minimalizuje tepelnou setrvačnost, což umožňuje okamžité sledování teploty v reálném čase v dynamických ohřívacích zónách, laserovém zpracování a komorách pro vakuové sinterování.
-
Vynikající odolnost proti oxidaci a korozí za vysokých teplot Prokazuje úplnou odolnost vůči chemické oxidaci ve vzdušném, kyslíkem obohaceném a inertním plynném prostředí, čímž brání křehnutí senzoru při teplotách až 1600 °C.
-
Rovnoměrná mechanická tažnost pro montáž s vysokou hustotou Přesné kontinuální žíhání zajišťuje vyváženou pevnost v tahu a prodloužení, což umožňuje bezproblémové svařování měřicích spojů a hladkou montáž do keramických izolačních trubek s více otvory.
Průmyslové aplikace pro měřicí drát senzorů vysokoteplotních pecí
-
Polovodičové a elektronické difúzní pece Kritické mapování teploty při oxidaci waferů, LPCVD a rychlém tepelném zpracování (RTP), kde je vyžadována přesná teplotní konzistence.
-
Pokročilé průmyslové pece pro tepelné zpracování a vakuové sintrování Přesná regulace procesu při pájení v leteckém průmyslu, sintrování technických keramik a kalení kovů v inertním plynném prostředí.
-
Tavení skla a přesné optické zpracování Měření teploty v přední části tavící pece, přívodu a tavící nádrže, kde stabilní páry z drahocenných kovů odolávají extrémnímu tepelnému záření a konvekci.
-
Výroba oceli a neželezná metalurgie Ponořovací pirometrie a systémy pro nepřetržité sledování roztaveného kovu, které vyžadují okamžitý a spolehlivý výstup elektromotorického napětí (EMF).
-
Metrologie a referenční standardy pro tepelnou kalibraci Používáno zkušebními laboratořemi a výrobci senzorů jako vysoce kvalitní pracovní standardy pro kalibraci teplotních sond ze základních i drahocenných kovů.
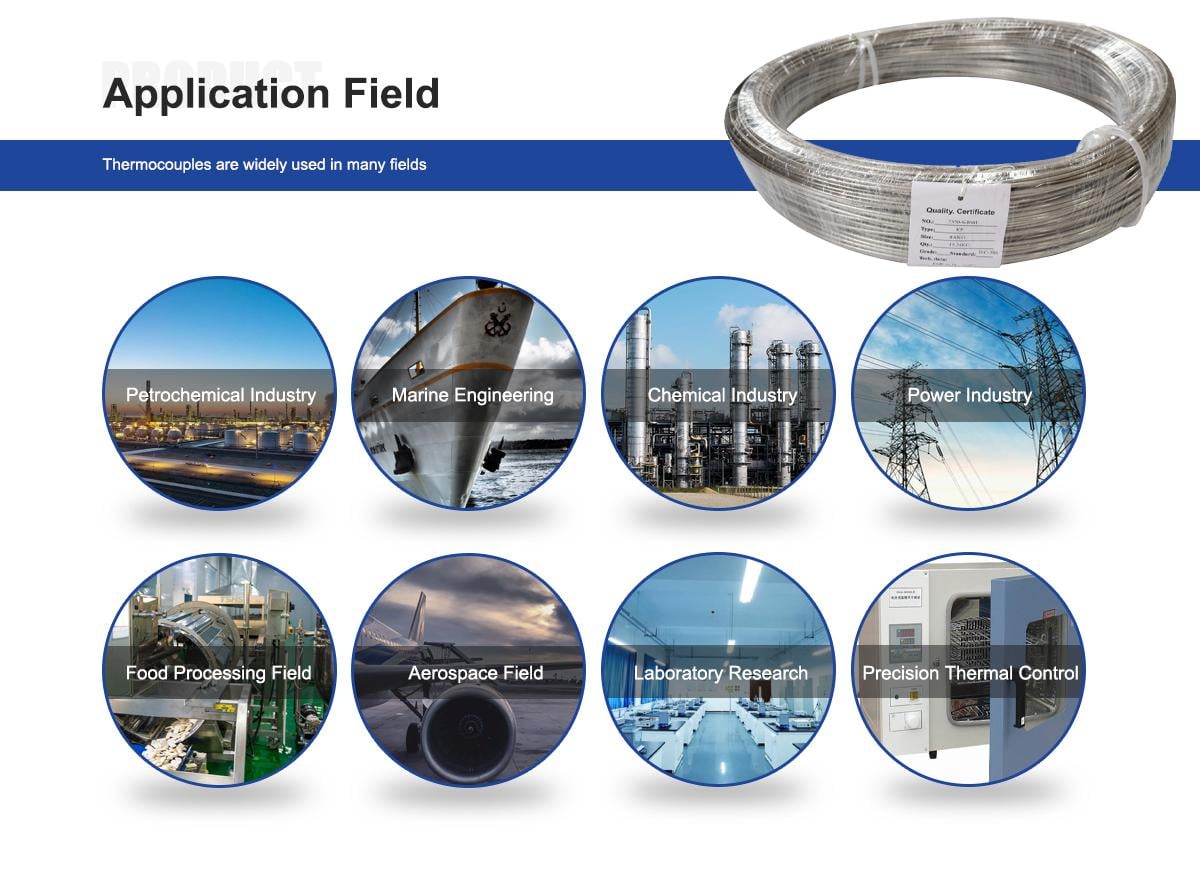
Proč spolupracovat s DLX při řešeních průmyslových termočlánkových vodičů
-
Pokročilé tavení ve vakuové indukční peci a řízená struktura zrn DLX využívá vlastní technologii tavení ve vakuové indukční peci a víceprůchodového přesného tažení drátu, čímž zajišťuje úplnou homogenitu slitiny a bezchybný povrch.
-
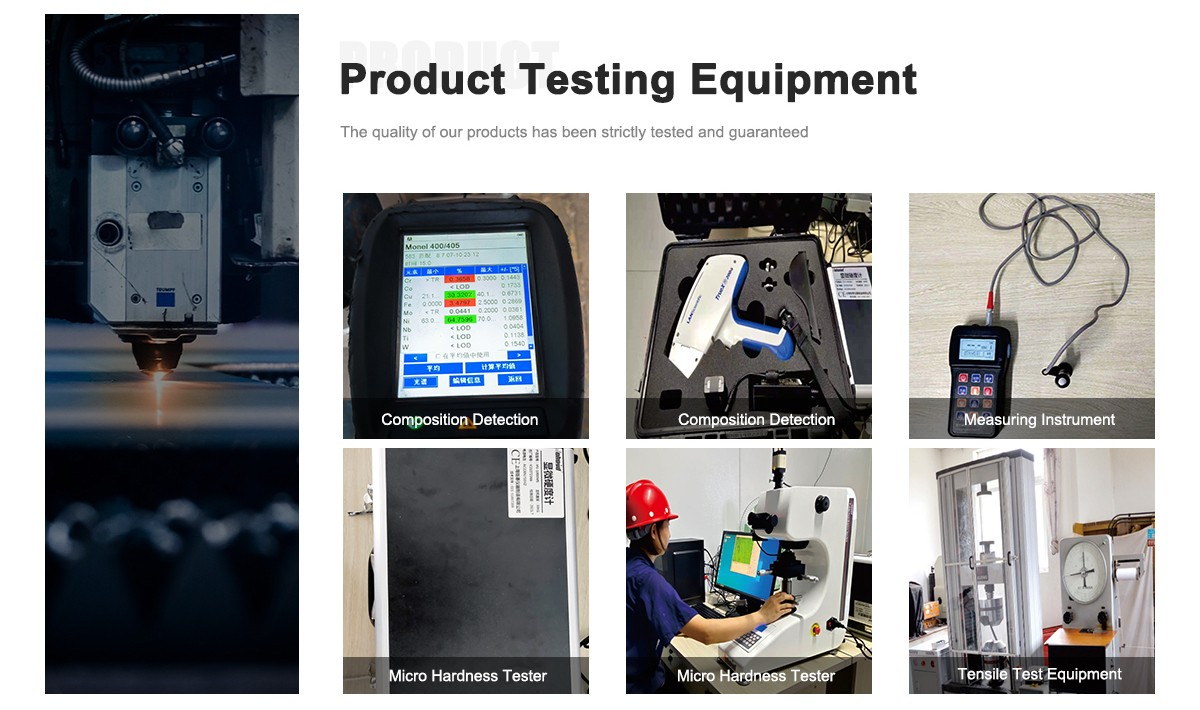
Komplexní kalibrace a stopovatelnost v oblasti termoelektriky Každá šarže drátu typu R o průměru 0,2 mm je před navíjením podrobena kalibračnímu testování teploty a elektromotorického napětí (EMF) v několika bodech, čímž jsou poskytovány ověřené kalibrační křivky bez nutnosti odhadování pro výrobce senzorů.
-
Komplexní výrobní infrastruktura pro speciální slitiny od začátku do konce DLX je vybavena vysokopřesnými linkami pro kontinuální žíhání, laserovými měřiči průměru a integrovanou metalurgickou laboratoří, čímž zajišťuje konzistentní a škálovatelné B2B dodávky.
-
Průhledné možnosti navíjení na cívky a specializovaná technická podpora pro B2B zákazníky Nabízíme flexibilní uspořádání šarží, párové shodování vodičů a specializované konfigurace navíjení, které jsou navrženy tak, aby se hladce integrovaly do automatizovaných výrobních linek pro termočlánky.
Často kladené otázky k termočlánkovému drátu typu R
-
Otázka 1: Jaký je hlavní rozdíl mezi termočlánkovým drátem typu R a typu S?
-
A1: Oba jsou termočlánky z drahocenných kovů, ale typ R používá kladné vodiče z platinové slitiny obsahující 13 % rhodia, zatímco typ S používá kladné vodiče z platinové slitiny obsahující 10 % rhodia. Vyšší obsah rhodia v typu R zajišťuje mírně vyšší termoelektrickou citlivost (přibližně 11–14 μV/°C při vysokých teplotách) a zlepšenou tepelnou stabilitu při horních teplotních mezích.
-
-
Otázka 2: Ve kterých atmosférách pecí lze používat termočlánkový drát typu R o průměru 0,2 mm?
-
A2: Dráty typu R se vynikajícím způsobem chovají v oxidujících, inertních a vysokovakuových prostředích. Nesmí být používány bez ochrany v redukujících atmosférách, v přítomnosti kovových par nebo sírovodíkových plynů, neboť to může vést ke ztrátě rhodia a k křehnutí na hranicích zrn. Důrazně se doporučují ochranné trubky z keramiky vyrobené z vysokoryzového oxidu hlinitého (Al2O3).
-
-
Otázka 3: Jak DLX zajišťuje konzistenci elektromotorického napětí (EMF) mezi kladným a záporným vodičem?
-
A3: DLX páruje a kalibruje kladné (PtRh13) a záporné (čistý Pt) termočlánky přímo z ověřených shodných šarží. Provádíme nepřetržité mnohobodové měření elektromotorického napětí (EMF) v celém provozním teplotním rozsahu, abychom zajistili soulad s referenčními křivkami pro přesné termočlánky.
-
-
Q4: Může DLX dodat párované termočlánky nebo přizpůsobené balení?
- A4: Ano. Dodáváme párované termočlánky SP a SN na přesných DIN cívkách se synchronizovanou délkou, připravené pro automatické navíjení a vkládání do keramických trubek. Hmotnost cívky a napětí jsou přizpůsobeny podle specifikací vašeho montážního zařízení.